



Guía experta para el mecanizado de precisión de piezas pequeñas: Herramientas, técnicas y secretos de productividad
El torneado de piezas pequeñas significa tolerancias ajustadas, velocidades de husillo extremas y materiales difíciles de mecanizar. Aquí está lo que los expertos tienen que decir sobre cómo maximizar la productividad en este entorno exigente.
Algunas personas dicen que el mundo se está volviendo más pequeño. Podrían tener razón, pero a menos que trabajen para un fabricante médico, aeroespacial o automotriz, es posible que no se den cuenta de lo pequeño que se ha vuelto.
Estas y otras industrias de alta tecnología continúan incorporando más funcionalidad en espacios cada vez más pequeños, y eso significa que las piezas mecanizadas que van en implantes médicos, dispositivos electrónicos y gadgets igualmente complejos también deben reducirse en tamaño.
Tampoco los materiales se están volviendo más fáciles de cortar. Están los titanios superduros y superaleaciones a base de níquel utilizadas para fabricar piezas aeroespaciales, sin mencionar los cobalto-cromos, platino y numerosos metales patentados comunes en la fabricación médica.
Y aunque los diminutos conectores y pines de cobre o latón necesarios para los automóviles cada vez más equipados con sensores de hoy no son demasiado duros para las herramientas de corte, cualquier pieza que requiera un microscopio para inspeccionar viene con sus propios desafíos únicos.
Obtenga un AGARRE (GRIP)
"En esta arena, las herramientas requieren un filo muy afilado, deben ser de corte libre, y tiene que tener un buen control de viruta". Eso es según Clay East, gerente nacional de producto para la línea de herramientas GRIP en Iscar Metals Inc.
Se refiere específicamente al torneado CNC estilo suizo, aunque las recomendaciones que él y los otros expertos citados en este artículo se aplican igualmente bien a tornos alimentados por barra, máquinas de transferencia rotativa y máquinas de husillo múltiple.
Irónicamente, al menos algunos de los obstáculos aquí se deben a la escasez de trabajadores calificados. East y los otros citados en este artículo sugieren que los maquinistas hoy a menudo tienen la tarea de operar múltiples máquinas, hasta 10 o incluso 15 a la vez, en algunos talleres, lo que significa que los procesos deben ser predecibles y sin complicaciones. En el mundo de las piezas pequeñas, gran parte de eso se puede lograr con las herramientas de corte afiladas y rompevirutas recién descritas, pero tales herramientas también deben ser fáciles de usar.
"Una de las muchas cosas que abordamos al diseñar herramientas para la industria suiza es el mecanismo de sujeción", dice. "En lugar de sacar el tornillo completamente para indexar el plaquita, lo hemos hecho para que el operador pueda dar tres a tres vueltas y media. Esto hace que sea mucho más rápido cambiar una plaquita, y elimina el problema con el que cualquier operador suizo está familiarizado: dejar caer el tornillo en la bandeja de virutas y perder valioso tiempo de máquina buscándolo."
Rómpalo
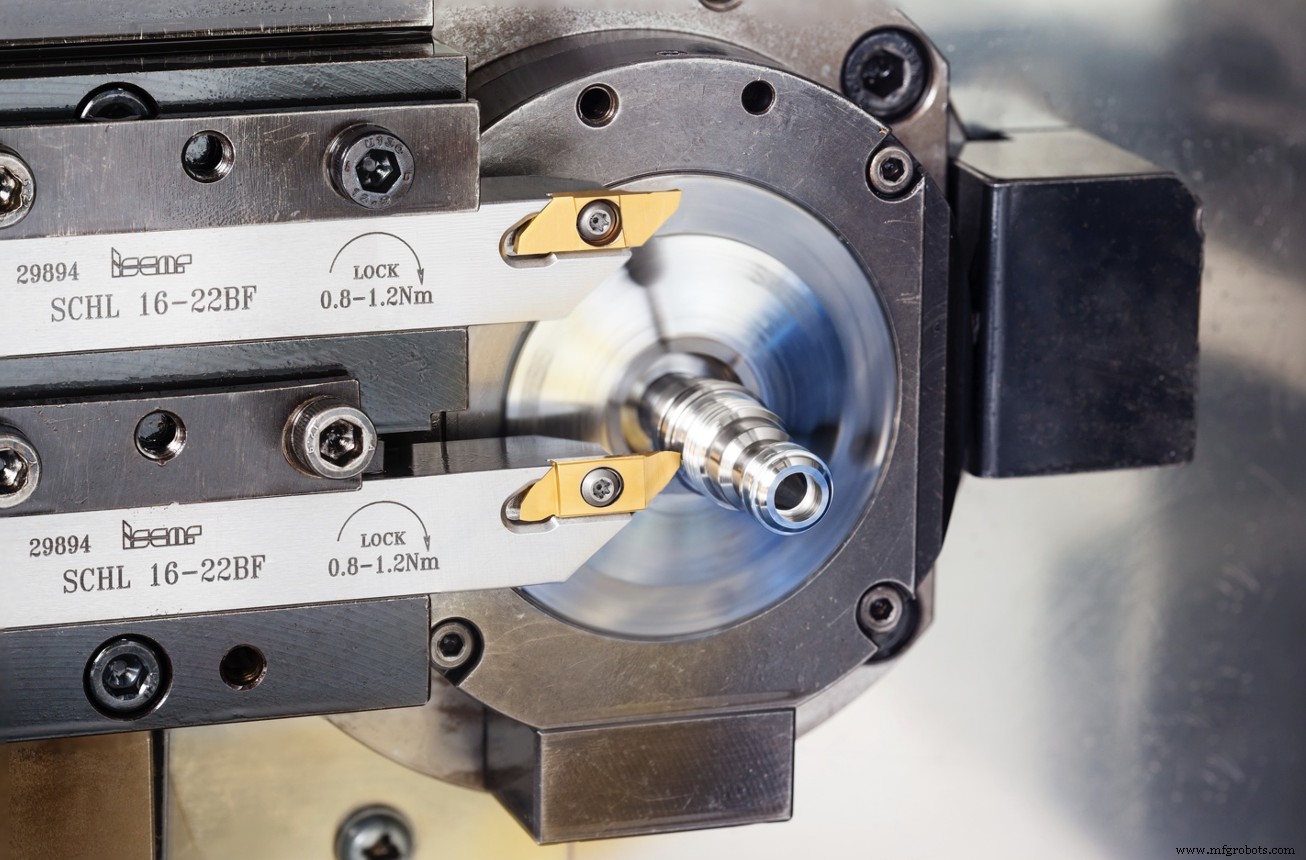
East dice que es difícil producir plaquitas capaces de romper virutas a las tasas de avance y profundidades de corte relativamente ligeras que se encuentran en el torneado estilo suizo, especialmente dadas las materiales fibrosos como el titanio y el 17-4 PH comunes en estas máquinas. Ese desafío se ha vuelto más fácil gracias a las herramientas de diseño modernas utilizadas por Iscar y otros, por lo que los talleres deberían reevaluar continuamente su elección de herramientas de corte (ver recuadro lateral).
El gerente del centro técnico de Kyocera Precision Tools, Brian Wilshire, está de acuerdo en la necesidad de herramientas de corte de alta calidad estilo suizo, pero señala que una tecnología de control de virutas introducida hace varios años por los principales fabricantes de máquinas herramienta CNC ha creado un nuevo problema: el endurecimiento por trabajo en aleaciones a base de níquel y aceros inoxidables austeníticos (serie 300).
"Algunos de los tornos estilo suizo más nuevos tienen una característica que oscila la herramienta hacia adelante y hacia atrás ligeramente a una frecuencia muy alta", dice. "Esto hace un gran trabajo rompiendo las virutas pero tiende a acortar un poco la vida de la herramienta. Hemos descubierto que usar un grado más tenaz con un recubrimiento resistente al desgaste es bastante efectivo en estas trayectorias de herramienta oscilantes."
Wilshire también recomienda que los talleres usen el radio de punta de herramienta más grande posible para maximizar la velocidad de avance y lograr el mejor acabado superficial posible, pero señala que esto puede crear problemas en ciertas aplicaciones.
Por ejemplo, un maquinista que usa una plaquita con un radio de punta de 0.008" +/- 0.002" para tornear una pieza con un radio de esquina interno máximo de 0.010" puede exceder esa tolerancia desde el principio, dice. "Hemos comenzado a ofrecer plaquitas con una tolerancia solo negativa en el radio de esquina para eliminar esta posibilidad", añade.
Manténgase fresco
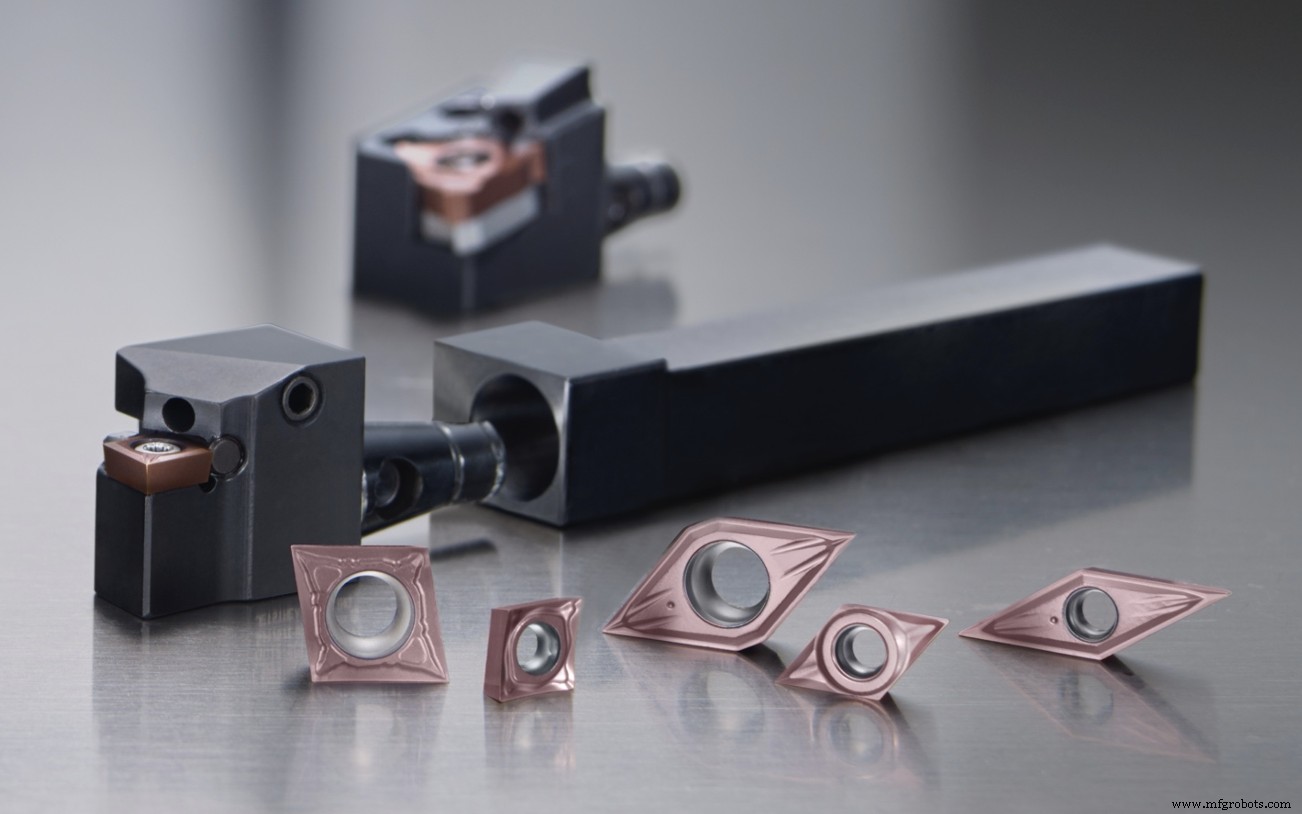
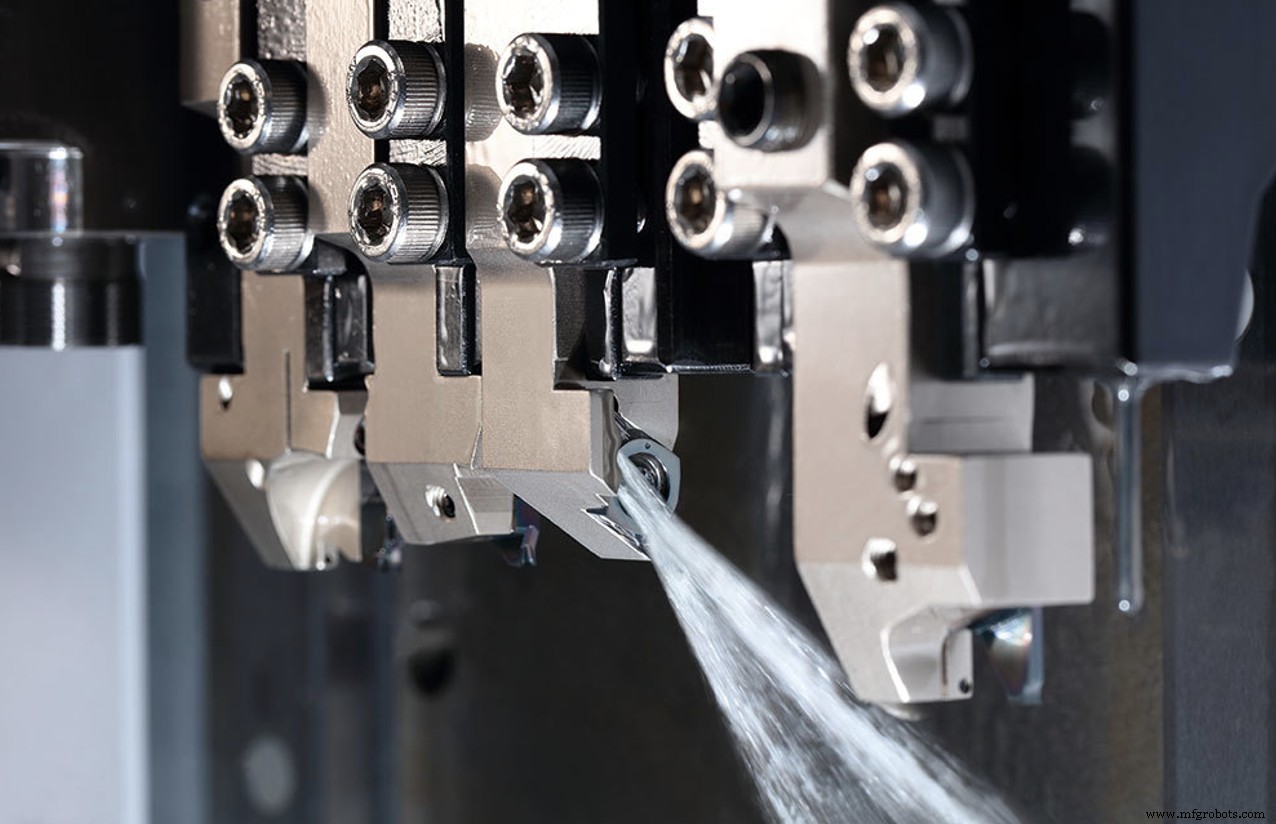
Kyocera e Iscar han abordado otra adición relativamente reciente a los tornos estilo suizo: refrigerante a través de la herramienta. En lugar de las líneas flexibles y mangueras plásticas que toman tiempo para configurar y se sacan fácilmente de posición por una viruta fibrosa, las empresas han introducido portaherramientas con canales de refrigerante integrados y orificios capaces de manejar el refrigerante de alta presión (HPC) que se encuentra en un número creciente de máquinas herramienta CNC.
Así lo ha hecho Seco Tools, dice Abhay Chaubal, gerente de producto para Norteamérica.
"El desafío con cualquier máquina herramienta es maximizar la utilización, y esto significa reducir los tiempos de configuración y cambio de herramienta", dice. "Ahora ofrecemos portaherramientas que no solo eliminan la molestia tradicional de las líneas de refrigerante con refrigerante a través de la herramienta, sino que también tienen una cabeza modular de cambio rápido que permite al operador cambiar plaquitas fuera de la máquina manteniendo la precisión."
Eric Gardner, especialista en aplicaciones para Norteamérica en Seco Tools, señala que la mayoría de los tornos CNC estilo suizo vendidos hoy tienen capacidades de fresado, algo imprescindible para muchas piezas pequeñas debido a las dificultades de fijarlas y el gasto de operaciones secundarias. Esto brinda a los programadores y maquinistas la oportunidad de aplicar técnicas de fresado de alta velocidad en la plataforma estilo suizo.
Sea específico
"Recomiendo que los talleres adopten estrategias de fresado de alta velocidad y trocoidal siempre que sea posible, incluso en piezas pequeñas", dice Gardner. "Trabajamos con un cliente médico recientemente en una operación de ranurado que redujo su tiempo de ciclo significativamente con fresado dinámico, y aumentó la vida de la herramienta de 200 a más de 2,000 piezas por herramienta."
Al igual que sus competidores, Gardner y Chaubal sugieren también que los talleres de máquinas, independientemente del tamaño de la pieza de trabajo, evalúen herramientas de corte específicas para el material. Esta recomendación es especialmente relevante para aquellos que cortan los metales de grado aeroespacial y médico ya mencionados, y para los trabajos de larga duración comunes en maquinaria estilo suizo.
"El mayor obstáculo aquí para muchos fabricantes aeroespaciales y médicos es la dificultad de modificar un proceso validado", dice Chaubal. "Por eso nos gusta trabajar estrechamente con los clientes al principio del desarrollo del proceso, para asegurarnos de que están usando las mejores trayectorias de herramienta, herramientas de corte y portaherramientas disponibles."
¿Viejas formas? Probablemente no las mejores formas
Algo sorprendentemente, el trabajo de fabricar herramientas de corte altamente efectivas se ha vuelto más fácil a lo largo de los años. En lugar de depender del conocimiento tribal y de innumerables cortes de prueba para optimizar nuevos diseños, los fabricantes de herramientas de corte ahora utilizan software de análisis de elementos finitos (FEA) para analizar la física de la remoción de metal a nivel microscópico para determinar qué rompevirutas, preparaciones de filo y tratamientos superficiales funcionarán mejor para cualquier material o aplicación dado. ¿El resultado? Las herramientas de corte ahora funcionan a un nivel más alto que nunca antes posible.
Aún así, muchos vendedores y personas de aplicaciones de herramientas de corte comparten historias de talleres de máquinas de la vieja escuela que either afilan sus herramientas de corte internamente o usan tecnología obsoleta, serenos en el conocimiento de que sus formas son las mejores, y que las herramientas modernas solo aumentan los gastos. Nada podría estar más lejos de la verdad. Considere la medida en que la tecnología de todo tipo ha mejorado en la última década o más; las herramientas de corte han progresado de la misma manera, por lo que los talleres de máquinas de todo tipo deberían evaluar nuevos productos rutinariamente, especialmente aquellos dedicados al mecanizado de piezas pequeñas y otros trabajos desafiantes.
No es necesariamente fácil. Además de lidiar con mentalidades de "así es como siempre lo hemos hecho", la gerencia debe asignar tiempo para investigación y pruebas, a menudo confiando en su gente más experimentada para hacerlo. Se deben hacer inversiones en herramientas, los trabajos reprogramados y, debido a la mayor productividad que seguramente resultará, a menudo se necesitan ajustes en los procesos posteriores para acomodar los cuellos de botella en movimiento. A pesar de la molestia, los beneficios superarán con creces cualquier interrupción temporal. Tal vez sea hora de abrazar el filo de corte.
¿Qué consejos o técnicas puede compartir sobre el torneado de piezas pequeñas? Háganoslo saber en los comentarios a continuación.
Tecnología Industrial
- Mecanizado de Aluminio: Herramientas, Técnicas y Operaciones
- Dominando operaciones de mecanizado: Herramientas y técnicas esenciales
- Tecnologías de Mecanizado de Precisión: Avanzando en Precisión y Eficiencia
- Herramientas de Medición de Precisión Esenciales para Mecanizado de Piezas Mecánicas
- Por Qué la Lubricación Correcta es Crítica para el Mecanizado de Precisión de Piezas Mecánicas
- Por Qué el Acero es Perfecto para Mecanizado Personalizado: Revelando las Propiedades Superiores del Material
- Certificación NADCAP: Mejora de la Calidad y Confianza en el Mecanizado de Precisión
- Herramientas de Medición de Precisión: Aprovechando la Metrología Digital para Control de Calidad Basado en Datos
- Herramientas de corte de alto rendimiento para mecanizado de precisión
- Elegir Servicios de Mecanizado CNC Fiables para sus Necesidades de Producción
- Dominando el Mecanizado de Piezas Grandes: Supere los Desafíos Clave