



Revolucione la producción de pistones de cilindro con roscado estable y sin virutas
El macho formador OIL-S-XPF permite roscado estable y sin virutas en producción de pistones de cilindro
Mark Coryea | OSG USA
Ahorrar unos segundos puede no sonar mucho al principio, pero cuando está fabricando más de 1 millón de piezas al año, cada segundo cuenta. Considere lo que podría hacer ahorrar 10 segundos por pieza, reducir la tasa de desecho, acortar el tiempo de ensamblaje final, ¡todo mientras disfruta de tres veces la vida de la herramienta! Esta es una realidad para Flickinger Industries, una empresa de mecanizado y fabricación por contrato en Fort Wayne, Indiana, Estados Unidos.
Flickinger Industries comenzó en Fort Wayne en 1960 sirviendo principalmente a las industrias de bombas y cilindros neumáticos/hidráulicos. Hoy con 45 empleados a tiempo completo, Flickinger Industries sigue liderando estas industrias mientras también atiende clientes en los campos agrícola, automotriz y médico. A lo largo de los años, el personal de Flickinger Industries se ha vuelto experto en cambios rápidos. El mecanizado de piezas de lotes pequeños se ha convertido en una de las especialidades de la empresa. Utilizando su instalación de última generación de 7.000 m² junto con 23 tornos CNC modernos y centros de mecanizado verticales CAT40, Flickinger Industries puede manejar series de 2 a 200.000 piezas con facilidad.
Uno de los clientes más grandes de Flickinger Industries es un líder mundial conocido en tecnologías de movimiento y control. La empresa ha estado produciendo pistones de cilindro de aire de aluminio en tamaños que van desde ½″ de diámetro hasta 3″ de diámetro y en tamaños de lote típicos de 2.000 a 5.000 piezas – totalizando más de 1 millón de pistones al año. Las piezas están hechas de barra de aluminio T356 y cada pistón tiene un agujero central roscado. El acabado de la rosca necesita estar libre de manchado y rebabas que dificultarían el ensamblaje. Roscado el agujero central es desafiante porque la herramienta está estacionaria, mientras que la pieza gira. Flickinger Industries usaba un macho de corte de un competidor por muchos años y se acostumbró a la rotura catastrófica periódica inherente a materiales de viruta larga como el aluminio.
A principios de 2019, una rotura dañó una torreta de torno, causando tiempo de inactividad excesivo y reparaciones costosas. Fue en este momento que visité Flickinger Industries con un distribuidor, y discutí los problemas causados por la falta de control de viruta. La herramienta que se usaba en ese momento era un macho de corte 5/16″-24 de un competidor en acabado brillante, ranurado en espiral con chaflán de fondo modificado en clase de ajuste 2B. Les mostré la serie de machos formadores XPF de OSG y expliqué cómo los problemas de control de viruta serían cosa del pasado al utilizar machos formadores, algo que la empresa conocía, pero nunca pensó que remediaría su problema.
Porque un macho formador forma roscas de tornillo a través de deformación plástica del material de trabajo, no se crean virutas de corte. Sin virutas de corte, los problemas de evacuación de virutas pueden evitarse completamente. El XPF es el macho formador de alto rendimiento de OSG que no produce virutas y está optimizado para mecanizar materiales hasta 35 HRC. Está diseñado únicamente con un diseño de bajo par para facilitar mayor vida a velocidades más rápidas. Su recubrimiento V también permite una resistencia extrema al desgaste. El XPF está disponible con o sin agujeros de refrigerante, y en estilo de vástago estándar o largo.
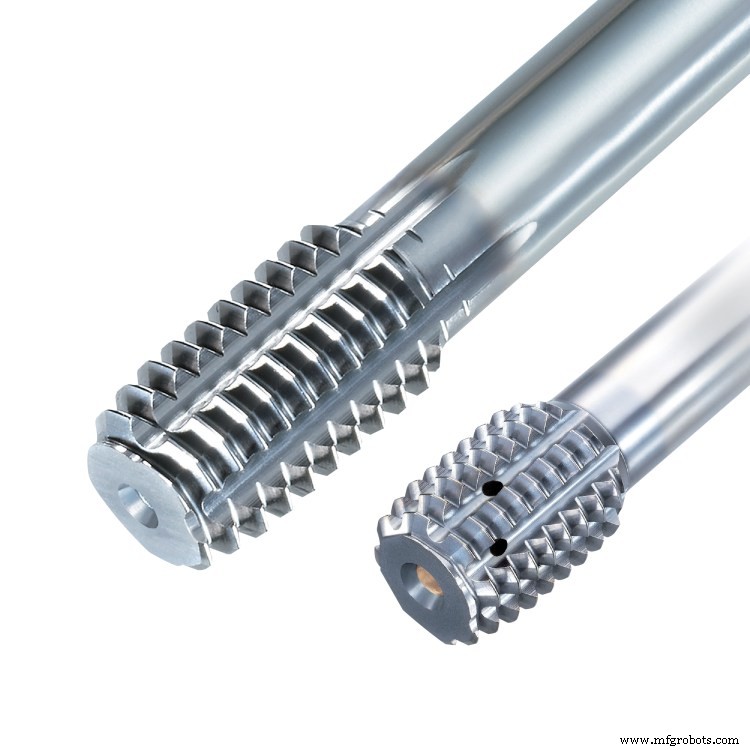
Después de una evaluación detallada de la aplicación, ofrecí traer una herramienta de prueba del macho OIL-S-XPF bajo el pedido de prueba garantizado de OSG USA. El macho XPF ha sido uno de mis armas más fuertes contra la competencia. Ha reclamado victoria en varios materiales, compitiendo contra cada fabricante conocido en el mercado. Para el mecanizado, Flickinger Industries usa un torno Mori Seiki SL y refrigerante de emulsión WSO al 12 por ciento. Como se anticipaba, la prueba fue un gran éxito. Dentro de los primeros 10 minutos, el operador comentó "¡Eso es el doble de rápido que el viejo macho!"
El macho de corte del competidor requería aproximadamente 20 segundos por pieza, mientras que el macho formador XPF solo necesita 10 segundos. Durante controles periódicos de diámetro de paso y acabado de rosca, todos estaban bien dentro de las especificaciones óptimas. La vida normal de herramienta para el macho del competidor anterior era de 3.000 piezas, lo que el XPF logró y superó con facilidad. El Gerente de Planta de Flickinger Industries, Tom Schroeder, dijo que estaba '...vendido en el XPF ya que estamos ahorrando tanto tiempo por pieza'.
El primer macho de prueba completó más de 14.000 piezas antes de que se observara un ligero galling de rosca, pero la herramienta aún podía seguir usándose. La segunda prueba funcionó igual de bien que la primera, y la siguiente pregunta de Flickinger Industries fue "¿OSG fabrica el XPF en tamaños de rosca ½″-20 y 7/16″-20?" Y la respuesta es "¡Sí, lo hacemos!"
La vida de herramienta para el OIL-S-XPF ahora está establecida en 10.000 piezas como estándar, aunque las pruebas han demostrado que podrían continuar más. Sin embargo, el costo por unidad cayó de $0,017 a $0,006 por pieza, permitiendo un ahorro de costos anual estimado de $37.775. Me enorgullece decir que hoy, cada pistón de aluminio fabricado en Flickinger Industries usa machos de la serie XPF de OSG. Al emplear los machos formadores XPF de OSG, Flickinger Industries es capaz de resolver problemas de control de viruta, reducir roturas y evitar futuros daños a la máquina para maximizar el rendimiento.
Publicado anteriormente en el blog de OSG.
Tecnología Industrial
- Control de motor servo con Arduino: Guía paso a paso
- Circuitos avanzados de control de motor: retención, parada y técnicas de retardo
- Circuitos de Control: Fundamentos, Aplicaciones y Mejores Prácticas
- Maximice la eficiencia: Optimización de paneles de control industriales para maquinaria
- Dominando la Soldadura de Acero Inoxidable: Guía Completa
- Dominando el soldadura blanda de aluminio: Técnicas y consejos expertos
- Domine el control de viruta: 8 consejos de expertos para taladrado más limpio y seguro
- Monitorización en la nube: Sistema de control remoto para gestión de activos en tiempo real
- 5 Beneficios clave del control remoto de producción para la industria moderna
- Optimiza aplicaciones Java 9 en PLCnext Control usando Jlink
- Control de polarización terahercio ultraancho de banda mediante metafases dieléctricas anisotrópicas