



Tratamiento Térmico Explicado: Tipos, Métodos y Beneficios para Metales y Aleaciones
En este artículo aprenderemos qué es el proceso de tratamiento térmico y los diversos tipos de procesos de tratamiento térmico en detalle.
¿Qué es el Proceso de Tratamiento Térmico?
El tratamiento térmico es una combinación de calentamiento y enfriamiento de un metal o aleación en estado sólido para obtener propiedades deseadas. Los cambios de propiedades resultan de cambios microestructurales producidos por las operaciones de tratamiento térmico.
Es el proceso de calentar y enfriar metales usando métodos predeterminados para obtener propiedades deseadas. Tanto metales ferrosos como no ferrosos se someten a tratamiento térmico antes de su uso. Con el tiempo se han desarrollado muchos métodos, y hoy los metalúrgicos siguen mejorando resultados y eficiencia.
Desarrollan nuevos programas o ciclos para producir variedad de calidades. Cada programa se refiere a diferente velocidad de calentamiento, mantenimiento y enfriamiento. Seguidos meticulosamente, producen metales de diferentes estándares con propiedades físicas y químicas notablemente específicas.
Fundamentos del Tratamiento Térmico
Aunque el hierro y el acero constituyen la gran mayoría de materiales tratados, aleaciones de aluminio, cobre, magnesio, níquel y titanio también pueden tratarse.
Los procesos requieren tres pasos básicos (etapas):
- Calentamiento a una temperatura especificada
- Mantenimiento a esa temperatura el tiempo adecuado
- Enfriamiento según métodos prescritos
Las temperaturas pueden llegar a 2400 °F y el tiempo a temperatura varía de pocos segundos a 60 horas o más.
En el horno, algunos materiales se enfrían lentamente, otros deben templarse. Tratamiento a -120 °F o menos para procesos criogénicos. Agua, salmuera, aceites, soluciones poliméricas, sales fundidas, metales fundidos y gases son medios de temple. Cada uno tiene características ideales para tareas específicas. El 90 % de las piezas se templan en agua, aceite, gas o polímeros.
A. Etapa de Calentamiento
El objetivo principal es asegurar calentamiento uniforme. Calentar despacio asegura uniformidad. Si se calienta de forma desigual, una sección puede expandirse más que otra, causando distorsión o grietas. La velocidad de calentamiento se elige según:
- Conductividad térmica del metal: Los metales de alta conductividad se calientan más rápido.
- Condición del metal: Herramientas y piezas ya endurecidas o tensionadas deben calentarse más despacio.
- Tamaño y sección transversal: Piezas grandes o con secciones desiguales deben calentarse más despacio para que la temperatura interior se acerque a la superficial. De lo contrario, riesgo de grietas o deformación excesiva.
B. Etapa de Mantenimiento (Soaking)
El propósito es mantener el metal a la temperatura adecuada hasta que la estructura interna deseada se forme. El "periodo de mantenimiento" es el tiempo que el metal permanece a esa temperatura. Se necesita el análisis químico y la masa del metal para determinar el tiempo correcto. Para secciones desiguales, se usa la sección mayor.
No se debe llevar el metal de temperatura ambiente a la de mantenimiento en un solo paso. Mejor calentar despacio hasta justo por debajo de la temperatura de cambio de estructura, mantener hasta uniformidad, y luego subir rápido a la temperatura final. Para diseños complejos pueden requerirse varias etapas de precalentamiento para evitar deformaciones.
C. Etapa de Enfriamiento
Durante el enfriamiento se devuelve el metal a temperatura ambiente, pero hay diferentes formas según el tipo de metal. Puede requerir un medio de enfriamiento: gas, líquido, sólido o combinación. La velocidad de enfriamiento depende del metal y el medio. Las opciones de enfriamiento impactan significativamente en las propiedades finales.
El temple es el enfriamiento rápido en aire, aceite, agua, salmuera u otro medio. La mayoría de metales que se endurecen se enfrían rápido con temple, por lo que se asocia al endurecimiento; pero el temple u otro enfriamiento rápido no siempre endurece. El cobre, por ejemplo, se recocina con temple en agua, y otros metales se endurecen con enfriamiento lento.
Propósitos del Tratamiento Térmico
Sirven uno o más de los siguientes propósitos:
- Mejorar la mecanizabilidad
- Aliviar tensiones internas
- Mejorar propiedades mecánicas: ductilidad, resistencia, dureza, tenacidad, etc.
- Cambiar el tamaño de grano
- Aumentar resistencia al calor y corrosión
- Modificar propiedades eléctricas y magnéticas
- Cambiar la composición química
- Eliminar gases
Ventajas del Tratamiento Térmico
Tras el tratamiento, los materiales son:
- Productos más duraderos
- El acero se vuelve más tenaz, resistente
- Más fáciles de soldar
- Más flexibles
- Mayor resistencia al desgaste
- Aumento de la vida útil de la pieza
Se hace por diversas razones: algunos ablandan, otros endurecen. También afectan conductividad eléctrica y térmica. Algunos alivian tensiones de trabajos en frío previos. Otros añaden propiedades químicas deseables. La elección del mejor método depende del tipo de metal y propiedades requeridas.
Una pieza puede someterse a múltiples tratamientos. Algunas superaleaciones para aviación pasan hasta seis pasos distintos para optimizarse.
Tipos de Procesos de Tratamiento Térmico
Los propósitos mencionados pueden lograrse con uno o más de estos procesos:
- Recocido (Annealing)
- Normalizado (Normalizing)
- Endurecido (Hardening)
- Templado (Tempering)
- Endurecimiento de Caja (Case Hardening):
- Cementación (Carburizing)
- Cianuración (Cyaniding)
- Nitruración (Nitriding)
- Endurecimiento Superficial (Surface Hardening):
- Endurecimiento por inducción
- Endurecimiento por llama
- Recubrimiento por Difusión (Diffusion Coating)
1. Recocido
El recocido es una de las operaciones más importantes y usadas en el tratamiento térmico del acero.
Es un tratamiento que cambia propiedades físicas y a veces químicas para aumentar ductilidad y reducir dureza, haciéndolo más trabajable. Implica calentar por encima de la temperatura de recristalización, mantener ese tiempo y luego enfriar.
El propósito del recocido es lograr uno o más de:
- Ablandar el acero
- Mejorar mecanizabilidad
- Aumentar o restaurar ductilidad y tenacidad
- Aliviar tensiones internas
- Reducir o eliminar inhomogeneidad estructural
- Refinar grano
- Preparar acero para tratamientos posteriores
2. Normalizado
El normalizado hace un metal más dúctil y tenaz tras endurecimiento térmico o mecánico. Consiste en calentar a alta temperatura y dejar enfriar al aire ambiente. Este calentamiento y enfriamiento lento cambia la microestructura, reduciendo dureza y aumentando ductilidad.
Cuando el acero se trabaja en frío, su estructura se distorsiona y puede volverse frágil. La estructura de piezas forjadas en caliente también puede distorsionarse si se trabajaron a temperatura muy baja. Una temperatura de acabado variable dará estructura variable en forjas del mismo contenido de carbono. Asimismo, si una fundición se vierte a temperatura indefinida y se enfría a distinto ritmo en distintas partes, puede ser poco fiable. El normalizado se usa especialmente para:
El propósito del Normalizado es:
- Eliminar estructura de grano grueso
- Eliminar tensiones internas causadas por el trabajo
- Mejorar propiedades mecánicas del acero
Además, puede aumentar la resistencia de aceros de carbono medio (vs recocidos), mejorar mecanizabilidad de aceros de bajo carbono, mejorar estructura de soldaduras, etc.
3. Endurecido
La operación de endurecido se aplica a todas las herramientas y algunas piezas importantes para servicio pesado, y a todas las piezas de acero aleado.
Los propósitos del endurecido con templado posterior son:
- Desarrollar alta dureza para resistir desgaste y permitir cortar otros metales
- Mejorar resistencia, elasticidad, ductilidad y tenacidad
El proceso consiste en:
- Calentar el acero por encima del punto crítico
- Mantener a esa temperatura un periodo considerable
- Templar (enfriamiento rápido) en agua, aceite o baño de sal fundida
4. Templado
El templado, en metalurgia, mejora las propiedades de un metal, especialmente acero, calentándolo a alta temperatura (pero por debajo del punto de fusión) y enfriándolo, usualmente al aire. El proceso tenaz reduce fragilidad y tensiones internas.
Al sacar el acero del medio de temple, está duro, frágil y con severas tensiones internas desiguales. En general, el templado restaura ductilidad, reduce dureza y produce cierta disminución de dureza. Los objetivos principales son:
- Estabilizar la estructura del metal
- Reducir tensiones internas del calentamiento previo
- Reducir parte de la dureza del endurecido y aumentar ductilidad
- Dar condición estructural combinada con tenacidad y resistencia al choque
El tratamiento de templado requiere:
- Recalentar el acero tras endurecer a temperaturas por debajo del punto Ac1 (línea psk en fig 6.6)
- Mantener un tiempo considerable
- Enfriamiento lento. Deseable mantener temperatura no menos de 4-5 minutos por mm de sección
5. Endurecimiento de Caja
A. Cementación
El método más antiguo para producir superficie dura en acero es el endurecimiento de caja o cementación. El acero usado suele ser de bajo carbono (~0,15 % C), que no responde al tratamiento térmico. Durante el proceso, la capa exterior se convierte en acero de alto carbono (0,9-1,2 % C). Con tratamiento adecuado, tendrá superficie extremadamente dura y núcleo blando y dúctil.
B. Cianuración
La cianuración produce superficie dura en aceros de bajo o medio carbono sumergiéndolos en baño de sal fundida con cianuro a 800-900 °C y templando en agua u aceite. La dureza se debe a compuestos de nitrógeno y carbono en la capa superficial.
C. Nitruración
La nitruración produce capa dura superficial solo en aceros aleados. Consiste en calentar el acero en atmósfera de amoníaco a 500-650 °C sin más tratamiento. El amoníaco se disocia y el nitrógeno nascente combina con elementos del acero formando nitruros, que dan extrema dureza superficial. Capa de 0,2-0,4 mm en 50 horas.
La nitruración es la última operación tras conformado y tratamiento térmico. Secuencia tras forja: (a) endurecido en aceite a 850-900 °C, (b) templado a 600-650 °C, (c) mecanizado en bruto, (d) estabilizado (eliminar tensiones) a 525-550 °C, (e) mecanizado final, (f) nitruración.
Se usa en piezas de desgaste de automoción, aviación, motores diésel, ejes de bombas, calibres, matrices de estirado, engranajes, embragues, mandriles. Su uso se limita por el coste y la capa comparativamente delgada.
6. Endurecimiento Superficial
A. Endurecimiento por Inducción
El calentamiento por inducción ha resultado satisfactorio para muchas operaciones de endurecimiento superficial en zonas de rodamiento de cigüeñales, árboles de levas, ejes y superficies de desgaste similares. Difiere del endurecimiento de caja en que el análisis del acero superficial no cambia; el endurecimiento se logra por calentamiento y temple extremadamente rápidos de la superficie de desgaste sin afectar el núcleo interior. La dureza es la misma que en tratamiento convencional y depende del contenido de carbono.
B. Endurecimiento por Llama
El proceso de endurecer acero calentándolo con llama de soplete oxiacetilénico se conoce como endurecimiento por llama, basado en calentamiento y temple rápido de la superficie con agua. La llama se dirige a la zona deseada sin calentar el resto. Ventajas:
- Calienta rápido, conveniente cuando se requiere dureza solo a profundidad limitada, manteniendo tenacidad y ductilidad originales.
- Permite endurecer total o parcialmente piezas demasiado grandes o incómodas para horno.
- Tiempo de calentamiento menor que con horno
7. Recubrimiento por Difusión
El recubrimiento por difusión, o cementación metálica, impregna la superficie del acero con aluminio, cromo, silicio, boro, berilio y otros elementos.
Se logra calentando y manteniendo piezas de acero en contacto directo con uno de esos elementos (sólido, líquido o gaseoso). Aporta valiosas propiedades: alta resistencia al calor, corrosión y desgaste. En muchos casos, acero con recubrimiento por difusión puede sustituir a aceros de alta aleación.
Diagrama de Fases
Cada aleación tiene su diagrama de fases. El tratamiento térmico se realiza según estos diagramas, que muestran cambios estructurales a diferentes temperaturas y composiciones.
Usemos el diagrama hierro-carbono como ejemplo, el más conocido y enseñado.
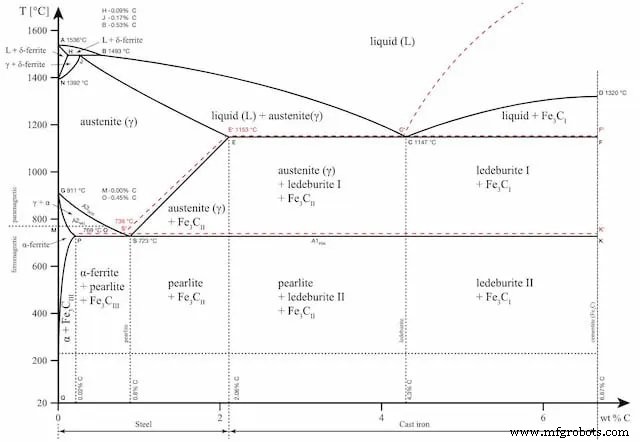
El diagrama hierro-carbono es útil para aprender el comportamiento del tratamiento térmico de aceros al carbono. El eje X representa el contenido de carbono, el Y la temperatura.
El límite donde el acero se convierte en fundición es 2,14 % carbono.
El diagrama muestra regiones con microestados como austenita, cementita y perlita, delimitadas por A1, A2, A3, Acm. Al cruzar estas fronteras ocurren cambios de fase.
- A1: Límite superior de fase cementita/ferrita
- A2: Límite donde el hierro pierde magnetismo (temperatura de Curie)
- A3: Interfaz que separa Austenita + Ferrita de fase γ (austenita)
- Acm: Interfaz que separa γ Austenita de Austenita + Cementita
El diagrama de fases es herramienta clave para determinar si el tratamiento será beneficioso. Cada estructura aporta distintas cualidades, y el tratamiento se elige en consecuencia.
Pasos del Proceso de Tratamiento Térmico
En términos simples: calentar el metal, mantenerlo a esa temperatura y enfriarlo. Durante el proceso, la pieza sufre cambios en propiedades mecánicas porque la alta temperatura altera la microestructura, que juega papel clave en las propiedades mecánicas.
El resultado final depende de muchos factores: tiempo de calentamiento, tiempo de mantenimiento, velocidad de enfriamiento, condiciones ambientales, etc. Los parámetros dependen del método, tipo de metal y tamaño de pieza.
Durante el proceso cambian propiedades: resistencia eléctrica, magnetismo, dureza, tenacidad, ductilidad, fragilidad, resistencia a corrosión.
Calentamiento
- Piezas metálicas al horno
- Piezas de motor a reacción entrando al horno
- Como se dijo, la microestructura de aleaciones cambia durante el tratamiento. El calentamiento sigue un perfil térmico prescrito
- Una aleación al calentarse puede estar en tres estados: mezcla mecánica, solución sólida, o combinación
- Mezcla mecánica: análogo a hormigón donde cemento une arena y grava; partículas visibles por separado. En aleaciones, la mezcla se mantiene unida por el metal base
- Solución sólida: todos los componentes mezclados homogéneamente; no identificables individualmente ni al microscopio
- Cada estado aporta distintas cualidades. Es posible cambiar el estado mediante calentamiento según el diagrama de fases. El enfriamiento determina el resultado final. La aleación puede terminar en uno de los tres estados según el método
Mantenimiento
- Durante el mantenimiento (etapa de soaking), el metal se mantiene a la temperatura alcanzada. La duración depende del requisito
- Ejemplo: el endurecimiento de caja solo requiere cambios estructurales en la superficie para aumentar dureza superficial. Otros métodos necesitan propiedades uniformes; entonces el mantenimiento es más largo
- El tiempo también depende del tipo de material y tamaño de pieza. Piezas grandes necesitan más tiempo para propiedades uniformes. Tarda más en que el núcleo alcance la temperatura requerida
Enfriamiento
- Tras el mantenimiento, el metal debe enfriarse de forma prescrita. Aquí también ocurren cambios estructurales. Una solución sólida al enfriar puede mantenerse, volverse mezcla mecánica total o parcialmente, según factores
- Diferentes medios (salmuera, agua, aceite, aire forzado) controlan la velocidad de enfriamiento. La secuencia arriba es en orden decreciente de eficacia. La salmuera absorbe calor más rápido, el aire es el más lento
- También es posible usar hornos en el enfriamiento. El ambiente controlado permite alta precisión cuando se necesita enfriamiento lento
¿Qué Metales Son Adecuados para Tratamiento Térmico?
Aunque los metales ferrosos son la mayoría, cobre, magnesio, aluminio, níquel, latón y aleaciones de titanio también pueden tratarse.
Aprox. 80 % de metales tratados son distintos grados de acero. Fundición, acero inoxidable, y varios grados de acero para herramientas son ferrosos tratables.
Procesos comunes en ferrosos: endurecido, recocido, normalizado, alivio de tensiones, endurecimiento de caja, nitruración, templado.
Métodos como recocido, envejecimiento y temple se usan en cobre y aleaciones.
El aluminio es adecuado para recocido, tratamiento de solución, envejecimiento natural y artificial, y otros métodos. El tratamiento de aluminio es preciso; el alcance debe establecerse y controlarse cuidadosamente en cada etapa para lograr las características deseadas.
Evidentemente, no todos los materiales son aptos para todos los tratamientos. Un mismo material puede no beneficiarse de todos los métodos. Cada material debe estudiarse por separado. El punto de partida son los diagramas de fases y la información sobre efectos de los métodos.
Tratamiento Térmico de Aceros
El tratamiento térmico de aceros es el calentamiento y enfriamiento para cambiar propiedades físicas y mecánicas sin cambiar forma. Es un método para fortalecer materiales, pero también para cambiar propiedades como conformabilidad, mecanizado, etc.
La aplicación más común es metalúrgica, pero también se usa en producción de vidrio, aluminio, acero y otros materiales.
Hemos cubierto todos los aspectos: qué es, tipos incluyendo recocido, endurecimiento de caja, templado, normalizado, etc. También ventajas y desventajas.
¡Si te gustó, compártelo con tus amigos!
Tecnología Industrial
- Optimización del Tratamiento Térmico para Componentes Metálicos Mecanizados por CNC
- Entendiendo el Antialiasing: 6 Tipos y Métodos para Suavizar Imágenes Digitales
- Estampado explicado: Tipos, procesos y aplicaciones
- Fundición Explicada: Definición y Tipos de Procesos de Fabricación
- Forja: Proceso, Tipos y Materiales
- Metalizado (Metal Plating) Explicado: Tipos, Beneficios y Aplicaciones
- Dominando el tratamiento térmico de metales: técnicas de precisión para la ingeniería moderna
- Comprender los números de colada: Identificación y trazabilidad en la fabricación metálica
- Galvanización: Definición, Métodos y Protección contra la Corrosión
- Tratamiento Térmico: Procesos, Métodos y Beneficios
- Fundición de Metales: Definición, Tipos y Proceso Completo