



Esenciales del Alimentador de Barras: Optimizando el Flujo de Material para Torneado de Alto Volumen
Un alimentador de barras parece un dispositivo relativamente simple. El accesorio de automatización más común en nuestro mundo de torneado de alto volumen, proporciona una forma confiable de entregar material a la herramienta de máquina por períodos prolongados, salvando a un operador de cargar continuamente brutos en un plato.
En realidad, los alimentadores de barras tienen muchos matices de uno a otro para hacerlos más adecuados para ciertos entornos de taller. Longitud y capacidad son solo el principio. Otros factores deberían considerarse durante el proceso de compra también.
Longitud y Capacidad
Visualmente, la diferencia más obvia en los alimentadores de barras es la longitud. Generalmente, los alimentadores de barras de tamaño completo son capaces de alimentar barras de 12 pies de largo (algunos incluso más largos). Los cargadores cortos pueden manejar hasta 6 pies, mientras que los alimentadores de longitud de husillo están diseñados para longitudes de 3 y 4 pies. Una consideración para determinar cuál comprar puede ser limitaciones de espacio en el piso, pero otros factores pueden ser lo suficientemente significativos para influir a un taller a encontrar los metros cuadrados necesarios.
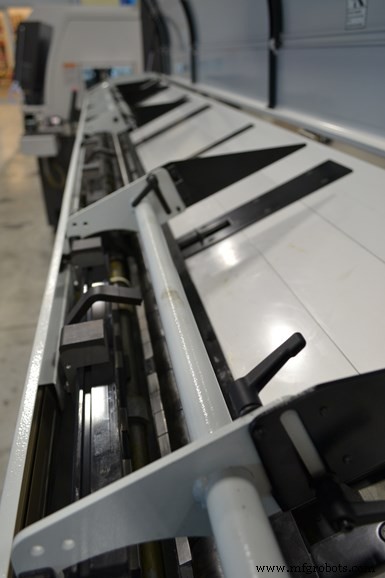
Los alimentadores de barras estilo revista mantienen múltiples barras en reserva para extender el tiempo que una máquina puede funcionar desatendida.
Los alimentadores de barras de 12 pies a menudo se consideran un requisito para tornos suizos de cabezal deslizante. Los cargadores de longitud de husillo solo cargan barras tan largas como el husillo del torno. Claramente, el espacio en el piso que ocupan es mucho menor, pero el cliente debe cortar las barras en secciones de 2, 3 o 4 pies a la longitud del husillo del torno.
Otra ventaja del alimentador de barras de 12 pies es que produce menos (y típicamente más cortos) remanentes. Con cada sección de barra cargada, un taller debería esperar un solo remanente, así que cortar la barra de 12 pies en tres o cuatro piezas resultará en tres o cuatro remanentes. Debido a que las máquinas suizas típicamente ejecutan tiempos de ciclo cortos, el de 12 pies tiene más sentido para extender la corrida de producción.
Para aprovechar al máximo la capacidad del alimentador de barras de 12 pies para permitir corridas largas (a menudo 8 horas o más), se debe usar el estilo revista, que mantiene múltiples barras en reserva. Por el contrario, los alimentadores de barras de tubo único, que manejan barras de 12 pies exclusivamente, ocupan aún más espacio en el piso. Miden aproximadamente 20 pies de largo porque no tienen el alimentador dual para el empujador corto versus el empujador largo.
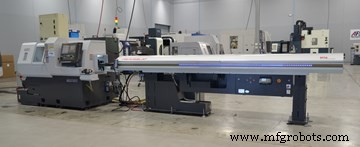
Los alimentadores de barras de 12 pies a menudo se consideran un requisito para tornos suizos de cabezal deslizante.
Pero cuando los diámetros de barra llegan a aproximadamente 2 pulgadas, los alimentadores de barras estilo revista de 12 pies comienzan a volverse mucho más caros, según CNC Indexing & Feeding Technologies. La empresa ofrece alimentadores de 12 pies hasta 2 pulgadas de diámetro y cargadores cortos con diámetros máximos que van desde 2.5 pulgadas a 4 pulgadas.
Si bien la rectitud de la barra no es tan crítica en cargadores cortos, es bastante importante en los de 12 pies. Si la barra no es recta, entonces vibrará en el alimentador de barras, será ruidosa y afectará el acabado de la pieza. Las barras pueden correr con un poco de curvatura o desvio, pero demasiado causará vibración severa y afectará negativamente el acabado de la pieza. La rectitud a menudo depende del proveedor de material, pero una barra también puede rectificarse para rectitud. Si ha de correrse en una máquina suiza, casi siempre se rectifica para tamaño y rectitud para acomodar la guía de buje.
Los alimentadores de barras estilo revista juegan un papel significativo en operaciones de torneado lights-out. Según la empresa, un cliente que produce arandelas complejas, apunta a tiempos de ciclo de 10 segundos. Si el cliente estuviera usando una sola barra de 12 pies, solo podría ejecutarla por una hora y media. Al poder poner 10 barras en el alimentador de barras estilo revista, pueden fácilmente correr durante la noche. La pieza de aluminio es indulgente, y herramientas de diamante o PCB proporcionan vida de herramienta confiable. Además de tener suficiente material, factores importantes para lights-out incluyen tamaño y complejidad de la pieza así como vida de herramienta, dice la empresa. El alimentador de barras estilo revista permitirá que la máquina funcione desatendida mientras el proceso lo permita.
El diámetro de la barra afecta directamente la capacidad del alimentador de barras. Típico de la mayoría de fabricantes de alimentadores de barras, la mayoría de los alimentadores de barras estilo revista de 12 pies ofrecidos por CNC Indexing mantendrán aproximadamente 23 barras a 3/8 de pulgada de diámetro. En operaciones de cabezal deslizante suizo, 38 mm es comúnmente el tamaño de diámetro más grande. En ese caso, estos alimentadores mantendrían aproximadamente siete barras.
Otra consideración posible para la capacidad de un alimentador de barras es el peso total del material que se está cargando. El peso total de siete barras de acero inoxidable 4140 de 1.5 pulgadas es considerable. Si bien los alimentadores de barras de CNC Indexing no tienen restricciones de peso, otros pueden tenerlas. Si el peso está limitado, el número de barras que pueden cargarse puede ser limitado, lo que también afectaría la longitud de tiempo que la máquina puede funcionar desatendida.
Alimentando la Barra
Otras características disponibles en los alimentadores de barras pueden afectar qué tan precisamente la barra es alimentada a través de la máquina. Con un alimentador de barras accionado por servo, el control permite al operador especificar qué tan lejos debe alimentarse la barra a través del husillo, basado en lo que se necesita para la siguiente pieza. Un sistema neumático, por otro lado, usa aire para impulsar el empujador y empujar la barra hasta que golpea un tope de torreta. Ambos estilos tienen sus ventajas, ya sea costo, precisión o velocidad.
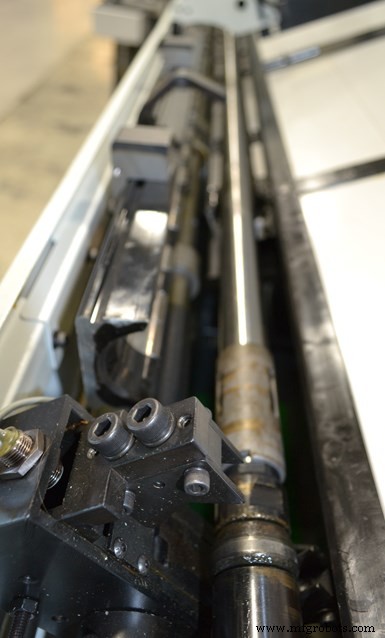
Durante la operación, un empujador se retrae hasta el final del alimentador, una nueva barra cae en el canal, y el empujador alimenta la barra según se necesita. El canal mantiene la barra sin vibrar o moverse arriba y abajo.
Los alimentadores de barras neumáticos son generalmente menos costosos, pero podrían resultar en más remanente o desperdicio. Cuando la barra es alimentada, el tope puede no estar posicionado precisamente, a veces permitiendo que la barra sea alimentada hasta un cuarto de pulgada más de lo necesario. Este material será desbastado, por lo que esa cantidad de material se perderá cada vez que la barra sea incrementada, además del remanente al final de la barra. Mientras que las barras alimentadas con un alimentador accionado por servo, que es más preciso, a menudo también son desbastadas, es solo una cantidad mínima. (Los alimentadores accionados por servo son más precisos y usualmente no necesitan un tope, ahorrando una posición de herramienta). Por supuesto, el tipo de material usado es significativo para determinar las ventajas de costo de cualquier manera, ya que cualquier pérdida en materiales exóticos como titanio o Inconel puede sumarse rápidamente.
Cuando la gente compra un alimentador de barras corto, a veces asumen que pueden cortar sus barras de 12 pies a la mitad y correr barras de 6 pies. Pero con estos alimentadores de barras cortos, están limitados por la longitud del cabezal. Cualquier diferencia entre la longitud del cabezal y la longitud de la barra será la longitud del remanente porque el alimentador de barras no puede empujar más allá del inicio del cabezal y no maneja la barra mientras gira en la máquina.
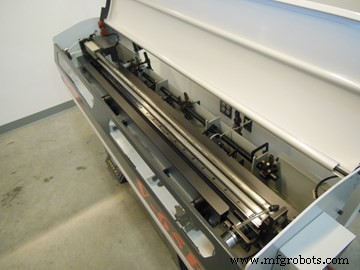
Los cargadores de barras cortos son capaces de cargar barras de longitud de husillo en el husillo del torno. Su tamaño menor a menudo es mejor para talleres con espacio limitado en el piso.
En su lugar, la gente comprará barras de 12 pies y luego, basándose en la longitud de su cabezal, en lugar de cortar una barra de 12 pies a la mitad y tener dos de 6 pies, podrían cortarla en cuatro barras de 3 pies o tres de 4 pies, lo que les da más piezas de remanente, pero les permite usar la mayoría de la barra de 12 pies en lugar de tomarla y tener un remanente largo.
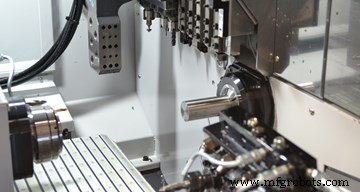
Con un alimentador de barras accionado por servo, el control permite al operador especificar qué tan lejos debe alimentarse la barra a través del husillo, basado en lo que se necesita para la siguiente pieza. Un sistema neumático, por otro lado, usa aire para impulsar el empujador y empujar la barra hasta que golpea el tope de la torreta.
En muchos casos, el remanente no es necesariamente desperdicio, ya que puede usarse en otra máquina poniéndolo en un plato como bruto para hacer una pieza. Pero en talleres de producción que ejecutan grandes corridas, poner todas esas piezas de remanente en un plato no es práctico, así que se convierten en desperdicio. Esta situación es típica en el mercado suizo, donde las longitudes de remanente comunes están entre 2 a 6 pulgadas. Estos son casi siempre desperdicio debido a los tiempos de ciclo cortos.
Un Buen Ajuste
Dependiendo del diámetro de la barra y el husillo, los revestimientos de husillo pueden usarse para compensar diferencias considerables. Los revestimientos están disponibles en diferentes diámetros para ajustarse a los diferentes tamaños de barra. Por mucho tiempo, los revestimientos de husillo fueron hechos de acero, que sería ruidoso con material fuera de redondo. La vibración también causaría que los revestimientos se desgastaran. En los últimos 10 años o más, los revestimientos de poliuretano se han vuelto populares, permitiendo operación más silenciosa y modificaciones más fáciles de los revestimientos si se necesitan para otras máquinas.
El revestimiento se instala en el husillo, manteniendo un buen ajuste para la barra para ayudar a mantenerla recta y manteniendo la línea central del material alimentado en la línea central del plato. Según CNC Indexing, si una barra de pulgada y media se alimenta a través de un husillo de 3 pulgadas sin revestimiento, la gravedad causaría que el material caiga al fondo del husillo. Al pasar por el plato, la línea central estaría descentrada.
Una regla práctica para el diámetro del revestimiento de husillo, dice la empresa, es que no debe ser más de 100 milésimas mayor que el tamaño del material. Con especificaciones de más/menos para el material, las barras pueden venir más grandes que el tamaño cotizado, así que el revestimiento necesita poder acomodar esa diferencia. Si bien algún rango es necesario dentro del revestimiento de husillo, debe ajustarse al material lo más cerca posible para evitar latigazo en el material mientras rota.
Diámetros menores y la falta de rectitud de la barra causarán más tendencia al latigazo y, por lo tanto, aumentarán la importancia de un buen ajuste en el revestimiento de husillo. Si se instala un revestimiento de husillo de 3 pulgadas y luego un taller cambia a una barra de 2 pulgadas, no siempre es necesario cambiar a un revestimiento más pequeño, siempre y cuando la barra sea bastante recta. Pero los revestimientos de husillo deberían coincidir más con el tamaño del material a medida que se hace más pequeño.
Mejorando la Eficiencia
Minimizar la intervención del operador, incluso al punto de operaciones lights-out, es la razón principal para usar alimentadores de barras. Pero los talleres también deberían considerar el costo del empleo, ya que el personal y el espacio en el piso son los mayores gastos que un taller usualmente enfrenta. Así que al considerar cuánto espacio puede ocupar un alimentador de barras, un propietario de taller también debería pensar en cómo puede hacer el proceso de producción más eficiente.
A menudo se piensa que para maximizar el uso de un alimentador de barras, necesitan estar ejecutando la misma pieza una y otra vez en una corrida de producción. CNC Indexing and Feeding Technologies dice que eso simplemente no es cierto. La mayoría de los talleres están ejecutando principalmente los mismos tipos de material y tamaños de piezas similares. Un taller puede correr 500 piezas con un cargador de barras, y mientras ese trabajo está corriendo, el operador puede estar supervisando otras dos máquinas. Cuando el primer trabajo está completo, el operador puede cargar rápidamente el programa para otra pieza de tamaño similar y tener la máquina funcionando de nuevo. Incluso si el tiempo de ciclo es de 3 minutos en un torno convencional, ¿realmente quiere pagar a un operador para que se quede allí y espere, luego abra la puerta, saque la pieza y ponga el siguiente bruto para cada pieza cuando un cargador de barras puede liberarlo para ser más productivo ejecutando otras máquinas al mismo tiempo? Incluso en lotes pequeños, los talleres siempre buscan ser más eficientes, intentando aumentar el rendimiento con plazos de entrega más cortos.
Como otras formas de automatización, los alimentadores de barras pueden hacer una gran diferencia en la eficiencia de un taller y tasas de producción más altas. Es importante sopesar las ventajas de diferentes modelos para determinar cuál es el mejor ajuste para cada situación, pero mientras el espacio y el costo lo permitan, el alimentador de barras puede proporcionar el impulso correcto a las operaciones de torneado.
Sistema de control de automatización
- Elección del alimentador de barras cortas ideal para su torno
- Automatización avanzada en alimentadores de barras para mejorar la eficiencia de tornos CNC
- Guía completa de alimentadores de barras automáticos: Características, beneficios y mejores prácticas
- Alimentadores de Barra CNC: La Clave para una Eficiencia de Producción Inigualable
- Alimentadores de Prensa: Impulsando Eficiencia y Seguridad en Operaciones de Prensado
- Alimentadores de barras largas: mejorando la eficiencia del torneado automatizado
- Alimentador de barras GT 112-E: producción desatendida y lights-out en tornos de cabezal móvil
- Edge Technologies Ranger 112: alimentador de barras de precisión para fabricación de dispositivos médicos
- Aceleración del torneado de series cortas con máquinas de barra
- Romi CNC 30 G: máquina de corte de barras de alto volumen con plato hidráulico
- Applets de Java explicados: Conceptos básicos y diferencias clave