



Dominando la Rectitud de Barras de Material: Guía Esencial para Talleres de Mecanizado
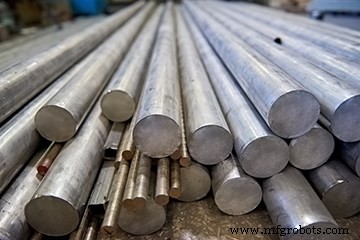
Los redondos a veces se piensa erróneamente que son los más fáciles de enderezar y son frecuentemente objeto de quejas de clientes. Sin embargo, las formas simétricas son de hecho las más fáciles de enderezar.
Hasta cierto punto, la rectitud de la barra es como el aire que respiramos —solo realmente piensas en ella cuando está contaminada o no está ahí en absoluto.
En mis casi cincuenta años de experiencia en fabricación, la mayoría de los cuales ha estado asociada con la producción y uso de barras metálicas para mecanizado, he aprendido que la rectitud de la barra es una propiedad que puede ser crítica para una operación de mecanizado exitosa. La ausencia de rectitud adecuada de la barra puede crear una variedad de problemas, notablemente problemas de alimentación incorrecta de barras, piezas fuera de tolerancia, ruido excesivo, desgaste prematuro de la máquina y rotura de herramientas. Aquellos de ustedes que poseen o gestionan un taller de mecanizado lo saben muy bien.
Obviamente, algunos procesos de mecanizado son más sensibles a los problemas de rectitud de la barra que otros. Aquellas operaciones cuya materia prima es una barra o varilla enrollada tienen características de diseño mecánico que enderezan o sujetan el material como parte de su mecanismo de alimentación inicial.
Sin embargo, muchas operaciones requieren un alto grado de rectitud de la barra, especialmente cuando el material ha de ser presentado a una máquina por un alimentador de barras. Para ese sector del mercado, lo siguiente es una breve revisión de los pasos que su proveedor de barras puede tomar para asegurar resultados positivos. Esta discusión se aplica igualmente a todos los materiales, incluyendo aluminio, latón, bronce y acero. Además, le proporciona preguntas que puede plantear a su proveedor de material si surgen problemas de rectitud.
Básicamente hay tres tipos o configuraciones de barras rectas usadas como materia prima para fabricar piezas mecanizadas: barra redonda; formas estándar y simétricas (hexágonos, octágonos, cuadrados); formas especiales no simétricas (doble D, gota, llave, doble lóbulo). Cada tipo requiere un enfoque diferente en su fabricación para asegurar rectitud adecuada para el cliente de mecanizado.
Oportunidades para controlar (o arruinar) la rectitud de la barra existen en ocho etapas de fabricación y entrega:
- Proceso original de trabajo en caliente (laminado o extrusión)
- Proceso de trefilado en frío
- Acabado final (o enderezado)
- Recolección y empaquetado
- Manipulación y almacenamiento de paquetes
- Envío
- Descarga y almacenamiento en la instalación del cliente
- Carga de barras en el proceso de mecanizado del cliente
Simplemente tener procedimientos operativos estándar adecuados para asegurar que las barras sean consistentes directamente desde la matriz de trefilado es la clave para suministrar barra redonda recta, particularmente material trefilado en frío. Las operaciones subsiguientes de "enderezado" en redondos controlan tensiones internas más que la rectitud absoluta. Por ejemplo, las aleaciones plomadas pueden aumentar en diámetro después de enderezado agresivo en operaciones de dos rodillos (por ejemplo, en equipos Medart o Mecco). El control de tales tensiones internas también puede ser un factor decisivo en materiales sin plomo cuando la barra se mecaniza asimétricamente —como al mecanizar cremalleras de dirección de automóviles, donde un lado de una barra redonda se elimina selectivamente, exponiendo potencialmente las tensiones internas que pueden resultar en piezas terminadas dobladas si el efecto de tales tensiones no se entiende y controla bien por el proveedor de barras.
Los redondos a veces se piensa erróneamente que son los más fáciles de enderezar y son frecuentemente objeto de quejas de clientes. Sin embargo, las formas simétricas son de hecho las más fáciles de enderezar. Las barras deben salir de la matriz de acabado en frío rectas. Esta noción simple requiere una comprensión profunda de la operación de trefilado por el proveedor de barras y la "voluntad de gestión" para desarrollar técnicas adecuadas y controlar el proceso meticulosamente.
Las formas no simétricas pueden ser un desafío, pero la clave para proporcionar una barra recta para el cliente es la consistencia de fabricación. En muchos casos, las operaciones de extrusión o trefilado han desarrollado una técnica para producir una ligera pero consistente curvatura, que cuando se presenta a la operación final de enderezado da la oportunidad de ejercer una presión correctiva consistente resultando en una barra recta.
Las operaciones que se centran en el enderezado agresivo solo después a menudo no logran apreciar en qué medida la rectitud del producto puede controlarse en la extrusión o trefilado. El control de la rectitud después de la operación de fabricación es fundamentalmente sobre evitar daño post-producción. El diseño cuidadoso y operación de manipulación de barras, empaquetado, embalaje, transporte, carga, descarga y almacenamiento a menudo simplemente usando sentido común básico irá muy lejos hacia asegurar que el producto mantenga su rectitud hasta el punto en que la herramienta de máquina enganche la barra en la instalación del cliente.
Sobre el Autor
Roger Bassett es un presidente de empresa retirado y profesor universitario que ha disfrutado una carrera de más de 40 años en la industria de metales. Actualmente está asistiendo a Franconia Industries y Diehl Brass Solutions con su desarrollo de negocios. Bassett ha servido a la Precision Machined Products Association a lo largo de los años, ocupando muchos puestos de liderazgo y hablando en reuniones locales y nacionales. Contacto: 586-212-5122 o bassett@tm.net.
Sistema de control de automatización
- Entendiendo los Controladores Lógicos Programables: Claves para el Éxito Industrial
- Torneado: El Proceso Central de los Talleres de Mecanizado de Precisión
- Guía Esencial de Bombas Sumergibles: Características, Operación e Instalación
- Máquina Biseladora de Extremos de Barras: Acabado de Bordes de Precisión
- Guía esencial para pruebas de aceite de transformador para sistemas de energía fiables
- Guía Esencial de Protectores para Muela de Rectificar: Protegiendo al Usuario de Roturas y Lesiones
- 9 Aplicaciones esenciales de Machine Learning que debes conocer
- Cómo elegir el router CNC correcto: Factores clave
- Domine las Listas de Verificación de Autoinspección OSHA para Prevenir Violaciones de Seguridad
- Guía Esencial de Materiales de Fricción Industriales: Aplicaciones, Tipos y Rendimiento
- Bronce de silicio explicado: Propiedades y beneficios clave