



Servopress 101: Dominando los fundamentos de la automatización servo
La automatización industrial puede parecer magia, especialmente cuando se usa en operaciones de ensamblaje. Aprenda lo que necesita saber sobre los fundamentos para ayudar en su próximo proyecto de automatización.
Los servomecanismos están en el corazón de la automatización del siglo XXI. Los elementos básicos son un servomotor; un dispositivo para convertir movimiento rotativo en lineal; una suite de sensores para proporcionar la retroalimentación requerida; un controlador para convertir datos de retroalimentación en señales de mando; y software habilitador. Esta es la "magia" de las operaciones de ensamblaje de alta velocidad y precisión. Con los avances del siglo XXI en sus componentes base, las prensas servo son una tecnología que cambia las reglas del juego.
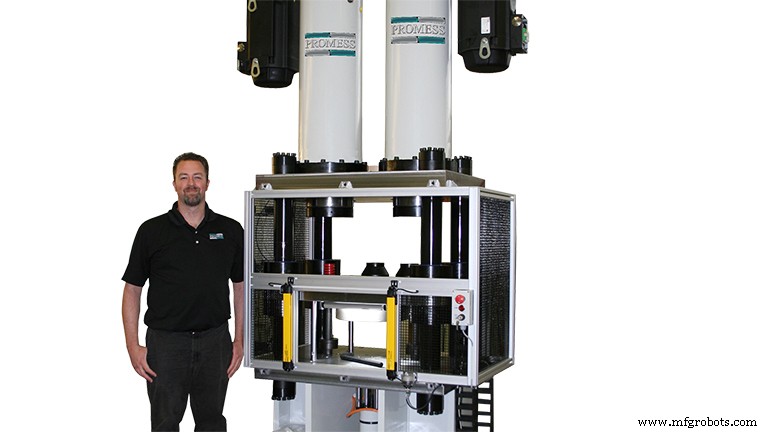
No son solo rápidas y precisas —también se han vuelto grandes. En las industrias de conformado y estampado de metal, las prensas servo están disponibles con capacidades de hasta 5,000 toneladas (4,536 toneladas métricas) y unidades más grandes están en desarrollo. Estas prensas están cambiando la forma en que los ingenieros abordan el diseño de procesos al darles control preciso de fuerza, velocidad y posición en tiempo real durante toda una carrera de un proceso.
Hace treinta años, los pioneros de la industria combinaron un husillo de bolas de precisión con un servomotor, codificador rotativo y célula de carga para producir la primera Prensa de Ensamblaje Electro-Mecánica (EMAP) diseñada específicamente para operaciones de ensamblaje.
Primeros adoptantes exitosos
Los primeros adoptantes encontraron que la capacidad de medir parámetros de proceso durante el ensamblaje les permitía literalmente "clonar" productos comparando la "firma" fuerza/posición de cada operación con la de un ciclo bueno conocido y ajustando parámetros de prensa en tiempo real para duplicarla. Ese concepto básico se ha usado en cientos de aplicaciones de ensamblaje diferentes, desde remachado simple hasta instalación de electrónica de alto valor. Aquí hay algunos ejemplos.
Ensamblaje de junta universal: Una junta universal tipo Cardán tiene una cruz central o "araña" que se une a un par de brazos en U presionando una copa de cojinete a través de un agujero en el brazo para capturar un journal mecanizado en la "araña". Una vez ensamblado, las copas de cojinete se estacan al brazo para mantenerlas en su lugar.
El desafío es mantener la araña centrada en el brazo mientras se presionan y estacan las copas de cojinete. Esto se logra con un par de EMAPs sincronizados para aplicar la misma fuerza a cada copa de cojinete mientras se inserta. Una vez que las copas están en su lugar, la araña está centrada con precisión y los EMAPs realizan simultáneamente la operación de estacado. Dado que se aplica fuerza igual a las patas opuestas de la araña, permanece centrada y el resultado es un buen ensamblaje cada vez.
Esta aplicación funciona porque los EMAPs son monitoreados durante la operación y ajustados para fuerza y posición en tiempo real por el control. Los datos de todo el proceso pueden capturarse y almacenarse para garantía de calidad, proporcionando trazabilidad del 100 % para cada ensamblaje. Esos datos también son útiles para identificar y corregir anomalías en las piezas que se ensamblan, lo que mejora la calidad de toda la cadena de suministro así como el proceso de ensamblaje.
Ensamblaje de catéter médico: La operación crítica es un proceso de prensado que une un tubo metálico de pequeño diámetro a un tubo más grande que está unido a la porción flexible del catéter. Si el prensado no es perfecto, o se separará cuando se tire de él o cerrará el tubo completamente, dejando el catéter inútil. Prensar consistentemente un tubo metálico diminuto a uno solo ligeramente más grande resultó ser un desafío monumental.
La clave para mantener calidad consistente en la operación de prensado de catéter fue monitorear tanto la cantidad de fuerza aplicada como la posición exacta de la herramienta de prensado simultáneamente. Una vez que ambos parámetros de una operación buena conocida fueron capturados, la "firma" fuerza/posición se usó como referencia para medir operaciones subsiguientes.
Una estación de prensado basada en EMAP, completa con transductores de posición externos, se usa para realizar la operación de prensado en los catéteres. El EMAP proporciona fuerza de prensado repetible y los transductores monitorean el utillaje para asegurar que el prensado no sea ni demasiado superficial ni demasiado profundo. El resultado es una certificación de prueba de esfuerzo del 100 % para cada catéter producido y la eliminación virtual de fallos de prensado en el campo.
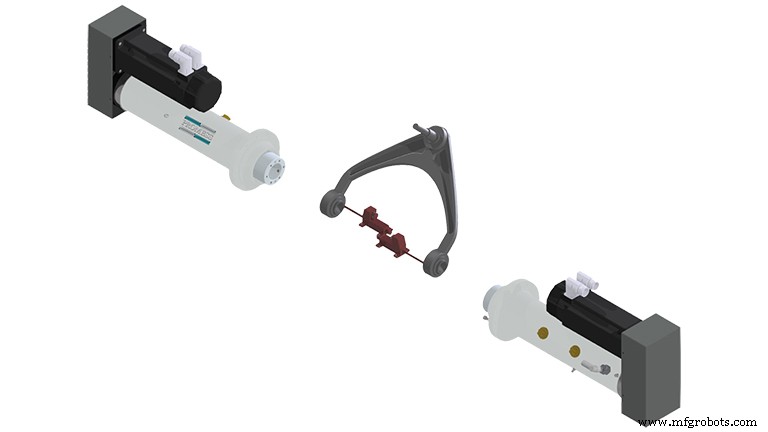
Ensamblaje de rótula remachada: Los ensamblajes de rótula automotrices son componentes críticos de seguridad que típicamente se unen a brazos de control superior e inferior con remaches. Hay tres posibles modos de fallo: 1) un remache puede ser demasiado largo o demasiado corto, 2) un remache puede ser demasiado duro o demasiado blando, y 3) un remache puede faltar por completo. Debido a que el ensamblaje es crítico de seguridad, una inspección post-remachado del 100 % se ha realizado tradicionalmente.
Usar un sistema basado en EMAP en lugar de una prensa hidráulica tradicional elimina el requisito de inspección del 100 % al monitorear el proceso mientras se realiza y comparando la "firma" con una operación buena conocida. Tres células de carga individuales se montan en el utillaje para medir independientemente la fuerza aplicada a cada remache, mientras que un solo transductor de posición mide la distancia de carrera del émbolo. Remaches que son demasiado duros o blandos, o demasiado cortos o largos, producirán un cambio distinto en la firma, al igual que detalles fuera de tolerancia como diámetros de agujeros.
El sistema proporciona: detección de remaches largos, cortos, duros, blandos y/o faltantes; certificación del 100 % de cada ensamblaje; adquisición de datos integrada; y un registro de datos de fuerza y posición para cada pieza producida —todo en tiempo real durante el ciclo de proceso. Los resultados son consistentes, precisos y trazables, lo que significa que las inspecciones post-proceso en cada pieza ya no son necesarias para asegurar calidad.
Más allá de lo básico
No tardaron mucho los primeros adoptantes en darse cuenta de que los datos de proceso detallados generados por un sistema basado en EMAP tenían usos mucho más allá de simplemente comparar "firmas" y "clonar" ensamblajes. Los proveedores de EMAP también estaban ocupados mejorando tanto capacidades de hardware como de software para soportar aplicaciones más avanzadas.
Una de las primeras aplicaciones en aprovechar estos avances fue el ensamblaje de brazos de control automotrices, un producto que requiere precisión geométrica para lograr función adecuada, pero está hecho de componentes que no pueden producirse económicamente con tolerancias muy cerradas. El brazo de control está compuesto por estampado o fundición de alta resistencia con bujes recubiertos de goma prensados en su lugar —claramente no un candidato para precisión dimensional extrema.
Lo que los ingenieros automotrices típicamente hacen es definir la geometría requerida en el ensamblaje y dejar la parte de "cómo lograrlo" al proveedor. Los proveedores llaman a esto una dimensión "fantasma", y es bastante común en una variedad de industrias.
El enfoque convencional para cumplir la especificación para una dimensión "fantasma" es construir herramientas y utillajes precisos y luego ajustarlos continuamente para lidiar con variaciones constantes e impredecibles en las piezas. Otros proveedores eligen "prensar y esperar", luego "medir y clasificar" y aceptar costes de desperdicio y reelaboración. Para enfrentar este desafío en su lugar con un sistema basado en EMAP requiere software avanzado para manejar sensores adicionales fuera de las células de carga integradas en la prensa. El ensamblaje se hace con dos EMAPs y dos sondas digitales. Estas sondas son necesarias porque los bujes resilientes flexionan durante la instalación, dificultando conocer su ubicación precisa. Las sondas también compensan la deflexión de la máquina y la célula de carga.
Para ensamblar el brazo de control, los bujes se prensan a una posición inicial, se remueve la fuerza, y la ubicación se mide con las sondas digitales. Un buje se prensa a una dimensión relativa a la rótula. La sonda mide la posición y retroalimenta la información al controlador, que dice a la prensa cuánto más presionar. Esta secuencia se repite hasta que el buje está en su lugar. El otro buje usa la misma secuencia de instalación pero se prensa a una dimensión relativa al primer buje. Esta es la dimensión "fantasma" y el sistema puede lograrla eficientemente y de forma repetible independientemente de variaciones en el brazo de control y/o bujes.
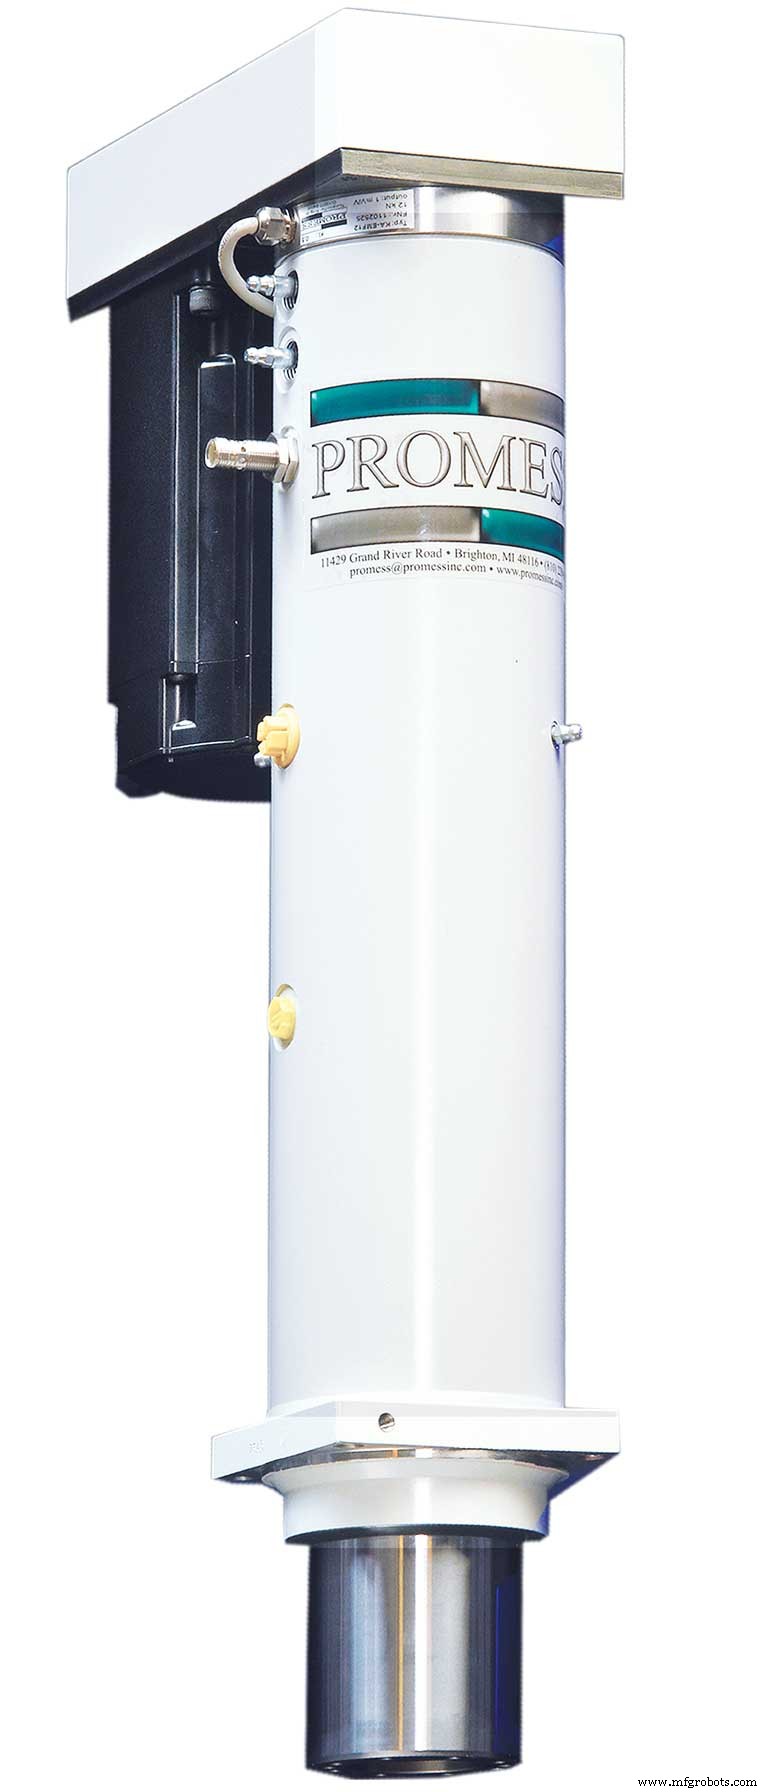
El sistema recién descrito mejora significativamente la calidad funcional del brazo de control que ensambla sin cambio en las especificaciones dimensionales de las piezas componentes. De hecho, es bastante posible que las tolerancias en esas piezas componentes puedan aflojarse para reducir costes de fabricación sin impacto en la calidad funcional del producto terminado. La función es la medida de calidad del consumidor, y con el tipo de ensamblaje inteligente pionero del sistema de brazo de control puede ser la del fabricante también.
Una tecnología madura
A medida que las aplicaciones de ensamblaje inteligente han proliferado, también lo han hecho los sistemas de hardware y software requeridos para habilitarlas. Hoy, los EMAPs están disponibles con salidas de fuerza que van desde 0,2 kN a 500 kN y pueden equiparse con una amplia gama de sensores integrales y externos. Están disponibles como componentes individuales para constructores de sistemas, prensas de marco H y estaciones de trabajo flexibles autónomas para usuarios finales.
Ingenieros innovadores han hecho EMAPs lo suficientemente ligeros para ser usados como efectores finales de robot e incluso modelos de mano humana están disponibles. Ambos productos están destinados a aplicaciones en las que la prensa se lleva a la pieza, lo que significa que la fuerza de reacción de la operación de prensado no puede transmitirse al robot u operador humano.
Una solución desarrollada por Promess para aplicaciones robóticas es su Robot Press, que incorpora un tope trasero integrado. Durante la operación, la prensa se posiciona en la pieza por el robot y el utillaje se engancha. El robot entonces entra en flotación libre en dos ejes para mantener la posición mientras se mueve en el tercer eje para acomodar el movimiento de la prensa hasta que la prensa alcanza el tope trasero integrado. Los movimientos de la prensa son totalmente programables y las prensas pueden equiparse con sensores de fuerza y posición para soportar operaciones de ensamblaje inteligente.
Combo EMAP lineal / Actuador rotativo
Otra tendencia es la combinación de un EMAP lineal con un actuador rotativo para facilitar pruebas funcionales durante el ensamblaje. Por ejemplo, un pestillo de capó automotriz se ensambla con un remache usando un EMAP. Mientras el remache se forma, el pestillo se acciona y la fuerza requerida se mide continuamente hasta que alcanza un nivel especificado, en cuyo punto el proceso se detiene. El proceso produce pestillos con fuerza de accionamiento uniforme independientemente de variaciones en remaches o estampados. Sistemas similares se usan para ensamblar pestillos de asientos automotrices, alicates, e incluso para verificar juego de engranajes bajo carga en diferenciales automotrices.
Todas estas aplicaciones dependen de controladores y software sofisticados para manejar e integrar múltiples entradas de datos en tiempo real y generar los comandos servo necesarios. Los controles ahora están disponibles con la capacidad de sincronizar múltiples EMAPs impulsando las esquinas de una prensa de platina para que cada uno genere la fuerza necesaria para mantener los platinas paralelos, aunque la carga no sea uniforme.
El software de control ha evolucionado junto con el hardware, y los sistemas de hoy son mucho más fáciles de programar que sus predecesores de incluso hace unos años. Los proveedores han invertido tiempo y talento significativo en sistemas que simplifican el proceso al punto donde ingenieros de control profesionales a menudo no son requeridos.
A medida que la tecnología EMAP ha madurado, los conceptos de ensamblaje inteligente y ensamblaje a una especificación funcional en lugar de dimensional se han vuelto cada vez más prácticos en una amplia gama de industrias. La madurez, sin embargo, no implica estancamiento. La tecnología continúa creciendo al permitir soluciones verdaderamente innovadoras a desafíos que han plagado a los fabricantes durante décadas, y en algunos casos siglos.
Sistema de control de automatización
- Adhesivos para bloqueo de roscas al descubierto: Guía experta de threadlockers
- Guía Esencial de Mantenimiento de Minicargadoras para un Rendimiento Óptimo
- Tecnoideal America renueva su marca desde TechnoMed Inc. y refuerza su presencia en EE. UU. para automatización de dispositivos médicos
- Robótica Avanzada 101: Impulsando Eficiencia e Innovación en Manufactura
- Inductancia Mutua y Fundamentos de Transformadores: Una Guía Completa
- Dominar el cumplimiento de importaciones: Cuatro principios esenciales para una entrada fluida en EE. UU.
- Mecanizado NC: Definición, Proceso y Beneficios Clave
- Domina el diseño de envolventes electrónicas: guía completa de chapa metálica
- CD4013 Dual D-Flip-Flop: Pinout, Funcionamiento, Circuitos y Aplicaciones
- Operación y mantenimiento de grúas: guía integral de seguridad y cuidado
- Ruedas de Grúa 101: Cómo Elegir las Mejores para un Rendimiento Óptimo