



Las máquinas de medición por coordenadas expanden su cuota de mercado
La venerable Máquina de Medición por Coordenadas (MMC) sigue fuerte, con fabricantes explotando sus capacidades de automatización para aliviar problemas laborales
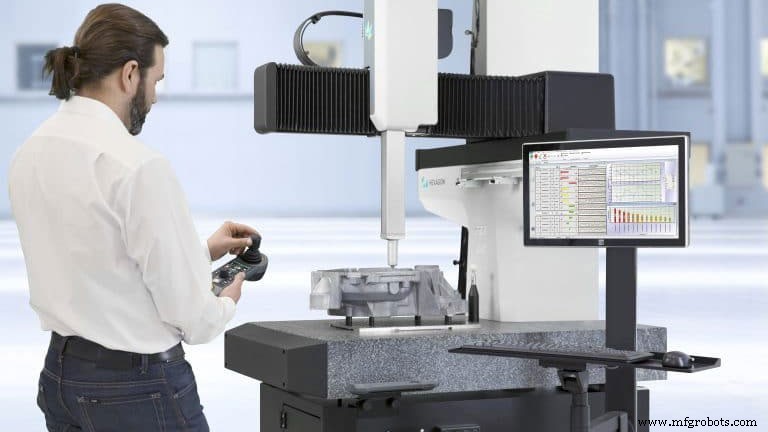
Para las MMC, los buenos tiempos continúan. «Una de las cosas sorprendentes que ha pasado en solo los últimos tres o cuatro años es el puro volumen de MMC que estamos enviando», dijo Angus Taylor, presidente de Hexagon Manufacturing Intelligence, Norteamérica (North Kingstown, RI). «El mercado parece estar realmente explotando».
La pregunta es ¿por qué ahora?
Hay varias razones. Las MMC de hoy toleran un rango más amplio de temperaturas y vibraciones. Son más robustas, más pequeñas y miden con más precisión. Miden más rápido que nunca. Además, las plantas no son lo que solían ser. «Las plantas de manufactura en sí se están volviendo más limpias», dijo Taylor. La mecanización de precisión y manufactura de hoy demandan entornos más limpios. Al hacerlo, también las hacen más amigables para las MMC.
Quizás lo más importante, puede reducirse simplemente a personas.
«Los fabricantes no están encontrando suficiente gente calificada, así que ahora están viendo a las MMC como un sistema de medición automatizado», explicó Taylor. «Una persona puede producir programas de medición para 20 MMC [controladas por computadora]». Eso reduce el conjunto de habilidades del operador a saber cómo cargar y descargar piezas, quizás usando fijadores de precisión, y cómo abrir el programa de medición correcto. Hexagon ofrece tres MMC para la planta, la 4.5.4SF, la 7.10.7SF y su más nueva adición, la TIGO SF.
Con códigos de barras y manejo robótico de material, incluso la carga/descarga podría automatizarse.
«También hay una tendencia hacia la metrología como parte de la [operación de] manufactura», dijo Michael Mariani, director de desarrollo estratégico, Hexagon Manufacturing Intelligence. Eso significa dispositivos de metrología integrados en una celda de manufactura de lazo cerrado, como la demostrada recientemente por Hexagon. La demo muestra piezas siendo mecanizadas y luego movidas por un robot a una MMC. La MMC entonces proporciona automáticamente información sobre cómo ajustar la operación de mecanizado, si es necesario, para mantener tolerancias.
Sensores y crecimiento
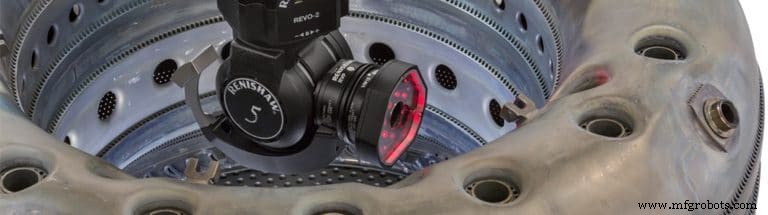
Las MMC se están volviendo más útiles a medida que los proveedores ofrecen más sensores. Esa diversidad se refleja en la propia suite de sondas de Hexagon. La empresa proporciona sondas de contacto, sondas de escaneo, mediciones de rugosidad superficial, así como su sensor óptico HP-O basado en tecnología láser interferométrica.
Las sondas y sensores son el negocio principal de Renishaw PLC (West Dundee, IL, y New Mills, Gloucestershire, UK), el inventor de la sonda de disparo por contacto que hizo a las MMC tan populares en primer lugar. Agregando a su sonda de tres ejes PH10, la compañía inventó las cabezas PH20 y Revo de cinco ejes y movimiento rápido para mejorar el rendimiento de MMC. La compañía lo hace permitiendo movimiento local mientras el mecanismo de la MMC permanece estacionario, moviendo menos masa mientras recopila datos más rápido. También significa menos rigidez del sistema y más error, forzando mediciones más lentas.
Las sondas y sensores no siempre necesitan estar en MMC. Pueden estar en medidores flexibles como el Renishaw Equator o en máquinas herramienta mismas. Aún así, una MMC debe proporcionar seguridad de que un producto se está manufacturando con precisión. Las máquinas herramienta pueden derivar fuera de tolerancia, según Michael Litwin, gerente de negocio de productos MMC de Renishaw. «Quieres trazabilidad a un artefacto estándar NIST. Todavía necesitas esa MMC como una verificación independiente», dijo.
La compañía reconoce que incluso sus sondas analógicas de contacto y escaneo estándar no pueden satisfacer todas las necesidades. En febrero de 2018, Renishaw introdujo su sonda de medición de acabado superficial SFP2 para uso con su sistema de medición de cinco ejes REVO en MMC. «Esto hace que la inspección de acabado superficial sea una parte integral de la medición MMC y permite cambiar entre escaneo y medición de acabado superficial», dijo. La SFP2 es una sonda con patín con punta de diamante de radio 2 µm. La compañía dijo que su capacidad de medición superficial varía de 6,3 µm a 0,05 µm (250 µin. a 2 µin.) medido en Ra.
Renishaw también introdujo un sistema de visión para uso en su cabeza Revo-2, la sonda de visión RVP. Según Litwin, mide características desde imágenes 2D usando detección de bordes. Datos tridimensionales se derivan capturando varias imágenes desde diferentes ángulos junto con post-procesamiento. «Proporciona otra vía para medir características donde mediciones táctiles no son adecuadas», dijo. «Esto incluye pequeños orificios de refrigeración en palas de turbina o piezas de chapa con geometría 3D compleja».
«Las MMC son típicamente para características grandes pero no necesariamente volúmenes grandes. Muchos mercados están impulsando características más pequeñas y capacidades que requieren tecnologías sin contacto», dijo Nate Rose, gerente de desarrollo de nuevo producto, Quality Vision International Inc. (Rochester, NY).
Señaló que las máquinas herramienta de cinco ejes más nuevas y sistemas de manufactura aditiva permiten que las piezas tengan características complejas e intrincadas cuyas dimensiones y posiciones necesitan ser verificadas. «A veces esas características se miden mejor con un sensor óptico sin contacto como parte del sondeo táctil mayor para recopilar puntos para análisis», dijo.
Es por eso que QVI ofrece sus sistemas de video, láseres de escaneo lineal, sensores de luz blanca Rainbow y sondas láser TeleStar además de sondas de contacto Renishaw TP20, TP200 y SP25 en su línea de MMC.
«La cabeza multisensor VersaFlex permite uso simultáneo de hasta tres sensores en un PH10 para que puedan alcanzar características en virtualmente cualquier orientación», dijo Rose. «Características más pequeñas a veces no son propicias para métodos táctiles cuando la ubicación de esa característica no está controlada. Tener el sensor de visión activo en el VersaFlex nos ha permitido encontrar la característica primero, establecerla como referencia, luego medir con táctil. Los sensores láser de punto permiten perfiles de superficie de alta resolución».
Como otros OEMs de MMC, Wenzel America Ltd. (Wixom, MI) ofrece sondas táctiles de Renishaw junto con dos sensores propios. El sensor Phoenix de Wenzel usa luz estructurada —a veces llamada tecnología de luz blanca— para capturar una nube de puntos 3D. Este sensor de luz blanca es lo suficientemente ligero para ser montado en una cabeza de sonda MMC. El otro sensor de la compañía es el escáner de línea láser Shapetracer que también monta en una cabeza de sonda Renishaw estándar.
Máquinas e integración
Las MMC existen en ecosistemas de manufactura. «Lo que estamos viendo es un cambio en la propiedad del equipo de metrología», dijo Drew Shemenski, presidente de Wenzel America. «El cambio real que hemos visto es de una máquina que está en el laboratorio controlada por un grupo de calidad al equipo de manufactura. Ahora están a cargo del equipo y son los dueños de él».
En mayo, Wenzel introdujo su MMC de planta SF 87. Shemenski enfatizó que esta máquina es capaz de multisensor y lista para todas las sondas de Wenzel y Renishaw. La compañía afirma que el volumen de medición de la MMC de 800 x 700 x 700 mm se alinea con tamaños comunes de máquinas de corte y conformado de metal. También presume de altas velocidades y aceleraciones de desplazamiento para acelerar la medición, según la compañía. Para mejorar aún más su preparación para planta, presenta una estructura estable en temperatura y guías y escalas resistentes a la suciedad. El espacio de medición es accesible desde tres lados e integrado con otra automatización con la Interfaz de Automatización Wenzel opcional.
«El mercado de MMC hoy es fuerte», acordó Gene Hancz, especialista de producto, MMC para Mitutoyo America Corp. (Aurora, IL). Mitutoyo ofrece MMC en variedades de puente, brazo y horizontal, así como precisión estándar, alta y ultra-alta. «La MMC de puente de precisión estándar es el caballo de batalla de nuestras máquinas», dijo.
¿Ha visto un cambio en cómo se usan las MMC? «Definitivamente, continuando hacia la planta», afirmó. «Ya sea una máquina walk-up [para uso general] o integrada en una celda robótica». Las instalaciones integradas que ha visto van desde lo simple con colocación manual hasta lo totalmente automatizado, con celdas robóticas que automáticamente alimentan y ejecutan programas de medición de piezas.
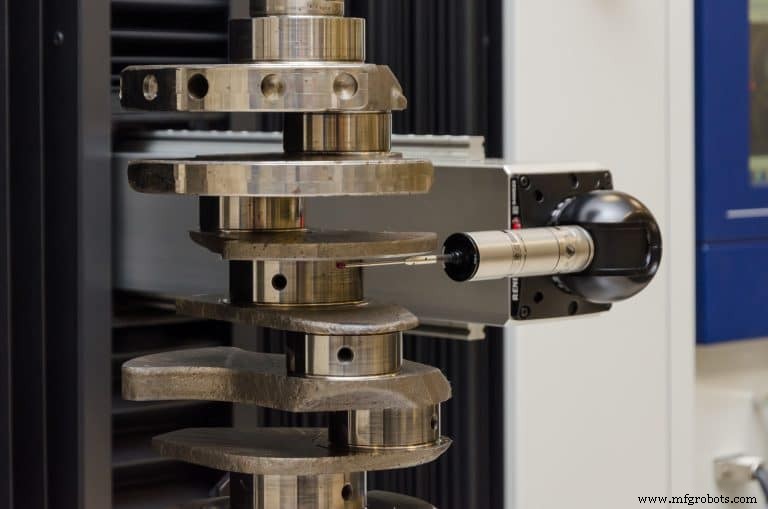
Como otros proveedores de MMC, Mitutoyo ofrece MMC para despliegue en planta, como la serie Mach en tres modelos distintos. El Mach-3A es un brazo horizontal diseñado para medición en línea. Un brazo horizontal ahorra espacio. La serie Mach-V está diseñada para ser usada en una línea de manufactura y proporciona retroalimentación pre/post a una máquina herramienta para ajustes de mecanizado.
Un enfoque interesante para ofrecer MMC es el Mach Ko-Ga-Me, una MMC montable. «Puedes montarla en cualquier diseño de fijador, incluso dentro de una fresadora CNC», explicó Hancz. Tiene un rango de medición de solo 120 x 120 x 80 mm con movimientos tan rápidos como 340 mm/segundo con hasta 2 µm de precisión, haciendo la MMC montable ideal para piezas pequeñas.
«La tecnología de sondas sigue expandiéndose, y ofrecemos cualquier cosa que esté disponible», dijo Hancz. «Nuestra más popular es la sonda de escaneo analógico Renishaw SP25, recopilando datos hasta 100 mm/segundo». Mitutoyo también ofrece una sonda de medición de rugosidad superficial tipo patín. La sonda Surftest de MMC deriva de las series SJ-210/310 de unidades portátiles de acabado superficial de Mitutoyo. Cinco sondas diferentes están disponibles: Estándar, orificio pequeño, orificio extra pequeño, ranura profunda y detectores de diente de engranaje.
«Hay demanda creciente en segmentos médicos y aeroespaciales, y especialmente para sistemas multisensor», dijo David Wick, gerente de gestión de producto para Carl Zeiss Industrial Metrology LLC (Maple Grove, MN). Zeiss introdujo una sonda de medición de rugosidad, el sensor Rotos, en abril. Esto se suma a su suite de sensores táctiles, de escaneo y ópticos sin contacto para MMC. Los sensores sin contacto incluyen sensores de cámara y un sensor de luz blanca confocal.
La sonda de medición superficial Rotos es un sensor de textura superficial de contacto sin patín con detector LVDT y dos ejes de rotación/inclinación continuos. Dependiendo de la máquina de medición y el estilus particular, Zeiss dice que mide valores de rugosidad Ra hasta 0,03 µm a velocidades que van de 0,25 a 1,0 mm/s.
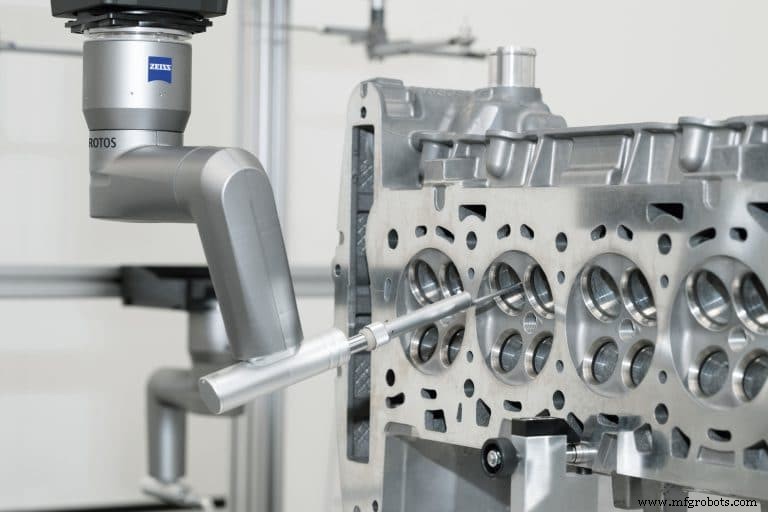
Zeiss también ofrece una línea de MMC para producción en planta. Estas son la GageMax, la CenterMax y la DuraMax. Wick dijo que la DuraMax se ha expandido a cuatro modelos separados —DuraMax LTE, DuraMax CNC, DuraMax CNC con mesa rotativa, y la DuraMax HTG. La HTG es para uso en entornos que llegan hasta 100 °F (38 °C). Las MMC están equipadas con una sonda de escaneo y presentan huellas pequeñas y fácil accesibilidad al volumen de medición.
La CenterMax es una MMC estilo puente que Wick dijo es especialmente útil en producción de alto volumen de piezas altamente ingenieradas, como piezas de tren de potencia automotriz y aeroespaciales. «Agregamos nuestra nueva sonda de medición de rugosidad [la Rotos] a la CenterMax. [Ahora] con una sola puesta a punto, nuestros usuarios pueden medir características como diámetros y orificios, y luego medir rugosidad superficial crítica», dijo.
Una sonda, una máquina
Con clientes encontrando utilidad en MMC equipadas con combinación de sensores, Alicona Corp. (Bartlett, IL) ha tomado un enfoque ligeramente diferente —encontrando más usos para un solo sensor. El núcleo de la tecnología de la compañía es un sensor sin contacto que explota la variación de foco.
Esta técnica proporciona datos de superficie de alta resolución usando profundidad de foco limitada. La técnica es similar pero más avanzada que imagen confocal o seccionamiento óptico, ya que también proporciona datos de color. Mide tanto forma superficial como rugosidad. Es especialmente útil en entornos de producción, según la compañía.
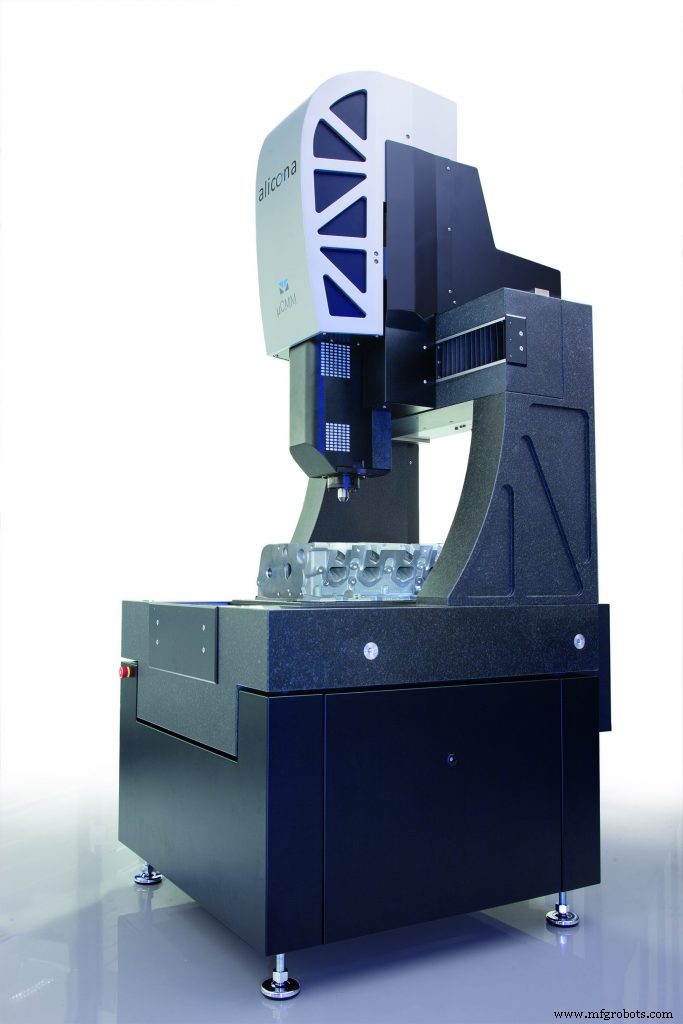
Alicona lo ha adaptado como un medio alternativo para medir forma y geometría, expandiendo su uso. Como le falta rango, la compañía necesitó poder moverlo precisamente sobre un objeto grande para medir forma. Por eso Alicona montó su instrumento de medición 3D Focus-Variation en una etapa de tres ejes de precisión llamada µCMM máquina de medición por coordenadas. La adición de una unidad de rotación motorizada, la avanzada Unidad de Rotación Real3D, proporciona un sistema de cinco ejes, si se desea. La compañía publica datos de precisión de EMPE = (0,8 + L/600) µm según especificaciones ISO10360:8.
«Con las características únicas de nuestro sensor, podemos abstenernos de seguir una estrategia que se está volviendo muy común en el mundo de las MMC, es decir, integrar múltiples sensores en un marco de MMC. Las características de variación de foco nos permiten usar un solo sensor. [También proporciona] un dispositivo más robusto, menos frágil, más amigable para el usuario que si tienes que lidiar con múltiples sensores», dijo Scherer.
MMC en contexto
Wick de Zeiss ve un futuro más grande para las MMC. «Nuevas herramientas y capacidades multisensor expandidas crecerán, por supuesto, pero cómo encajan en el ecosistema se está volviendo importante», dijo. «Especialmente en Europa hay muchos ejemplos donde los clientes están trabajando sus MMC junto con máquinas herramienta cercanas para intercambiar información».
Mientras que una MMC que puede proporcionar compensaciones a un centro de mecanizado es útil, él también piensa que hay oportunidades adicionales para mayor integración y colaboración de máquinas. A nivel mundial, no está viendo muchas implementaciones completas de Fábrica Inteligente que incorporen MMC en algo que uno podría llamar Industria 4.0.
«En EE. UU. estamos aún más atrás», dijo. Pero eso puede estar cambiando pronto. «Lo que esperaría que pase en el próximo año o dos es que los vendedores de MMC ofrezcan más opciones de automatización en sus máquinas. Quizás una caja adicional para dejarte hablar con ProfiNet o ProfiBus», dijo. Con ese intercambio de información a nivel de máquina vendrá la Fábrica Inteligente.
Shemenski de Wenzel ve que la integración upstream de cómo se programan las MMC también se volverá más importante. «Tecnología de diseño basada en modelo que incorpora adjuntar GD&T a modelos CAD temprano en el programa se está volviendo real. Hay nudos que resolver, y los diseñadores upstream necesitan reconocerlo como un crecimiento en sus responsabilidades, pero es una tendencia a vigilar», dijo.
Lo que esto abrirá es la automatización de la creación de programas de medición —siempre que GD&T válido esté adjunto a modelos CAD válidos. «Una tendencia emocionante es crear programas de medición automáticamente desde modelos CAD con GD&T adjunto», acordó Hancz. Cada proveedor OEM entrevistado para este artículo tiene software de metrología para crear programas de piezas para sus MMC. Si bien en la actualidad es una capacidad no usada a menudo, la próxima bien podría ser cómo los diseñadores comienzan a pensar de manera diferente sobre GD&T en procesos de diseño upstream. Estén atentos.
Sistema de control de automatización
- Giroscopios: De Juguete Clásico a Obra Maestra de la Navegación Moderna
- Varillas de incienso: de tradiciones ancestrales a aromaterapia moderna
- La artesanía y estándares detrás de cada bola oficial de la MLB
- Mercado de robots colaborativos alcanzará 8.000 M$ en 2030: Claves de crecimiento e inversión
- FlexArm inicia construcción de nueva sede en Wapakoneta, Ohio
- OnRobot abre sede en EE. UU. en Dallas, expandiendo innovación robótica
- Industria 4.0: Impulsando eficiencia y rentabilidad
- Haz crecer tu negocio de manufactura escuchando a tus clientes
- EAM vs CMMS: Entendiendo Diferencias Clave y Funciones Principales
- Ampliando la Integración Robótica: Aprovechando Robots Autónomos para el Crecimiento Empresarial
- Demostrando relevancia de TI en Gartner IOSS: visión de AppNeta para visibilidad en la nube