



Sistemas de palet lineal: Un camino probado hacia mayor rentabilidad
Software mejorado da un gran impulso a los sistemas de palet lineal
Adam Hansel, director de sistemas y ventas, DMG Mori (Hoffman Estates, IL) lo resume perfectamente: "Entra en cualquier taller. Pregúntales si quieren automatizar. La respuesta es sí. 100%." Pero, ¿qué tipo de automatización? ¿Y qué máquinas y procesos? Para una amplia variedad de empresas, la respuesta lógica es un sistema de palet lineal que integra múltiples máquinas de mecanizado, y posiblemente operaciones adicionales. Por otro lado, "lógico" no siempre significa "fácil" o "libre de preocupaciones".
No confundir FMS con sistemas de pool de palets
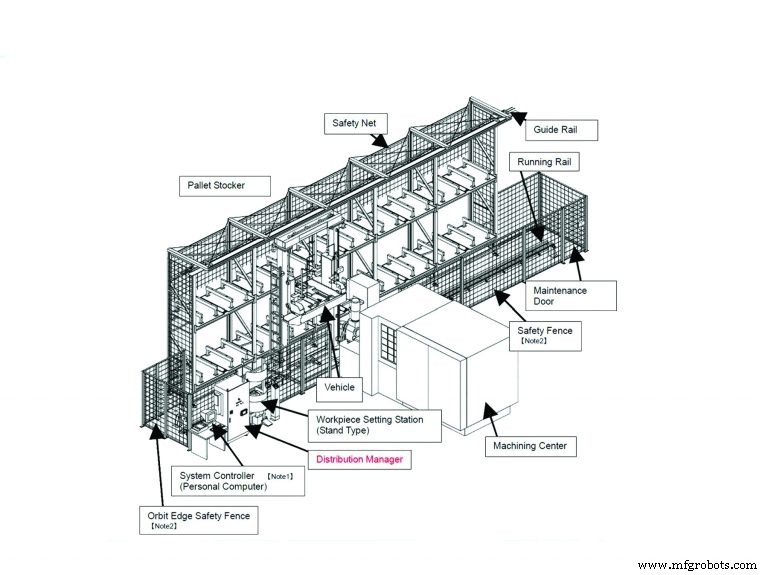
Un sistema de palet lineal básico, también conocido como sistema de manufactura flexible (FMS), automatiza la carga y descarga de uno o más centros de mecanizado con piezas de trabajo desde una ubicación de almacenamiento central. Las piezas de trabajo viajan en un raíl recto, transportadas por un vehículo con ejes adicionales de movimiento que le permiten mover la pieza dentro de una máquina y sobre su mesa y fuera de nuevo cuando termina. Los operadores preparan trabajos en una estación central, no en las máquinas individuales, y un computador central controla la distribución y ejecución del trabajo.
En la configuración más común, las piezas de trabajo se atornillan a fijaciones, que a su vez se atornillan a palets uniformes. Esto maximiza la flexibilidad del sistema ya que cualquier trabajo puede ir a cualquier máquina en cualquier momento siempre que la máquina esté configurada para ese palet estándar. Otra característica clave de los sistemas de palet lineal es la capacidad de expandirlos después de su instalación inicial para incluir máquinas-herramienta adicionales, más almacenamiento, e incluso operaciones no de mecanizado como inspección. Algunos sistemas tienen 10 o más centros de mecanizado y docenas de estanterías de palets apiladas en tres niveles.
Así, un sistema de palet lineal difiere de un sistema de pool de palets, este último de los cuales puede pensarse como una "extensión no inteligente de la máquina", como explicó Bob Baldizzi, especialista en sistemas y máquinas grandes, Doosan Machine Tools America, (Pine Brook, NJ). "En un sistema de pool de palets, software adicional en la propia máquina ejecuta el sistema. Típicamente estás limitado a decirle al software qué programa está asociado con qué palet en el pool y la secuencia que quieres que esos palets pasen por la máquina. Eso es todo. No hay planificación de producción. No gestión de datos. No reportes. Es solo una extensión de sistema de palet más grande a la máquina." Los sistemas de pool de palets son usualmente arreglos circulares, aunque pueden ser lineales, añadiendo a la posible confusión.
"Los sistemas de pool de palets que he visto típicamente tienen la misma pieza en todos los cinco o seis palets", dijo David Suica, presidente, Fastems LLC (West Chester, OH). "Si quieres cambiar piezas, generalmente tienes que cambiar utillaje dentro de la máquina, el programa de pieza, y cualquier offset necesario para cada pieza. Los pools de palets están bien para una serie de la misma pieza. Pero si quieres hacer solo lo que necesitas en las cantidades que puedes vender, un sistema de palet lineal es generalmente una mejor forma de ir."
Utilización de husillo sobre 90%
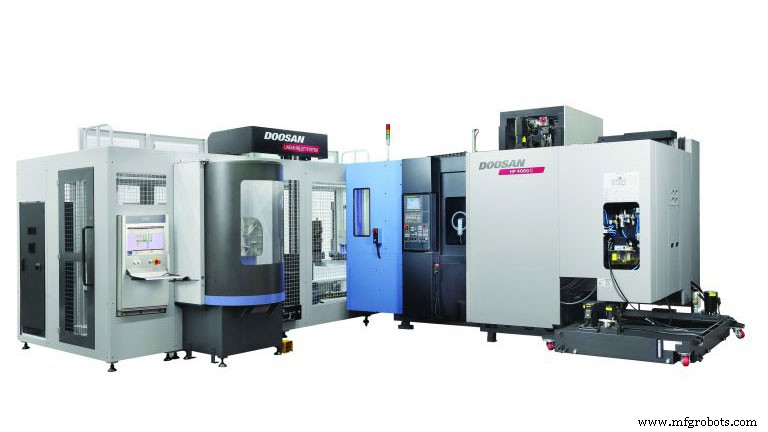
Las situaciones difieren, pero parece que ningún taller alcanza más de 50-60% de utilización de husillo sin un FMS, mientras que cualquiera usando uno propiamente verá tasas del 90% o más. Y en algunos casos la disparidad es aún mayor. Hansel dijo "la utilización de husillo es probablemente 30% o menos en la mayoría de casos si tienen una mezcla de máquinas que son alimentadas manualmente. Es solo imposible hacer cambios de pieza, cambios de fijación, y planificar muchos recursos eficientemente en un portapapeles." Como explicó Suica, "La mayor parte del tiempo de inactividad en una máquina es causado por humanos... esperando una herramienta... averiguando el programa... tecleando manualmente offsets de herramienta. Una vez que se gasta esa hora de preparación, nunca la recuperas para producción."
Esto apunta a la mejora mayor y más significativa en sistemas de palet lineal en los últimos años: software. En un grado u otro, todos los proveedores de FMS ofrecen software de planificación de capacidad que hace posible maximizar el rendimiento del sistema. Hansel describió un escenario típico: "Digamos que tienes varias máquinas, 180 herramientas en cada almacén, 24 fijaciones, y ciertos trabajos que tienen que salir para cumplir tus contratos. Estableces parámetros como la prioridad de los trabajos y los números que necesitas para ciertos momentos. O digamos que estás construyendo un coche. No producirías dos ejes y tres ruedas. Necesitarías cuatro ruedas. Así que puedes decirle al software que produzca tamaños de lote. En cualquier caso, el software calcula automáticamente cómo usar tus recursos propiamente para obtener la producción que necesitas. Si planificas propiamente y preparas fijaciones y utillaje y luego dejas que el software haga el trabajo por ti, una tasa de ejecución de 90-95% es completamente alcanzable."
Buen ajuste para talleres de trabajo... y más
¿Quién se beneficia de un FMS? Cualquiera desde un pequeño taller de trabajo a una operación haciendo 100.000 o más de una pieza, en algunas situaciones. John Einberger, gerente de línea de producto, Makino Inc. (Mason, OH) dijo, "El punto dulce para esta tecnología es alguien que tiene una variedad de productos para correr, en un orden algo aleatorio, con corridas de producción relativamente cortas. Haciendo el trabajo de preparación fuera del centro de mecanizado, aumentas la utilización del husillo."
"Pero también hay aplicaciones para volúmenes de producción más altos entre gente que tiene producción estacional", continuó. "Por ejemplo, digamos que hacen 80.000 de algo al año, pero solo lo hacen por tres meses, y luego corren una variante o algo diferente por los siguientes cuatro meses. La industria de tren de potencia de vehículos recreativos encaja en este tipo de esquema de producción. Fuera de temporada están haciendo lo que necesitan durante la temporada, como motores de lancha cuando se venden motos de nieve, y motores de motos de nieve cuando se venden lanchas. Nuestro FMS ha sido una herramienta muy útil para clientes en estas situaciones de alto volumen."
Hansel añadió que "es bastante común para gente que corre solo cinco o seis números de pieza diferentes ponerlos en un sistema de palet lineal. Eso es porque tienes mucha redundancia en tal sistema. Los horizontales típicamente tienen grandes almacenes de herramientas que te permiten poner herramientas redundantes en el almacén para correr turnos más largos. Si la herramienta se rompe o se gasta, puedes simplemente ir a la siguiente." Por otro lado, la gente en Liebherr (Saline, MI) señaló que las celdas de manipulación de palets son más rentables cuando el tiempo de ciclo para todas las piezas en un palet dado suma más de cinco minutos. De lo contrario perderías tiempo esperando a que el vehículo cambie el palet.
Para darte una idea de qué tan populares se han vuelto estos sistemas, Einberger dijo que Makino ha instalado 575 de sus sistemas de palet lineal en los últimos 20 años solo en Norteamérica.
No solo para horizontales
Tradicionalmente, los sistemas de palet lineal generalmente conectaban centros de mecanizado horizontales, porque "una máquina horizontal casi siempre viene con un cambiador de palet", explica Baldizzi de Doosan. "Siempre tienes un segundo palet fuera en un área de estación de carga que —en un setting standalone— el operador usa para cargar y descargar piezas mientras la máquina está corriendo. Eso es un beneficio en un FMS porque la grúa puede cargar y descargar del área de estación de carga sin interrumpir el ciclo de mecanizado. Un centro de mecanizado vertical típico no tiene eso, ni la mayoría de máquinas de cinco ejes, aunque fabricantes como Doosan están ahora equipando máquinas de cinco ejes con cambiadores de palet que pueden conectarse a un FMS."
Además de mezclar tipos de centros de mecanizado, también es posible integrar otras funciones en un FMS. También puedes integrar máquinas de diferentes constructores, aunque en ese caso podrías estar mejor trabajando con una empresa de automatización "agnóstica" como Fastems: "Podemos tener una máquina Marca X para una operación de desbaste, una máquina Marca Y para una aplicación de tolerancia ajustada, un Zoller con offsets de herramienta automáticos escribiendo a chip, una CMM, una estación de lavado, y un sistema de desbarbado, todos totalmente integrados", dijo Suica. "Nuestro software incluso gestionaría automáticamente offsets de herramienta y datos de inspección."
Algunas de estas opciones requieren un robot en una o más estaciones, o reemplazar el vehículo FMS tradicional con un robot en rieles. Einberger dijo que Makino ofrece este último híbrido "como respuesta a algunos requisitos, principalmente en el área aeroespacial estructural. Algunos de estos clientes quieren autocargar piezas en una máquina usando un robot en un riel porque quieren la ventaja de poder empezar cargando la pieza en una superficie plana, y luego tomar el sub-fijación y cargarlo en un centro de mecanizado horizontal."
"Este enfoque también es muy ventajoso en piezas multi-operación donde la primera operación puede ser una operación de cuatro ejes y la segunda operación es una operación de cinco ejes dentro del mismo centro de mecanizado", continuó. "Así que palet uno en el centro de mecanizado sería un tombstone de cuatro ejes que acepta la pieza en una sub-placa, mientras que el segundo palet en el mismo centro de mecanizado estaría en una mesa de quinto eje que acepta la misma pieza en la misma sub-placa para una subsiguiente operación de cinco ejes. Los sistemas de robot en riel cubren el hueco entre un FMS de manipulación de palets y un robot de manipulación de pieza discreta."
Por otro lado, Baldizzi advirtió que conseguir un tipo de flexibilidad te hace perder otra. "Estamos empezando a ver la demanda de adaptarse a diferentes palets, como realizar algunas funciones en un horizontal y otras en una máquina de cinco ejes con capacidades de torneado, requiriendo un palet diferente. Lo positivo es que puedes poner todas estas máquinas que necesitas para realizar la operación en el FMS. Lo negativo es que pierdes algo de la flexibilidad del FMS porque el software tiene que asegurar que este palet solo vaya en esta máquina particular en este momento particular. Mientras que si tienes múltiples máquinas en un FMS que son todas iguales, el trabajo atornillado a un palet puede ir a cualquier sitio, en cualquier momento, de cualquier forma."
Costes y desafíos
Según Einberger, el coste de un FMS inicial incluyendo el sistema de riel, vehículo, estación de trabajo, y stocker de palets es aproximadamente dos tercios del coste de un centro de mecanizado dado, excluyendo fijaciones. Dada la promesa de duplicar tu rendimiento, ese es un buen retorno. Pero Hansel dijo que "mientras a la gente realmente le gusta la idea de tener muchos palets, a veces subestiman el coste de fijación. Así que cuando toman una decisión sobre qué máquinas comprar, el coste real de fijación a veces no se incluye —lo que puede impedirles usar el sistema plenamente. Por ejemplo, obtienes el beneficio de operación lights-out, o eliminar un tercer turno, solo si puedes cargar suficiente trabajo para mantener la máquina corriendo por ocho horas o más."
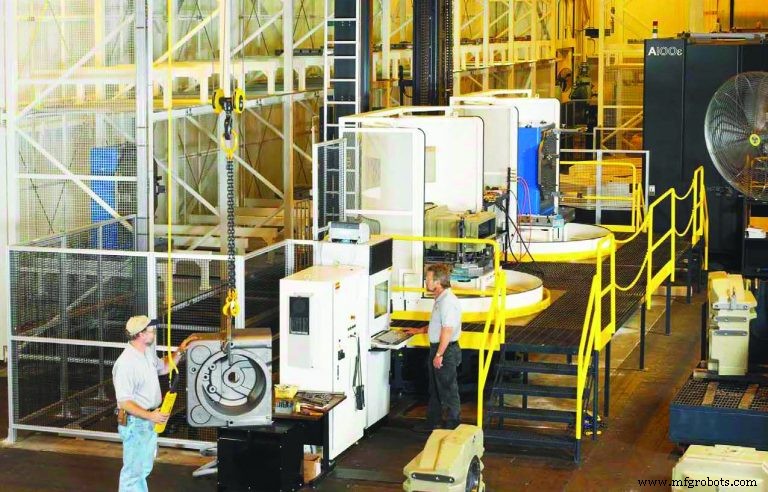
Sin embargo, todos están de acuerdo que el mayor desafío con un FMS es operacional. Como lo pone Suica: "Es lo mismo que tu PC: basura entra igual a basura sale. Si tienes buenos programas, offsets de herramienta son conocidos; si tienes tu planificación trabajada, funciona muy bien. Lo más grande para la mayoría de empresas es la disciplina requerida para asegurar que estén listos. No es diferente de la disciplina que cada empresa pone en su departamento de contabilidad. Igualas facturas, te aseguras que sean correctas, te aseguras que pagas el impuesto. No es fácil, pero está alineado exactamente y completado. Puedes hacer lo mismo en la planta de manufactura y tenerlo integrado, y puedes remover el elemento humano que causa el error."
Suica también advirtió que "la mayoría de los sistemas de palet lineal y robóticos ahí fuera tienden a ser islas de automatización. Saben lo que saben y no están conectados a nada más dentro de tu operación. Puedes tener un paquete ERP [planificación de recursos empresariales] que rastrea tus pedidos, la entrada de materia prima, y así sucesivamente. Has gastado mucho dinero en herramientas, determinando offsets de herramienta, y sistemas de medición. Pero el flujo de información entre todos estos sistemas todavía termina siendo manual." Esta relativa falta de integración impide a las empresas lograr ahorros mayores en mano de obra.
Suica dijo que no es inusual tener ocho o nueve máquinas corriendo con solo unas pocas personas si integras totalmente estos sistemas. "Estamos trabajando en un sistema ahora que tiene ocho máquinas que serán atendidas por tres personas, una de las cuales solo está haciendo un chequeo porque no quisieron automatizar eso. Correrá dos turnos, así que habrá seis personas en esa línea, mientras que ahora son 14 personas. Pero necesitas un alto nivel de integración de sistemas para hacer eso, de lo contrario todavía necesitas un montón de gente para decirle a la automatización qué hacer. Integración y software es clave." Así es la formación y soporte, por eso DMG Mori, Makino, y otros tienen equipos e instalaciones de automatización dedicados.
El software no lo resuelve todo, aunque. Baldizzi señaló que la fiabilidad mecánica es absolutamente primordial: "Si enganchas una máquina —o más importante múltiples máquinas— a un FMS y se cae, la utilización de husillo de esas máquinas baja a cero. Recuerda, el lugar donde el operador solía pararse para cargar el centro de mecanizado horizontal ahora está encerrado en el FMS. Los botones se han ido. Hay muy poca posibilidad de que puedas cargar y descargar piezas en esa máquina manualmente de forma eficiente. Así que mira bajo el capó para asegurar que el FMS es mecánicamente capaz de entregar ese 90% de uptime."
Para constructores de alta calidad, eso incluye hacer correr la energía trifásica de alto voltaje a través de una barra colectora sobre el vehículo, como el tercer riel de un metro, sin partes móviles más que el punto de contacto. "Sistemas menos robustos atan el vehículo a una serie de cables en un cableado que sigue al vehículo mientras va de ida y vuelta. Esto causa puntos de fatiga ya que los cables se doblan continuamente", dijo Baldizzi. "En segundo lugar, usamos ojos ópticos encerrados en un túnel para las comunicaciones de datos que tienen que ocurrir entre servodrives, motores, control, y así sucesivamente, sacando la necesidad de esos cables de la mezcla."
"También miraría si el FMS tiene canales de refrigerante, conductos y tuberías para asegurar que cualquier refrigerante que quede en los palets una vez que van a almacenamiento es recuperado y devuelto a los tanques de refrigerante de la máquina o a un repositorio central, en lugar de hacer un lío en tu suelo", concluyó Baldizzi.
Sistema de control de automatización
- La evolución y fabricación de máquinas de coser: de la innovación del siglo XIX a la automatización moderna
- Timken fortalece capacidades de automatización con adquisición de Intelligent Machine Solutions
- ZF presenta SHI: Una nueva cabina para interacción segura hombre-máquina
- Cómo operan los sistemas SCADA: monitorización y control de procesos industriales
- Sistemas Embebidos e Integración de Sistemas: Arquitectura Moderna y Conectividad
- Aumente el Ahorro Energético en Sistemas de Bombeo: Estrategias de Eficiencia Comprobadas
- Cambiadores de pallet Midaco: manejo de alto volumen y precisión para aeroespacial e industrial
- Domina la automatización: estrategias probadas para el éxito en fabricación
- Desbloqueando Machine Learning: Insights prácticos para líderes industriales
- LM565 Bucle de Enclavamiento de Fase (PLL): La Solución Ideal para Sistemas Lineales
- Infineon introduce sensor Hall lineal integrado monolíticamente certificado ASIL D para aplicaciones automotrices