



Automatización de operaciones verticales: el momento ideal para todos los talleres
Muchos talleres dicen que quieren automatizar operaciones, pero ¿cuántos realmente lo han hecho?
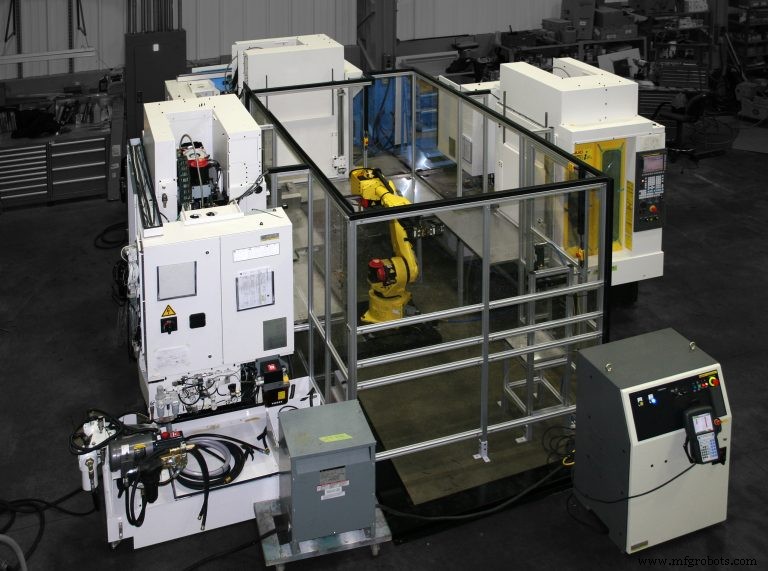
Un artículo en la edición de agosto 2017 de Manufacturing Engineering sobre sistemas de pallets lineales citaba a un experto de la industria diciendo que cada taller que visita quiere automatizar. Sin embargo, Errol Burrell, especialista de producto para Okuma America Inc. (Charlotte, NC) dijo recientemente que solo el 10% de todas las máquinas herramienta están automatizadas. Y, según John Lucier, gerente nacional de automatización para Methods Machine Tools Inc. (Sudbury, MA), la Asociación de Industrias Robóticas reporta que solo el 3-4% de máquinas nuevas tienen un robot.
Así que ya sea que hablemos de sistemas de pallets lineales, cambiadores de pallet simples, o robots, está claro que hay una enorme oportunidad para automatizar operaciones de mecanizado en EE. UU. Mientras las máquinas horizontales se automatizan más a menudo que las verticales, los centros de mecanizado verticales son más prevalentes que los horizontales, por lo que el mayor potencial sin explotar está en automatizar verticales. No es de extrañar que Greg Feix, vicepresidente y gerente general de la unidad de automatización en Gosiger (Dayton, OH), dijera que su compañía ha visto un aumento de cinco a siete veces en la automatización de máquinas verticales en los últimos dos años.
El buen viejo cambiador de pallet
La forma más simple de automatización, ya sea en una vertical u horizontal, es un cambiador de pallet rotativo. El operador carga piezas en un accesorio montado en el pallet exterior mientras la máquina trabaja en el mismo arreglo dentro. Cuando el primer set de piezas termina, los pallets rotan y el operador descarga las piezas terminadas.
Lucier dijo que este nivel de inversión encaja en la práctica común de mantener el 10% del valor de la máquina herramienta para prensas y otros accesorios, pero no libera realmente al operador por mucho tiempo en una vertical ya que típicamente solo puedes mecanizar unas pocas piezas en un pallet. Así que, mientras muchos preguntan sobre tales sistemas, muy pocos lo compran.
La economía es un poco diferente para horizontales, donde el enfoque más común sería poner una torreta de cuatro a cinco caras en el pallet para mecanizar 4, 8, 16 o más piezas a la vez. Pero incluso entonces, es un enfoque costoso si necesitas mecanizar una variedad de piezas ya que cada una requeriría diferentes sujeciones.
Andy McNamara, director de ventas, Doosan Machine Tools America (Pine Brook, NJ), dijo que hay otra opción volviéndose más común que ofrece un poco más de capacidad que cambiadores de pallet rotativos de dos posiciones: Un cambiador de trabajo con un brazo que levanta un pallet de una estación multipallet adyacente y lo mueve a la máquina. La estación de pallet usualmente presenta un tambor rotativo de 4, 6, 8 o más ubicaciones, el Erowa Robot Easy siendo un buen ejemplo.
"No es realmente un robot, aunque los sistemas de gama alta pueden tener un sistema de programación de trabajo también, haciéndolo más cercano a las capacidades de un sistema de pallet lineal." McNamara dijo que Doosan ha recibido muchas solicitudes para tales sistemas en máquinas de cinco ejes y están viendo interés en ellos para máquinas de tres y cuatro ejes en la industria de moldes y matrices para correr electrodos y moldes durante la noche, cambiando entre piezas según sea necesario.
"Ves muchas versiones diferentes de cambiadores de trabajo automáticos y sistemas de pallet rotativo en verticales de gama alta en moldes y matrices", dijo. "En talleres de trabajo ves cambiadores de pallet integrales o complementarios más frecuentemente."
Integrar un robot articulado parece ser la solución más dulce para verticales. Lucier llegó a decir que las verticales son una plataforma mucho más fácil de automatizar de esta manera.
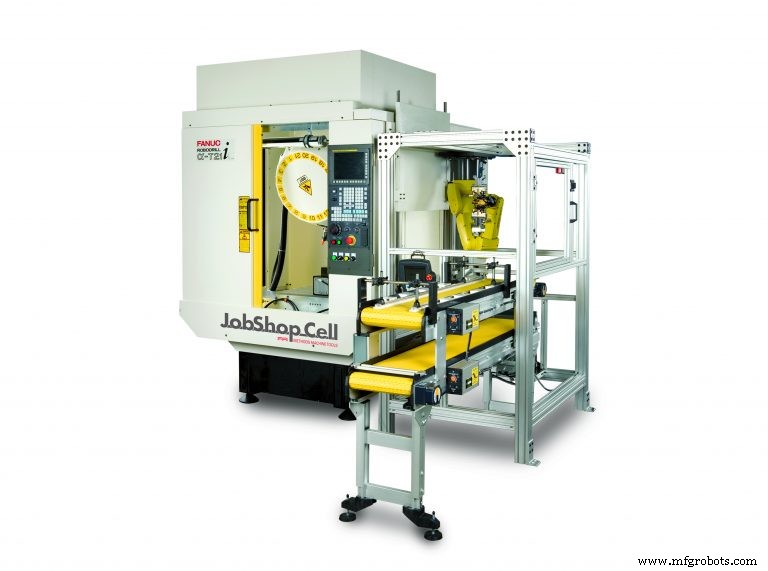
"En Methods, vemos un porcentaje más alto de verticales siendo automatizadas que horizontales. Automatizar la puerta e integrar un robot es lo mismo para cualquiera de los dos tipos de máquina. La diferencia viene cuando consideras el costo del tooling asociado versus los beneficios."
Como se discutió, el uso más popular de una horizontal es mecanizar piezas en una torreta. Podrías usar un robot para cargar pallets con torretas en una máquina, e incluso usar un robot en un riel para cargar varias máquinas. Pero este enfoque requeriría un robot sustancial y aún necesitarías un operador para fijar piezas a cada torreta.
Si quisieras automatizar la carga de piezas en las torretas, cada prensa tendría que ser tubería para hidráulica o neumática, y una variedad de piezas requeriría una variedad de tales fijaciones, multiplicando aún más el alto costo de este enfoque. En muchos casos, el mejor enfoque, argumentaron Lucier y Feix, es usar un robot más pequeño para cargar piezas individuales en una prensa automática en una máquina vertical menos costosa.
"Tenemos tal automatización comenzando en menos de $100,000", dijo Lucier, "completo con entrada, salida, y robot con herramienta de fin de brazo. Compáralo a un sistema de pallet donde el robot en sí cuesta $100,000, sin mencionar el riel, los estantes, el control, etc."
La celda más popular de Methods tiene dos prensas en la máquina (Op 10 y Op 20) y el robot sirve ambas prensas. "Más a menudo que no, pongo esas dos prensas en una mesa trunnion para que puedas rotar arriba y abajo en un solo eje para obtener tres lados de la pieza en cada agarre", explicó Lucier. "El robot voltea la pieza, la rota y la pone en la segunda prensa para obtener los otros tres lados. De esta manera, somos capaces de completar una pieza en dos operaciones y el robot hace tu volteo y reposicionamiento."
'Mono en el medio'
La flexibilidad inherente de un robot también hace posible servir múltiples máquinas. Por ejemplo, Methods, Doosan y Okuma todos tienen sistemas en los que tres máquinas forman tres lados de un cuadrado, el cuarto lado es la estación de entrada/salida, y un robot juega "mono en el medio", como lo puso Lucier. "Una vez que vas más allá de tres máquinas, no puedes realmente encajar todo alrededor del robot así que vamos a un robot en un riel, que puede servir cualquier número de máquinas solo extendiendo el riel."
Naturalmente no quieres ninguna máquina esperando al robot, así que el factor clave es el tiempo de ciclo de la pieza. La regla práctica de Lucier es que si el tiempo de ciclo de una pieza es 30-40 segundos, un robot puede servir una máquina. Para un tiempo de ciclo de 60 segundos, un robot puede servir dos máquinas. Si son 90 segundos, tres máquinas y así sucesivamente. La misma regla aplica a un robot en un riel. Lucier ofreció el ejemplo común de una pieza médica de cinco ejes con tiempo de ciclo de seis minutos, para la cual "un robot en un riel servirá cinco o seis FANUC Robodrills muy bien."
Cambios rápidos, integración de robot
Además del costo relativamente bajo de tooling de máquina vertical, es fácil de cambiar. Como lo puso Lucier, "Cambiar entre tipos de pieza en una vertical típicamente involucra solo cambiar las mordazas de la prensa. Y solo superado por cambiar insertos, un operador de máquina vertical sabe cómo cambiar mordazas de prensa porque lo hace todo el tiempo."
Un enfoque aún más rápido y quizás más rentable es usar los sistemas de sujeción de punto cero ofrecidos por Schunk, 3R y Erowa. Con estos sistemas, un operador puede configurar la nueva prensa fuera de la máquina y cambiarla en segundos sin tener que re-cero la posición.
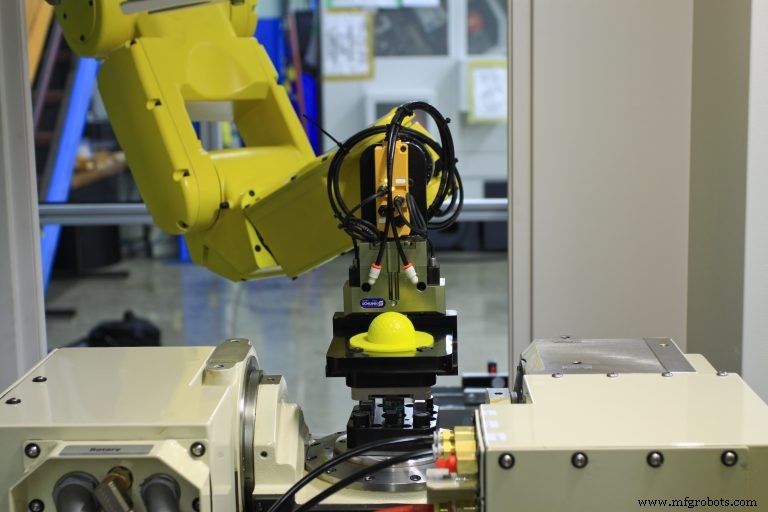
"Puedes cambiar estas prensas tan rápido como puedes cambiar pallets en un cambiador de pallet, aunque tengas que hacerlo manualmente", dijo Lucier.
Es posible eliminar el cambio manual de sujeción. Feix de Gosiger dijo que Schunk y ATI hacen unidades de cambio rápido automáticas de tooling de fin de brazo. Gosiger ha instalado automatización personalizada en la que el robot carga el accesorio de pieza en la máquina, luego cambia el tooling de fin de brazo, y luego carga las piezas para el proceso de mecanizado.
Jack Cardin, gerente de proyecto para automatización en Doosan, estuvo de acuerdo. "Si el cambio de tamaño es demasiado grande para un cambio de dedos de agarre, o estás cambiando de ID a OD, estás mejor cambiando toda la mano desde la muñeca del robot", dijo. "Tenemos cuatro para elegir, todos de Schunk."
Lucier dijo que es esta tecnología "circundante" la que ha hecho la mayor mejora en años recientes, "haciendo la automatización más flexible, y por lo tanto una elección más fácil de hacer."
Configurar el robot para un trabajo completamente nuevo toma a un operador experimentado unos 30 minutos, dijo Lucier. Si es un trabajo repetido y has guardado el programa del robot, la configuración es solo unos 15 minutos. Así que cuando consideras que un trabajo típico correría por un día o más, el tiempo de cambio se acerca a la insignificancia.
Admitidamente, el tiempo no productivo para un sistema que mueve un robot dentro y fuera de una máquina para cada cambio de pieza es más alto que un arreglo típico de cambiador de pallet con múltiples piezas en el pallet. Pero la flexibilidad de automatización robótica permite a usuarios automatizar una mezcla más alta de trabajos de bajo volumen con costos mínimos de tooling.
En algunos aspectos, el robot en sí es la parte más fácil del sistema para entender cuando estás considerando automatización. Lucier dijo que diseñar el sistema de entrada/salida toma la mayor parte de su tiempo. Methods se asocia exclusivamente con FANUC y su famoso robot amarillo. Como lo puso Lucier, "El robot es amarillo. Elijo el tamaño correcto para el trabajo y eso es todo." El problema más desafiante es si las piezas deben presentarse al robot desde un sistema de transportador, en un contenedor, en cajones, u otra opción.
El enfoque de Okuma es suministrar una máquina vertical con colectores hidráulicos y neumáticos de seis puertos que hacen fácil integrar sujeción automatizada, mientras confía en socios como Morris, Gosiger y Hartwig para ayudar al usuario final con soluciones de automatización. Okuma también tiene un equipo de despliegue rápido en su sede en EE. UU. en Charlotte para modificar cualquier máquina que venga de Japón con puertas automatizadas, láseres y sondas para permitir integración de automatización.
"Todas nuestras máquinas también pueden ser equipadas con un sistema Anybus para que puedan comunicar con varios sistemas de automatización, sea FANUC, Erowa, o lo que sea", añadió Burrell de Okuma. Los productos Anybus permiten a dispositivos industriales comunicar con cualquier fieldbus o Ethernet industrial, ya sea inalámbrico o por cable. Los productos Anybus son fabricados por HMS Industrial Networks Inc. (Chicago).
"No insistimos en ningún proveedor particular para estos sistemas", dijo. "Mucha gente está luchando por la supremacía cuando se trata de sujeción de trabajo y robótica, igual que nosotros luchamos con muchas compañías por supremacía en máquinas."
El enfoque de Doosan es triple: Ofrece cualquier interfaz de robot requerida para ayudar a integradores locales a instalar automatización en sus máquinas in situ. También ingeniará una solución de automatización personalizada en su sede en Nueva Jersey. Tercero, ofrece a usuarios finales sistemas estándar pre-construidos llamados DooCells que "dan a un taller de trabajo una forma rentable de entrar en automatización", dijo McNamara.
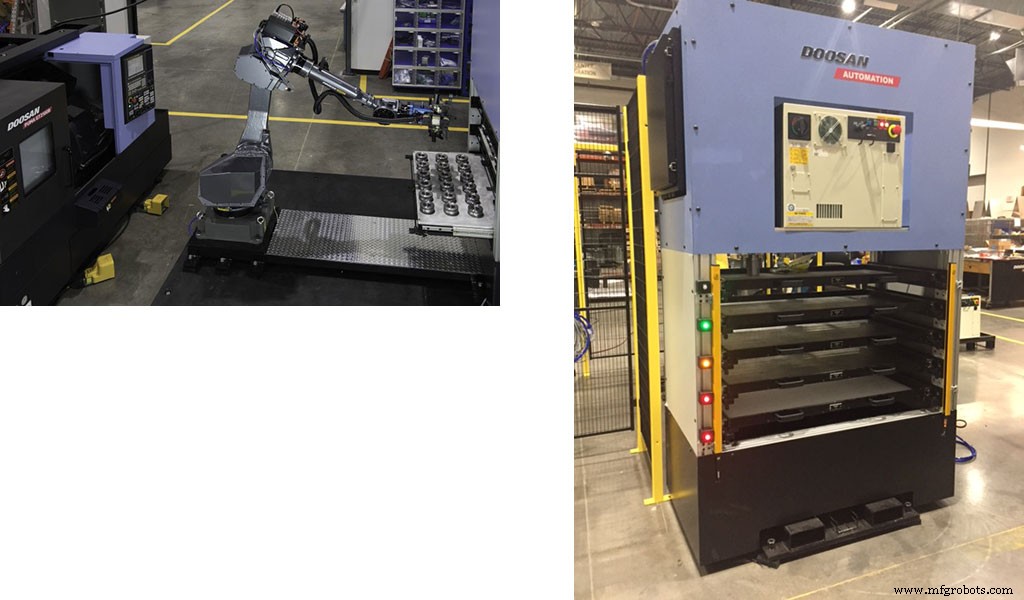
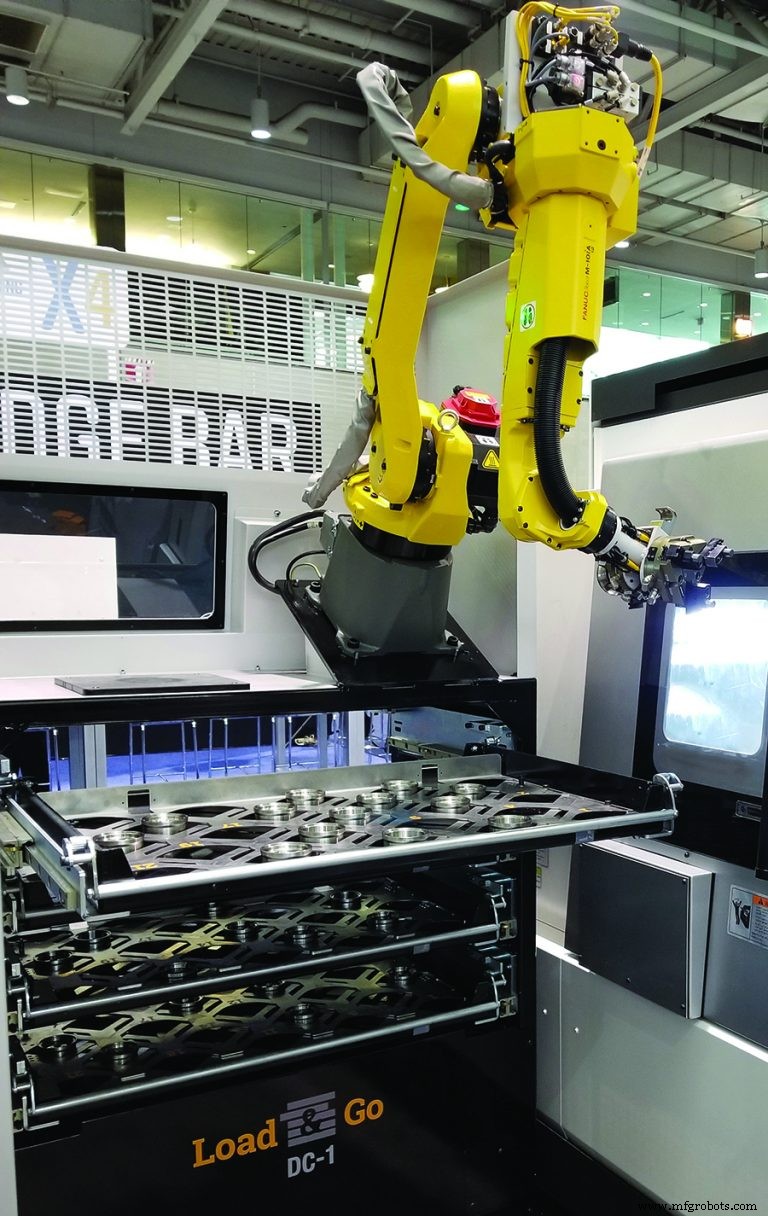
Cada DooCell tiene un robot y hasta tres centros de mecanizado o tornos en cualquier combinación. La estación de entrada/salida es una unidad de cajones con tres a cinco cajones, dependiendo de la altura y diámetro de la pieza.
"Los cajones se abren en ambas direcciones, así que el operador está en un lado cargando material en bruto o descargando piezas terminadas mientras el robot está en el lado opuesto procesando piezas", explicó Cardini.
McNamara añadió que "muchos clientes están apurados y persiguen soluciones de bajo riesgo que han usado antes y quieren simplemente hacerlo. Una solución simple y estándar como DooCell encaja bien en ese enfoque."
Un balde y agua tibia
Además de la capacidad de mezclar tipos de máquinas como centros de mecanizado verticales y tornos, usar un robot articulado para cargar piezas individuales te da la flexibilidad para automatizar otras tareas, como lavado y desbarbado.
"Olvídate del sistema de lavado de $20,000", dijo Lucier de Methods. "Dame un balde y agua tibia y el robot puede hacer maravillas para ti. Es una forma barata de lavar piezas. Siguiente paso: soplarlo. Más clientes aprenden cómo usar su robot programando un ciclo de lavado y secado que cualquier otra cosa."
Lucier advirtió contra demasiado enfoque en eliminar tiempo muerto. "Aseguremos que cargamos la máquina. Si tienes tiempo extra, un poco de desbarbado o lavado no es mala cosa, pero no hay razón para obsesionarse con eso. Si no tuvieras un robot tendrías un operador parado ahí que tienes que pagar año tras año. Compras el robot una vez y nunca tienes que pagar por él de nuevo."
Retorno de inversión
Burrell de Okuma dijo "la mayoría de gente invirtiendo en tecnología de automatización busca un retorno de inversión en 18 a 24 meses" mientras son impulsados a adoptar automatización debido a falta de mano de obra. Pero luego se dan cuenta que los robots pueden llenar ese vacío."
Lucier dijo que es fácil justificar automatización cuando su costo es aproximadamente igual al costo de la máquina herramienta, y en la mayoría de casos una celda pequeña de automatización se paga a sí misma en menos de un año.
"Empieza con lo básico", dijo Lucier. "Media hora de almuerzo. Dos descansos de 15 minutos. Esa hora al día en un turno de ocho horas añade 12% a tu día laboral. ¿Qué más puedes hacer en tu máquina herramienta para aumentar tu producción en más de 10%?"
Además de eso, dijo, la producción será mayor incluso durante horas en las que un operador está disponible porque los robots cambian piezas consistentemente todo el día.
"Si un tipo puede cambiar piezas en 10 segundos temprano en la mañana, probablemente no seguirá cambiándolas en 10 segundos a las 3 pm. Puedes calcular aproximadamente 85% de tiempo de ejecución real con un operador, pero el robot rendirá hasta 95% porque el único tiempo que necesitas parar es cuando cambias herramientas. Añade a esto la posibilidad de hacer piezas sin supervisión por horas después del turno."
El grado en que Industria 4.0 y conceptos relacionados han sido adoptados es discutible. Pero si algo, está ayudando a vender automatización. "Nos encanta cuando la gente implementa sistemas que rastrean tiempo de actividad de máquina porque se sorprenden cuando se dan cuenta que la utilización real del husillo en su centro de mecanizado vertical es solo alrededor del 40%, en promedio", dijo Lucier. "No es John Lucier el tipo de robots diciéndote cuán mal necesitas un robot — son tus datos."
Burrell dijo que ahora ve automatización siendo implementada en talleres tan pequeños como 10 personas y predice que incluso talleres de trabajo la considerarán un "must have". Añadió que estos sistemas están disminuyendo en costo al mismo tiempo que aumentan en inteligencia, así que espera un crecimiento enorme en automatización de máquinas verticales.
Finalmente, un caso de estudio de un taller de trabajo por contrato, relatado por Feix de Gosiger. El taller quería usar un centro de mecanizado vertical para trabajos de lotes pequeños durante el día y automatizar un trabajo de volumen durante la noche.
"Estaban considerando un fresadora de 30 × 16" [762 × 406 mm] de capacidad y querían una forma de sacar la sujeción de trabajo automatizada y reemplazarla con una prensa cada día. Sugerimos comprar una fresadora más grande, 40 × 20" [1016 × 508 mm], y poner la sujeción de trabajo para automatización en el lado derecho de la mesa y las prensas que necesitaban para trabajo diurno en el lado izquierdo, así no tenían que cambiar. Nunca harías eso en una horizontal."
Pero es el tipo de automatización flexible ahora disponible para verticales.
Sistema de control de automatización
- Línea de transferencia reduce plazos y aumenta productividad en fabricación de engranajes cónicos
- Descubra la próxima gran innovación en su taller: ideas de ganadores del premio Top Shops
- Cómo elegir el refrigerante a base de agua adecuado para la lubricación de máquinas: guía práctica
- Elegir la máquina de corte por plasma CNC adecuada para su taller: Guía práctica
- Elegir la Máquina CNC Ideal: Guía Práctica
- Cómo Elegir la Máquina CNC Ideal para un Rendimiento a Largo Plazo
- 7 consejos expertos para seleccionar el taller de mecanizado ideal
- Impulsando eficiencia con robot receptivo en Energy Dynamics
- Cimientos de precisión: La obra maestra de hormigón de 30 pies de Metalex Manufacturing
- Guía de Compra de Impresoras 3D para Talleres de Maquinado: Consejos y Opciones Expertas
- Pasos Esenciales para Integrar Nueva Maquinaria en tu Taller de Fabricación sin Problemas