



Impresoras 3D abiertas vs cerradas: Enfriamiento pasivo y activo de cámara explicado
Todos los plásticos, al extruirse a alta temperatura, sufren una contracción durante el enfriamiento que puede estar entre el 0.3 % y el 4 %. Esta contracción puede causar deformaciones si el enfriamiento no es suave y homogéneo, dando lugar a problemas como warping (deformación en esquinas), deslaminado de capas o deformaciones dimensionales de la pieza.
| Material | % de contracción al enfriar |
|---|---|
| PLA | 0.3 - 0.5 |
| PETG | 0.2 - 1.0 |
| Nylon 12 | 0.7 - 2.0 |
| Nylon 6-6 | 0.7 - 3.0 |
| ABS | 0.7 - 1.6 |
| ASA | 0.4 - 0.7 |
| PP | 1.0 - 3.0 |
| HIPS | 0.2 - 0.8 |
| PC/ABS | 0.5 - 0.7 |
| Nylon reforzado con fibra | 0.5 - 1.0 |
| PEEK | 1.2 - 1.5 |
| PEEK reforzado con fibra | 0.5 - 0.8 |
| PVDF | 2.0 - 4.0 |
Tabla 1. Porcentaje de contracción de diversos plásticos usados en impresión 3D FFF. Fuente: SpecialChem.com
Para evitar este problema, la temperatura alrededor de la pieza debería ser idealmente ligeramente inferior a la temperatura de transición vítrea (Tg) del material durante todo el proceso de impresión, y reducirse lentamente a temperatura ambiente tras la impresión.
| Material | Tg (ºC) | Temperatura de impresión (ºC) |
|---|---|---|
| PLA | 40 - 60 | 190 - 215 |
| PETG | 75 - 85 | 220 - 260 |
| Nylon 12 | 55 - 65 | 260 - 290 |
| Nylon 6-6 | 75 - 85 | 255 - 280 |
| ABS | 90 - 100 | 220 - 240 |
| ASA | 90 - 100 | 240 - 260 |
| HIPS | 80 - 90 | 210 - 240 |
| PC/ABS | 100 - 150 | 270 - 285 |
| PEEK | 140 - 160 | 380 - 400 |
| PEI | 190 - 210 | 350 - 400 |
Tabla 2: Tg y temperatura de impresión de diversos filamentos. Fuente: Filament2print
Los materiales que sufren bajas tasas de contracción (menos del 0.5 %) no requieren calentar el entorno de la pieza, ya que los efectos de contracción son prácticamente insignificantes, por lo que pueden imprimirse perfectamente en impresoras 3D abiertas, incluso piezas grandes. Estos materiales son principalmente PLA y la mayoría de filamentos PETG (pero no otros copoliésteres como PET o CPE), así como sus derivados.
Es posible imprimir materiales con porcentajes de contracción más altos en impresoras abiertas, sin embargo esta posibilidad se limita a piezas pequeñas, por lo que con este tipo de materiales es recomendable usar impresoras cerradas o con cámara calefactada activa.
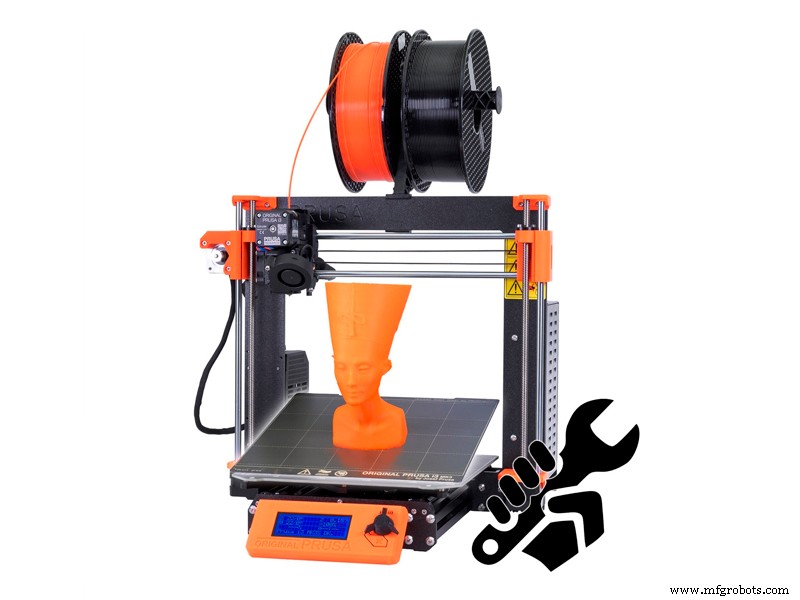
Imagen 1: Una impresora 3D abierta. Fuente: Prusa3D
Las impresoras abiertas se recomiendan principalmente para imprimir PLA, PETG y filamentos flexibles.
Impresoras cerradas o con cámara calefactada pasiva
Las impresoras cerradas son aquellas cuya área de impresión está completamente cerrada. Algunos fabricantes usan el término "cámara calefactada pasiva", ya que tienden a acumular el calor generado por la plataforma de impresión.
La temperatura interna que estas impresoras pueden alcanzar varía mucho de una impresora a otra dependiendo del material del que están hechas, su volumen, la temperatura de la plataforma, la calidad del aislamiento y la temperatura de la habitación donde se ubican. En general, las impresoras de mejor calidad son capaces de proporcionar temperaturas entre 45 °C y 65 °C como máximo.
Aunque estas temperaturas no son muy altas, están cerca de la Tg de materiales como Nylon, ABS o ASA, facilitando su impresión y permitiendo la producción de piezas más grandes. Aunque este tipo de impresoras mejoran sustancialmente la impresión de estos materiales, pueden fallar con piezas de gran volumen. Se recomiendan para imprimir piezas pequeñas a medianas en PETG, ABS, ASA, Nylon o HIPS.
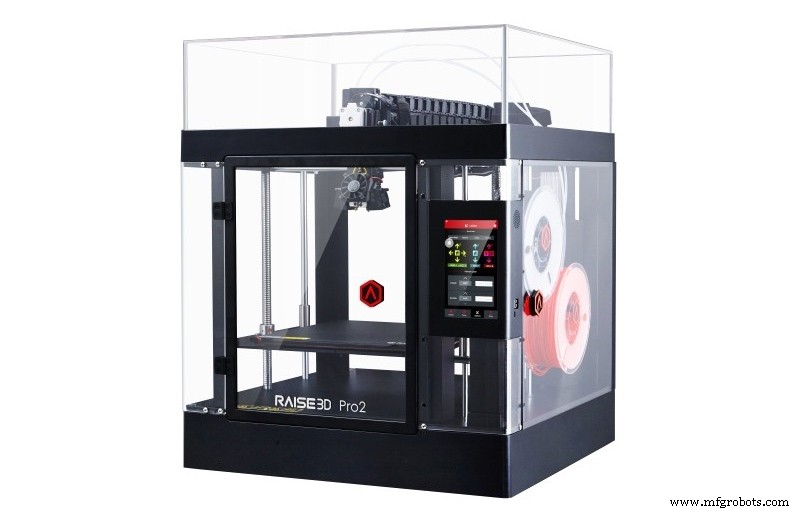
Imagen 2: Una impresora 3D con cámara calefactada pasiva. Fuente: Raise3D
En general, no es recomendable usar PLA en este tipo de impresoras cuando están completamente cerradas, ya que el calor generado puede superar la Tg del filamento, causando que se ablande dentro del hotend y provoque un atasco.
Impresoras cerradas con cámara calefactada activa
Son impresoras 3D capaces de controlar la temperatura dentro de la cámara. Suelen ser más complejas y costosas que las anteriores. También incorporan hotends de alta temperatura (400 °C - 500 °C) y sistemas de refrigeración líquida.
Hay dos tipos: alta temperatura y baja temperatura.
Cámara calefactada activa de baja temperatura
Las impresoras con cámara calefactada activa de baja temperatura suelen permitir temperaturas máximas controladas entre 80 °C y 120 °C. Estas impresoras están diseñadas para la producción de piezas de alta calidad y gran tamaño en ASA, ABS, Nylon o PC.
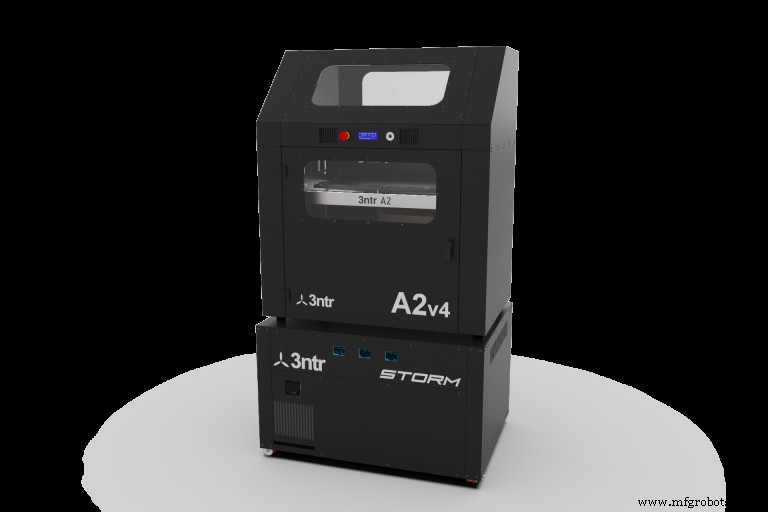
Imagen 3: Una impresora 3D con cámara calefactada de baja temperatura. Fuente: 3ntr
Aunque este tipo de impresoras 3D a veces se anuncian como compatibles con PEEK, no suelen ser compatibles con todos los tipos de PEEK, solo con algunos PEKK de baja temperatura, y siempre limitados a piezas pequeñas.
Este tipo de impresoras 3D son ideales para producir piezas de ABS, ASA, Nylon y PC que requieren buena estabilidad dimensional y bajas deformaciones, siendo la mejor opción al producir piezas técnicas o componentes funcionales con estos materiales.
Cámara calefactada de alta temperatura
En general, permiten controlar temperaturas en el rango de 160 °C - 180 °C. Estas impresoras están diseñadas específicamente para la producción de piezas en PEEK, PEKK y PEI, por lo que no es común usar otros tipos de materiales. Este equipamiento es costoso y requiere personal especializado y formado para su uso.
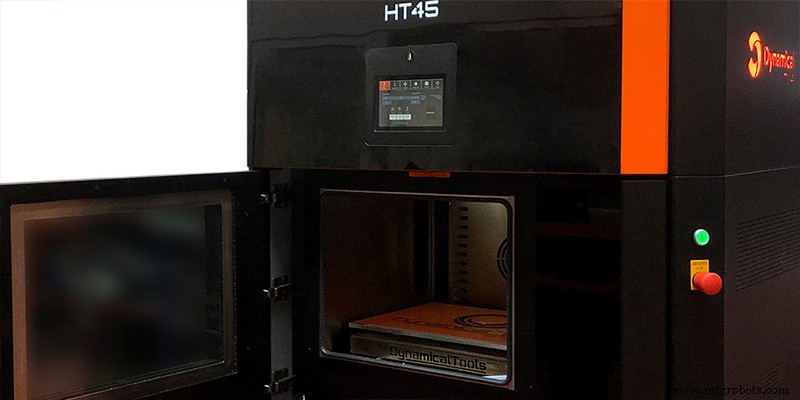
Imagen 4: Una impresora 3D con cámara calefactada de alta temperatura. Fuente: Dynamical3D
Al seleccionar un tipo de impresora, es muy importante determinar previamente qué tipo de piezas y materiales se van a usar.
Esta guía trata los conceptos de forma general y no se centra en una marca o modelo específico, aunque puedan mencionarse en algún momento. Pueden existir diferencias importantes en los procedimientos de calibración o ajuste entre diferentes marcas y modelos, por lo que se recomienda consultar el manual del fabricante antes de leer esta guía.
Impresión 3d
- Desmintiendo mitos de la impresión 3D: Resistencia, coste, usabilidad y volumen explicados
- Impresoras 3D Aficionadas vs Profesionales: Cómo Elegir la Máquina Adecuada
- Wittmann Battenfeld cancela su Jornada de Puertas Abiertas y Simposio Técnico bienal por COVID‑19
- Componentes Electrónicos Activos vs Pasivos: Entendiendo Sus Roles
- Elegir la Impresora Industrial Correcta: Térmica, Láser y Inkjet Explicadas
- RFID Activo vs Pasivo para Seguimiento de Activos: Guía Experta 2021
- 5 Ideas Clave: RFID Activo y Sistemas de Localización en Tiempo Real
- Cómo el Open Source impulsa la innovación en el Internet de las Cosas
- Orquestación de pagos fluida y Open Banking: Solución unificada para comerciantes modernos
- Descubra la revolución Open Banking y Open Finance: Impulsando la innovación financiera
- El Open Source Impulsa el Auge del IoT y Edge Computing