



Mantenimiento esencial del hotend: Guía completa para impresoras 3D
El hotend es uno de los componentes más importantes de una impresora 3D FFF y el que sufre mayor desgaste. Es esencial realizar un mantenimiento adecuado y revisarlo periódicamente para comprobar su estado.
Existen múltiples tipos de hotends, tanto independientes (ej. E3D V6) como integrados en cabezales compactos (ej. Hemera, LGX FF), pero todos tienen una serie de componentes comunes.
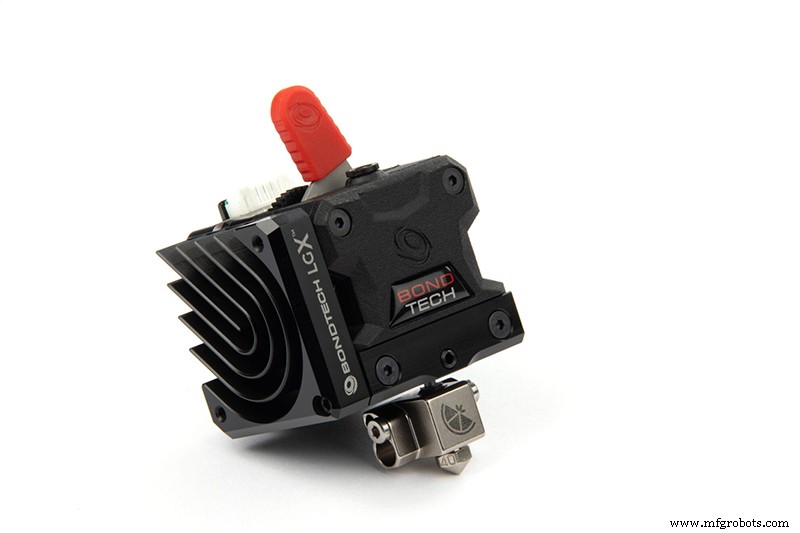
Imagen 1: Hotend integrado en el cabezal compacto LGX. Fuente: bondtech.se
En cualquier hotend se pueden encontrar los siguientes componentes:
- Hotend (boquilla): Es el elemento por donde se extruye el material fundido.
- Cartucho calefactor: Consiste en una resistencia cuya función es calentar el bloque calefactor.
- Sensor de temperatura: Puede ser de diferentes tipos: termistor, termopar, PT100, etc. Su función es medir la temperatura del bloque calefactor.
- Bloque calefactor: Es el elemento encargado de transmitir la temperatura al hotend y a la zona caliente del heatbreak.
- Heatbreak (ruptura térmica): Es el elemento de ruptura térmica. Su función es guiar el filamento al hotend evitando que se funda prematuramente. Consta de una zona caliente y una fría y su rendimiento térmico es esencial para el correcto funcionamiento del hotend. Hay dos tipos principales: todo metal y con inserto de teflón. El heatbreak todo metal soporta altas temperaturas, pero es propenso a "heat creep" (ascenso de calor) cuando su rendimiento térmico no es óptimo. El hotend con inserto de teflón evita que el filamento se funda dentro del heatbreak y minimiza la fricción, sin embargo no se recomienda para materiales que requieran temperaturas superiores a 265 °C.
- Disipador (heatsink): Es el elemento encargado de enfriar el heatbreak, manteniendo separadas las zonas caliente y fría. Puede ser pasivo o activo.
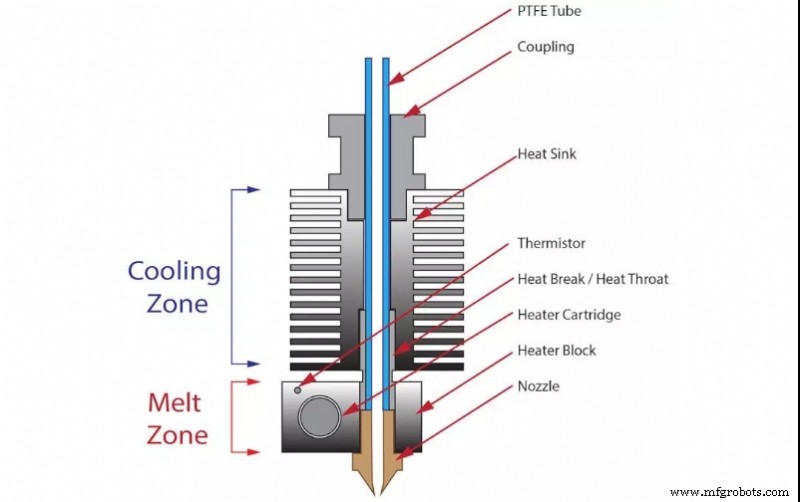
Imagen 2: Partes de un hotend. Fuente: cults3D.com
Para asegurar el correcto funcionamiento del hotend, es necesario comprobar el estado de cada uno de los elementos así como el ensamblaje de todos ellos.
Hotend (Boquilla)
Es un elemento consumible y, por tanto, tiene una vida útil limitada. El desgaste de la boquilla resultará en un aumento de su diámetro y una reducción de su longitud. Esto se reflejará en una extrusión inconsistente que deteriorará el acabado de las piezas.
Varios factores aceleran el desgaste de la boquilla. El más común es el uso de materiales compuestos. La presencia de fibras o partículas en el filamento causa alta abrasión en las paredes de la boquilla. Son especialmente abrasivos los filamentos con fibra de vidrio o carbono, filamentos cargados con partículas cerámicas o metálicas y filamentos fosforescentes.
Por otro lado, el material del que está hecha la boquilla también definirá su durabilidad. Los materiales más comunes son:
- Latón: Tienen durabilidad muy limitada, incluso con filamentos no abrasivos. Es recomendable reemplazarlos a menudo para asegurar máxima calidad de impresión.
- Latón o cobre con recubrimiento de níquel: El recubrimiento de níquel da mayor dureza superficial a la boquilla y, por tanto, mayor resistencia a la abrasión. Su durabilidad es muy alta con filamentos no abrasivos y moderada con abrasivos.
- Acero inoxidable: Estas boquillas se desarrollaron para aplicaciones médicas y de contacto alimentario, pero tienen buena durabilidad con filamentos no abrasivos. Aunque tienen durabilidad moderada con abrasivos, no son la opción recomendada.
- Acero endurecido y similares: Tienen buena durabilidad con materiales abrasivos y muy buena con no abrasivos. En general, la calidad de impresión no es tan buena como en casos anteriores por la rugosidad del material y su adherencia con el plástico fundido, sin embargo algunos incorporan recubrimientos especiales que resuelven este problema.
- Con punta de rubí: El rubí es uno de los materiales más duros y el que menos desgaste sufre, sin embargo solo la punta de la boquilla es de este material, engastada sobre una boquilla de latón. Tiene alta durabilidad con materiales no abrasivos y su principal ventaja es que no pierde calidad durante su vida útil. Con el tiempo, la parte de latón se desgasta hasta que la punta de rubí se desprende. Con materiales muy abrasivos se recomiendan boquillas de acero endurecido.
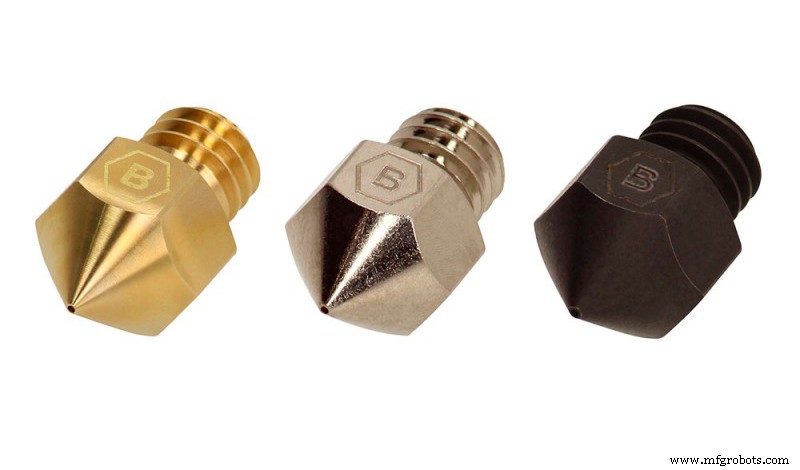
Imagen 3: Boquillas de latón, cobre niquelado y acero endurecido. Fuente: Brozzl.com
Es difícil estimar cada cuánto debe reemplazarse una boquilla, ya que depende en gran medida del material usado y la temperatura, sin embargo, como referencia, pueden estimarse los siguientes valores:
- Boquilla de latón:
- Con materiales no abrasivos: Cambiar cada 200 horas de uso.
- Con materiales abrasivos: no recomendado.
- Boquilla de latón niquelado:
- Con materiales no abrasivos: Cambiar cada 1000 h de uso.
- Con materiales abrasivos: Cambiar cada 100 h de uso.
- Acero inoxidable:
- Con materiales no abrasivos: Cambiar cada 1000 h de uso.
- Con materiales abrasivos: 100 h.
- Acero endurecido:
- Con materiales no abrasivos: no recomendado para uso.
- Con materiales abrasivos: 400 h.
- Con punta de rubí:
- Con materiales no abrasivos: cuando el rubí se desprenda.
- Con materiales abrasivos: cuando el rubí se desprenda.
Cartucho calefactor
El fallo más frecuente relacionado con el cartucho calefactor se debe a un problema de conexión. Los cables que entran en el cartucho suelen estar protegidos con dos fundas plásticas resistentes a la temperatura. Estas fundas tienden a degradarse con el uso, exponiendo el cable metálico. En cuanto se evidencia desgaste, el cartucho calefactor debe reemplazarse, ya que la pérdida de aislamiento en los cables puede causar cortocircuito, incendio o lesiones graves al usuario.
Sensor de temperatura
Al igual que con el cartucho calefactor, el punto más delicado es la conexión del cable. El daño en el cable o su conexión causará mediciones de temperatura erróneas y erráticas. Si el cable se rompe completamente, el valor de temperatura permanecerá fijo en su valor máximo. Se recomienda revisar frecuentemente el estado de las conexiones.
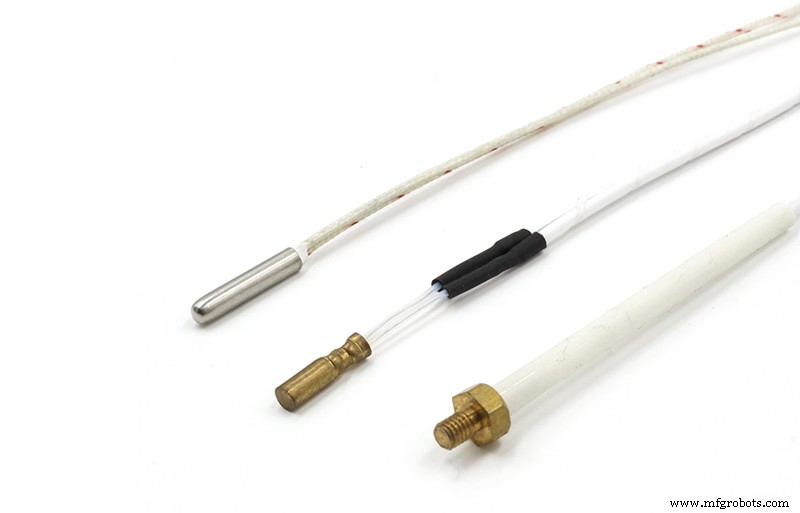
Imagen 4: Diferentes formatos de termistor NT100. Fuente: alibaba.com
Bloque calefactor
Aunque no requiere mantenimiento específico, es muy importante mantenerlo lo más limpio posible. Los residuos de plástico acumulados pueden desprenderse y adherirse a la pieza durante la impresión, causando defectos estéticos o incluso fallos de impresión. El uso de fundas de silicona o pinturas repelentes al plástico puede ayudar a mantener el bloque limpio, especialmente al imprimir con materiales como PETG. Si se usan fundas de silicona, es recomendable retirarlas y limpiarlas regularmente y reemplazarlas en cuanto empiecen a degradarse. En el caso de pintura antiadherente, se recomienda reaplicar cada 2 o 3 impresiones.
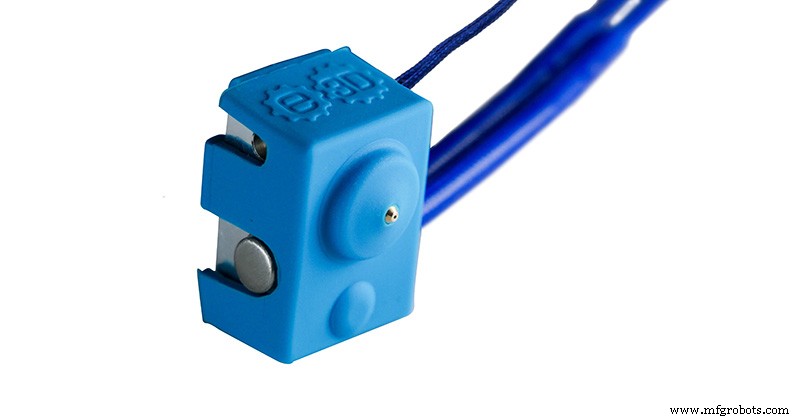
Imagen 5: Funda de silicona E3D. Fuente: e3d-online.com
Heatbreak
Con heatbreaks todo metal, no se requiere mantenimiento especial. Si se imprimen materiales abrasivos regularmente, se recomienda desmontar el heatbreak cada 500 horas de uso para comprobar el desgaste de la garganta interna. En cuanto aparezcan signos de desgaste, el heatbreak debe reemplazarse.
En el caso de heatbreaks con inserto de teflón, el desgaste recae directamente sobre el inserto. El inserto debe reemplazarse cada 500 horas de uso con PLA, cada 300 horas con ABS o PETG y cada 80 horas con filamentos abrasivos.
Disipador (Heatsink)
El heatbreak suele anclarse directamente a un elemento disipador. Puede ser pasivo (disipador con aletas) o activo (disipador con aletas + ventilador). Su capacidad para disipar el calor de la zona fría del heatbreak es crítica para evitar problemas. Un calentamiento excesivo de la zona fría puede hacer que el filamento se ablande y comprima, causando un atasco. Este fenómeno se conoce como "heat creep" (ascenso de calor) y es común al imprimir PLA en un hotend con heatbreak metálico.
Para asegurar una disipación óptima, es necesario aplicar pasta térmica en la zona donde el heatbreak contacta con el disipador. Es recomendable usar pastas térmicas con propiedades antiadherentes, como nitruro de boro, para facilitar el desmontaje del disipador en futuras revisiones.
En el caso de disipadores activos, debe comprobarse al inicio de cada impresión que el ventilador funciona correctamente. Algunas impresoras controlan termostáticamente este ventilador, por lo que puede permanecer apagado hasta que el hotend alcance 50 °C o 100 °C.
Ensamblaje
Como cada elemento del hotend está hecho de un material diferente y sus coeficientes de expansión térmica también lo son, es común que la unión entre ellos se afloje debido a cambios bruscos de temperatura.
Es muy importante comprobar cada 2-3 semanas que todos los elementos y tornillos del hotend están correctamente apretados.
En caso de que la boquilla se haya aflojado, debe reapretarse en caliente. Es muy importante que el heatbreak y la boquilla estén firmes y en contacto entre sí, ya que un pequeño hueco entre ambos causará fuga de fundido y dañará el hotend.
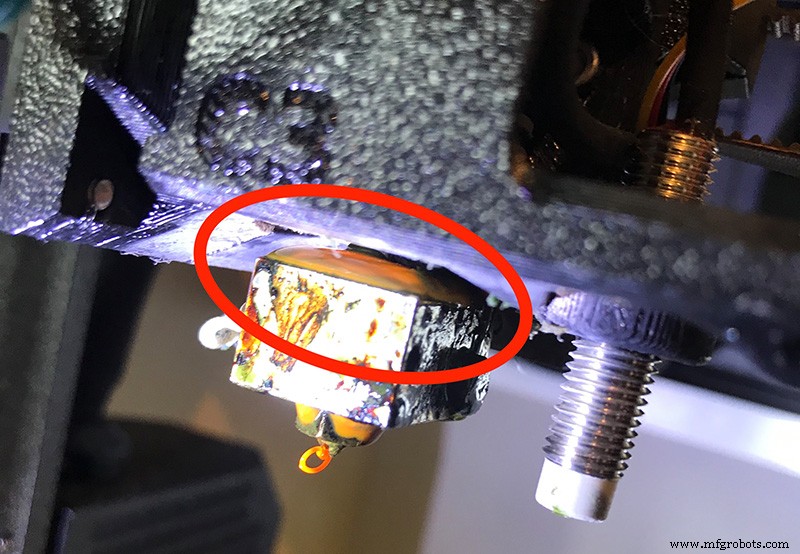
Imagen 6: Fuga de plástico causada por mal apriete del hotend. Fuente: forum.prusaprinters.org
Debe consultarse al fabricante el par de apriete óptimo para cada hotend, ya que un par excesivo dañará la rosca del bloque calefactor. Como referencia, E3D recomienda un par de 3 N·m para sus hotends, mientras que Slice Engineering usa 1.5 N·m. Si no hay valor de referencia del fabricante, puede elegirse un par en el rango 1-2 N·m.
También es importante comprobar los tornillos que sujetan el cartucho calefactor y el sensor de temperatura.
Sistemas mixtos
Siempre use repuestos originales o al menos piezas del mismo sistema. Aunque a menudo parezca que hay compatibilidad entre componentes de diferentes sistemas, al tener el mismo tipo de rosca, la longitud y dimensiones de cada elemento también son muy importantes. Los diferentes componentes de un hotend están diseñados para funcionar bien juntos, y mezclar componentes que no pertenecen al mismo sistema puede llevar a mal funcionamiento o incluso dañar el hotend.
Cambios de material
Cuando se retira un filamento del hotend, siempre quedan restos dentro. Al cargar un nuevo material con temperatura de impresión más baja, este arrastrará los residuos sin fundir del material anterior, causando un atasco. Por eso el hotend debe limpiarse siempre con filamento de limpieza cada vez que se cambia de material. Para ello, se extruirán 500 a 800 mm de filamento de limpieza a una temperatura 10 °C superior a la del último material usado.
El ventilador de capa
Aunque el ventilador de capa no es un elemento del hotend en sí, suele estar ubicado junto a él. Un ventilador de capa mal posicionado puede dirigir el aire directamente al bloque, enfriándolo. Esto hace que el hotend no alcance la temperatura establecida o que esta fluctúe mucho, lo que a menudo resulta en un error de temperatura en la impresora. En estos casos, es recomendable probar la misma impresión con el ventilador de capa desactivado para verificar si es un fallo del sensor de temperatura o el efecto de una mala posición del ventilador.
Entrada de filamento
Un punto de entrada de suciedad dentro del hotend es la zona de entrada de filamento. En sistemas Bowden, donde el filamento se guía a través de un tubo PTFE al hotend, la entrada está protegida y no es habitual que entre polvo; sin embargo, en impresoras de extrusión directa, la entrada de filamento puede estar expuesta al aire, facilitando la entrada de polvo dentro del hotend. En estos casos, es recomendable guiar el filamento desde la bobina al extrusor a través de un tubo PTFE siempre que sea posible. El polvo y la suciedad que entran en el hotend son una causa común de atascos.
Asimismo, se recomienda mantener las bobinas de filamento limpias y evitar que el polvo se deposite en ellas, así que evite dejarlas en el soporte de la impresora si no está protegido y guárdelas en bolsas o cajas cerradas.
Impresoras con múltiples hotends
Cuando se tiene una impresora con múltiples hotends, hay que calibrar la posición relativa de los hotends.
Primero, compruebe que la distancia de los hotends a la superficie de impresión es la misma. Para ello, el hotend principal debe fijarse y la base de impresión debe nivelarse respecto a él. Luego, la altura de los otros hotends debe ajustarse respecto al hotend principal. La forma de ajustar la altura varía según la impresora, así que consulte el manual del equipo o al fabricante si no sabe cómo hacerlo.
Una vez fijada la altura de los hotends, es necesario conocer la posición XY relativa de cada hotend respecto al principal. En general, cada fabricante proporciona un archivo de impresión que permite calibrar el offset XY de cada hotend, aunque hay muchas otras opciones en repositorios de archivos conocidos. En este caso, la posición XY de los hotends no puede alterarse, por lo que los valores de offset se introducirán en el firmware para compensar la posición durante la impresión.
La altura de los hotends debe comprobarse cada 2 semanas, mientras que la calibración XY solo debe realizarse cuando se detecte solapamiento o desplazamiento de las piezas impresas con cada hotend.
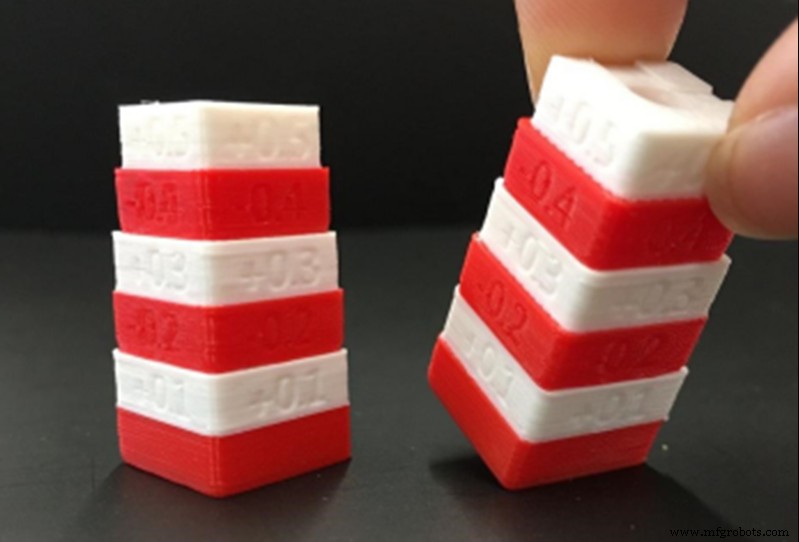
Imagen 7: Patrón de calibración de doble extrusor para impresoras Raise Pro2. Fuente: Raise3D.com
El hotend es probablemente la parte de la impresora que más mantenimiento requiere, pero es muy importante mantenerlo en buen estado para asegurar buena calidad de impresión y minimizar el riesgo de fallos.
Nota: Esta guía trata los conceptos de forma general y no se centra en una marca o modelo específico, aunque puedan mencionarse en algún momento. Pueden existir diferencias importantes en los procedimientos de calibración o ajuste entre diferentes marcas y modelos, por lo que se recomienda consultar el manual del fabricante antes de leer esta guía.
Impresión 3d
- Solvay Aumenta Productividad de Mantenimiento 15% con Suite AMS de Emerson
- Lockheed Martin Impulsa Competitividad Externalizando Mantenimiento a MAG Technologies
- GE destaca las mejores apps de monitorización y mantenimiento de 2010
- Guía Esencial de Mantenimiento de Minicargadoras para un Rendimiento Óptimo
- La artesanía y estándares detrás de cada bola oficial de la MLB
- Aprovechando la Realidad Aumentada para Operaciones de Mantenimiento Eficientes
- Los 3 componentes principales del generador que debe mantener regularmente
- Mantenimiento Basado en Condición: Cómo Funciona y sus Beneficios
- EAM vs CMMS: Entendiendo Diferencias Clave y Funciones Principales
- Herramientas Esenciales para Mantenimiento Industrial: Guía del Técnico
- Cuándo programar el mantenimiento de frenos de grúa: indicadores clave