



Dominando el laminado: parámetros esenciales para impresión profesional
Al preparar un archivo para impresión, es muy importante conocer los parámetros básicos y su funcionamiento. El número de parámetros disponibles en el software de laminado actual va en aumento, sin embargo, a menos que se tenga un conocimiento profundo del software y la tecnología, es recomendable empezar modificando solo los básicos.
Se pueden distinguir tres grupos de parámetros: los que dependen del material, los que definen el perfil de impresión y los que definen el hardware. Dependiendo del software, pueden aparecer en diferentes categorías o mezclados.
Parámetros que definen el hardware
Suelen estar relacionados con el hotend de la impresora y deben modificarse al cambiar a un hotend de diferente diámetro.
- Diámetro del hotend: Es el diámetro real del hotend utilizado. Si se usa un hotend de 0.4, se debe seleccionar 0.4 mm.
- Ancho de extrusión: Es el ancho real de la línea extruida, depende de la altura de capa usada y suele ser mayor que el diámetro del hotend. Para conocer el valor real, es necesario imprimir un cubo en modo vaso y medir el grosor real de la pared. Para una altura de capa igual al 50 % del diámetro del hotend, el ancho de extrusión suele ser un 20 % mayor. Es decir, si se usa un hotend de 0.4 mm y una altura de capa de 0.2 mm, el ancho de extrusión será de 0.48 mm.
Parámetros de material
Los parámetros de material son aquellos que dependen directamente de cada material y, por tanto, hay que cambiarlos al cambiar de material. Los más importantes son:
- Temperatura de impresión: Define la temperatura del hotend durante la impresión. Es un dato proporcionado por los fabricantes, pero se recomienda calibrarlo para cada impresora.
- Temperatura de la base: Al igual que la temperatura de impresión, se debe consultar la información del fabricante para cada material. Define la temperatura de la base durante la impresión.
- Temperatura de la cámara: Solo disponible en impresoras con cámara calefactada. Define la temperatura de la cámara durante la impresión. Suele usarse una temperatura ligeramente inferior a la Tg del material.
- Flujo (Flow): Es un factor de compensación de la velocidad de extrusión relativa a la velocidad de impresión. Un valor inferior a 1 (o 100 %) resultará en subextrusión, mientras que valores superiores a 1 (o 100 %) resultarán en sobreeextrusión. Aunque generalmente el valor correcto es 1, algunos materiales como PLA o PETG pueden requerir valores menores (0.9-0.95), mientras que otros requieren valores mayores, como TPE y TPU (1.05-1.15).
- Velocidad de retracción: Junto con la distancia de retracción, definen los valores de retracción del material. Este parámetro también depende mucho del tipo de impresora usado. Debe configurarse correctamente para cada combinación material-impresora. Generalmente está en el rango de 20 - 40 mm/s.
- Distancia de retracción: Es la distancia que el filamento se retrae antes de cada desplazamiento. Al igual que la velocidad de retracción, debe configurarse correctamente para cada combinación material-impresora.
- Velocidad del ventilador de capa: Define la velocidad del ventilador de capa y, por tanto, el enfriamiento de la pieza durante la impresión. Consulte la información del fabricante para saber si el material requiere esta función. Con ABS suele estar siempre apagado, mientras que con PLA se usa a máxima velocidad siempre. Otros materiales como PETG o ASA pueden requerir el uso del ventilador a baja velocidad (20-50 %). Generalmente, el software de laminado permite seleccionar diferentes velocidades a diferentes alturas, ya que en cualquier caso el ventilador debe apagarse en las primeras capas para asegurar una buena adhesión a la plataforma.
Parámetros que definen el perfil de impresión
Son parámetros que definirán la calidad, acabado y resistencia de la pieza final. No dependen directamente del material, por lo que no es necesario ajustarlos para cada material. Pueden clasificarse en varias categorías según el elemento que afecten.
Parámetros de capa
- Altura de capa: Define el grosor de cada capa. El punto óptimo suele coincidir con la mitad del diámetro del hotend. Por ejemplo, para un hotend de 0.4 mm será 0.2 mm, mientras que para uno de 0.6 mm será 0.3 mm. Nunca deben usarse alturas de capa superiores al 75 % del diámetro del hotend.
- Altura de la primera capa: Define la altura de la primera capa, que está en contacto con la base. Puede configurarse a un valor ligeramente inferior a la altura de capa, para mejorar la adhesión a la base.
- Número de capas sólidas inferiores: Define el número de capas densas que se imprimirán en la parte inferior de la pieza. El número de capas sólidas inferiores multiplicado por la altura de capa define el grosor de la pared de la pieza en la parte inferior. Se recomienda usar un número suficiente de capas para obtener grosores superiores a 1 mm.
- Número de capas sólidas superiores: Define el número de capas densas que se imprimirán en la parte superior de la pieza. El número de capas sólidas superiores multiplicado por la altura de capa define el grosor de la pared en la parte superior. Se recomienda usar un número suficiente de capas para obtener grosores superiores a 1 mm.
Parámetros de perímetros:
- Número de perímetros: Define el número de perímetros que tendrá la pieza. El grosor de la pared de la pieza será el número de perímetros multiplicado por el ancho de extrusión. Se recomienda usar un número mínimo que permita obtener un grosor de pared de al menos 1 mm.
- Modo vaso (vase mode): Es una función presente en la mayoría de software. Al activarse, solo se imprimirá un perímetro de forma continua a lo largo de toda la pieza.
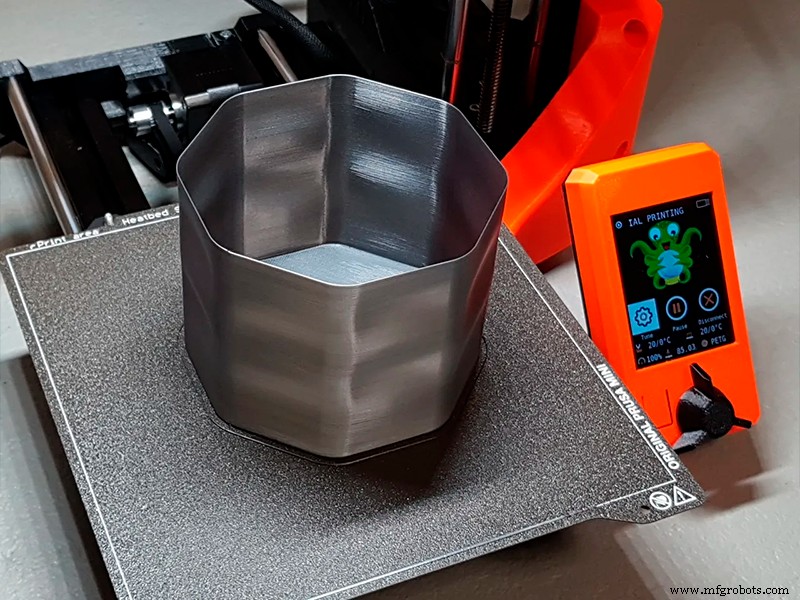
Imagen 1: Pieza impresa en modo vaso. Fuente: Prusaprinters
Parámetros de relleno:
- Densidad de relleno: Es la proporción de relleno dentro de la pieza. Se define como el volumen ocupado por material respecto al volumen vacío, de modo que con una densidad de relleno del 50 %, la mitad del volumen interno de la pieza estará vacío. Es habitual usar valores entre 10 y 30 %.
- Patrón de relleno: Define la geometría del patrón de relleno. No todos los software tienen los mismos, pero pueden clasificarse en tres categorías:
- Bidimensionales o planares: Son los más comunes, como rectilíneo, cuadrícula o triangular. Suelen ser los más rápidos, pero generalmente producen una alta anisotropía de la pieza.
- Tridimensionales: Como el giroide o cúbico. Proporcionan menor anisotropía de la pieza, pero suelen implicar tiempos de impresión más largos.
- Concéntricos: Son adecuados para máxima flexibilidad en piezas flexibles. En piezas rígidas suelen dar mejores acabados, ya que no hay solapamiento con los perímetros, pero las propiedades mecánicas de la pieza serán mínimas. Pueden ser adecuados para modelos visuales y maquetas.
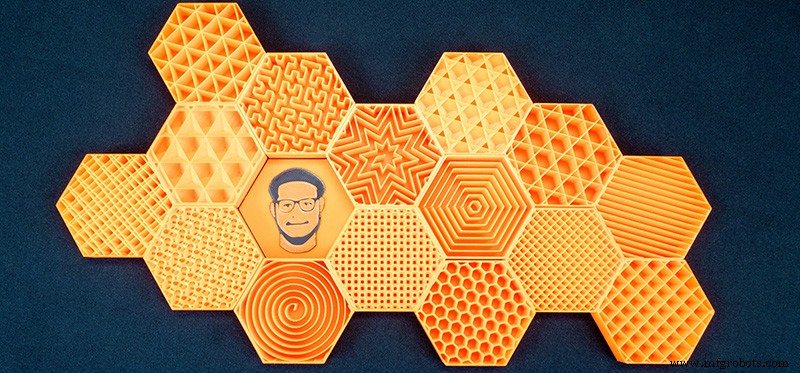
Imagen 2: Diferentes patrones de relleno. Fuente: Prusaprinters.org
- Solapamiento de relleno: Es la distancia que las líneas de relleno se solapan sobre los perímetros. Un valor alto mejorará la resistencia de la pieza, pero el patrón de relleno puede volverse visible en la superficie de la pieza.
- Combinar relleno: Es una función muy útil para reducir tiempos de impresión cuando se usan alturas de capa muy bajas. Por ejemplo, al imprimir con altura de capa de 0.1 y hotend de 0.4, es posible combinar el relleno cada tres capas, de modo que las paredes se impriman con altura de capa de 0.1 mm y el relleno con 0.3 mm, reduciendo drásticamente el tiempo de impresión sin afectar el acabado superficial de la pieza.
Estos parámetros básicos, junto con la correcta configuración de velocidades, adiciones a la base y ajustes de material, permiten perfiles de impresión completos y eficientes.
Impresión 3d
- Nivelado adaptativo de cama: revolucionando la precisión de la primera capa en la Mark X
- Entendiendo la retracción: Técnica esencial para calidad en impresión 3D
- Diseño y Verificación de un Circuito Básico Puerta NAND con IC 4011
- Identidades Algebraicas Fundamentales: Propiedades Aditiva, Multiplicativa y del Cero
- Parámetros Clave de Rendimiento de Tubos Electrónicos
- Fabricación de Acero por Oxígeno Básico: Cómo Funciona el Proceso Líder Mundial
- Los Tres Pasos Esenciales de la Impresión 3D: Desde Diseño CAD hasta Acabado Final
- Boquillas de Chorro Explicadas: Impulsando el Empuje de Aeronaves y Dinámica de Fluidos
- Dominando la sintaxis básica de C: Tokens, estructura y punto y coma
- Fundamentos de C#: Sintaxis Básica y Conceptos de POO
- Características esenciales de los tintes textiles básicos: Calidad, durabilidad y versatilidad