



Extrusión directa vs Bowden: Qué sistema elegir para tu impresora 3D FDM
Uno de los elementos más importantes de una impresora 3D FDM es el conjunto formado por el extrusor y el hotend.
El hotend es el elemento encargado de fundir el filamento para que pueda fluir a través de la boquilla, mientras evita que el calor se transmita fuera de la llamada zona caliente.
Para ello, los hotends suelen tener cuatro partes:
- La boquilla (nozzle): Es el elemento por donde fluye el filamento fundido para depositarse en la pieza. Su diámetro determina el diámetro del hilo de material extruido y, por tanto, la resolución de la impresora en XY.
- El bloque calefactor (heating block): Es el elemento encargado de calentar la boquilla hasta la temperatura de impresión y mantenerla estable.
- El heatbreak (ruptura térmica): Sirve como puente de ruptura térmica. Separa la zona caliente de la zona fría.
- El disipador (heatsink): Su función es mantener refrigerada la zona fría, disipando el exceso de calor transmitido por el bloque calefactor.
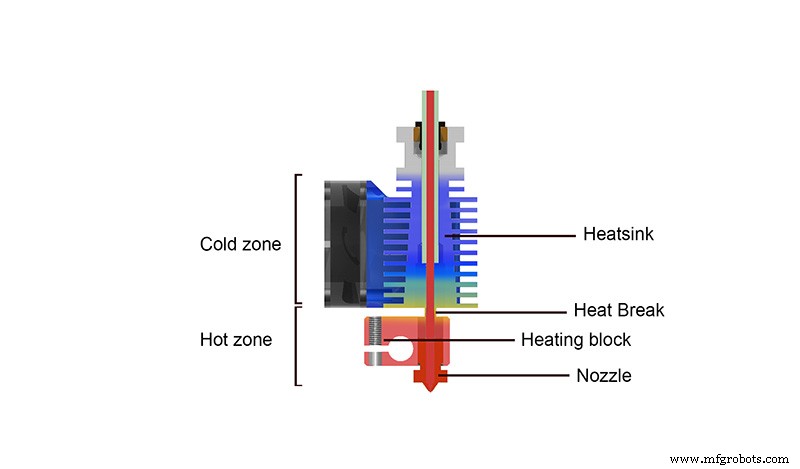
Imagen 1: Temperaturas dentro del hotend. Fuente: E3D.com
Por otro lado, el extrusor es el responsable de empujar el filamento hacia el hotend para que se genere la presión suficiente dentro del hotend de modo que el material fundido fluya de forma constante y homogénea a través de la boquilla.
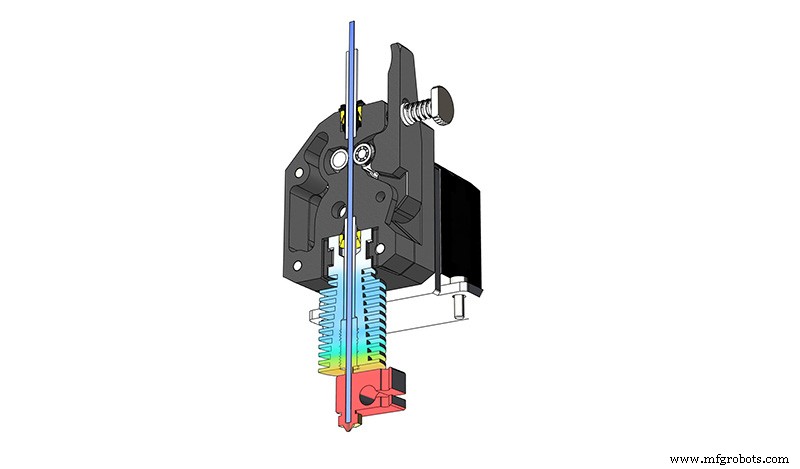
Imagen 2: Extrusor directo. Fuente: E3D.com
Actualmente existen dos formas de combinar el hotend con el extrusor: sistemas de extrusión directa y sistemas Bowden.
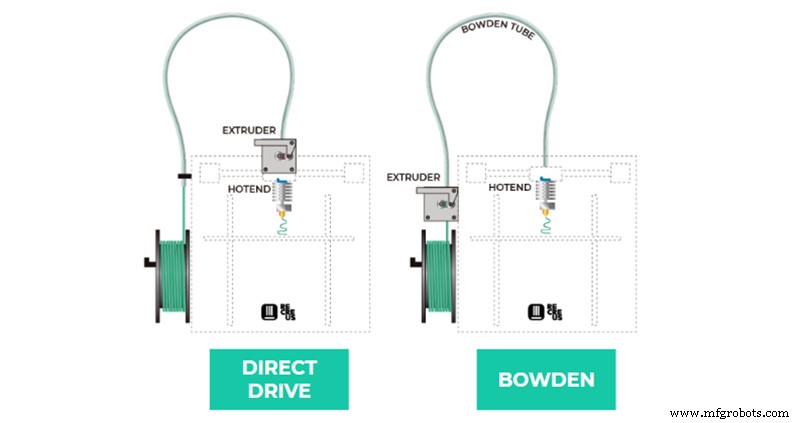
Imagen 3: Esquema de impresora con extrusor directo y Bowden. Fuente: Recreus.com
En los sistemas de extrusión directa, el extrusor y el hotend forman un único elemento, minimizando la distancia entre el punto de arrastre y la boquilla.
En los sistemas de extrusión Bowden, el extrusor se sujeta fijo en el bastidor de la impresora 3D y empuja el filamento hacia el hotend a través de un tubo llamado tubo Bowden.
Aunque se ha discutido mucho sobre cuál de los dos sistemas es mejor, ambos tienen grandes ventajas, así como algunos inconvenientes. Elegir el más adecuado dependerá de varios factores como el tipo de material que se use habitualmente, las velocidades de impresión o la calidad del bastidor de la impresora.
Retracciones
Cuando el extrusor empuja el filamento hacia el hotend, el filamento se comprime creando la presión necesaria dentro de la boquilla para que el material fundido fluya correctamente. Sin embargo, cuando no queremos extruir material, no basta con dejar de empujar el filamento, ya que la presión residual debida a la compresión hará que el material siga fluyendo. Por eso, cada vez que el hotend se mueve a una nueva posición y no es necesario añadir material, el filamento debe retraerse la distancia necesaria para que se descomprima y libere la presión dentro de la boquilla. Esto se conoce como retracción y es de gran importancia en el proceso de impresión 3D.
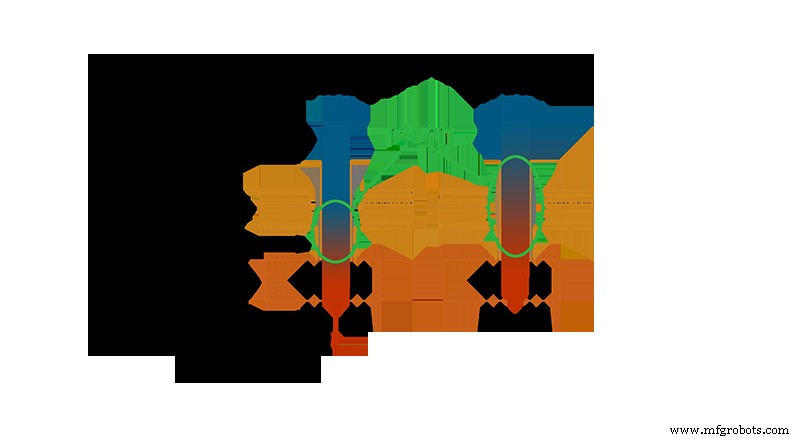
Imagen 4: Esquema de la retracción. Fuente: sublimelayers.com
Dado que los plásticos no son materiales generalmente rígidos, cuanto mayor sea la distancia entre el extrusor y el hotend, mayor será la compresión del filamento necesaria para lograr una presión adecuada en la boquilla. Esto también hace que la distancia de retracción necesaria para liberar esa presión sea mayor. Por eso, mientras que en sistemas directos las distancias de retracción suelen estar entre 0,8 mm y 2 mm, en sistemas de extrusión Bowden pueden alcanzar valores de 5 o 6 mm.
Poder usar valores bajos de retracción tiene importantes ventajas. Por un lado, los tiempos de retracción son menores, lo que en piezas que implican muchas retracciones puede suponer una reducción significativa del tiempo de impresión. Por otro lado, una distancia de retracción baja minimiza el riesgo de que la parte fundida del filamento alcance la zona fría del hotend, impidiendo que se solidifique y expanda causando un atasco.
Es este último factor el que hace que los extrusores Bowden requieran una calibración de retracción más compleja y precisa, ya que hay un margen muy pequeño entre un valor de retracción demasiado bajo que causa goteo o stringing y uno demasiado alto que causa atascos.
Filamentos flexibles
Otra consecuencia directa de la distancia entre el extrusor y el hotend es el comportamiento de los filamentos flexibles.
En los sistemas Bowden, el filamento se guía desde el extrusor al hotend a través de un tubo, normalmente de teflón. Aunque el diámetro interno ideal del tubo sería el mismo que el del filamento, en la práctica esto no es factible, tanto por pequeñas variaciones de diámetro por tolerancias de fabricación como por las altas fuerzas de fricción que se generarían. Por eso todos los tubos Bowden tienen algo de holgura, y aunque con la mayoría de materiales esto no es un problema, con los flexibles sí lo es.
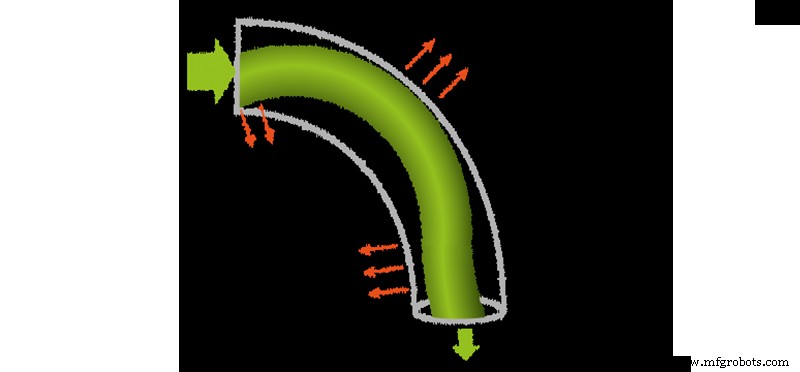
Imagen 5: Flexión del filamento dentro de un tubo Bowden. Fuente: E3D.com
Debido a su alta flexibilidad, materiales como el TPU y el TPE tienden a flexionarse dentro del tubo Bowden, desviando las fuerzas de tracción del extrusor hacia las paredes del tubo. Esto hace muy difícil lograr una presión constante en la boquilla para asegurar una extrusión correcta.
Además, en materiales flexibles, la compresión del filamento necesaria para lograr la presión adecuada en la boquilla es mucho mayor que en el caso de otros materiales como el PLA, lo que en muchos casos provoca la necesidad de usar distancias de retracción excesivamente altas.
A pesar de todo esto, con algo de experiencia, esos materiales flexibles de mayor dureza pueden imprimirse en sistemas Bowden, especialmente cuando se usan en formato de 2,85 mm o 3 mm, evitando el uso de retracciones y usando un tubo Bowden de alta calidad y diámetro ajustado como el Capricorn XS.
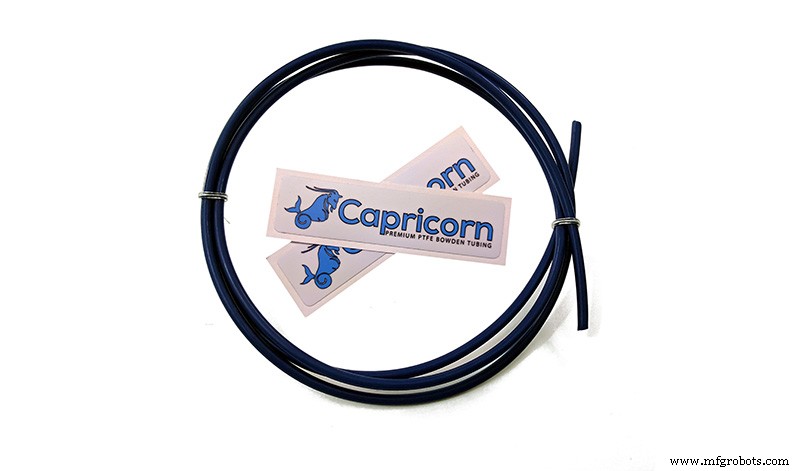
Imagen 6: Tubo Bowden Capricorn XS. Fuente: Captubes.com
Sin duda, el sistema ideal para trabajar con materiales flexibles es la extrusión directa. El corto recorrido entre el extrusor y el hotend minimiza la compresión del filamento y permite guiarlo de forma más ajustada, impidiendo que se flexione en el interior. Los denominados extrusores compactos, como el Titan Aero o especialmente el E3D Hemera, permiten usar todo tipo de materiales flexibles de forma sencilla y con alta calidad de impresión.
Inercias
A pesar de que tanto en términos de retracción como en el uso de filamentos flexibles, los sistemas de extrusión directa salen vencedores, hay una característica en la que los sistemas Bowden destacan y que para ciertas aplicaciones puede ser de gran importancia: las inercias.
Uno de los parámetros básicos de impresión es la velocidad. Y aunque muchas impresoras permiten velocidades de hasta 80 o 100 mm/s, existe una velocidad umbral más allá de la cual es imposible imprimir sin sacrificar calidad de la pieza. Esto es porque el hotend no puede moverse a velocidad constante, sino que cada vez que cambia de dirección debe decelerar a una cierta velocidad de cambio de dirección y luego acelerar de nuevo.
Esto se debe a la primera ley de Newton. Debido a la masa que tiene el hotend, al moverse tiene una cierta fuerza inercial, cuanto mayor sea su masa o velocidad. Al hacer un cambio de dirección, la fuerza de inercia se transmite al resto de la impresora causando vibraciones y una pérdida significativa de precisión. Para evitar esto, antes de cambiar de dirección, es necesario reducir la velocidad a un valor que dependerá principalmente de la rigidez de la estructura de la impresora y del peso del hotend. Una estructura menos robusta y ligera implicará usar velocidades de cambio de dirección más bajas y curvas de aceleración y deceleración más lentas, ya que su capacidad para absorber inercias será menor, lo que implicará velocidades más bajas y tiempos de impresión más largos. La única forma de reducir la inercia es reducir la velocidad o el peso.
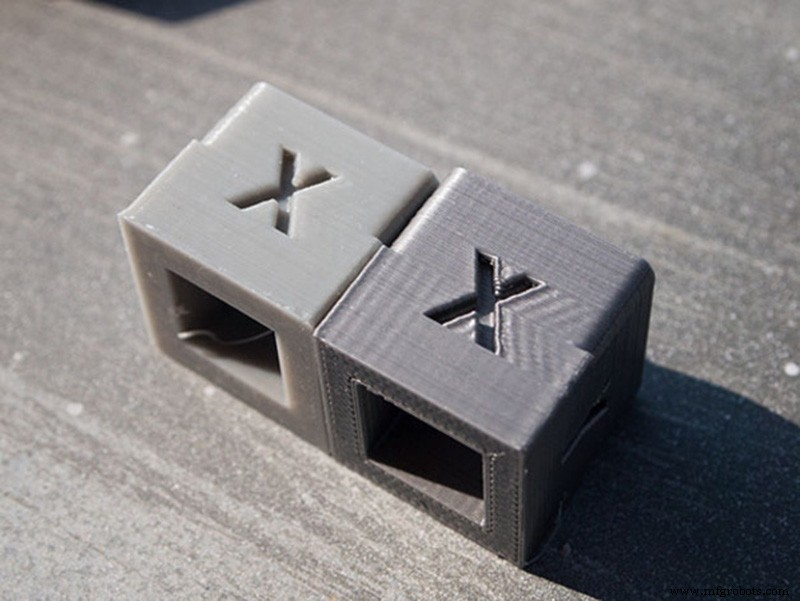
Imagen 7: Efecto de las vibraciones causadas por la inercia en la calidad de impresión. Fuente: 2Dprinterwiki.com
Y es aquí donde los sistemas Bowden juegan con ventaja. Al fijar el extrusor, que es la parte más pesada, y mover solo el hotend, la inercia se reduce enormemente. Esto permite que las impresoras 3D con sistemas Bowden puedan usar velocidades de impresión significativamente más altas que las que tienen un sistema directo, sin sacrificar la calidad de impresión.
Elección entre un sistema Bowden y uno directo
La elección entre un sistema directo y Bowden dependerá básicamente de si prima la velocidad de impresión o la versatilidad y facilidad para usar nuevos materiales.
Si se busca producir el mayor número de piezas en el menor tiempo y en general solo se usan pocos materiales y materiales rígidos como PLA o PETG, una impresora con sistema Bowden será la mejor solución.
Por otro lado, si la prioridad es usar materiales técnicos y elásticos y obtener la mejor calidad posible a costa de sacrificar velocidad de impresión, un sistema de extrusión directa será la opción ideal.
Impresión 3d
- Sistemas Embebidos e Integración de Sistemas: Arquitectura Moderna y Conectividad
- Extrusión Explicada: Proceso, Tipos y Aplicaciones Prácticas
- Sistemas SCADA e Industria 4.0: Revolucionando el control remoto de procesos
- Extrusión de Aluminio: De Raíces Históricas a Innovaciones Futuras
- Sistemas de limpieza y lavado de piezas iFP: Optimice producción y reduzca residuos
- Barras Conductoras y Sistemas para Grúas: Entrega de Energía Confiable
- Cómo Cloud Computing fortalece operaciones militares y de defensa
- Aleación 10 (C17500) – TF00: Rendimiento en forja y extrusión
- Aleación 3 (C17510) – Alta Conductividad y Resistencia Moderada para Forja y Extrusión por Materion
- Aleación 3 (C17510) – Solución premium de forja y extrusión TF00
- Compuestos PEEK de Alta Viscosidad: Óptimos para Moldeo por Inyección y Extrusión