



Lograr Piezas Totalmente Metálicas de Alta Calidad con Impresión 3D FDM
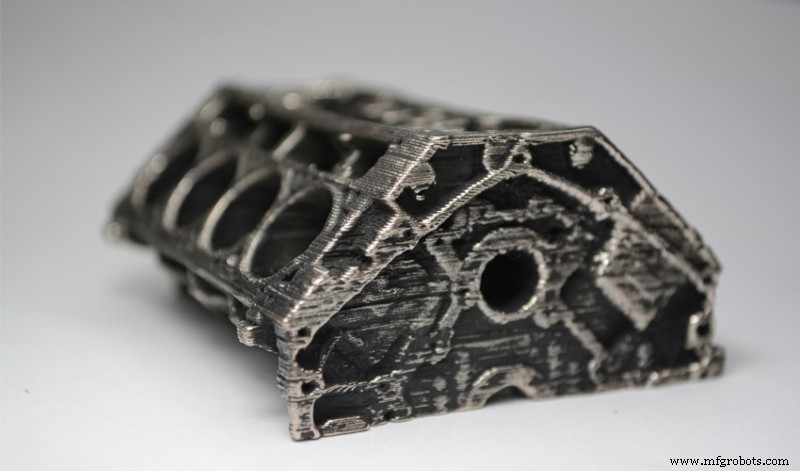
Imagen 1: Modelo de acero al carbono Filamet™ sinterizado. Fuente: The Virtual Foundry
The Virtual Foundry es una empresa estadounidense, con sede en Wisconsin, formada por grandes expertos en el sector del metal fundido, que llevan trabajando constantemente desde 2014 para mejorar y ampliar su gama de filamentos y accesorios para impresión 3D FDM de metal. Al principio consiguieron fabricar filamentos con altos porcentajes de latón, cobre o bronce pero su estructura tras ser sinterizados no contenía las propiedades de los metales. Mediante una campaña de Kickstarter, The Virtual Foundry obtuvo suficiente apoyo para evolucionar sus filamentos hasta lograr las mismas propiedades que el metal puro y amplió su gama de materiales (acero inoxidable 316L, hierro de alto carbono, aluminio 6061 y tungsteno). Todos los tipos de Filamet™ consisten en un metal base y un polímero biodegradable y ecológico (PLA). Este material está libre de partículas metálicas expuestas y disolventes volátiles que puedan liberarse durante la impresión. Estos materiales son extremadamente sencillos de imprimir, ya que sus propiedades de impresión son similares a las del PLA, lo que permite a cualquier usuario de una impresora 3D FDM crear piezas con estos filamentos, sin necesidad de comprar costosas impresoras 3D FDM industriales de metal. Una de las principales ventajas de los materiales Filamet™ es que logran propiedades similares a las posibles con tecnología DMLS pero con ciertas limitaciones. Debido a la necesidad de sinterizar las piezas impresas con este filamento, donde se elimina el PLA, las piezas tienen porosidad, pérdida de volumen y no isotropía. Las impresoras 3D DMLS consiguen imprimir piezas totalmente macizas (similares a fundición), con gran detalle, alturas de capa de 0,02 mm y sin necesidad de postprocesado, la única desventaja frente a la impresión 3D FDM con Filamet™ es el coste de material, fabricación y de las propias impresoras.
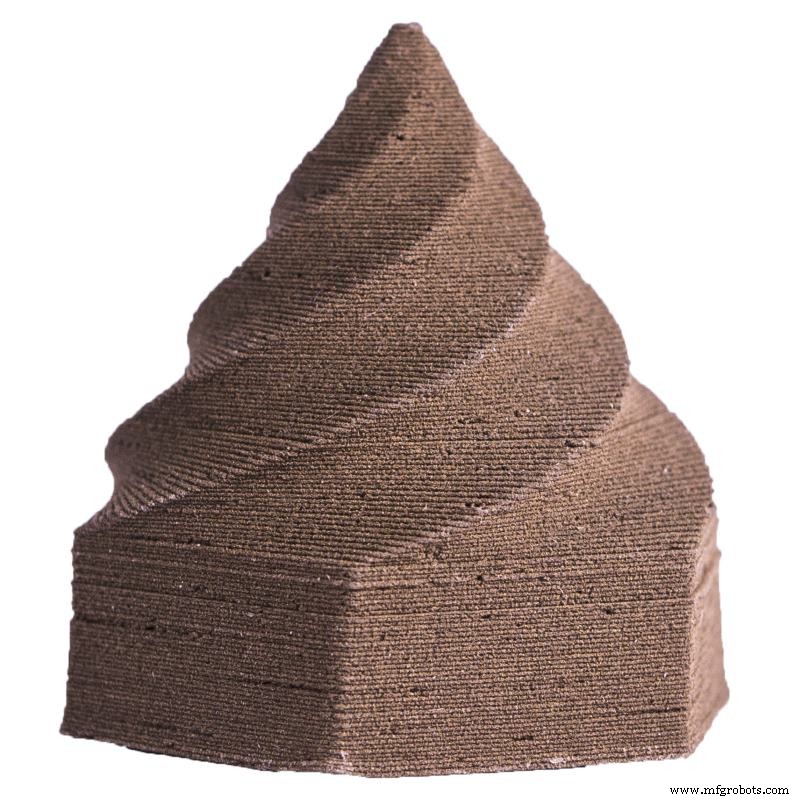
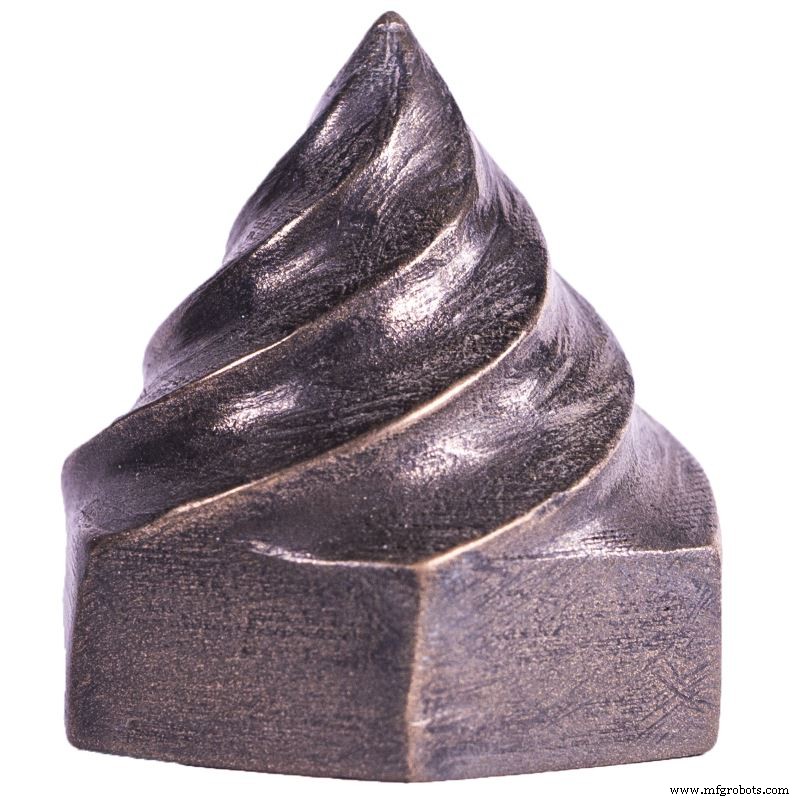
Imagen 2: Conos de Filamet™ bronce sin sinterizar y sinterizado. Fuente: The Virtual Foundry
Para que la pieza impresa sea completamente metálica, debe sinterizarse en un horno. El sinterizado es un proceso de fabricación de piezas sólidas basado en un objeto formado por polvo metálico compactado, al que se aplica un tratamiento térmico a una temperatura inferior a la de fusión, pero lo suficientemente alta para unir las partículas metálicas de forma resistente, resultando un bloque totalmente sólido. Tras imprimir con Filamet™ las piezas necesitan sinterizarse para eliminar el PLA que forma parte del filamento. El sinterizado puede hacerse en un horno con atmósfera abierta o en atmósfera de vacío o inerte.
Sinterizado en atmósfera abierta
Para el sinterizado en atmósfera abierta se necesita carbón de cáscara de coco para sinterizado, un recipiente refractario (crisol) y polvo refractario de Al2O3. El proceso comienza lijando los bordes rugosos de la pieza para obtener mejores resultados.
Primero, el crisol debe llenarse con polvo refractario, dejando un espacio libre en la superficie del crisol. Luego la pieza debe sumergirse en el polvo refractario, asegurándose de dejar un hueco de al menos 15 mm entre la superficie de la pieza y las paredes y partes superior e inferior del crisol. El polvo refractario no debe compactarse.
En este punto, dependiendo del material a sinterizar, el espacio libre en la superficie del crisol debe llenarse con carbón sinterizado o el crisol debe colocarse en el horno.
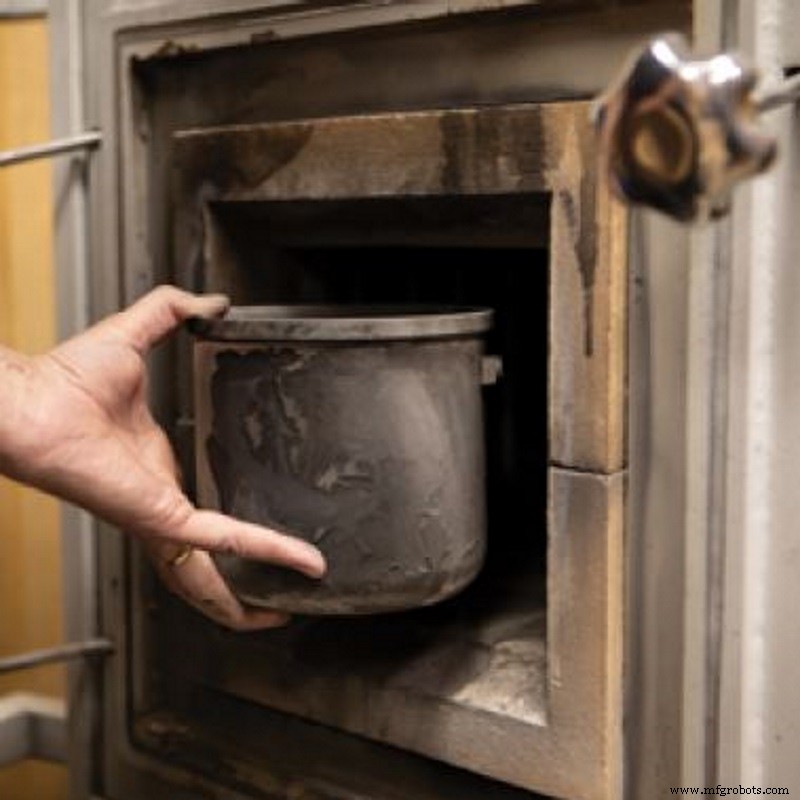
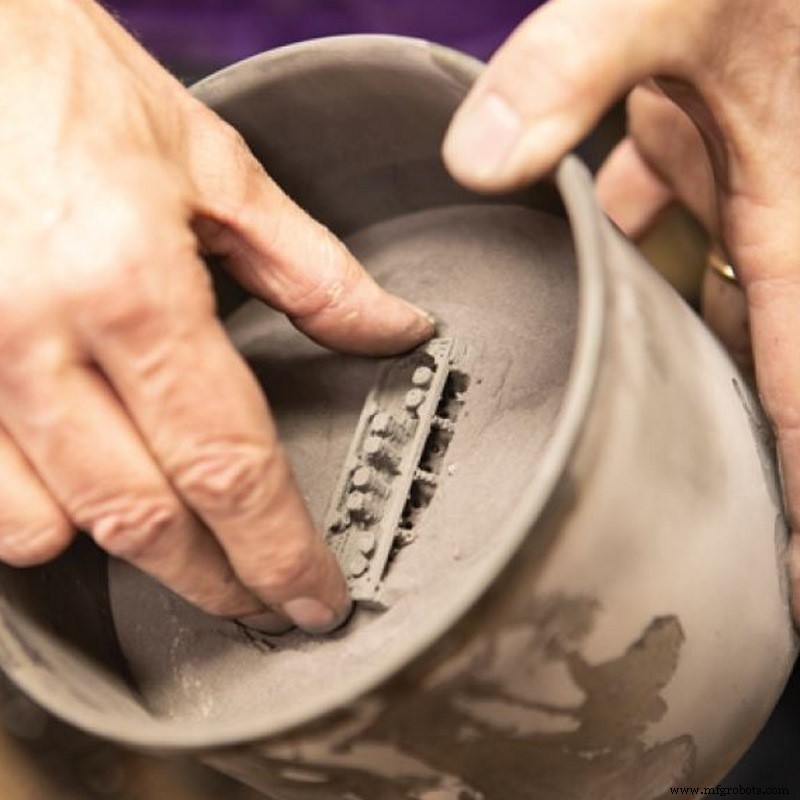
Imagen 3: Proceso de sinterizado. Fuente: The Virtual Foundry
Sinterizado en vacío o atmósfera inerte
Para el sinterizado en vacío o atmósfera inerte, se necesita un crisol (recipiente de cocción) y polvo refractario. La pieza se prepara para el sinterizado colocándola dentro del crisol y cubriéndola con polvo refractario, teniendo en cuenta que debe haber al menos 10 mm de polvo entre las superficies de la pieza y el crisol. Luego el crisol se coloca en el horno.
The Virtual Foundry proporciona la siguiente tabla de temperaturas recomendadas, tanto para sinterizado en atmósfera abierta como en vacío o inerte:
| Material | Temperatura máxima de sinterizado |
|---|---|
| Bronce | 871 °C |
| Cobre | 1074 °C |
| 316L | 1260 °C |
| Inconel | 1260 °C |
Tabla 1: Materiales y temperaturas máximas de sinterizado.
El usuario debe tener en cuenta que estos tiempos y temperaturas son orientativos y que pueden variar dependiendo de muchos aspectos, como el modelo de horno que usen, por ejemplo. Los filamentos de la gama Filamet no incluidos en la tabla se consideran experimentales, por lo que el fabricante no tiene datos para su sinterizado.
Si no se dispone de un horno que cumpla los requisitos para sinterizar piezas 3D impresas con filamentos Filamet™, puede contactar con nosotros y le informaremos sobre la viabilidad y condiciones de sinterizado en nuestras instalaciones.
Tras el sinterizado (en atmósfera abierta o en vacío o inerte) de cualquier filamento de la gama Filamet™, se obtienen piezas totalmente metálicas, con las propiedades reales del metal como conductividad eléctrica, postprocesadas mediante lijado y pulido o incluso unidas por soldadura; pero con cierta porosidad y una reducción de volumen debido a la pérdida de PLA. El usuario también debe tener en cuenta que las propiedades mecánicas del producto final están directamente relacionadas con el tiempo que la pieza impresa se mantiene a la temperatura de sinterizado. Si el producto final es pulverulento y frágil, el tiempo de sinterizado no ha sido suficiente. Si la impresión muestra una superficie similar a piel arrugada, está sobre-sinterizada.
 Filamet cobre
 Filamet bronce
 Filamet acero
inox 316L
 Filamet
aluminio 6061
Postprocesado: Lijado y pulido
Una vez sinterizada la pieza se puede lijar y pulir de la misma forma que un metal pero siguiendo una serie de indicaciones. Con lija de agua es posible eliminar las líneas de impresión y otras pequeñas deformaciones porque las partículas sueltas durante el lijado se adhieren a los huecos debido al calor de la fricción. En caso de usar lija o disco radial 3M se recomienda empezar lijando con grano 120 (80 para disco radial 3M), teniendo cuidado de no deformar las zonas más delicadas, como las esquinas. Una vez lijada toda la superficie, se debe usar una lija del siguiente grano y así sucesivamente hasta aumentar 6 o 7 veces (4 veces para el disco radial 3M). Antes de pasar al pulido final se recomienda usar una lija de grano 3000, con la que se logra cierto brillo. Finalmente y una vez limpiada la pieza con un paño de franela, la pieza puede pulirse. TVF recomienda usar una herramienta rotativa con disco de pulir y cera de pulir para hacer el pulido más rápido y eficiente. Simplemente aplicar un poco de cera de pulir en el disco y pulir con movimientos constantes por toda la pieza para no generar exceso de calor, que puede deformar la pieza. Además de lijar y pulir piezas fabricadas con Filamet™, se pueden grabar, fundir, soldar y alisar con aplicación de calor.
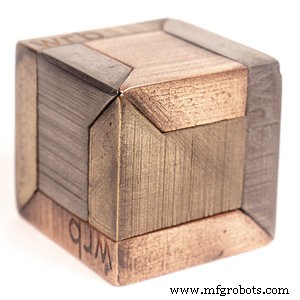
Imagen 4: Cubo de cobre pulido. Fuente: The Virtual Foundry
Visto cómo conseguir piezas totalmente metálicas con impresión 3D FDM podemos concluir diciendo que esta tecnología de impresión, con la ayuda de los filamentos metálicos de The Virtual Foundry, ha logrado llegar a los pocos sectores que le faltaban por conquistar, especialmente algunos de la rama industrial.
Impresión 3d
- Dominando el Sinterizado Selectivo por Láser: de fundamentos a aplicaciones reales
- Cómo la impresión 3D revoluciona la gestión de repuestos: Actualización 2021
- Cómo la impresión 3D metálica revoluciona las piezas ligeras para aeroespacial y automoción
- Cómo Empezar con Impresión 3D para Máximo Impacto Empresarial
- Producción In-House: La Fuse 1 Construye sus Propias Piezas
- Cómo la impresión 3D revolucionó la aeroespacial: Del prototipado a piezas a bordo
- Acelerar la entrada al mercado de dispositivos médicos con prototipado rápido PolyJet interno
- Mejorando la resistencia de piezas impresas en 3D: Técnicas probadas
- Guía para principiantes: Programación de robots Yaskawa Motoman: Aumente velocidad y precisión
- Guía para Principiantes: Configurando RoboDK en Raspberry Pi
- Primeros pasos con Python: Instalar, ejecutar y escribir su primer programa