



La verdadera velocidad de la impresión 3D: De minutos a horas
Una de las primeras preguntas al entrar en la impresión 3D es: "¿Qué tan rápido puedo imprimir XYZ?" La respuesta va de unos minutos a más de 24 horas, que obviamente no es la afirmación más útil que hayas oído. Aun así, puedo añadir información útil a esta respuesta mediocre, insatisfactoria y probablemente pedante.
El tiempo que tarda una impresora de sobremesa (aficionado) en terminar un modelo depende principalmente de: velocidad de movimiento del extrusor, altura de capa, ancho de línea, porcentaje de relleno (infill) y necesidad (o no) de soportes. Sobra decir que el factor más importante es el volumen del objeto a imprimir.
Si solo quieres una respuesta clara y concreta: un Benchy de 13 g y 15,5 cm³ tarda unos 60 minutos con ajustes medios.
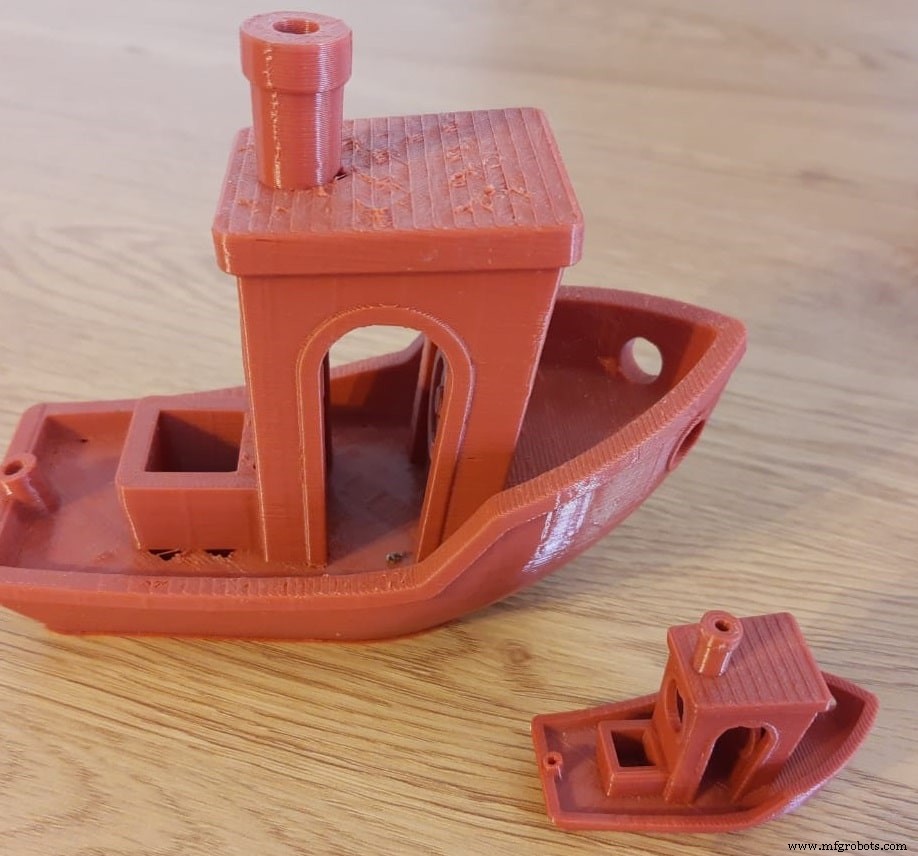
El Benchy es el barquito favorito de los aficionados para hacer benchmark de calidad. Yo no soy la excepción, así que lo usaré de ejemplo en el resto del artículo.
Ahora que ya sabes qué decir a tus amigos cuando te pregunten cuánto tarda en imprimir un barquito pequeño, aleatorio e inútil, podríamos técnicamente dejar de leer/escribir y seguir con nuestras vidas. En el improbable caso de que te quedes, intentaré que valga la pena y darte más cosas para contarles. ¡Dejémosles sin palabras (o muertos de aburrimiento)!
Principales determinantes de la velocidad de impresión 3D
Detallaremos cada factor principal de la duración de impresión. Si quieres probar el impacto de cada uno, descarga un slicer (como Ultimaker Cura). Cambiando cada parámetro y laminando, el software te dará una duración estimada. Ni siquiera necesitas tener impresora 3D.
De hecho, hagamos una tabla de duraciones de nuestro amigo Benchy bajo distintas velocidades y alturas de capa. Como punto de partida, usaré los ajustes "Borrador" (Draft) de Cura:
Duración de impresión del Benchy (en minutos)
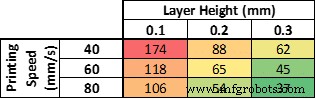
Como ves, los ajustes influyen enormemente en el tiempo. En nuestro ejemplo simple, podemos tener un Benchy en solo 37 minutos o en casi tres horas. También cabe notar que el escenario más rápido considerado debería dar un Benchy aceptable.
Puedes hacer lo mismo descargando el Benchy de Thingiverse.
Velocidad de movimiento del extrusor
Por razones obvias, la velocidad de movimiento del extrusor es uno de los principales factores que determinan el tiempo total. Tiene relación lineal con la velocidad de impresión: si duplicas la velocidad de movimiento, reduces a la mitad el tiempo de impresión.
Pero no hay almuerzo gratis. No podemos aumentar la velocidad infinitamente y esperar que nuestro barquito siga tan bonito. Según la impresora, se pueden obtener buenos resultados a 50 mm/s. Algunas FDM de gama alta imprimen a 150 mm/s sin perder mucha calidad.
Si quieres encontrar la velocidad máxima perfecta de tu impresora, ya tienes excusa para imprimir tus propios Benchy. Empieza a 35 mm/s y, si sale bien, sube 5 o 10 mm/s en la siguiente impresión hasta encontrar el punto dulce.
Si obligas a tu impresora a moverse como Usain Bolt, no explotará, pero tendrás que aceptar *ghosting/ringing*, subextrusión, mala adherencia entre capas y calidad general pobre, ya que subir la velocidad trae inevitables contras.
Altura de capa (Layer Height)
Otra característica con relación aproximadamente lineal con el tiempo de impresión es la altura de capa. Duplicar la altura de 0,1 mm a 0,2 mm reduce a la mitad el tiempo frente a la impresora.
* No-es-un-consejo-pro: en lugar de solo mirar tu impresión materializarse, también puedes salir y mirar la hierba (también crece, aunque mucho más lento).
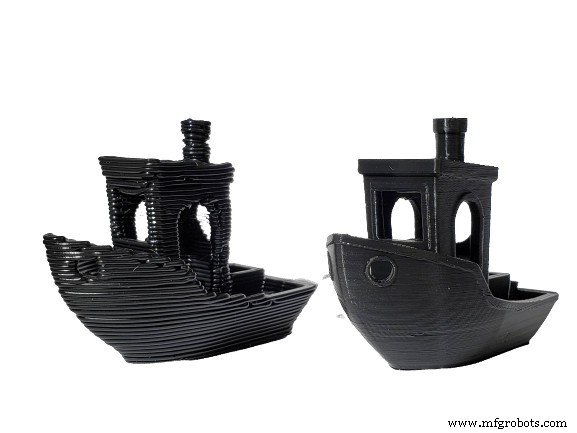
Para la boquilla estándar de 0,4 mm, una impresora bien calibrada debería poder imprimir a 0,05 mm de altura de capa. Los resultados pueden ser increíblemente gratificantes. Las alturas de capa pequeñas van genial para aficionados a miniaturas pequeñas y detalladas.
Si quieres llevar el detalle un paso más allá, considera cambiar tu boquilla de 0,4 mm por una de 0,25 mm. Este cambio rápido y barato puede dar resultados increíbles.
Por otro lado, si tienes la paciencia de un niño de cinco años (o la mía), puedes subir la altura a 0,32 mm con la misma boquilla y terminar tus impresiones en un suspiro.
Porcentaje de relleno (Infill)
Suelo recomendar añadir relleno a la mayoría de impresiones para hacerlas más resistentes. Como casi todos los ajustes, el infill también tiene contras: más filamento y más tiempo. Esto es especialmente cierto en modelos con mucho volumen interior.
En la imagen de abajo muestro cómo se ven distintos porcentajes de infill. Con el tiempo y la experiencia, concluirás que un 12 % a 20 % de infill basta para una pieza resistente sin añadir demasiado tiempo.
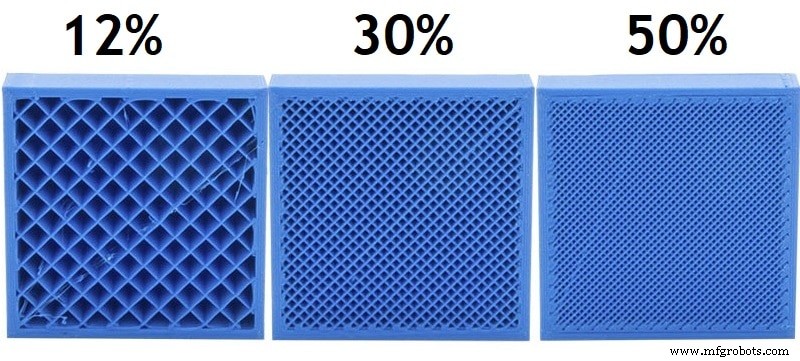
Mantente en el rango 0 %–60 %. Porcentajes superiores dan ganancias de resistencia nulas o insignificantes, a cambio de tiempos de impresión obscenos. Como estimación: 0 %–20 % para piezas no funcionales; 20 %–40 % para la mayoría de piezas de uso ligero a pesado. Hay raras excepciones que pidan 60 %; evita esa magnitud salvo que estés seguro de que es necesario.
Si quieres ver una impresión que falló claramente por (entre otras razones) infill débil, mira el Benchy gigante de la primera foto.
Soportes de impresión (Print Supports)
Por cómo funciona la Modelación por Deposición Fundida (FDM), hay un ángulo máximo a partir del cual la impresión empieza a fallar. Esto es porque cada nueva capa se deposita sobre la anterior, necesitando algo debajo sobre lo que construir. Como regla general, recomiendo no imprimir objetos con ángulos mayores de 45° sin añadir soportes.
Como referencia, abajo hay un render de un popular test de ángulos de voladizo:
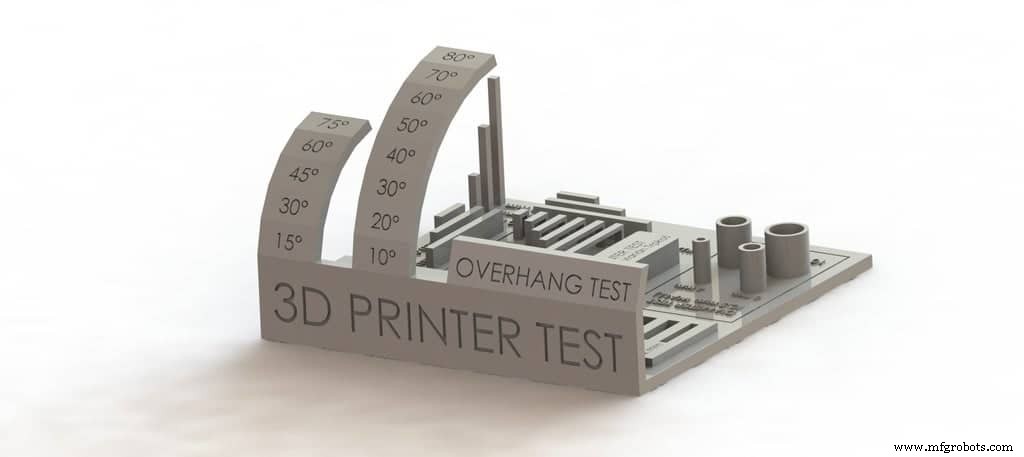
Además de mostrar el "test de voladizo", recomiendo imprimirlo para determinar a qué ángulo tu impresora empieza a fallar (descarga aquí). También vale la pena considerar que siempre hay margen para mejorar unos grados sin soportes.
Un usuario experimentado también sabrá posicionar el modelo de la forma más eficiente dentro del slicer. La mayoría de veces, puedes evitar soportes simplemente rotando el modelo.
Grosor de pared de una impresión 3D
Salvo que quieras imprimir en Modo Vaso (Vase Mode) (solo la parte exterior en una línea continua), también importa el grosor de pared. Por Wall Thickness me refiero al número de depósitos de filamento adyacentes que hace el extrusor en cada parte exterior para "construir la pared". Este parámetro tiene dos consecuencias principales:
- Mayor grosor de pared = pieza más resistente y con mejor aspecto.
- Paredes gruesas = más tiempo de impresión y más filamento consumido.
Muchos ajustes de impresora 3D tienen más de un nombre y el grosor de pared no es excepción: según el software, lo encontrarás como shells, perimeters, sides o loops.
El grosor de shell también viene determinado por el diámetro de tu boquilla y siempre debes intentar ponerlo como múltiplo del diámetro de la boquilla (0,4 mm es el más común).
Tanto los ajustes mínimos como los recomendados que describo abajo aplican no solo a PLA, sino también a ABS, Nylon, PETG y cualquier otro filamento.
Si las paredes son demasiado finas, la impresión puede ni siquiera terminar. Como FDM imprime cada capa sobre la anterior, una capa fina que aún no se ha solidificado tiende a colapsar al poner la siguiente encima. Como mínimo absoluto, 0,8 mm (dos perímetros). Buen ajuste para una impresión que no es la definitiva, sino un test intermedio de tu proceso iterativo de diseño.
Exagerar el grosor también puede ser contraproducente: crea más tensión interna y puede causar warping. Si buscas durabilidad y calidad general, considera 1,6 mm de pared (cuatro perímetros).
Conclusión
La impresión 3D no es rápida, de hecho es lenta como el infierno, pero podemos aumentar la velocidad a la que trabaja nuestra impresora ajustando un poco los parámetros.
Hay un par de impresoras modernas capaces de imprimir mucho más rápido que los 50 mm/s estándar, como la Voron 2.4 que imprime hasta a 350 mm/s (sí, 7 veces más rápido) y con calidad fantástica.
La mayoría de makers opta por imprimir de noche, especialmente en impresiones de unas 20 h, solo asegúrate de tomar las precauciones necesarias al hacerlo.
Echa un vistazo a nuestra sección de productos recomendados
Hemos creado una sección de productos recomendados para que no tengas que adivinar ni perder tiempo investigando qué impresora, filamento o mejoras comprar, ya que sabemos que puede ser abrumador y generar confusión.
Hemos seleccionado unas pocas impresoras 3D que consideramos buenas para principiantes, intermedios y expertos, facilitando la elección. Los filamentos y mejoras listados los hemos probado y seleccionado cuidadosamente, así que sabes que funcionarán como es debido.
Impresión 3d
- Dominando la impresión 3D PolyJet: Precisión, detalle y aplicaciones versátiles
- Bioimpresión explicada: Cómo la impresión 3D crea tejidos vivos y órganos futuros
- Impresión 4D explicada: El futuro de la fabricación adaptativa y sensible al tiempo
- Desmitificando la impresión 3D: Tres conceptos erróneos comunes explicados
- Reduce el tiempo de impresión de piezas plásticas 3D: estrategias de diseño expertas
- Descubre lo fácil que es la impresión 3D: Guía para principiantes
- ¿Pueden las impresoras 3D imprimir silicona? Aprende cómo
- Equilibrando Velocidad y Calidad en Impresión 3D: Ajustes Óptimos Explicados
- Elimina los <em>Blobs</em> (Grumos) en PETG: Guía Experta de Impresión 3D
- Impresión 3D Polyjet: Tecnología avanzada de fotopolímero de alta velocidad para precisión industrial
- Por Qué las Camas de Impresión de Vidrio Ofrecen Resultados Superiores en Impresión 3D