



Descubre los Tipos de Impresoras 3D y sus Capacidades
La impresión 3D es un método de fabricación óptimo para producir prototipos e incluso ciertas piezas de uso final. A menudo es la opción más rentable y aporta tremendo valor, según la tecnología elegida.
Hay muchas categorías de impresoras 3D y dentro de ellas muchos tipos de impresoras comerciales e industriales. Este artículo cubre los principales tipos de impresoras 3D y qué pueden producir.
Entender el complejo panorama de la impresión 3D te ayudará al fabricar las piezas que has diseñado y te ahorrará mucho tiempo y dinero. Empecemos.
¿Cuáles son los diferentes tipos de impresoras 3D?
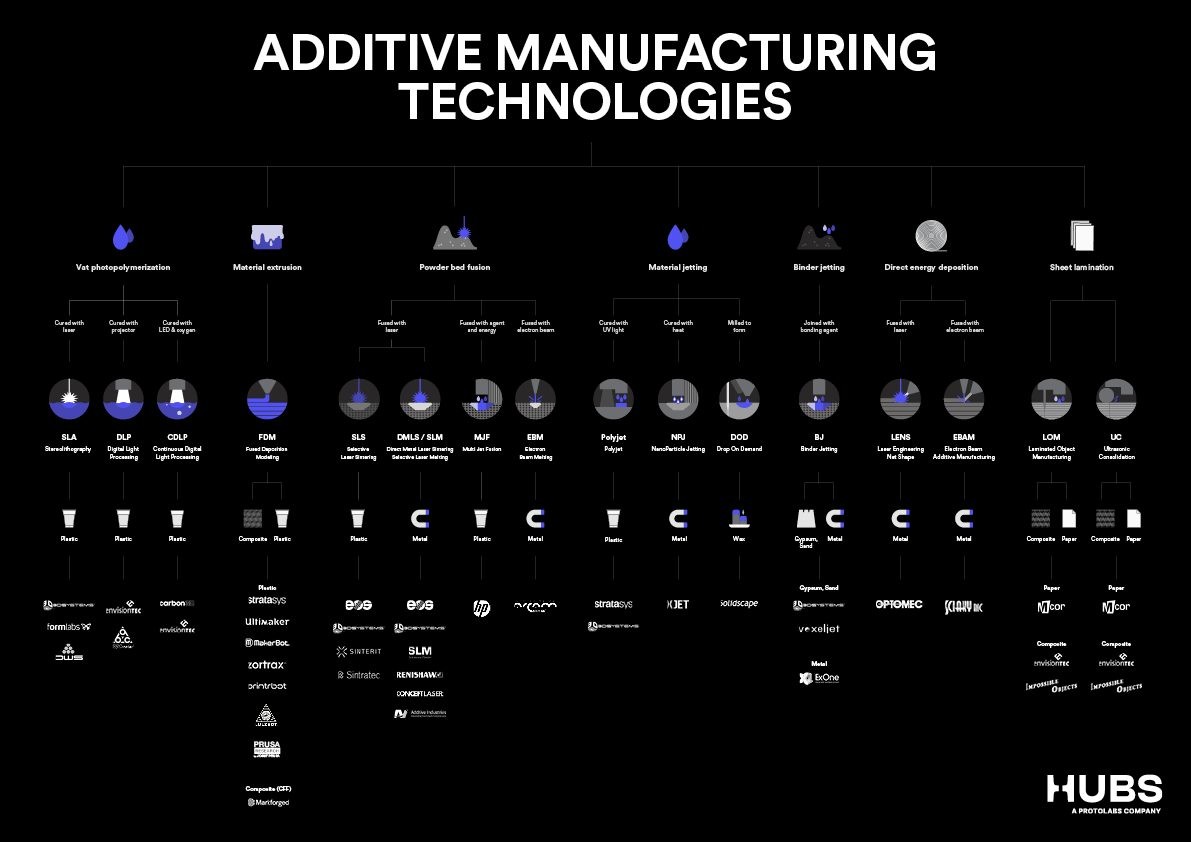
En 2015, se creó la norma ISO/ASTM 52900 para estandarizar la clasificación de impresoras 3D y tecnologías. Se establecieron siete categorías de proceso:
- Fotopolimerización en cubeta (Vat polymerization): resina fotopolimérica líquida curada por luz.
- Extrusión de material (Material extrusion): termoplástico fundido (filamento) depositado por boquilla calentada.
- Fusión de lecho de polvo (Powder bed fusion - PBF): partículas de polvo fusionadas por fuente de alta energía.
- Inyección de material (Material jetting): gotas de agente de fusión fotosensible líquido depositadas en lecho de polvo y curadas por luz.
- Inyección de aglutinante (Binder jetting): gotas de aglutinante líquido depositadas en lecho de materiales granulados, sinterizados después.
- Deposición de energía directa (Direct energy deposition): metal fundido depositado y fusionado simultáneamente.
- Laminación de hojas (Sheet lamination): hojas individuales de material cortadas a forma y laminadas juntas.
Cada paraguas tecnológico comprende muchas tecnologías e impresoras diferentes. Los procesos que ofrecemos en Hubs son: Estereolitografía (SLA), Modelado por Deposición Fundida (FDM), Sinterización Láser Selectiva (SLS) y Multi Jet Fusion (MJF) de HP.
¿Qué es la fotopolimerización en cubeta y cómo funciona?
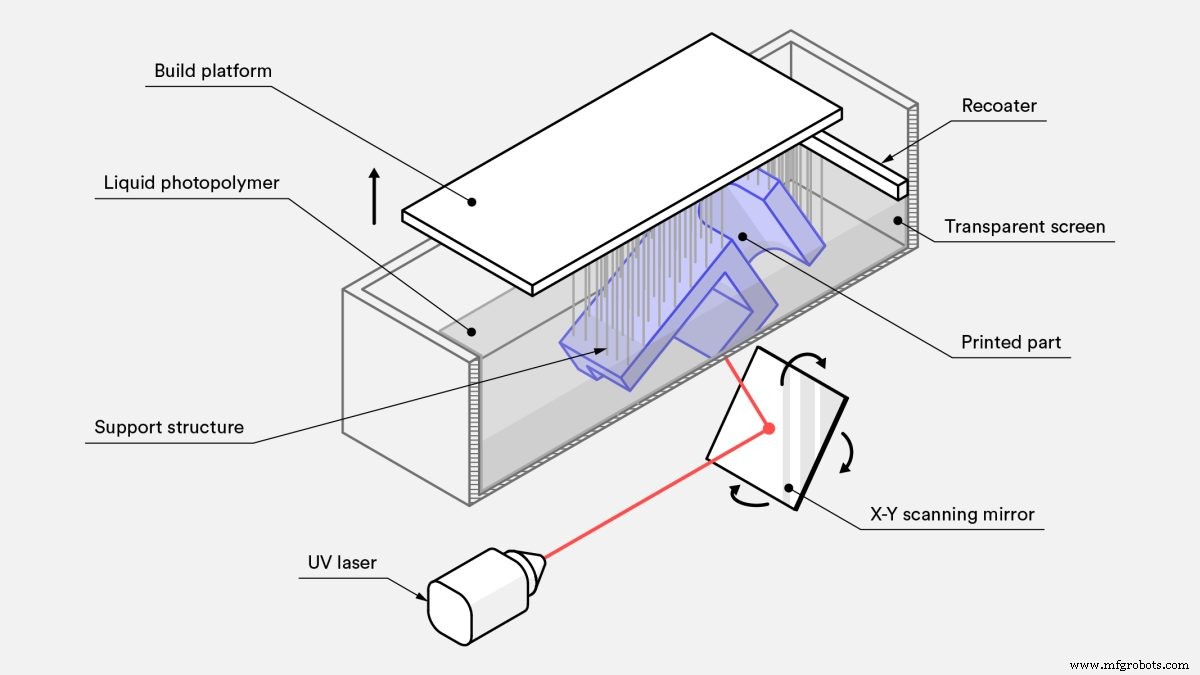
La fotopolimerización en cubeta produce piezas curando selectivamente resinas fotopoliméricas líquidas con fuente de luz UV. Una plataforma de construcción se sumerge en tanque lleno de resina. La luz se dirige selectivamente sobre la superficie de la resina con espejos.
Una vez curada una capa, la plataforma sube o baja un pequeño incremento para permitir flujo de nuevo líquido. La siguiente capa se cura y se une a la anterior. Tras la capa final, la impresión se retira de la resina. En esta etapa está totalmente formada, aunque puede reforzarse con curado adicional en horno UV.
Tipos de impresoras 3D de fotopolimerización en cubeta
La fotopolimerización en cubeta tiene varias tecnologías distintas. Las tres más comunes son SLA, procesamiento de luz directa (DLP) y producción de interfaz líquida continua (CLIP). Son muy similares en cómo la fuente de luz dirige luz a la resina. En general, SLA es la más común y usada entre impresoras de esta familia.
Desglosemos los diferentes tipos:
- SLA usa láser de punto único para trazar línea fina sobre la superficie de la resina, rellenando la forma de la capa transversal a curar. Muy precisa pero puede ser lenta.
- DLP usa proyector de luz digital para flash de una imagen completa de capa de una vez. Más rápido que SLA. Pero al ser el proyector una pantalla digital, la imagen de cada capa se compone de píxeles cuadrados, resultando en resolución ligeramente menor.
- CLIP es igual que DLP pero la plataforma se mueve en movimiento continuo. Permite tiempos de construcción aún más rápidos y contornos más suaves en eje Z.
Materiales para fotopolimerización en cubeta
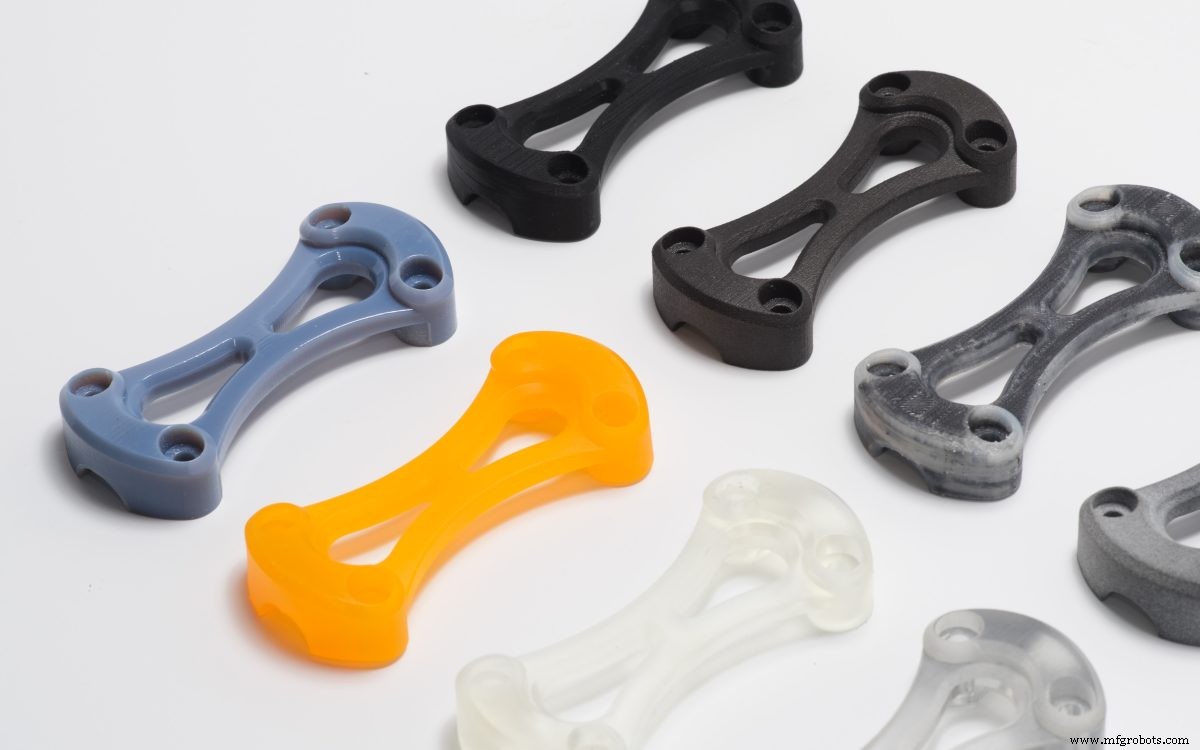
Todas usan resinas fotopoliméricas, muchas propietarias. Hay muchos tipos: resinas estándar para prototipado general. Otros tipos comunes: resinas tipo ABS resistentes, resinas flexibles tipo goma, resinas transparentes fundibles con cero cenizas tras quemado, resinas cargadas con cerámica para impresiones muy rígidas, resinas biocompatibles para dispositivos médicos.
Algunas resinas, incluidas transparentes, requieren post-procesado adicional para mejores resultados visuales o, en caso de resinas claras, claridad óptima. Si optas por SLA, consulta nuestra comparación de diferentes materiales SLA.
Propiedades geométricas de la fotopolimerización en cubeta
Los volúmenes de construcción varían mucho entre SLA de escritorio e industrial, pero son típicamente menores que FDM o PBF. Imprimen máximo ~300 mm en cualquier dimensión. Pueden imprimir piezas altamente complejas, aunque no tan complejas como PBF por necesidad de estructuras de soporte.
Lo que falta en volumen y complejidad, lo compensa en resolución: estas máquinas imprimen detalles increíblemente finos.
Propiedades mecánicas de la fotopolimerización en cubeta
Producen piezas con tolerancias muy ajustadas y repetibilidad consistente. Si las piezas se curan completamente tras imprimir, pueden ser totalmente isotrópicas. Donde esta tecnología brilla es en acabado superficial: puede imprimir contornos extremadamente lisos, comparables al moldeo por inyección.
Otra ventaja mayor: piezas completamente curadas pueden ser estancas y herméticas. Sin embargo, el curado es irreversible, así que piezas calentadas arden en lugar de fundir.
¿Son las impresoras de fotopolimerización en cubeta rápidas y rentables?
La fotopolimerización es el tipo más antiguo de impresión 3D, con primeras impresoras SLA en los 70. La competencia sigue bajando precios, pero sigue siendo costosa, costando alrededor de lo mismo que fusión de lecho de polvo plástico (PBF). Máquinas más baratas que SLS, pero material más caro.
Muchos factores afectan tiempos de impresión, pero la fotopolimerización se considera generalmente una de las tecnologías más rápidas.
Aplicaciones comerciales: ¿qué se puede producir con fotopolimerización en cubeta?
La amplia gama de materiales da a estos procesos rango igualmente expansivo de aplicaciones, desde prototipado a piezas de uso final.
Alta resolución y tolerancias ajustadas hacen la tecnología ideal para joyería, moldeo por inyección de tiradas cortas y muchas aplicaciones dentales y médicas. Poder imprimir piezas estancas la hace popular en automoción, aeroespacial y sanidad. Acabados lisos la hacen óptima para prototipar piezas de moldeo por inyección.
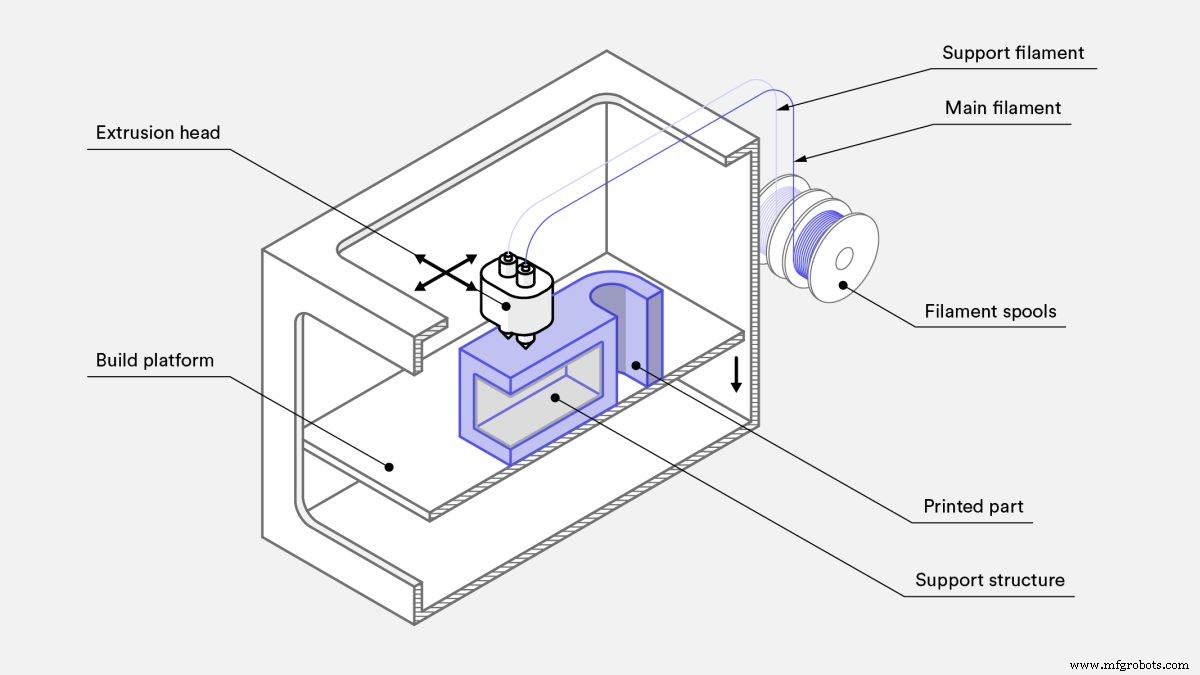
¿Qué es la extrusión de material y cómo funciona?
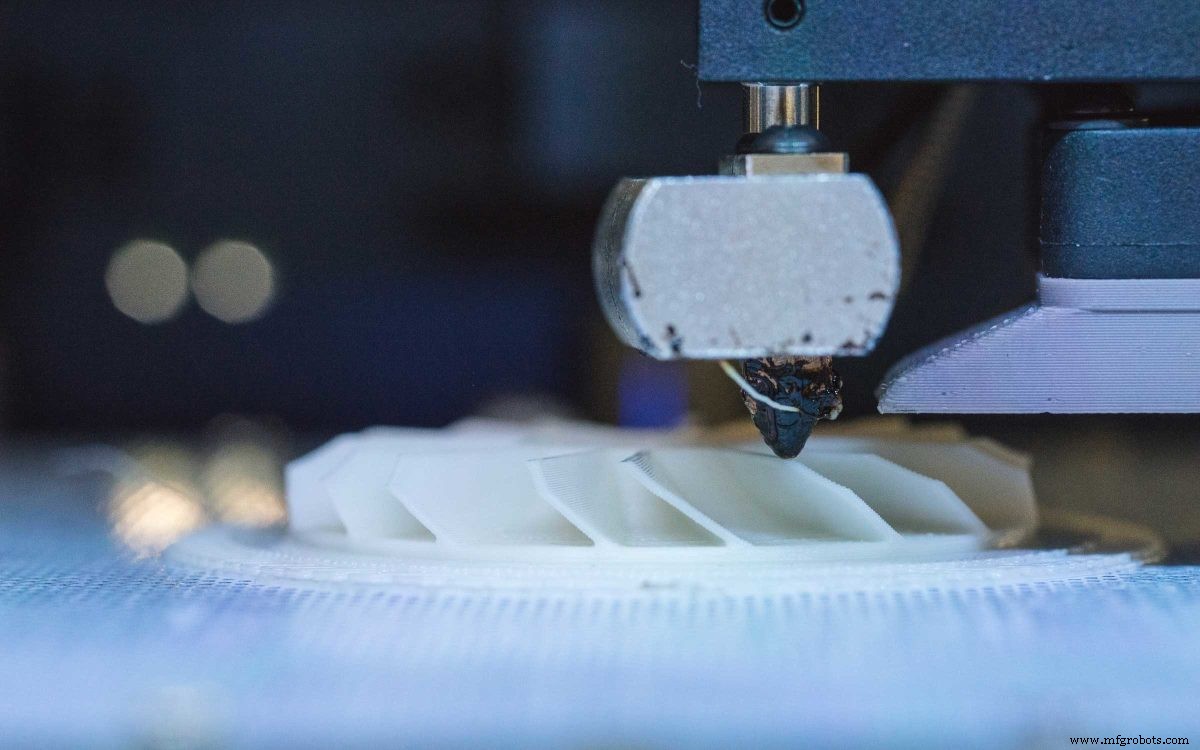
La extrusión de material produce piezas imprimiendo capas de filamento termoplástico fundido una sobre otra. Una bobina de filamento se alimenta por boquilla de extrusión calentada y se funde. Las impresoras depositan continuamente filamento fundido en ubicaciones precisas, donde se enfría y solidifica. Imagina una pistola de pegamento caliente automatizada moviéndose metódicamente sobre superficie de construcción plana.
La boquilla puede moverse en tres ejes respecto a la plataforma. Traza la forma de una sección transversal en ejes X e Y, apilando secciones en eje Z para construir la impresión completa.
Tipos de impresoras de extrusión de material
Modelado por deposición fundida (FDM) y fabricación por filamento fundido (FFF) son las dos tecnologías de impresión por extrusión de material. La extrusión de material es relativamente simple y es, con mucho, la tecnología de impresión más rentable y ampliamente disponible.
Los dos tipos principales de FDM son prototipado (escritorio) e industrial. Diferenciamos porque, aunque tecnologías son virtualmente idénticas, la escala de cada una es muy diferente.
Materiales para extrusión de material
Por ser FDM tan usada, miles de filamentos han aparecido en el mercado. Los más comunes son ABS y PLA, pero también Nylon, PC, PETG, TPU y PEI. Algunos filamentos vienen reforzados con fibras: carbono, Kevlar, fibra de vidrio, madera y metal.
Para más info sobre cómo elegir filamentos, escribimos una guía comparando diferentes materiales FDM.
Propiedades geométricas de extrusión de material y FDM
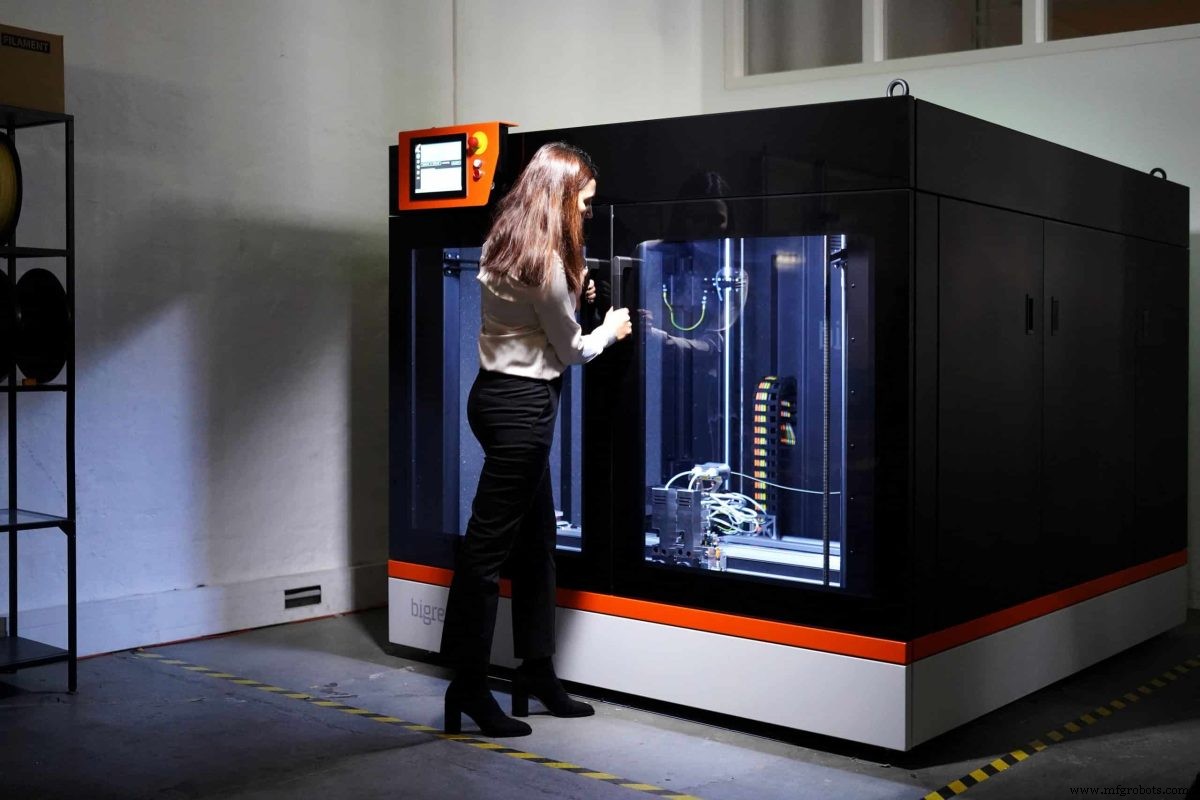
Hay miles de marcas de impresoras FDM, en todas formas y tamaños. Las mayores tienen plataformas de ~1.500 mm en todas dimensiones, mientras que las más pequeñas caben en tu escritorio.
Como las piezas se construyen desde abajo, ciertas características como voladizos requieren soportes construidos junto a la pieza. Por esto, FDM no siempre es ideal para componentes más complejos.
La resolución es función del filamento, con los más finos ~0,15 mm. El filamento redondo implica que no se pueden imprimir esquinas agudas y las paredes nunca son planas salvo post-procesado.
Propiedades mecánicas de extrusión de material y FDM
Las impresoras FDM generalmente no se usan para piezas funcionales de uso final, aunque hay excepciones. No son las más precisas: piezas son débiles en eje Z y tienen capas muy visibles en todas superficies.
¿Son la extrusión de material y FDM rápidas y rentables?
Impresoras FDM son conocidas por ser de nivel bajo en coste: máquinas de escritorio $500-$5.000. Las industriales pueden ser mucho más caras, fuera del alcance incluso de aficionados dedicados.
Máquinas de extrusión son baratas de poseer y fáciles de operar, pero subcontratar es igual de popular porque la ubicuidad de la tecnología hace plazos de un día práctica común.
Materiales FDM estándar ampliamente disponibles y competencia mantiene precios bajos. Tiempos de impresión rápidos para piezas únicas pero, a diferencia de fotopolimerización o PBF, no hay economías de escala. FDM es relativamente lento para tiradas grandes, y probablemente no el mejor valor para gran número de piezas.
Aplicaciones comerciales: ¿qué se puede producir con extrusión de material y FDM?
Aunque piezas FDM no son tan duraderas o cosméticas como componentes de otras técnicas, son altamente rentables. Estas características hacen FDM la tecnología más usada para muchas etapas de prototipado, especialmente al inicio en prueba de concepto.
La variedad de materiales, velocidad y rentabilidad de FDM también la hacen atractiva para ciertos tipos de piezas de producción mientras resolución y acabado no sean críticos. Impresoras FDM industriales producen fácilmente prototipos funcionales y piezas de uso final con materiales robustos, como agarradores, utillajes y fijaciones. Producir estos componentes con FDM es preferible a fabricación tradicional en precio.
¿Qué es la fusión de lecho de polvo (PBF) y cómo funciona?
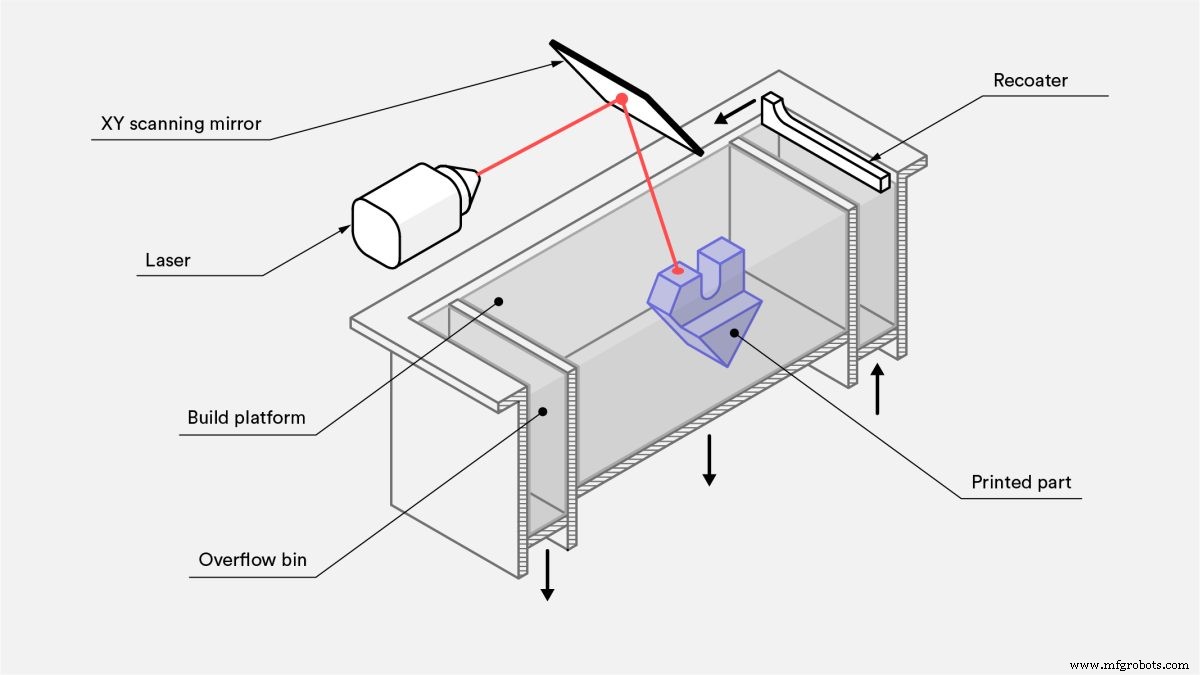
Las impresoras PBF producen piezas fundiendo o sinterizando selectivamente partículas de polvo para formar un objeto completo. El material en polvo se calienta justo por debajo de su punto de fusión y se extiende sobre la plataforma en capa muy fina. Un láser o haz de electrones se dirige sobre la superficie del polvo, fusionando partículas para formar una sección transversal de la impresión.
Tras cada capa, la plataforma baja y el proceso se repite. Cada nueva capa se fusiona a la anterior hasta que todas se fusionan en un objeto.
Al construirse capas unas sobre otras, las partículas sin fundir actúan como estructura de soporte, eliminando necesidad de soportes separados. Una vez completa la impresión, el polvo excedente se retira y recicla.
Tipos de impresoras PBF
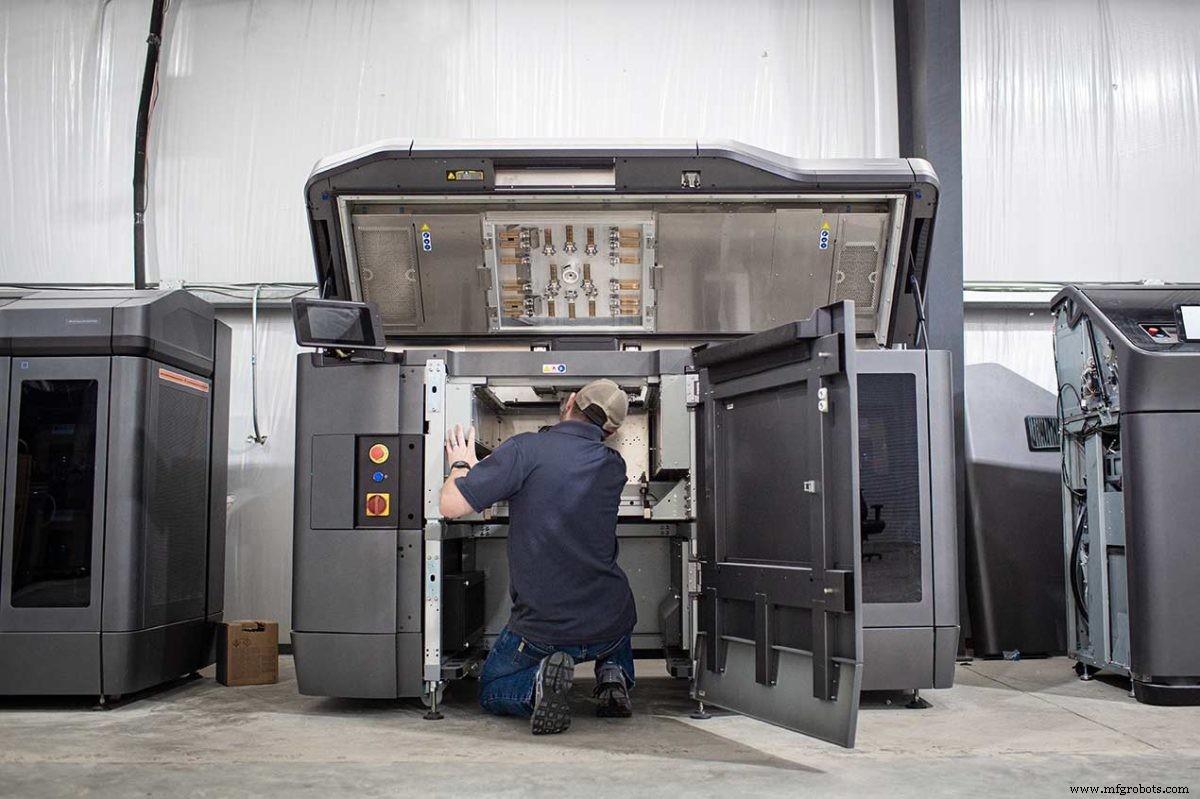
Muchas impresoras 3D usan tecnología PBF. Los tipos más comunes: sinterización láser selectiva (SLS), sinterización láser directa de metal (DMLS), fusión láser selectiva (SLM), Multi Jet Fusion de HP (MJF), sinterización de alta velocidad (HSS) y fusión por haz de electrones (EBM). SLS es la más común para plásticos, DMLS y SLM para metales.
- SLS: piezas plásticas sólidas usando láser para sinterizar partículas.
- DMLS: piezas metálicas porosas usando láser para sinterizar partículas.
- SLM: piezas metálicas sólidas usando láser para fundir (no solo sinterizar) partículas. Solo posible cuando partículas tienen mismo punto de fusión, así SLM solo imprime en metales puros, no aleaciones.
- MJF: piezas plásticas sólidas combinando SLS e inyección de material. Tras extender capa de polvo plástico, cabezal con boquillas de inyección deposita selectivamente agentes que fomentan e inhiben fusión. Haz infrarrojo de alta potencia pasa sobre la capa, fusionando solo áreas con agente de fusión.
- EBM: piezas metálicas sólidas usando haz de electrones para fundir partículas, pero deben producirse en vacío. Solo metales conductores.
- HSS: cabezal de inyección deposita fluido absorbente infrarrojo directamente sobre capa fina de granulado plástico extendido sobre plataforma calentada, delineando área donde se desea sinterizar. Luz infrarroja fusiona polvo bajo fluido en capa.
- MJF: usa array de inyección para aplicar selectivamente agentes de fusión y detalle en lecho de polvo de nylon, fusionados por elementos calefactores en capa sólida.
Materiales para fusión de lecho de polvo
SLS imprime en plásticos y compuestos de nylon, como Alumide (nylon + aluminio). Polipropileno, polímero termoplástico, crece en popularidad para SLS y MJF.
Mientras materiales evolucionan para SLS, nylon sigue siendo el más común. Docenas de nylons disponibles, pero PC, PEEK, PEKK, TPUs flexibles, y nylons compuestos y reforzados son cada vez más comunes. Piezas suelen imprimirse en blanco y teñirse cualquier color.
MJF solo imprime en nylon. Como agente de fusión es negro, antes las piezas solo podían imprimirse en gris. Hoy, impresoras HP Jet Fusion serie 500/300 imprimen piezas a color completo y blanco. Esta serie se está eliminando pero tendrá soporte por años.
Propiedades geométricas de fusión de lecho de polvo
Impresoras PBF pueden fabricarse más grandes que fotopolimerización, pero incluso grandes rara vez superan 300-400 mm en cualquier dimensión. También imprimen piezas en alta resolución. Como polvo sin fundir actúa como material de soporte al construirse capas, PBF puede producir piezas de modelos digitales muy complejos.
Complejidad potencial es misma para MJF y SLS, ambas mejores que SLA. Sin embargo, SLA tiene resolución aún mayor (altura de capa hasta 25 micras vs SLS siempre 100 micras y MJF 80 micras). MJF produce resoluciones ligeramente mejores que SLS, pero SLS ofrece gama más amplia de materiales.
Para metal, DMLS imprime piezas con algunas de las mayores resoluciones, seguido por SLM y luego EBM.
Propiedades mecánicas de fusión de lecho de polvo
PBF produce tolerancias a la par de fotopolimerización, pero piezas son mucho más resistentes. PBF produce piezas plásticas funcionales con mejores propiedades mecánicas de cualquier tecnología de impresión 3D. MJF imprime piezas ligeramente más resistentes que SLS y con acabado más liso.
Sistemas EBM producen menos tensiones residuales que DMLS y SLM, resultando en menos distorsión potencial. Piezas metálicas DMLS no son tan resistentes como SLM, ya que partículas solo se sinterizan y piezas permanecen ligeramente porosas. Sin embargo, piezas SLM pueden tener propiedades mecánicas a la par de tecnologías tradicionales como mecanizado y forja.
Todas las impresiones PBF tienen acabado ligeramente rugoso por ser de polvos, aunque pulibles fácilmente con post-procesado simple.
¿Es la fusión de lecho de polvo rápida y rentable?
La competencia en PBF sigue bajando precios, pero sigue siendo cara. Para impresión 3D metálica, extremadamente cara, usualmente más que mecanizado CNC. Para plásticos, coste comparable a fotopolimerización. MJF suele ser ~10% más barata que SLS.
En volúmenes bajos para plásticos, SLS y MJF son más lentas que fotopolimerización y FDM. Pero son las más rápidas para lotes grandes porque las piezas se imprimen directamente en la plataforma.
Aplicaciones comerciales: ¿qué se puede producir con fusión de lecho de polvo?
La capacidad de producir piezas funcionales resistentes hace PBF la tecnología preferida para producir bajos volúmenes de piezas plásticas funcionales en todas las industrias. Aplicaciones comunes: hardware industrial único (piezas de máquina, utillajes, garras, fijaciones) y tiradas de producción de bajo volumen de componentes plásticos personalizados.
Por su coste, DMLS, SLM y EBM solo se usan cuando la complejidad geométrica es demasiado cara para mecanizar o supera lo que el mecanizado puede producir. Poder producir piezas muy complejas hace PBF la tecnología para prototipado rápido.
¿Qué es la inyección de material y cómo funciona?
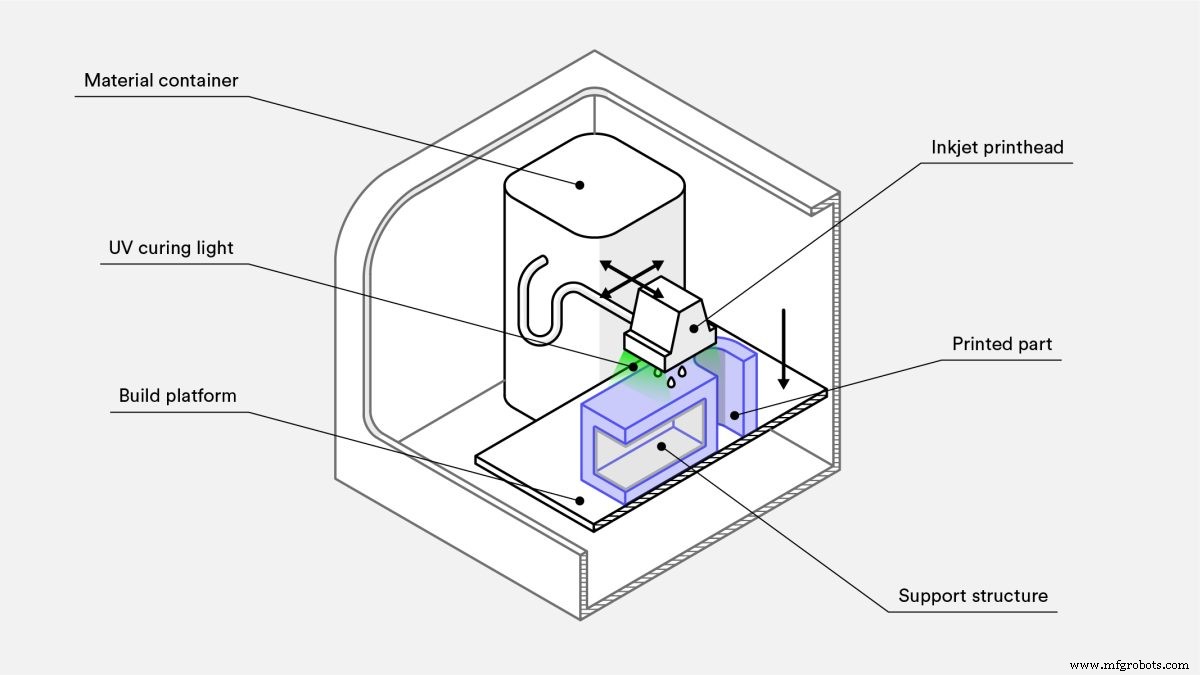
La inyección de material produce piezas eyectando diminutas gotas de material líquido sobre la plataforma y solidificándolas con calor o luz. Similar al proceso estándar de inyección 2D, un cabezal con cientos de inyectores se mueve sobre la plataforma, depositando material a lo largo de un portador en eje X, barrido de ida y vuelta como limpiaparabrisas cubriendo capa completa en una pasada.
Un cabezal puede llevar inyectores para múltiples materiales, permitiendo impresión multi-material, color completo, y estructuras de soporte desechables (cera).
Tipos de impresoras 3D de inyección de material
Dentro de inyección de material hay tecnologías distintas. Las tres más comunes: PolyJet, NanoParticle Jetting (NPJ), y Drop-On Demand (DOD). A mediados de 2022, PolyJet es la más popular.
- PolyJet: primera tecnología, patentada por Stratasys. Dispensa resina fotopolimérica líquida y material de soporte fácil de retirar, curado por luz UV.
- NPJ: patentada por XJet. A diferencia de PolyJet (cada capa curada antes de depositar siguiente), NPJ cura impresiones una vez depositadas todas las capas. Nanopartículas metálicas/cerámicas suspendidas en líquido, depositadas con material de soporte. Calor en impresora evapora líquido de suspensión al depositar cada capa, dejando solo nanopartículas metálicas/cerámicas ligeramente unidas y soportes. Tras capa final, se retira soporte y toda la pieza se sinteriza para unir nanopartículas.
- DOD: patentada por SolidScape (adquirida por Stratasys). Muy similar a PolyJet, pero desarrollada para impresión de alta precisión en cera para microfusión y fabricación de moldes, dirigida a joyería. A diferencia de PolyJet, el cabezal imprime curvas en alta resolución moviéndose en X e Y. Tras depositar gotas, cada capa completada se alisa con cortador volante para asegurar superficie perfectamente plana. Estos factores mejoran precisión dimensional final.
Materiales para inyección de material
Por la variedad de tecnologías, amplia gama de materiales disponible: fotopolímeros, plásticos flexibles, cera de fundición, metales, cerámicas.
Impresoras PolyJet conocidas por producir impresiones multi-material, multi-textura, a color completo.
Propiedades geométricas de inyección de material
Plataformas de construcción pueden ser grandes: hasta 1 m², casi tan grandes como FDM. Piezas individuales también pueden ser muy grandes, llenando toda la cama. Al construirse soportes totalmente sólidos alrededor de la pieza, también pueden producir piezas muy complejas.
Propiedades mecánicas de inyección de material
Impresoras de inyección de material son altamente precisas, produciendo piezas con tolerancias muy altas, aunque resistencia de piezas es típicamente menor que FDM o PBF. Acabados superficiales altamente lisos, con opción de impresión en mate.
¿Es la inyección de material rápida y rentable?
Sea cual sea el tipo, inyección de material es bastante cara. Materiales caros y estructuras de soporte impresas sólidas, significando mucho desperdicio de material por pieza.
Velocidades de producción comparables a PBF.
Aplicaciones comerciales: ¿qué se puede producir con inyección de material?
Inyección de material es tecnología cara, pero su extrema precisión dimensional y acabados lisos la hacen única opción viable cuando precisión dimensional o visuales impresionantes son críticos. Casos: prototipos hiperrealistas, modelos anatómicos, utillaje complejo de alta precisión, joyería, dispositivos médicos, herramientas quirúrgicas.
Impresión multi-material común para prototipos con retroalimentación háptica: ej. carcasa rígida con botones flexibles.
¿Qué es la inyección de aglutinante y cómo funciona?
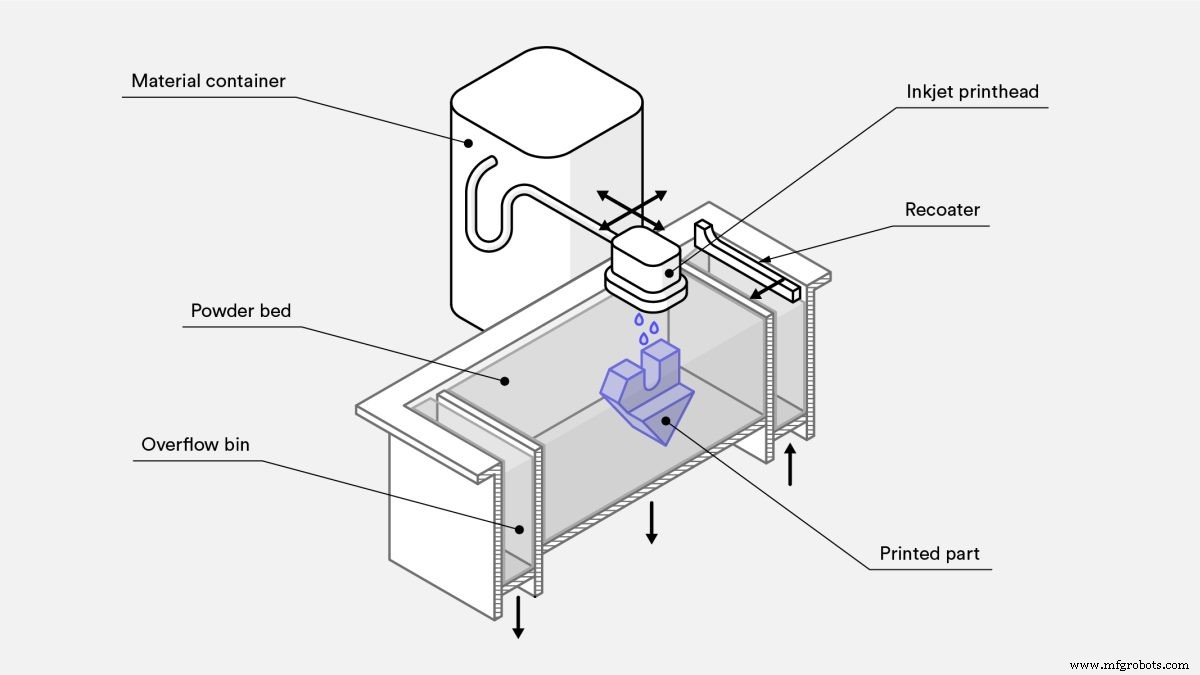
La inyección de aglutinante produce piezas depositando selectivamente aglutinante sobre lecho de polvo. La plataforma se cubre con capa fina de polvo. Cabezal con boquillas de inyección pasa depositando aglutinante donde se formará la pieza. Impresoras de inyección de aglutinante también pueden imprimir en color depositando tinta coloreada tras aglutinante, antes de que nueva capa de polvo cubra la anterior.
Tras capa final, la pieza queda curando en el polvo para que aglutinante gane resistencia. Una vez retirada del contenedor, algunos materiales están listos. Pero si son para uso funcional, la mayoría necesitan infiltración y sinterizado, encogiéndose hasta 40%.
Tipos de impresoras 3D de inyección de aglutinante
La inyección de aglutinante se logra con una sola tecnología, aunque hay muchos tipos de impresoras diferenciados por materiales y aglutinantes que pueden usar.
Para más, lee nuestro artículo introductorio sobre impresión 3D por inyección de aglutinante.
Materiales para inyección de aglutinante
Como las impresiones se mantienen por aglutinante (no por enlaces entre partículas del material), muchos materiales que pueden pulverizarse pueden imprimirse con inyección de aglutinante. Los más comunes: arenas, cerámicas, metales, aunque plásticos también pueden usarse.
Propiedades geométricas de inyección de aglutinante
Mejor para piezas menores que un puño.
Como polvo sin usar sirve como estructura de soporte natural, piezas complejas también posibles. Pero una restricción: espesor nunca debe exceder 10 mm porque la infiltración puede ser inconsistente. Resoluciones altas, a la par de PBF.
Propiedades mecánicas de inyección de aglutinante
Puede producir piezas con buenas tolerancias, pero tolerancia final difícil de predecir por contracción en post-procesado.
Antes de infiltración, piezas metálicas extremadamente débiles y se desmoronan si no se manipulan con cuidado. Tras infiltración, cerca de densidad total, pero propiedades mecánicas no alcanzan calidad de piezas fabricadas tradicionalmente.
Rugosidad superficial de estas piezas metálicas mejor que DMLS y SLM.
¿Es la inyección de aglutinante rápida y rentable?
Inyección de aglutinante es tecnología asequible, costando incluso menos que fotopolimerización y PBF. Velocidades de impresión comparables a PBF y en línea con otras tecnologías para tiradas bajas, pero rápida para volúmenes altos.
Aplicaciones comerciales: ¿qué se puede producir con inyección de aglutinante?
Por producir piezas complejas rápido y rentable en variedad de colores, inyección de aglutinante ideal para prototipado a color completo. Precio menor que inyección de material y, a pesar de limitaciones mecánicas, alcanza resoluciones adecuadas para la mayoría de prototipos.
También una de las técnicas más rápidas y asequibles para producir piezas metálicas y cerámicas complejas de alta precisión. Muchos polvos disponibles, camas de impresión relativamente grandes. Propiedades mecánicas de piezas metálicas no igualan resistencia o tolerancias de PBF pero pueden ser funcionales si se infiltran y sinterizan.
Inyección de aglutinante especialmente atractiva para producir fundiciones complejas de arena porque puede imprimir geometrías grandes y complejas a coste relativamente bajo. Proceso lo bastante simple para integrarse con la mayoría de procesos de fundición tradicionales.
¿Qué es la deposición de energía directa y cómo funciona?
La deposición de energía directa (DED) produce piezas depositando cordones de material fundido, usualmente metal. Tecnología muy similar a extrusión de material plástico, pero para metal. Material de aporte (polvo o alambre) se empuja continuamente por boquilla y fundido por láser, haz de electrones o arco en punto de deposición, donde se enfría y solidifica.
La boquilla puede moverse en múltiples ejes respecto a plataforma. Máquinas de tres ejes trazan forma de sección transversal en X e Y, apilando secciones en Z. Impresoras DED de cinco ejes no limitadas a construir capa a capa porque pueden depositar material desde cualquier ángulo. Pueden hacer más que construir desde cero: depositar material en múltiples lados de objetos existentes.
DED a menudo llamada deposición metálica directa (DMD). Hay muchas tecnologías propietarias con nombres usados indistintamente, aunque difieren en materiales y fuentes de energía. Todas funcionan según principios muy similares. Laser Engineered Net Shaping (LENS) de Optomec es ejemplo conocido de tecnología que fusiona polvos con láser de alta potencia. Electron Beam Additive Manufacturing (EBAM) de Sciaky es ejemplo conocido de tecnología que fusiona alambre extruido con haz de electrones.
Tipos de impresoras DED
LENS usa cabezal de deposición con cabeza láser, boquillas dispensadoras de polvo, tubos de gas inerte. Láser viaja por centro de cabeza para crear baño de fusión en área de construcción y polvo se pulveriza desde lados donde se funde y solidifica. Gas inerte forma manto libre de oxígeno/humedad, previniendo oxidación superficial y promoviendo mejor adhesión entre capas.
EBAM alimenta alambre de soldadura metálico por boquilla y lo funde con haz de electrones en punto de contacto con área de construcción. Esencialmente, EBAM es FDM para metales.
Materiales para DED
Tecnología LENS puede imprimir en metales y cerámicas, aunque cerámicas son material más común. Materiales disponibles para LENS y EBAM incluyen casi cualquier metal soldable: aluminio, acero, titanio, Inconel, tantalio, wolframio, níquel, niobio.
Propiedades geométricas de DED
Otra ventaja clave: tamaños de cama de impresión muy grandes. No es raro que grandes fabricantes construyan impresoras DED personalizadas con envolventes de construcción de varios metros en cualquier dimensión.
Estructuras de soporte posibles pero difíciles porque gran baño de fusión líquido en punto de deposición no permite voladizos. Mismo atributo implica geometrías complejas tampoco posibles. Resolución muy pobre comparada con otras impresoras 3D metálicas. Tamaños de partícula 50-150 micras, alambre 1-3 mm diámetro.
Esquinas agudas solo logrables en post-procesado, típicamente fresadora CNC. Práctica común: material nuevo construido con DED y luego mecanizado a precisión deseada.
Propiedades mecánicas de DED
La alta energía para mantener punto de fusión en deposición crea grandes gradientes térmicos causando tensiones residuales, pero DED produce piezas totalmente densas con propiedades mecánicas tan buenas como metal forjado.
La baja resolución significa piezas con mal acabado superficial, requiriendo mecanizado secundario para resultados deseados.
¿Es DED rápida y rentable?
Las dos ventajas más importantes de DED: velocidad de impresión y coste de material. Todas las tecnologías DED son relativamente rápidas depositando material, con máquinas más rápidas imprimiendo 11 kg/hora (aunque con muy baja resolución). La materia prima metálica es más barata que otras impresoras 3D metálicas.
Los polvos son usualmente materiales comerciales (COTS) para soldadura, ampliamente disponibles. Pero para piezas simples, fabricación tradicional casi siempre más barata.
Aplicaciones comerciales: ¿qué se puede producir con DED?
Tres aplicaciones principales: reparación de piezas, adición de características, y producción de piezas near-net-shape. Esencialmente una forma de soldadura, DED puede imprimir sobre piezas existentes. Ideal para reparar piezas rotas y añadir características imposibles por otros procesos. Reparación de herramientas es uso más común, empresas recurren a DED cuando maquinaria cara es más rentable reparar que reponer (industria pesada).
Por baja resolución, la mayoría de piezas requieren post-procesado con fresadora CNC. Piezas se imprimen near-net-shape, esperando mecanizado a tolerancias correctas. Como fabricación convencional casi siempre más barata, near-net-shape DED solo se usa cuando tradicional es muy lenta, cara o imposible.
¿Qué es la laminación de hojas y cómo funciona?
La laminación de hojas produce piezas apilando y laminando hojas de material cortadas para coincidir con secciones transversales horizontales de la pieza. En algunas impresoras, hojas se cortan y luego laminan. En la mayoría, se colocan y laminan primero y luego cortan a tamaño.
Tipos de impresoras de laminación de hojas
Uno de los métodos más simples de construir modelos 3D. A pesar de su simplicidad, hay muchas tecnologías propietarias basadas en material, método de laminación y corte. En la mayoría, el proceso es variación simple de fabricación de objetos laminados de papel (LOM). Consolidación ultrasónica (UC) es la única tecnología radicalmente diferente, usando soldadura ultrasónica en lugar de agente de unión separado.
- LOM: lamina hojas con adhesivo y luego resta características capa a capa, usando fresado CNC, corte láser o chorro de agua.
- UC: mismo proceso que LOM, pero laminación lograda mediante vibraciones ultrasónicas como forma de soldadura por fricción.
Materiales para laminación de hojas
En todos los tipos de impresoras, muchos materiales disponibles: papeles, la mayoría de polímeros, polímeros reforzados con fibra, cerámicas, y casi cualquier metal. Capas multi-material también posibles con todos estos materiales, siempre que cada capa pueda laminarse y formarse con mismos métodos.
Usar hojas de colores permite impresiones a color completo en todo el espectro.
Propiedades geométricas de laminación de hojas
Camas de impresión varían bastante, pero comparables a SLA y SLS. Impresoras gran formato no comunes.
Como métodos de corte de hojas son relativamente simples, formas altamente complejas no posibles. Pero como no se necesitan estructuras de soporte, estructuras internas sí posibles.
Opción adicional de diseño: colocar cableado embebido entre hojas. La mayoría de procesos no requieren calor, así que riesgo reducido de temperaturas altas destruyéndolos. Resolución de capa típica depende enteramente de materia prima.
Propiedades mecánicas de laminación de hojas
Precisión dimensional y acabados superficiales a la par de fresadora CNC simple, cortadora láser o chorro de agua. La debilidad del enlace entre hojas significa que estas piezas no son aptas para propósitos estructurales o funcionales.
¿Es la laminación de hojas rápida y rentable?
LOM es muy rentable gracias a disponibilidad de todas las materias primas. La falta de preparación previa significa impresoras también muy rápidas.
¿Cuáles son las aplicaciones comerciales de laminación de hojas?
LOM se usó originalmente en arquitectura para modelos de edificios. Hoy su uso más común: objetos detallados y coloreados, típicamente para prueba de concepto y prototipado de aspecto visual.
Preguntas frecuentes
¿Cómo decido la tecnología de impresión 3D adecuada para mis piezas personalizadas?
Muchos factores antes de decidirse: funcionalidad, materiales requeridos, características cosméticas, capacidades del proceso, etc. Para empezar, consulta este recurso completo sobre selección del proceso adecuado, y recuerda que puedes (y debes) probar diferentes métodos antes de encontrar el perfecto.
¿Qué impresora 3D es óptima para geometrías complejas?
Para diseños con geometrías complejas, recomendamos encarecidamente optar por tecnología de fusión de lecho de polvo como SLS o MJF.
¿Qué hago si varias impresoras 3D funcionan para mis piezas?
A menudo, varios procesos pueden producir tus piezas. Si es así, compara coste y propiedades de cada una para determinar el ajuste de fabricación correcto.
¿Qué tecnología de impresión 3D es adecuada para piezas poliméricas funcionales?
Para piezas poliméricas funcionales, elige termoplásticos (SLS o FDM) sobre termofijos (SLA/DLP o inyección de material).
¿Qué tecnologías dan mejor apariencia cosmética?
Para mejor calidad cosmética, termofijos (SLA/DLP o inyección de material) dan estéticas más impresionantes.
¿Cuál es la mejor tecnología de impresión 3D para piezas metálicas?
Honestamente, recomendamos pivotar a mecanizado CNC para piezas metálicas, aunque si diseños son muy complejos, DMLS y SLM son alternativas viables a fresado y torneado.
Impresión 3d
- Excavadoras Explicadas: Tipos, Usos y Cómo Elegir la Adecuada para tu Proyecto
- Explorando los 7 Tipos Fundamentales de Tecnología
- Entendiendo los Diversos Tipos de Prototipado: Guía para Fundadores
- Explorando el poliuretano: Tipos, usos y por qué domina las industrias modernas
- Guía Completa de Técnicas de Doblado de Tubos
- Tipos de Trabajadores de Mantenimiento: Roles, Responsabilidades y Color de Cuello Explicado
- Tecnopolímeros: definición, propiedades y aplicaciones industriales
- Guía definitiva de tipos de clavos: comprenda cada variedad
- Tipos de Actuadores: Cómo Elegir el Correcto para su Maquinaria Industrial
- Comprender los Secadores de Aire Comprimido: Tipos, Beneficios y Guía de Selección
- Tipos Comunes de Escaleras de Mantenimiento: Características y Usos