



Entendiendo la Impresión 3D SLA: Proceso, Beneficios y Aplicaciones
En esta introducción a la Estereolitografía (SLA), cubrimos los principios básicos del proceso para determinar si es adecuado para tu aplicación específica. Tras leer este artículo conocerás todos los aspectos importantes de la impresión 3D SLA.
Si te interesan los procesos SLA de Hubs, consulta nuestras capacidades SLA.
¿Qué es la estereolitografía?
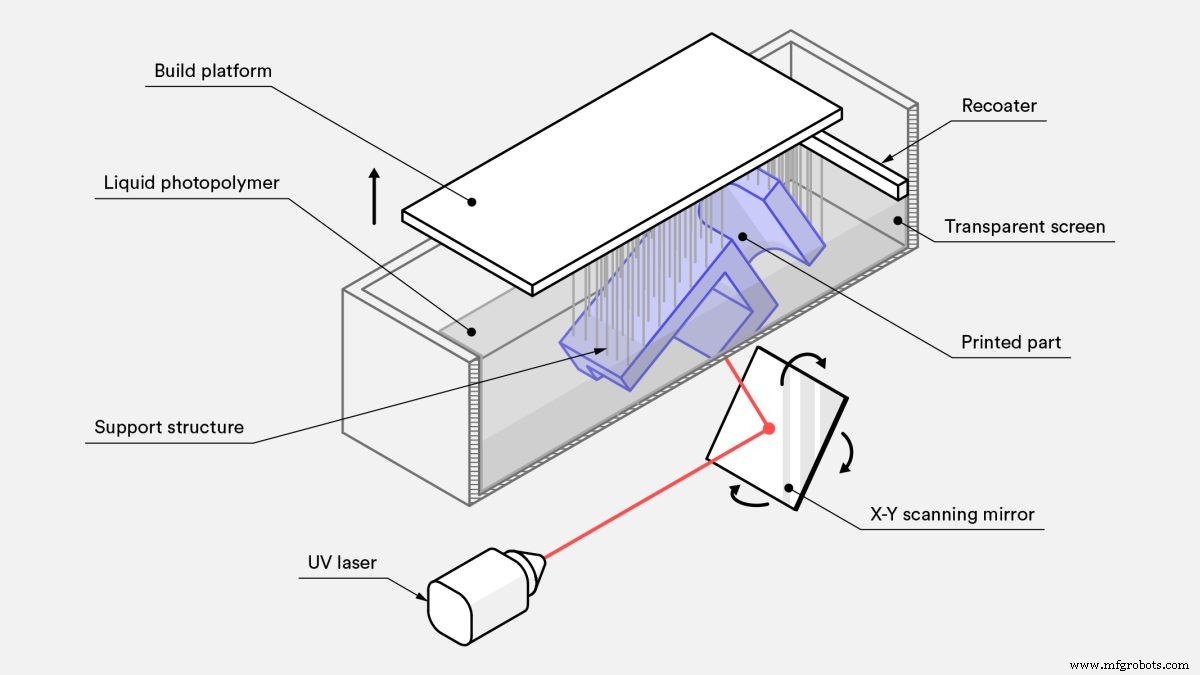
La Estereolitografía (SLA) es un proceso de fabricación aditiva que pertenece a la familia de la fotopolimerización en cubeta. También conocida como impresión 3D por resina, hay tres tecnologías principales asociadas a la fotopolimerización en cubeta: SLA, DLP y LCD. Las tres usan una fuente de luz para curar una resina fotopolimérica, pero con diferencias:
- Estereolitografía (SLA): usa láseres UV como fuente de luz para curar selectivamente una resina polimérica.
- Procesamiento digital de luz (DLP): usa un proyector digital como fuente UV para curar una capa de resina.
- Pantalla de cristal líquido (LCD): usa un módulo de pantalla LCD para proyectar patrones de luz específicos.
SLA es una de las tecnologías de fotopolimerización en cubeta más usadas. Crea objetos curando selectivamente una resina polimérica, capa a capa, usando un haz láser ultravioleta (UV). Los materiales usados en SLA son polímeros termofijos fotosensibles en forma líquida.
Patentada en 1986, SLA fue la primera tecnología de impresión 3D. Y hoy, SLA sigue siendo la tecnología de impresión 3D más rentable cuando se necesitan piezas de muy alta precisión o acabado superficial liso. Mejores resultados se logran cuando el diseñador aprovecha los beneficios y limitaciones del proceso.
Qué ver: ¿Cómo imprimir piezas altamente detalladas con SLA?
Video corto que te enseña todo lo necesario para empezar con impresión 3D SLA en unos 10 minutos.
¿Cómo funciona la impresión 3D SLA?
- La plataforma de construcción se posiciona en el tanque de fotopolímero líquido, a distancia de una altura de capa de la superficie del líquido.
- Un láser UV crea la siguiente capa curando y solidificando selectivamente la resina fotopolimérica.
- Durante la solidificación de la fotopolimerización, las cadenas de carbono monómero que componen la resina líquida son activadas por la luz del láser UV y se vuelven sólidas, creando enlaces fuertes e irrompibles entre sí.
- El haz láser se enfoca en una trayectoria predeterminada usando un conjunto de espejos, llamados galvanómetros. Se escanea toda el área transversal del modelo, por lo que la pieza producida es totalmente sólida.
- Tras la impresión, la pieza está en estado no completamente curado. Requiere post-procesado bajo luz UV si se requieren propiedades mecánicas y térmicas muy altas.
El proceso de fotopolimerización es irreversible y no hay forma de convertir piezas SLA de vuelta a forma líquida. Calentar estas piezas las hace arder en lugar de fundir. Esto es porque los materiales producidos con SLA son polímeros termofijos, a diferencia de los termoplásticos que usa modelado por deposición fundida (FDM).
¿Cuáles son los parámetros de impresión SLA?
La mayoría de parámetros en sistemas SLA son fijos por el fabricante y no pueden cambiarse. Las únicas entradas son la altura de capa y la orientación de la pieza (esta última determina ubicación de soportes).
Altura de capa: Entre 25 y 100 micras. Alturas menores capturan geometrías curvas con más precisión pero aumentan tiempo y coste de construcción, y probabilidad de fallo. 100 micras es adecuado para la mayoría de aplicaciones comunes.
Tamaño de construcción: Otro parámetro importante para el diseñador. Depende del tipo de máquina SLA. Hay dos configuraciones principales: orientación superior-inferior (top-down) e inferior-superior (bottom-up):
- Impresoras top-down: Sitúan la fuente láser sobre el tanque y la pieza se construye hacia arriba. La plataforma comienza en la parte superior del tanque de resina y desciende tras cada capa.
- Impresoras bottom-up: Sitúan la fuente de luz bajo el tanque de resina (ver figura) y la pieza se construye boca abajo. El tanque tiene fondo transparente con recubrimiento de silicona que deja pasar la luz del láser pero evita que la resina curada se pegue. Tras cada capa, la resina curada se desprende del fondo del tanque al subir la plataforma. Esto se llama paso de despegado (peeling step).
La orientación bottom-up se usa principalmente en impresoras de escritorio (como Formlabs), mientras que top-down se usa generalmente en sistemas SLA industriales. Las bottom-up son más fáciles de fabricar y operar, pero su tamaño de construcción es limitado porque las fuerzas aplicadas durante el despegado pueden causar fallo de impresión. Las top-down pueden escalar a tamaños de construcción muy grandes sin gran pérdida de precisión. Las capacidades avanzadas de estos sistemas tienen mayor coste.
La tabla siguiente resume características y diferencias clave de las dos orientaciones:
| SLA Bottom-up (Escritorio) | SLA Top-down (Industrial) | |
|---|---|---|
| Ventajas | + Menor coste + Ampliamente disponible | + Tamaño de construcción muy grande + Tiempos de construcción más rápidos |
| Desventajas | - Tamaño de construcción pequeño - Gama de materiales menor - Requiere más post-procesado por uso extensivo de soportes | - Mayor coste - Requiere operador especialista - Cambiar material implica vaciar todo el tanque |
| Fabricantes populares | Formlabs | 3D Systems |
| Tamaño de construcción | Hasta 145 x 145 x 175 mm | Hasta 1500 x 750 x 500 mm |
| Altura de capa típica | 25 a 100 µm | 25 a 150 µm |
| Precisión dimensional | ± 0,5% (límite inferior: ± 0,010–0,250 mm) | ± 0,15% (límite inferior ± 0,010–0,030 mm) |
¿Cuáles son las características de la impresión 3D SLA?
Las principales características son: estructuras de soporte necesarias, curvado (curling) y adhesión entre capas.
Estructuras de soporte
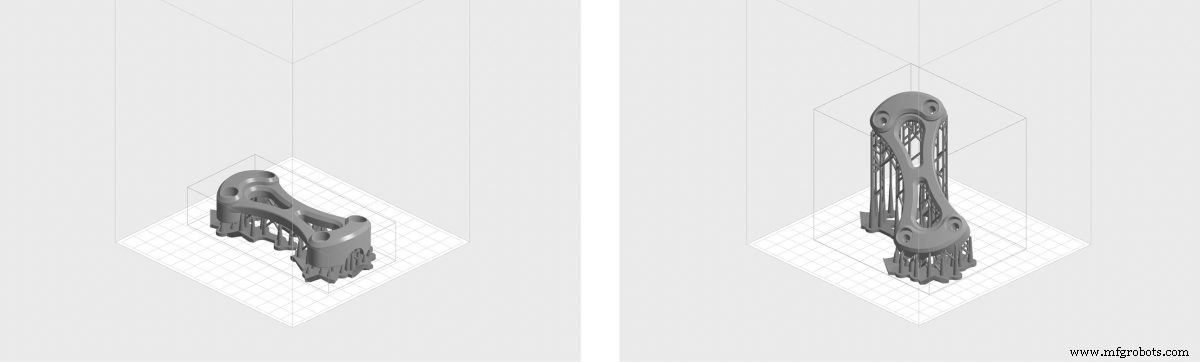
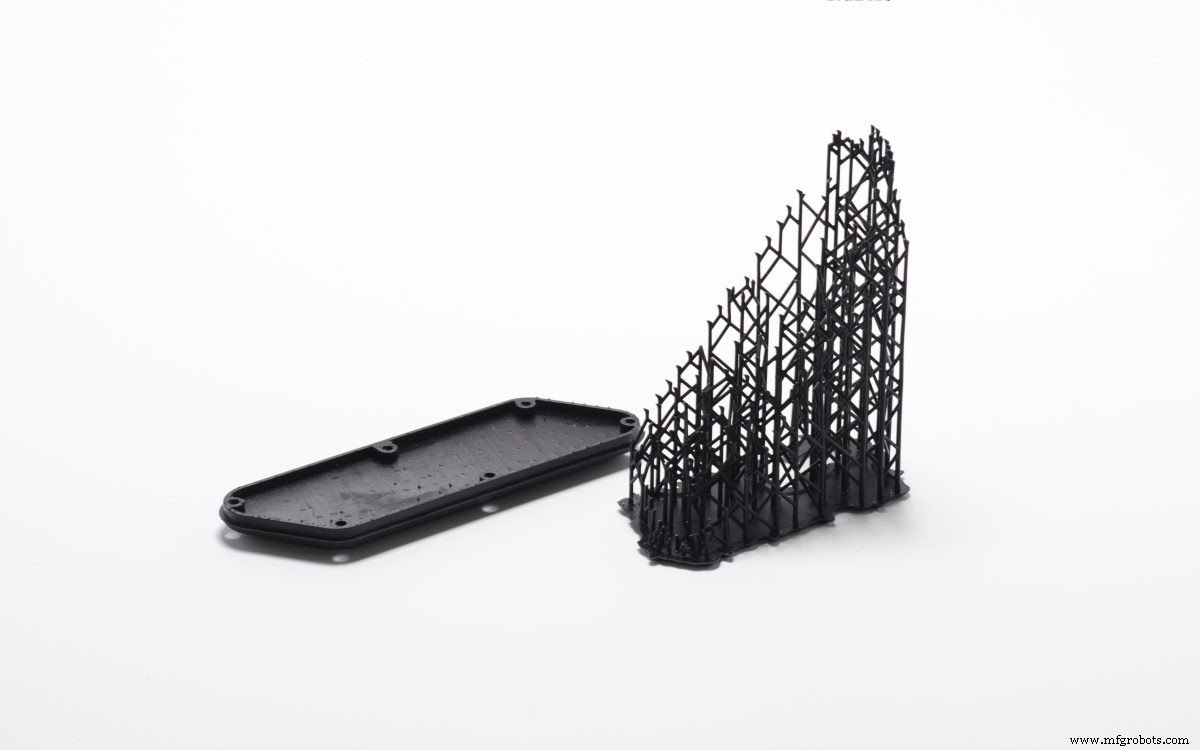
Siempre se requiere estructura de soporte en SLA. Se imprime en el mismo material que la pieza y debe retirarse manualmente tras la impresión. La orientación de la pieza determina ubicación y cantidad de soporte. Se recomienda orientar la pieza para que superficies visualmente críticas no contacten con soportes.
Las impresoras top-down y bottom-up usan soportes de forma distinta:
- Impresoras SLA top-down: Requisitos de soporte similares a FDM. Necesarios para imprimir con precisión voladizos y puentes (ángulo crítico de voladizo suele ser 30°). La pieza puede orientarse en cualquier posición, usualmente impresa plana para minimizar soporte y número total de capas.
- Impresoras SLA bottom-up: Requisitos pueden ser más complejos. Voladizos y puentes deben soportarse, pero minimizar el área transversal de cada capa es el criterio más crucial: las fuerzas aplicadas durante el despegado pueden causar desprendimiento de la plataforma. Estas fuerzas son proporcionales al área transversal de cada capa. Por esto, las piezas se orientan en ángulo y la reducción de soporte no es prioridad principal.
Curvado (Curling)
Uno de los mayores problemas de precisión en piezas SLA es el curvado. Similar al warping en FDM.
Durante el curado, la resina se encoge ligeramente al exponerse a la luz de la impresora. Cuando la contracción es considerable, se desarrollan grandes tensiones internas entre la nueva capa y el material solidificado previamente, resultando en curvado de la pieza.
Los soportes son importantes para anclar secciones en riesgo a la placa base y mitigar el curvado. La orientación de la pieza y limitar capas planas grandes también es importante. El sobre-curado (ej. exponer la pieza a luz solar directa tras imprimir) también puede causar curvado.
La mejor forma de prevenir curvado es tenerlo en cuenta durante el diseño. Evita áreas grandes, finas y planas donde sea posible, o añade estructura para prevenir el curvado.
Adhesión entre capas (Layer adhesion)
Las piezas SLA impresas tienen propiedades mecánicas isotrópicas. Esto es porque un solo paso del láser UV no basta para curar completamente la resina líquida. Pasos posteriores ayudan a capas previamente solidificadas a fusionarse en alto grado. De hecho, el curado continúa incluso tras completar la impresión.
Para lograr mejores propiedades mecánicas, las piezas SLA deben post-curarse, colocándolas en una caja de curado bajo luz UV intensa (y a veces a temperaturas elevadas). Esto mejora mucho la dureza y resistencia térmica pero las hace más frágiles. Resultados del post-curado:
- Probetas de resina estándar clara con impresora SLA de escritorio tienen casi el doble de resistencia a tracción post-curado (65 MPa vs 38 MPa).
- Las piezas pueden operar bajo carga a temperaturas más altas (máx 58°C vs 42°C).
- El alargamiento a rotura es casi la mitad (6,2% vs 12%).
Dejar la pieza SLA al sol también puede causar curado. Aunque se recomienda pulverizar recubrimiento acrílico UV transparente antes de usar, porque la exposición prolongada a UV tiene efecto detrimento en propiedades físicas y apariencia: pueden curvarse, volverse frágiles o cambiar color.
Resumen de características principales de SLA
| Estereolitografía (SLA) | |
|---|---|
| Materiales | Resinas fotopoliméricas (termofijos) |
| Precisión dimensional | ± 0,5% (límite inferior: ±0,10 mm) – escritorio ± 0,15% (límite inferior ± 0,01 mm) – industrial |
| Tamaño de construcción típico | Hasta 145 x 145 x 175 mm – escritorio Hasta 1500 x 750 x 500 mm – industrial |
| Espesor de capa común | 25–100 µm |
| Soporte | Siempre requerido (esencial para producir pieza precisa) |
¿Qué materiales se usan para impresión SLA?
Los materiales SLA vienen en forma de resinas líquidas, elegibles según el uso final: propiedades de resistencia térmica, acabado superficial liso, resistencia a abrasión. El precio varía mucho: ~$50/litro para material estándar, hasta $400/litro para especialidades (resinas fundibles, dentales). Los sistemas industriales ofrecen gama más amplia, dando al diseñador control más preciso sobre propiedades mecánicas.
Los materiales SLA (termofijos) son más frágiles que los de FDM o SLS (termoplásticos), por lo que piezas SLA no suelen usarse para prototipos funcionales con cargas significativas. Avances en materiales pueden cambiar esto pronto.
Tabla con ventajas y desventajas de resinas más usadas:
| Material | Características |
|---|---|
| Resina estándar | + Acabado superficial liso - Relativamente frágil |
| Resina alto detalle | + Mayor precisión dimensional - Precio mayor |
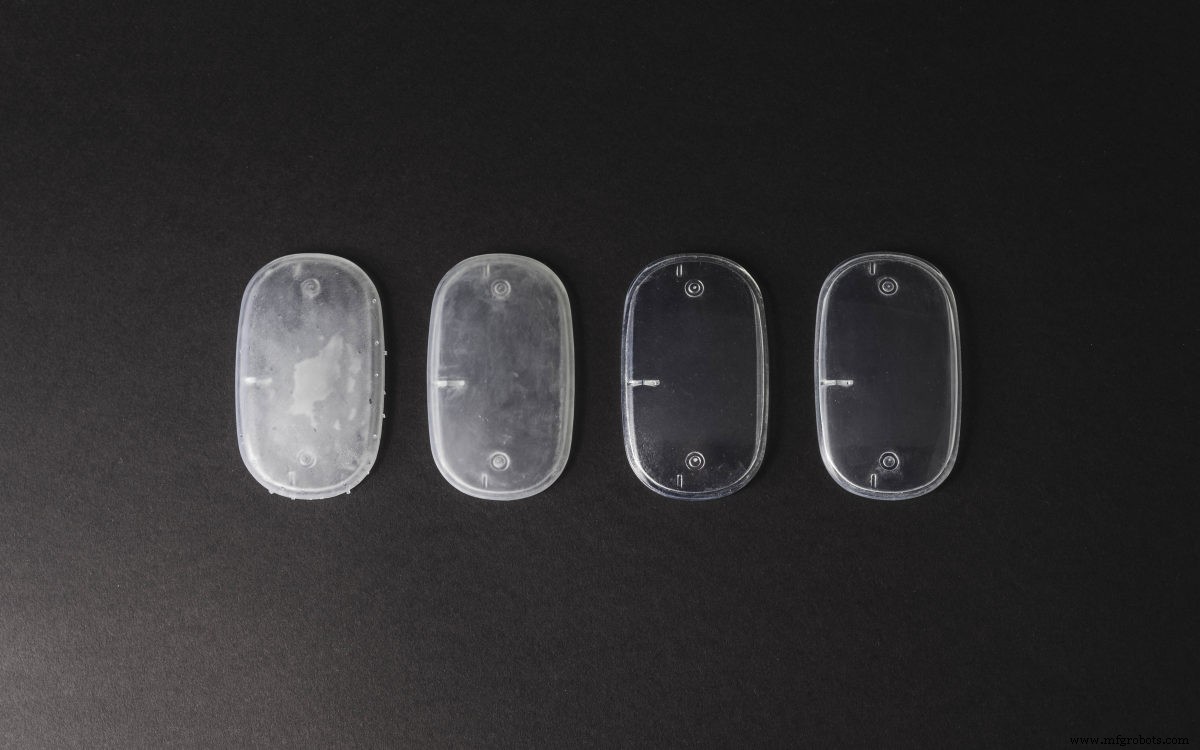
| Resina transparente | + Material transparente - Requiere post-procesado para acabado muy claro |
| Resina fundible (Castable) | + Para crear patrones de molde + Bajo porcentaje de cenizas tras quemado |
| Resina resistente / duradera | + Propiedades mecánicas tipo ABS o PP - Baja resistencia térmica |
| Resina alta temperatura | + Resistencia térmica + Para utillaje de moldeo por inyección y termoformado |
| Resina dental | + Biocompatible + Alta resistencia abrasión - Alto coste |
| Resina flexible | + Material tipo goma - Menor precisión dimensional |
¿Qué opciones hay para post-procesado SLA?
Las piezas SLA pueden acabarse a nivel muy alto mediante varios métodos: lijado y pulido, recubrimiento por pulverización y acabado con aceite mineral. Para más, lee nuestro artículo extenso sobre post-procesado para piezas SLA.
¿Cuáles son las ventajas de la impresión 3D SLA?
- SLA produce piezas con muy alta precisión dimensional y detalles intrincados.
- Piezas SLA tienen acabado superficial muy liso, ideales para prototipos visuales.
- Materiales especiales SLA disponibles: resinas transparentes, flexibles, fundibles.
¿Cuáles son las desventajas de la impresión 3D SLA?
- Piezas SLA son generalmente frágiles y no aptas para prototipos funcionales.
- Propiedades mecánicas y apariencia visual se degradan con el tiempo expuestas a luz solar.
- Estructuras de soporte siempre requeridas y post-procesado necesario para eliminar marcas visuales en la pieza.
Mejores consejos y trucos de Hubs para impresión 3D SLA
¿Es SLA la solución de fabricación adecuada para tus piezas? Nuestras reglas prácticas:
- SLA es ideal para producir prototipos visuales con superficies muy lisas y detalles muy finos con gama de materiales termofijos.
- SLA de escritorio ideal para fabricar piezas pequeñas tipo moldeo por inyección a precio asequible. Piensa "más pequeño que un puño".
- Máquinas SLA industriales pueden producir piezas muy grandes, hasta 1500 x 750 x 500 mm.
¿Quieres saber más? Lee nuestra guía completa de impresión 3D.
Impresión 3d
- Entendiendo la impresión 3D con resina: Proceso, aplicaciones y beneficios
- Impresión 3D multi-material: desbloqueando diseños complejos y producción más rápida
- Impresión 3D por chorro de aglutinante (Binder Jet) explicada: proceso, beneficios y limitaciones
- Entendiendo las causas raíz del stringing (hilos) en impresión 3D
- Robocasting en Impresión 3D: Proceso, Diferencias y Ventajas Clave
- Comprender el Ringing (Ghosting) en Impresión 3D y Cómo Eliminarlo
- Fotopolimerización en Impresión 3D: Cómo el Curado UV Moldea Piezas Sólidas
- ¿Qué es un Marketplace de Impresión 3D? Guía Completa para Comprar y Vender Modelos 3D
- Polimerización en Cubeta (VAT) en Impresión 3D: Cómo el Curado UV la Diferencia
- Entendiendo la 'Carretera' (Road) en Impresión 3D FFF
- La industria de la impresión: roles clave y servicios