



Multi Jet Fusion (MJF) Desmitificado: La Impresión 3D de Vanguardia de HP para Piezas Industriales Complejas
Hoy diseñadores e ingenieros tienen muchas opciones entre las diversas tecnologías y materiales de impresión 3D. En este artículo, destacamos la Multi Jet Fusion (MJF), tecnología patentada de HP, como solución viable para muchas aplicaciones complejas e industriales. Analizamos cómo funciona, sus beneficios y si es la tecnología adecuada para tus piezas.
Si te interesa saber más sobre tecnologías de impresión 3D disponibles en Hubs, visita nuestra página de servicio de impresión 3D.
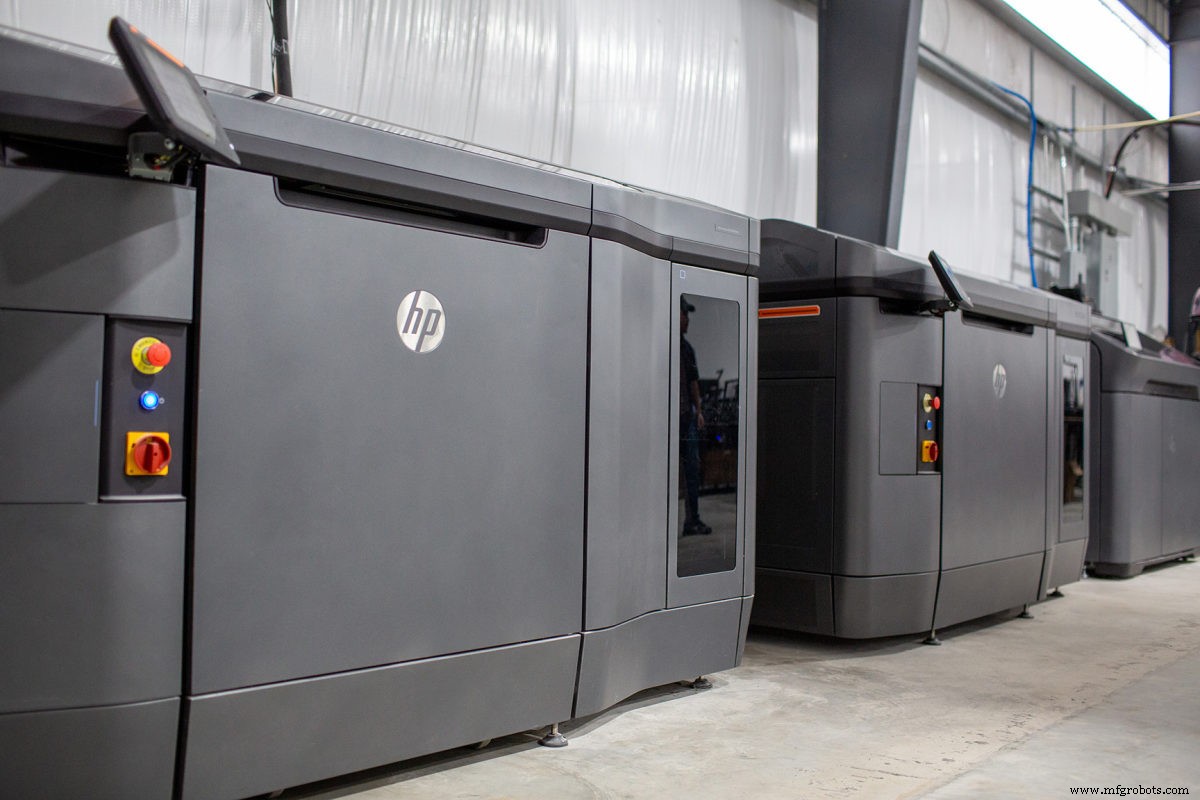
¿Qué es la impresión 3D Multi Jet Fusion (MJF)?
Multi Jet Fusion (MJF) es un proceso de impresión 3D que produce rápidamente piezas complejas, precisas y finamente detalladas con termoplásticos en polvo.
Al poder entregar consistentemente y con rapidez piezas con alta resistencia a tracción, resolución de detalle fina y propiedades mecánicas bien definidas, los servicios de impresión 3D MJF se han convertido rápidamente en la solución de fabricación aditiva (AM) de referencia para aplicaciones industriales. Se usa comúnmente para fabricar prototipos funcionales y piezas de uso final, piezas que necesitan propiedades mecánicas isotrópicas consistentes, y geometrías orgánicas y complejas.
Para una referencia rápida y detallada, mira nuestro video sobre MJF.
¿Cómo se desarrolló MJF?
Presentada al mercado en 2016, MJF fue desarrollada por HP Additive, basándose en la experiencia de la empresa en tecnología de inyección de tinta y mecánica de precisión. El desarrollo se remonta a varias décadas antes.
En los años 90, la fabricación aditiva (AM) comenzaba su transición de solo I+D. Aplicaciones industriales reales estaban a la vista. Sin embargo, la velocidad se convirtió en obstáculo clave. Comparado con moldeo por inyección o estampado metálico, la mayoría de impresoras 3D tardaban mucho en producir piezas.
Un enfoque de los primeros adoptantes para acelerar producción fue usar "granjas" o arrays de múltiples máquinas. La idea era imprimir en mayores cantidades con más potencia de mecanizado. HP optó por un enfoque más integrado, centrado en automatización.
En su centro global de AM en Barcelona, HP desarrolló un sistema que construía piezas capa a capa en un gran lecho de polvo, con maquinaria adicional para post-procesado sin fisuras. Similar a la Sinterización Láser Selectiva (SLS) y otros diseños de fusión de lecho de polvo, este sistema evolucionó a la tecnología MJF actual.
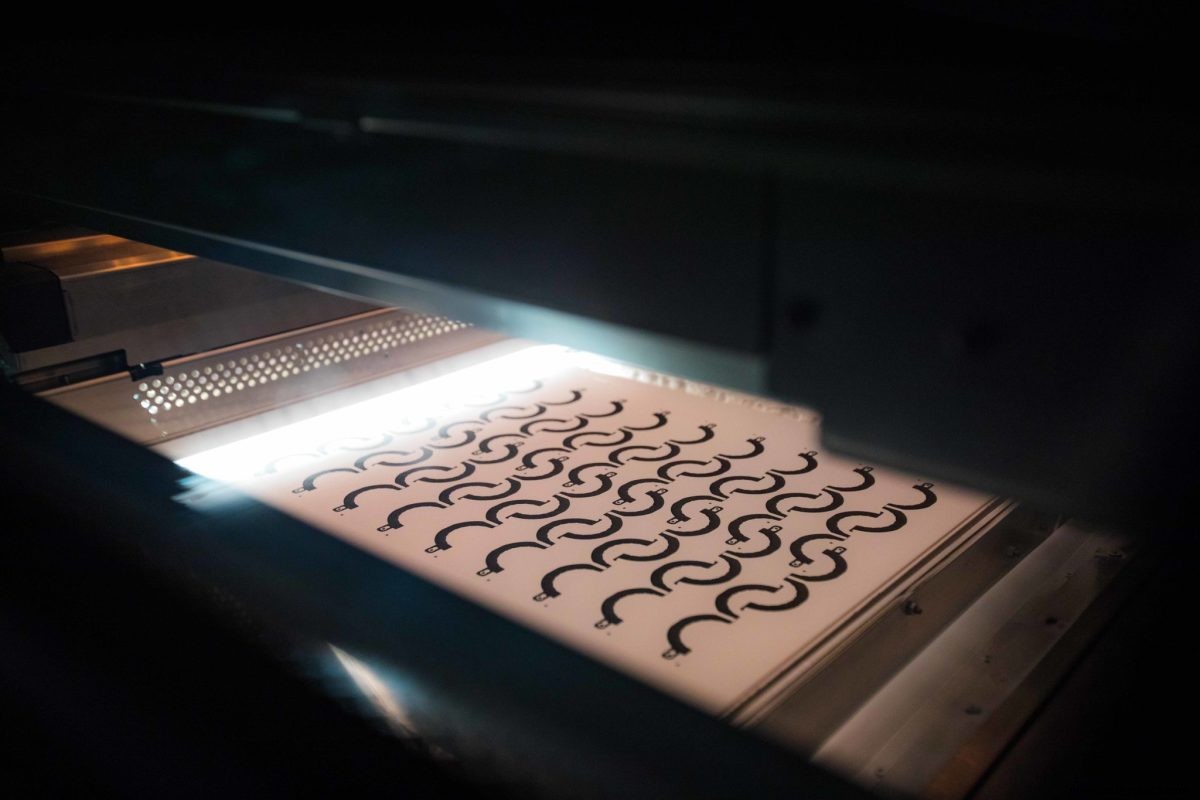
¿Cómo funciona Multi Jet Fusion?
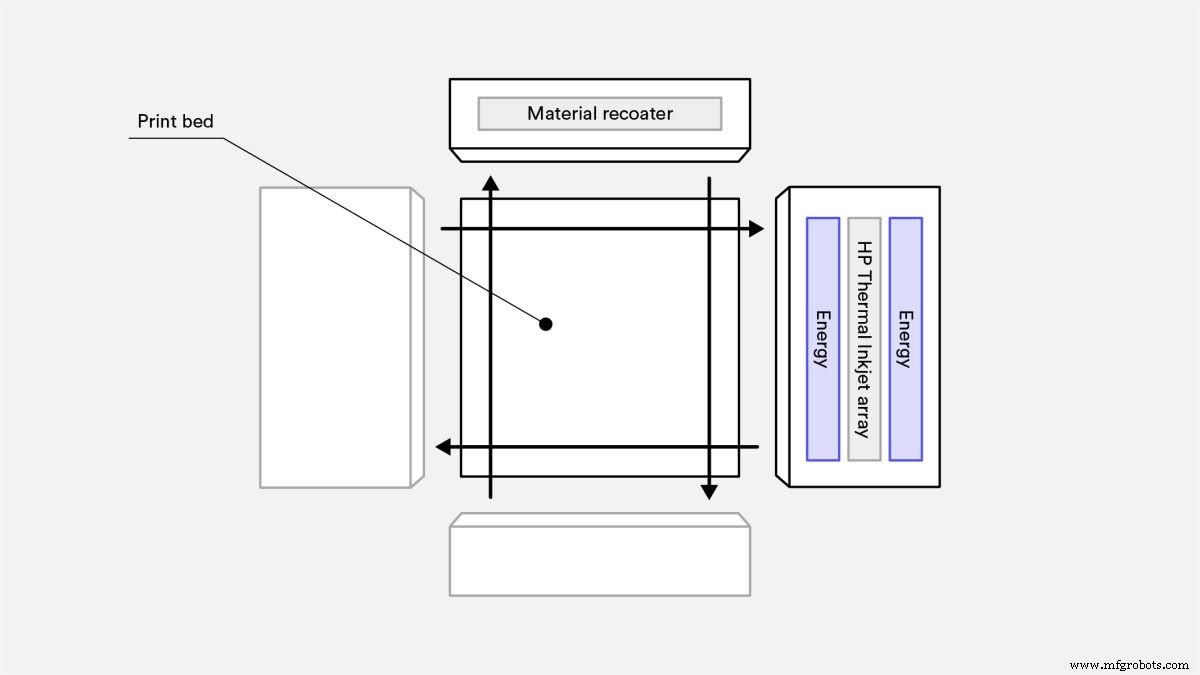
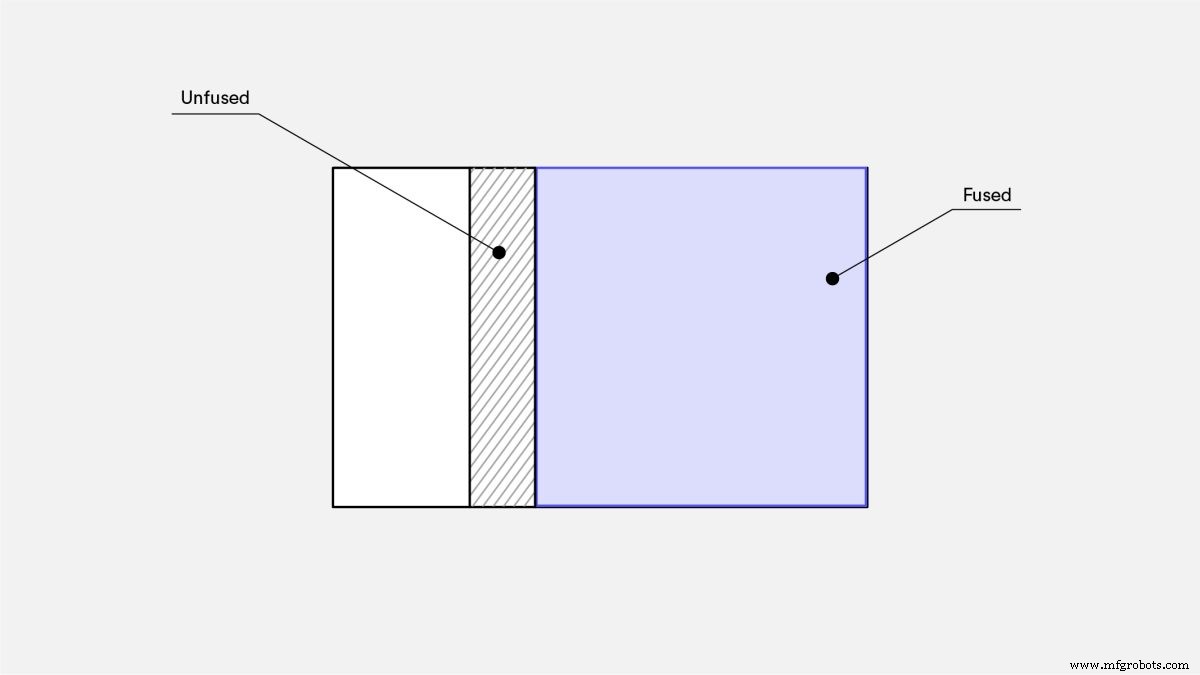
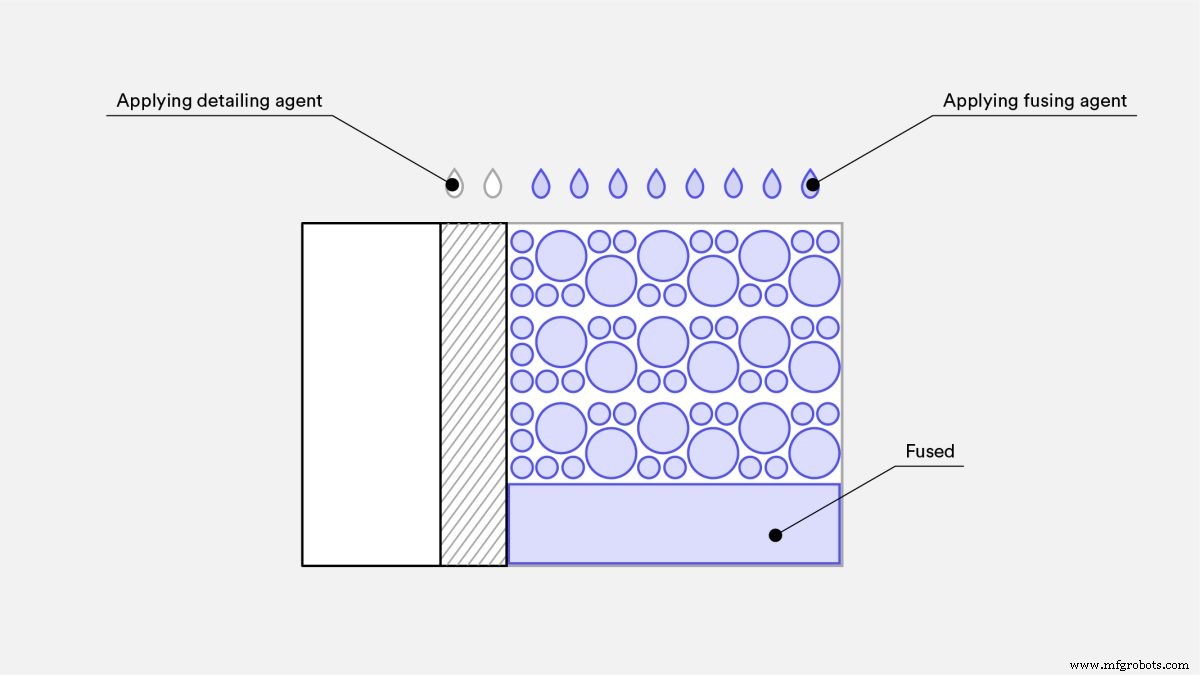
Usando un array de inyección de tinta, MJF funciona depositando agentes de fusión y detalle en un lecho de material en polvo, y luego fusionándolos en una capa sólida. La impresora distribuye más polvo sobre el lecho, y el proceso se repite capa a capa.
Paso a paso de cómo MJF construye piezas:
- La unidad de construcción móvil se coloca en la impresora.
- El carro recubridor de material se mueve por el área de construcción, depositando una capa fina de polvo.
- El carro de impresión y fusión se mueve por el área, precalentando el polvo a temperatura específica para consistencia del material.
- Un array de boletas de inyección de tinta deposita agentes de fusión sobre el lecho de polvo en áreas que corresponden a la geometría y propiedades de la pieza.
- Tras finalizar cada capa, la unidad de construcción se retrae para crear espacio para la siguiente capa de material.
- El proceso se repite hasta completar la construcción.
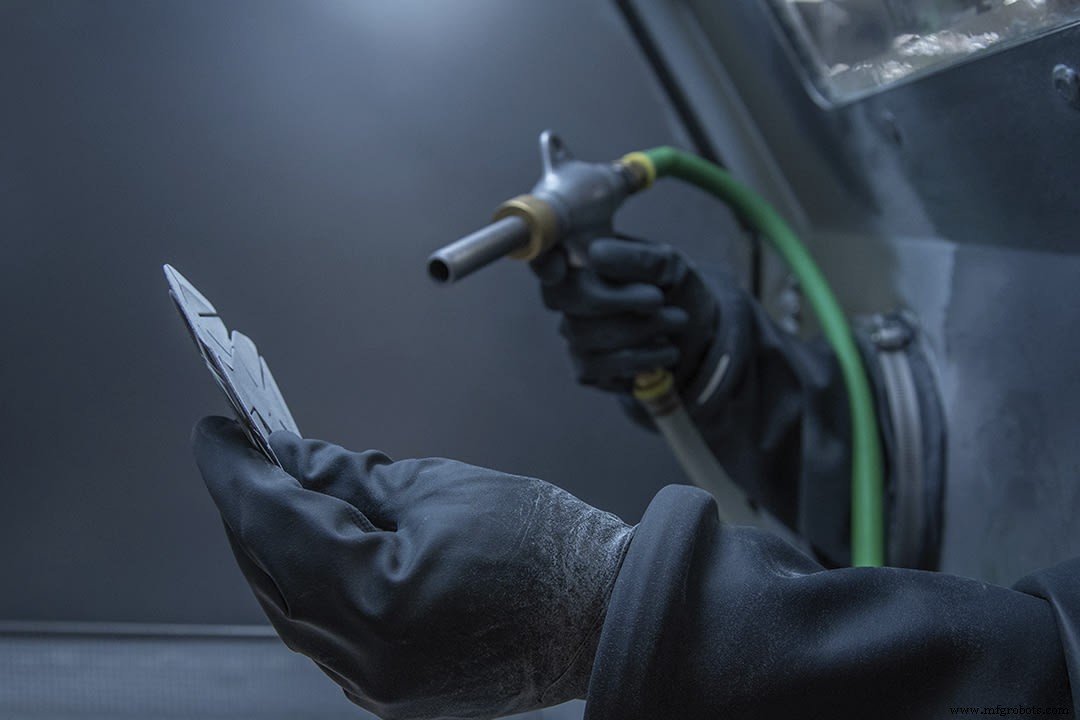
Al terminar la impresión, la unidad de construcción contiene la pieza impresa y polvo sin fundir. Se usa una estación de procesado separada, unida a la unidad móvil, para enfriar y desempacar la pieza, y recuperar el exceso de polvo para uso posterior. El chorro de microesferas (bead blasting) ayuda a eliminar polvo residual y permite pasar a pasos más cosméticos.
¿Qué materiales usa MJF?
En general, los materiales para MJF se dividen en plásticos rígidos y flexibles. Los rígidos incluyen Nylon PA11, Nylon PA12 y PP; los flexibles incluyen Estane 3D TPU M95A. El sistema de HP se centra principalmente en poliamidas, desarrolladas por HP y sus socios.
Lista de materiales de impresión 3D MJF disponibles en la plataforma Hubs:
| Material | Descripción |
|---|---|
| HP PA 12 (Nylon 12) | Termoplástico robusto con excelentes propiedades físicas y resistencia química, ideal para prototipos funcionales y aplicaciones de uso final. |
| HP PA 12 con carga de vidrio | Nylon reforzado con microesferas de vidrio, crea piezas con mayor rigidez y estabilidad térmica que nylon estándar. |
¿Cómo funciona el post-procesado MJF?
Similar a otros procesos de fabricación, se requiere procesado adicional antes de que la pieza esté lista para prototipado o uso final. Sin embargo, el post-procesado con MJF es relativamente ligero comparado con otras tecnologías AM.
Al terminar un trabajo de impresión, queda una unidad de construcción llena de un lecho tridimensional de polvo sin fundir, con la pieza enterrada dentro.
Pasos principales del post-procesado MJF:
- Enfriamiento: Tiene lugar dentro de la unidad de construcción, aunque HP ofrece módulos para enfriamiento natural, permitiendo usar la unidad para nueva impresión sin esperar a que enfríen polvo y pieza.
- Recuperación de polvo sin fundir: Una vez enfriada la unidad, se traslada a la estación de procesado y se aspira el polvo sin fundir a un contenedor para uso posterior.
- Chorreado de microesferas (Bead blasting): Eliminar polvo residual con chorreado de microesferas, aire o agua. Puede hacerse manual o automáticamente con tumbador, limpiador ultrasónico o máquina de acabado vibratorio.
Tras eliminar todo el polvo residual, puede requerirse más post-procesado según la pieza. Por ejemplo, considerar el post-procesado para fundición. Puede necesitarse más mecanizado para superficies de contacto, taladros, tolerancias que excedan capacidades de MJF y roscas internas. También, requisitos técnicos específicos pueden requerir lijado manual.
¿Cuáles son las ventajas de MJF?
Si buscas crear prototipos funcionales y tiradas relativamente pequeñas de piezas de uso final, MJF debería ser tu solución preferida. MJF es excelente para construir piezas mucho más resistentes que SLS. Piezas MJF tienen resistencias a tracción máximas XY y Z de 48 MPa / 6.960 psi (método ASTM D638).
Además, MJF produce excelentes propiedades mecánicas en todas las direcciones de la geometría de la pieza. Si fabricas piezas con diseños complejos y multifacéticos que también tienen características pequeñas que deben ser robustas, MJF es la opción más viable.
MJF produce piezas funcionales para uso final sin mucho post-producción. Comparado con otras tecnologías AM, es más rápido y ofrece automatización más robusta, significando plazos de entrega mucho más cortos y superficies de alta calidad con mínima intervención humana.
Para lograr su rapidez, MJF escanea consistentemente la superficie de la pieza que imprime en cada pasada, incluso imprimiendo múltiples piezas a la vez. Esto proporciona velocidades de construcción más rápidas vs otras tecnologías, incluso con mayores cantidades.
¿Por qué MJF es ideal para fabricar piezas de uso final?
MJF se distingue de otros procesos AM al estar diseñada para producir mayores volúmenes de piezas con gran complejidad, detalle e integridad estructural. Es solución popular para carcasas de componentes electrónicos precisos y duraderos, ensamblajes mecánicos, envolventes, y utillajes (jigs and fixtures).
En máquinas MJF actuales, la unidad de construcción es un carro rodante unido a una estación de procesado incluida. Una vez completa la pieza, solo hay que mover el lecho de polvo a la estación para eliminar exceso. El post-procesado puede hacerse en lote, según requisitos técnicos, y a menudo hay mínima necesidad de acabado manual. Esto la hace adecuada para tiradas de producción de mayor volumen de piezas funcionales.
El sistema de lecho de polvo elimina la necesidad de soportes, con piezas anidadas eficientemente en el área de construcción. Tras completar la pieza, también se puede reutilizar el polvo sin fundir para futuras tiradas.
MJF vs SLS: ¿cuál es la diferencia?
Aunque la sinterización láser selectiva (SLS) es bastante similar a MJF, hay diferencias clave. Las impresoras SLS también depositan material en polvo en área de construcción capa a capa, pero la máquina fusiona partículas sinterizándolas con un láser.
Se puede modular la potencia del láser para alterar propiedades del material, aunque los parámetros son limitados. HP tiene amplia selección de agentes químicos, dando más oportunidades para alterar propiedades de cada voxel de la pieza.
MJF vs Moldeo por Inyección: ¿cuál es mejor para tu aplicación?
MJF no solo es potente comparada con otras tecnologías AM, también es alternativa viable al moldeo por inyección. Con moldeo por inyección, pagas el molde y haces mucho análisis DFM antes de producir. También es restrictivo en geometría y el plazo es significativamente mayor (tiempo para fabricar molde y otros pasos).
Por el contrario, MJF permite mayor libertad de diseño, con plazos muy reducidos. También puedes hacer cambios de diseño rápidamente, al no depender del molde. Si vas a hacer una tirada con moldeo por inyección, considera MJF, especialmente para altos volúmenes de piezas pequeñas/medianas con geometrías complejas.
En general, MJF es preferible para prototipos y tiradas pequeñas/medianas. Puedes imprimir prototipos en pocos días, y cualquier pieza MJF tendrá propiedades mecánicas del mismo calibre que moldeo por inyección.
Ejemplos de Multi Jet Fusion en acción
Un caso impresionante viene de CNC Würfel, especialista en automatización de procesos y fabricación para automoción y tecnología médica. En 2017, reemplazaron fresadoras y tornos con impresión 3D para muchos componentes. Esto redujo drásticamente tiempos de producción y permitió más tiempo en pruebas de prototipos.
Resultó especialmente efectivo produciendo su adaptador de pinza, pieza usada en cintas transportadoras que requiere varias piezas complejas y sistemas de agarre. Procesos tradicionales resultaban en 8-10 semanas de plazo, y requerían amplio conocimiento e intervención humana que a veces dañaba la pieza.
Para eliminar complejidades, CNC Würfel optó por imprimirlo en 3D con MJF. Inmediatamente beneficioso: redujo producción de dos meses a menos de una semana. Usar MJF también ahorró mucho dinero: reducción de coste del 95% vs fabricación tradicional. Como beneficio adicional, la pieza impresa era 84% más ligera, pero lo suficientemente duradera.
Otro caso fuerte es la Cámara 3D Z de HP, desarrollada para simplificar captura y visualización en tiempo real de documentos y objetos. Antes de MJF, HP fabricaba la cámara con tres piezas separadas de moldeo por inyección, lo que llevaba semanas de prototipado y costes por pieza.
Cambiar a MJF aceleró producción, permitiendo imprimir un solo ensamblaje en lugar de tres piezas. Según HP, esto redujo precio por pieza de $2,42 a $0,36, y transformó duración de prototipado de semanas a días. La libertad de diseño de MJF permitió optimizar la orientación de la cámara, elevando calidad del producto final.
MJF: Consejos y trucos útiles
- Refuerza paredes delgadas o superficies grandes planas con nervios o refuerzos, y rodea agujeros con bordes elevados cuando sea posible.
- Ten en cuenta que textos en relieve y características cosméticas menores a 0,5 mm podrían no sobrevivir al post-procesado secundario. Revisa el análisis DFM en tu cotización.
- Las paredes de tu pieza deben tener entre 2,5 y 12,7 mm de espesor. Fuera de este rango puede afectar tolerancias.
- Asegúrate de identificar claramente superficies cosméticas para que el fabricante evite características como escalonamiento en ángulos oblicuos.
Preguntas frecuentes
¿Cuáles son los beneficios de MJF?
MJF permite producir grandes cantidades de piezas únicas sin depender de arrays de múltiples impresoras. Puede reemplazar costosos trabajos de fundición o moldeo, y los sistemas HP actuales incluyen estación de post-procesado en lote adjunta, minimizando acabado manual.
¿Cuáles son los inconvenientes de MJF?
MJF es más costosa que tecnologías modulares como FDM, aunque la calidad es mayor y más consistente para usos industriales.
¿Son las piezas MJF resistentes al agua?
PA 12 Nylon es uno de los pocos materiales de impresión 3D resistentes al agua. Paredes de pieza MJF deben tener 1 mm para ser resistentes al agua, mientras que espesores >4 mm hacen piezas estancas. Las piezas MJF también son químicamente resistentes a grasas, álcalis, aceites e hidrocarburos alifáticos.
¿Cuál es la precisión dimensional de MJF?
± 0,3% con límite inferior de ± 0,3 mm (0,012 pulg).
¿Cuál es el tamaño máximo de construcción de MJF?
Con Hubs, el tamaño máximo de construcción es 380 x 285 x 380 mm (14,9'' x 11,2'' x 14,9'').
¿Cuáles son las características más pequeñas que MJF puede imprimir?
Tamaño mínimo de característica: 0,5 mm (0,02 pulg). Capas de impresión de 80 micras (0,0003 pulg), permitiendo detalles de superficie muy finos.
Impresión 3d
- Bioimpresión explicada: Cómo la impresión 3D crea tejidos vivos y órganos futuros
- HP Multi Jet Fusion: dominando la impresión 3D para velocidad, calidad y precisión
- Impresión 4D explicada: El futuro de la fabricación adaptativa y sensible al tiempo
- Entendiendo la impresión 3D con resina: Proceso, aplicaciones y beneficios
- Impresión 3D multi-material: desbloqueando diseños complejos y producción más rápida
- Impresión 3D por chorro de aglutinante (Binder Jet) explicada: proceso, beneficios y limitaciones
- Robocasting en Impresión 3D: Proceso, Diferencias y Ventajas Clave
- Comprender el Ringing (Ghosting) en Impresión 3D y Cómo Eliminarlo
- ¿Qué es un Marketplace de Impresión 3D? Guía Completa para Comprar y Vender Modelos 3D
- HP Jet Fusion 4200: Impresora 3D Multi‑Jet Fusion Avanzada para Producción
- Boquillas de Chorro Explicadas: Impulsando el Empuje de Aeronaves y Dinámica de Fluidos