



Entendiendo la Impresión 3D FDM: Guía Completa por Hubs
El modelado por deposición fundida (FDM), también conocido como fabricación por filamento fundido (FFF), es un proceso de fabricación aditiva (AM) dentro de la extrusión de material. FDM construye piezas capa a capa depositando selectivamente material fundido en una trayectoria predeterminada, usando polímeros termoplásticos en forma de filamentos.
Al componer la mayor base instalada de impresoras 3D de escritorio e industriales mundialmente, FDM es la tecnología más usada y probablemente la primera que viene a mente al pensar en impresión 3D.
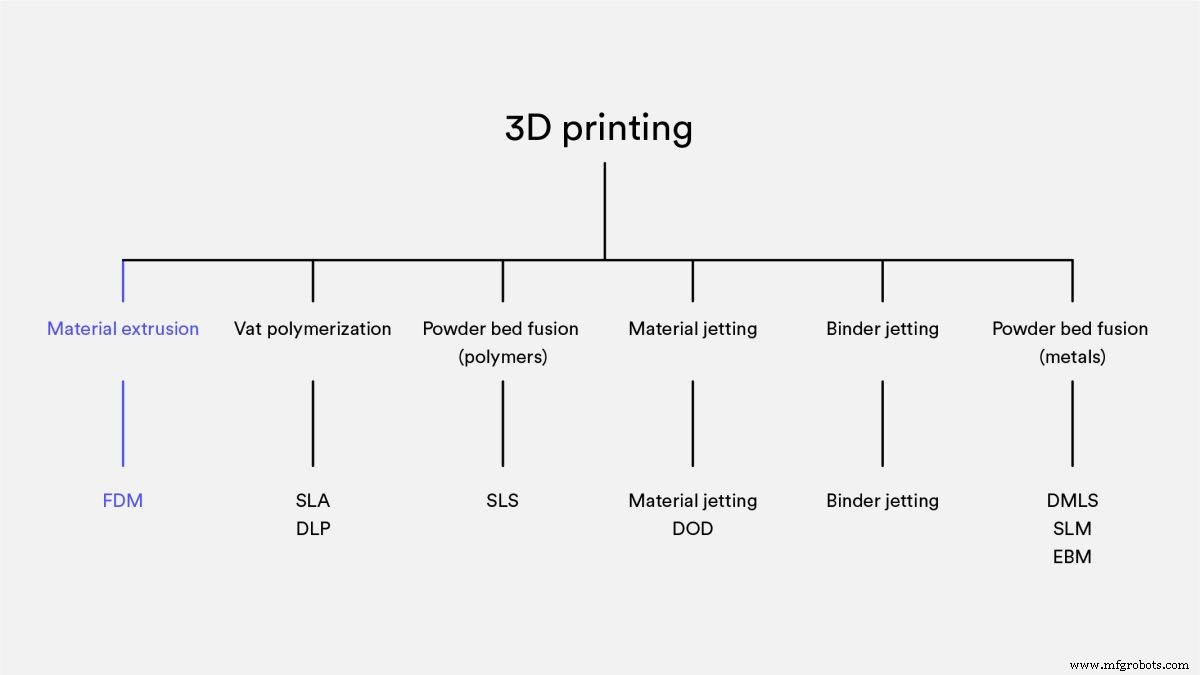
En este artículo cubrimos los principios básicos y características clave de esta popular tecnología aditiva. También exploramos diferencias entre máquinas FDM de escritorio e industriales y damos consejos para que ingenieros obtengan los mejores resultados.
Mira antes de leer: cómo prototipar como un profesional con FDM
Este video explica cómo usar FDM para prototipado rápido.
¿Cómo funciona la impresión 3D FDM?
Una impresora FDM deposita material de filamento fundido sobre una plataforma de construcción capa a capa hasta completar la pieza. FDM usa archivos de diseño digital cargados en la máquina y los traduce a dimensiones físicas. Materiales para FDM incluyen polímeros como ABS, PLA, PETG y PEI, que la máquina alimenta como hilos a través de una boquilla calentada.
Para operar una máquina FDM, primero cargas una bobina de filamento termoplástico. Una vez que la boquilla alcanza la temperatura deseada, la impresora alimenta el filamento a través de una cabeza de extrusión y boquilla.
Esta cabeza está unida a un sistema de tres ejes que permite moverse en X, Y y Z. La impresora extruye material fundido en hilos finos y los deposita capa a capa siguiendo una trayectoria determinada por el diseño. Una vez depositado, el material se enfría y solidifica. Se pueden añadir ventiladores a la cabeza para acelerar el enfriamiento.
Para rellenar un área, se requieren múltiples pasadas, similar a colorear una forma con rotulador. Al terminar una capa, la plataforma desciende y la máquina comienza la siguiente. En algunos equipos, la cabeza sube. El proceso se repite hasta finalizar la pieza.
¿Cuáles son los parámetros de impresión para impresoras FDM?
La mayoría de sistemas FDM permiten ajustar varios parámetros: temperaturas de boquilla y plataforma, velocidad de construcción, altura de capa y velocidad de ventilador. Si eres diseñador, normalmente no te preocupas de estos ajustes, ya que un operador AM ya los tiene cubiertos.
Factores importantes a considerar son tamaño de construcción y altura de capa. El tamaño de construcción común en impresoras de escritorio es 200 x 200 x 200 mm, mientras que las industriales alcanzan 1.000 x 1.000 x 1.000 mm. Si prefieres usar una máquina de escritorio para piezas grandes, puedes dividir el modelo en partes menores y reensamblarlo.
La altura de capa típica en FDM oscila entre 50 y 400 micras. Capas más finas producen piezas más suaves y capturan mejor geometrías curvas, aunque capas más gruesas permiten crear piezas más rápido y barato.
Consejo de diseño: Un buen compromiso es imprimir capas de 200 micras. ¿Quieres saber más? Consulta nuestro artículo sobre el impacto de la altura de capa en piezas impresas en 3D.
¿Hay diferencia entre impresoras FDM de escritorio e industriales?
Las impresoras FDM se dividen en dos categorías principales: industriales (profesionales) y de escritorio (prototipado). Ambas tienen aplicaciones y ventajas distintas, pero la diferencia principal es su escala de producción.
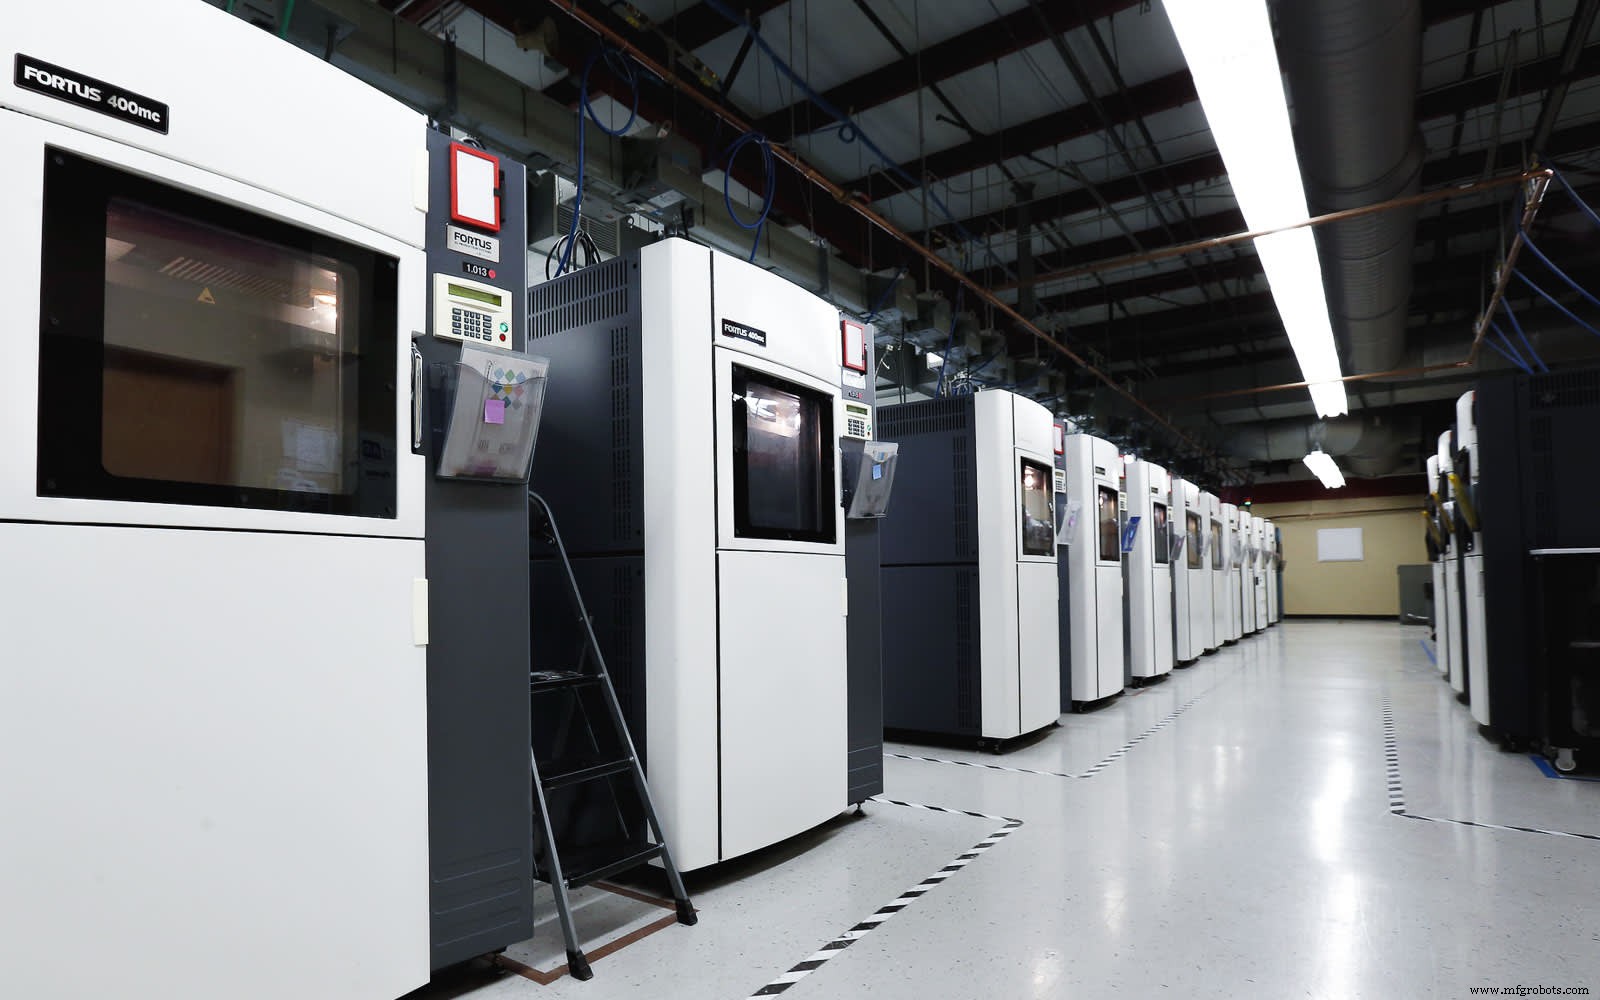
Las impresoras FDM industriales (como Stratasys) son mucho más caras que las de escritorio (mayormente para uso doméstico/consumidor), por lo que usarlas para piezas personalizadas incrementa el coste. Al ser más eficientes y potentes, se usan más para utillaje, prototipos funcionales y piezas de uso final.
Además, las industriales completan pedidos grandes mucho más rápido. Están diseñadas para repetibilidad y fiabilidad, produciendo la misma pieza repetidamente con mínima intervención humana. Las de escritorio no son tan robustas: requieren mantenimiento frecuente y calibración regular.
En la tabla siguiente, desglosamos las principales diferencias entre una máquina FDM de escritorio típica y una industrial.
| Propiedad | FDM Industrial | FDM Escritorio |
|---|---|---|
| Precisión estándar | ± 0,15% (límite inferior ± 0,2 mm) | ± 1% (límite inferior: ± 1,0 mm) |
| Espesor de capa típico | 0,18 - 0,5 mm | 0,10 - 0,25 mm |
| Espesor mínimo de pared | 1 mm | 0,8 - 1 mm |
| Envolvente de construcción máxima | Grande (ej. 900 x 600 x 900 mm) | Mediana (ej. 200 x 200 x 200 mm) |
| Materiales comunes | ABS, PC, ULTEM | PLA, ABS, PETG |
| Material de soporte | Hidrosoluble / Separable | Mismo que la pieza (típicamente) |
| Capacidad de producción (por máquina) | Baja/Media | Baja |
| Coste de máquina | $50.000+ | $500 - $5.000 |
¿Cuáles son las características de la impresión 3D FDM?
Aunque las impresoras FDM varían en sistemas de extrusión y calidad de pieza, hay características comunes en todo proceso FDM.
Deformación (Warping)
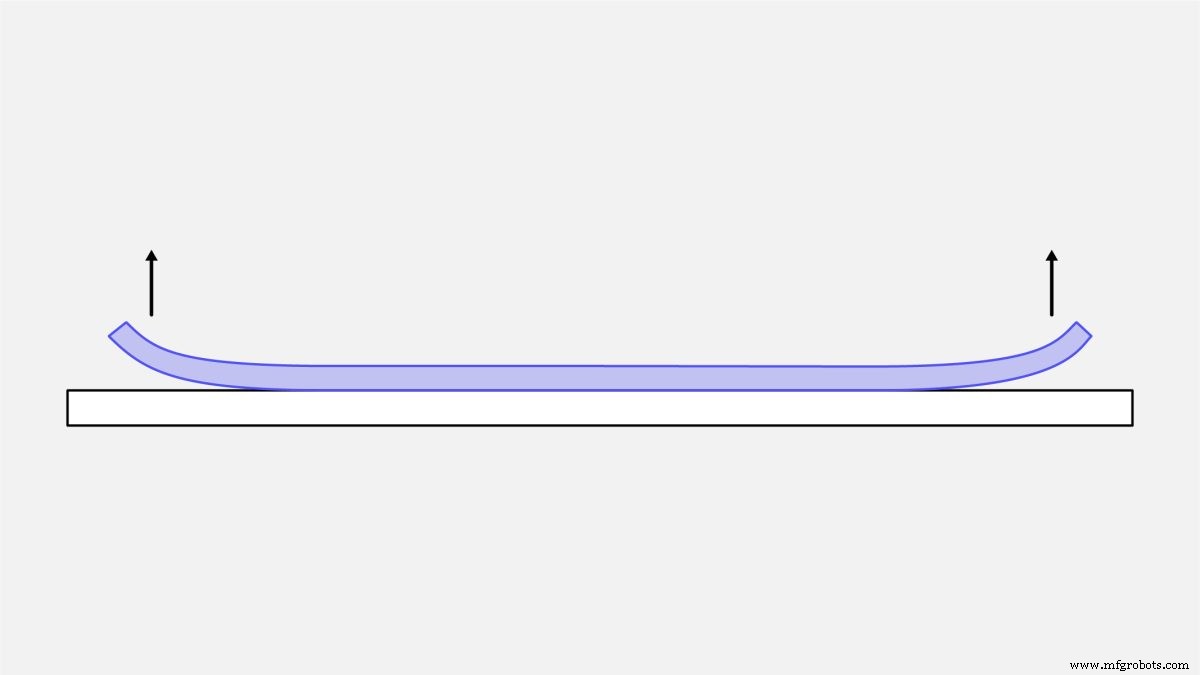
La deformación es uno de los defectos más comunes en FDM. Al enfriarse el material extruido durante la solidificación, sus dimensiones disminuyen. Como diferentes secciones se enfrían a distinta velocidad, sus dimensiones cambian a ritmos diferentes. El enfriamiento diferencial causa acumulación de tensiones internas que tiran de la capa subyacente hacia arriba, causándola deformar.
Hay varias formas de prevenir la deformación: monitorizar estrechamente la temperatura del sistema FDM (especialmente plataforma y cámara), aumentar la adhesión entre pieza y plataforma.
Ciertas decisiones de diseño también reducen la probabilidad de deformación:
- Áreas grandes y planas (como caja rectangular) son más propensas. Evítalas cuando sea posible.
- Características finas salientes (como dientes de tenedor) también se deforman. Añadir material guía o de alivio de tensiones en bordes aumenta contacto con plataforma.
- Esquinas agudas se deforman más que formas redondeadas: recomendamos añadir filetes.
- Cada material tiene su susceptibilidad. ABS es generalmente más sensible que PLA o PETG.
Adhesión entre capas (Layer adhesion)
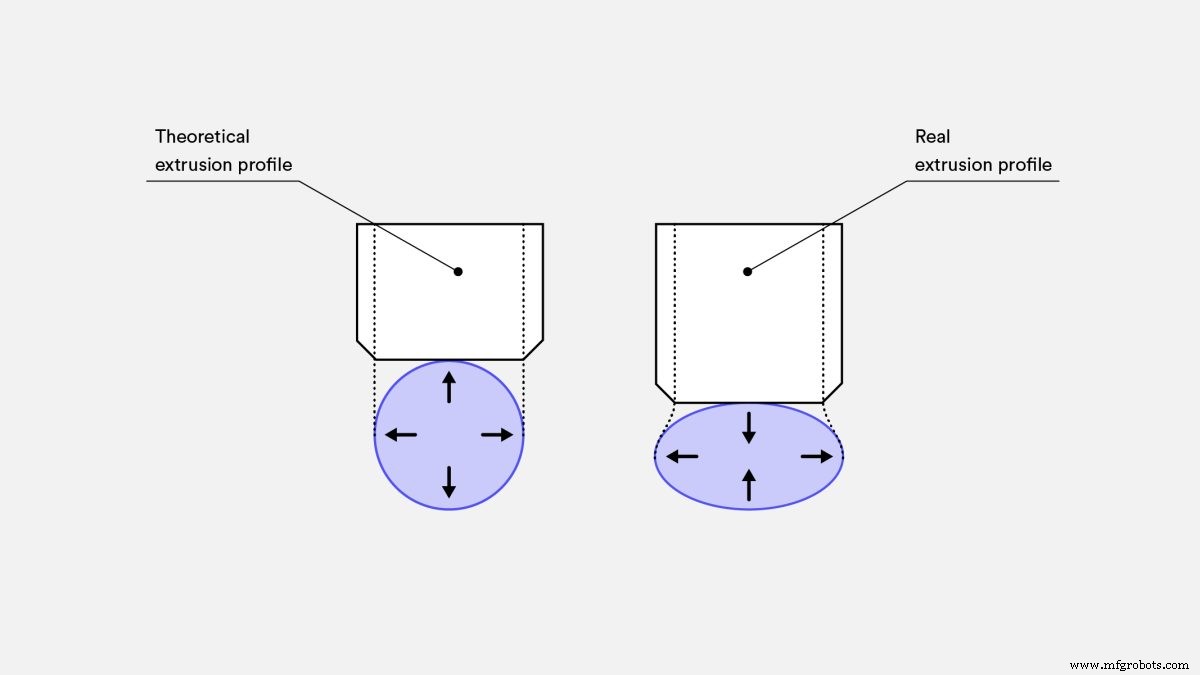
La adhesión segura entre capas depositadas es crítica en FDM. Al extruir termoplástico fundido por la boquilla, este presiona contra la capa previamente impresa. La alta temperatura y presión hacen que esta capa se refundia y se una a la anterior.
Como el material fundido presiona contra la capa previa, su forma se deforma a ovalada. Esto significa que las piezas FDM siempre tienen superficie ondulada, sin importar la altura de capa usada, y que características pequeñas como agujeros o roscas pueden requerir post-procesado.
Estructuras de soporte (Support structure)
Las impresoras FDM no pueden depositar termoplástico fundido en el aire. Ciertas geometrías requieren estructuras de soporte, usualmente impresas en el mismo material que la pieza.
A menudo, retirar el material de soporte es difícil, por lo que es más fácil diseñar piezas minimizando la necesidad de soportes. Existen materiales de soporte solubles en líquido, pero se usan generalmente con impresoras FDM de gama alta. Ten en cuenta que usar soportes solubles aumenta el coste total.
Relleno y espesor de pared (Infill and shell thickness)
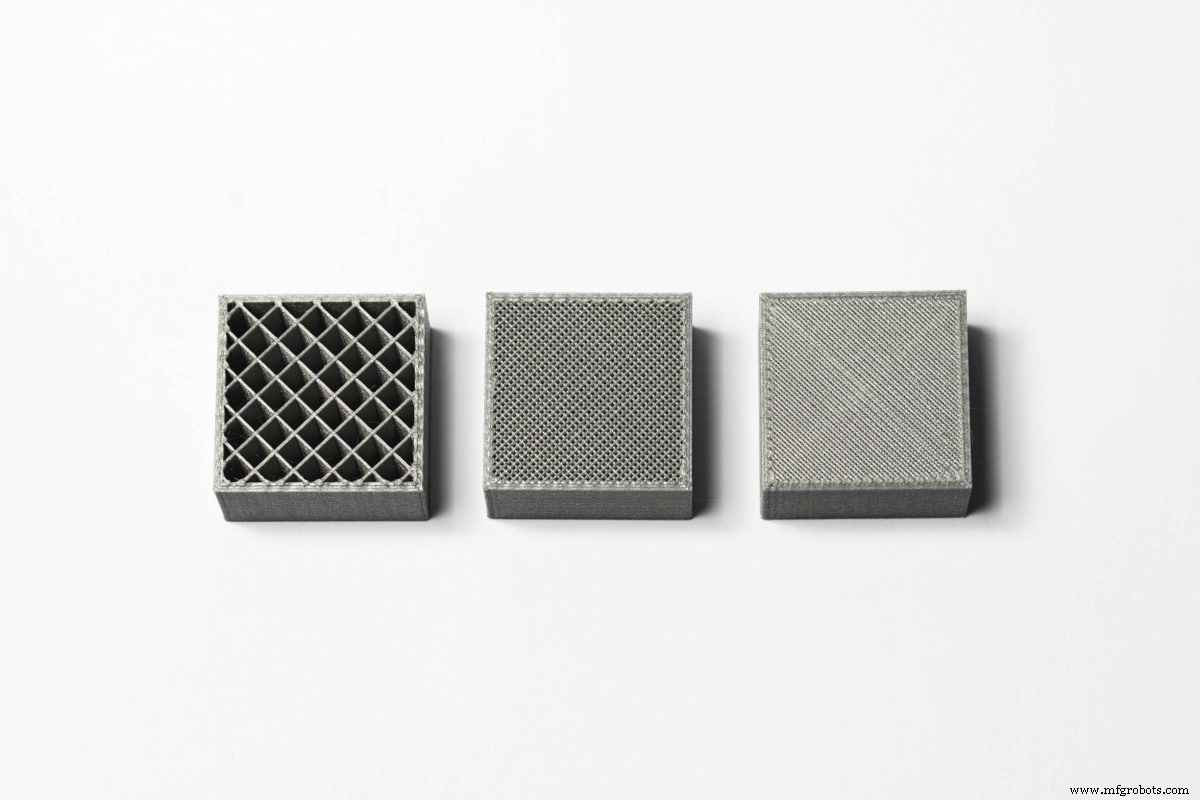
Para reducir tiempo de impresión y ahorrar material, las impresoras FDM no suelen producir piezas macizas. En su lugar, la máquina traza el perímetro exterior (llamado pared/cáscara) en varias pasadas, y rellena el interior (llamado relleno/infill) con una estructura interna de baja densidad.
El relleno y espesor de pared afectan significativamente la resistencia de piezas FDM. La mayoría de impresoras de escritorio tienen 20% de densidad de relleno por defecto y 1 mm de espesor de pared, compromiso adecuado entre resistencia y velocidad para impresiones rápidas.
La tabla siguiente resume las principales características de la impresión 3D FDM.
| FDM | |
|---|---|
| Materiales | Termoplásticos (PLA, ABS, PETG, PC, PEI, etc.) |
| Precisión dimensional | ± 0,5% (límite inferior ± 0,5 mm) - escritorio ± 0,15% (límite inferior ± 0,2 mm) - industrial |
| Tamaño de construcción típico | 200 x 200 x 200 mm - escritorio 900 x 600 x 900 mm - industrial |
| Espesor de capa común | 50 a 400 micras |
| Soporte | No siempre requerido (disoluble disponible) |
¿Cuáles son los materiales comunes para impresión 3D FDM?
Una ventaja clave de FDM (tanto escritorio como industrial) es su amplia gama de materiales. Incluye termoplásticos comunes como PLA y ABS, materiales de ingeniería como PA, TPU y PETG y termoplásticos de alto rendimiento, incluyendo PEEK y PEI.
El filamento PLA es el material más común en impresoras FDM de escritorio. Imprimir con PLA es relativamente fácil y produce piezas con detalles finos. Para mayor resistencia, ductilidad y estabilidad térmica, se usa normalmente ABS. Sin embargo, ABS es más propenso a deformación, especialmente en máquinas sin cámara calentada.
Otra alternativa para FDM de escritorio es PETG, comparable a ABS en composición y facilidad de impresión. Los tres son adecuados para la mayoría de aplicaciones de servicios de impresión 3D, desde prototipado hasta forma, ajuste y función, hasta producción de bajo volumen de modelos o piezas funcionales.
Las máquinas FDM industriales usan principalmente termo-plásticos de ingeniería, incluyendo ABS, policarbonato (PC) y Ultem. Estos materiales suelen llevar aditivos que alteran sus propiedades para necesidades industriales: alta resistencia al impacto, estabilidad térmica, resistencia química y biocompatibilidad.
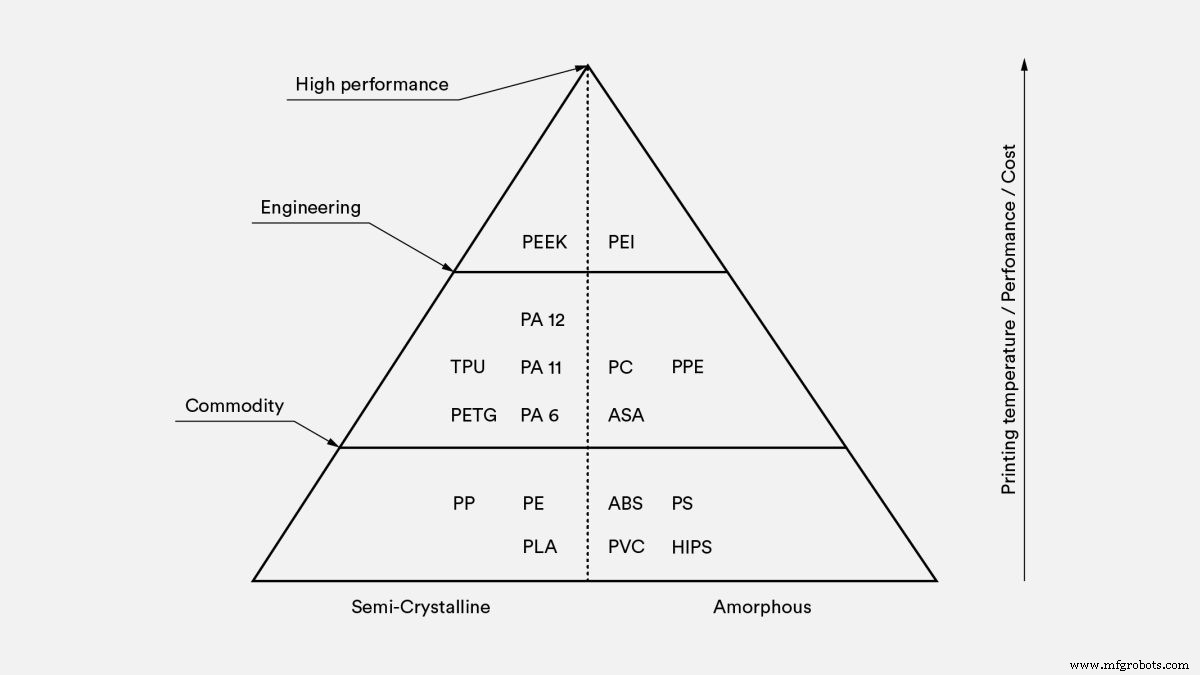
Imprimir en diferentes materiales afecta propiedades mecánicas, precisión y coste. Comparamos los materiales FDM más comunes en la tabla siguiente.
| Material | Características |
|---|---|
| ABS | + Buena resistencia + Buena resistencia térmica - Más susceptible a deformación |
| PLA | + Excelente calidad visual + Fácil de imprimir - Baja resistencia al impacto |
| Nylon (PA) | + Alta resistencia + Excelente resistencia al desgaste y química - Baja resistencia a humedad |
| PETG | + Apto para alimentos* + Buena resistencia + Fácil de imprimir |
| TPU | + Muy flexible - Difícil de imprimir con precisión |
| PEI | + Excelente relación resistencia/peso + Excelente resistencia al fuego y química - Alto coste |
Para más detalles, consulta esta reseña de las principales diferencias entre PLA y ABS —los dos materiales FDM más comunes— y una extensa comparación de todos los materiales FDM comunes.
Post-procesado para impresión 3D FDM
Las piezas impresas en 3D FDM pueden acabarse a un nivel bastante alto mediante varios métodos: lijado y pulido, imprimación y pintura, soldadura en frío, alisado por vapor, recubrimiento epoxi y metalizado.
¿Interesado en explorar todas las opciones de post-procesado para tu próxima producción de piezas FDM? Lee nuestra guía extensa sobre lo disponible.
¿Cuáles son las mejores prácticas para imprimir con FDM?
- FDM produce prototipos y piezas funcionales rápido y rentablemente.
- Amplia gama de materiales disponible.
- Tamaño de construcción típico de impresora FDM de escritorio: 200 x 200 x 200 mm. Las industriales tienen mayor tamaño.
- Para prevenir deformación, evita áreas grandes planas y añade filetes a esquinas agudas.
- FDM es intrínsecamente anisotrópico, por lo que no es adecuado para componentes mecánicamente críticos.
- El tamaño mínimo de característica está limitado por diámetro de boquilla y altura de capa.
- La extrusión de material impide producir características verticales (dirección Z) con geometría menor que la altura de capa (típicamente 0,1 - 0,2 mm).
- FDM típicamente no puede producir características planas (plano XY) menores que el diámetro de boquilla (0,4 - 0,5 mm).
- Las paredes deben ser al menos 2-3 veces el diámetro de boquilla (0,8 - 1,2 mm).
- Para superficies lisas y detalles muy finos, puede requerirse post-procesado adicional (chorro de arena, mecanizado). Otra tecnología AM como SLA puede ser más adecuada.
¿Listo para poner tus piezas en producción? Ve a la plataforma Hubs y te haremos una cotización instantánea para todas tus necesidades de impresión 3D FDM.
Preguntas frecuentes
¿Cuáles son las ventajas de la impresión 3D FDM?
FDM es más rentable que cualquier tecnología de fabricación aditiva y usa una amplia variedad de materiales termoplásticos. La fabricación con FDM significa plazos de entrega más cortos.
¿Cuáles son las desventajas de la impresión 3D FDM?
Aunque FDM es muy eficiente en coste, también tiene la resolución más baja comparada con otras tecnologías de impresión 3D. Esto la hace menos viable para piezas con detalles muy pequeños.
¿Requiere FDM post-procesado?
Las piezas impresas con FDM suelen tener líneas de capa visibles, por lo que se requiere post-procesado para dar acabado liso.
¿Qué precisión tiene FDM?
En general, la precisión depende de cómo hayas calibrado tu impresora FDM y la complejidad del modelo. Las industriales producen piezas más precisas que las de escritorio, pero la tecnología doméstica avanza rápido.
¿Qué tan cara es FDM?
FDM es la forma más rentable de producir piezas termoplásticas personalizadas y prototipos hoy. FDM de escritorio es la opción absolutamente más eficiente en coste, pero produce piezas de menor calidad que su contraparte industrial.
¿Qué materiales están disponibles para FDM?
Amplia gama: PLA, ABS, TPU, PETG, PEI.
¿Qué tan rápida es FDM?
Producir piezas personalizadas con FDM es relativamente rápido, con plazos de entrega cortos (típicamente solo unos días).
¿Para qué se usa principalmente FDM?
FDM tiende a ser más adecuado para prototipado, modelado y aplicaciones de fabricación de bajo volumen. FDM a escala industrial puede usarse para prototipos funcionales y piezas de uso final, entre otras.
¿Por qué FDM es actualmente la tecnología de impresión 3D más popular?
Las impresoras FDM producen piezas de alta calidad con materiales duraderos, capaces de retener propiedades mecánicas sólidas. Ambos tipos ofrecen alta precisión dimensional, y aun a nivel industrial, FDM tiende a ser más eficiente en coste que otros procesos AM.
Impresión 3d
- Modelado por Deposición Fundida (FDM): guía práctica para aficionados y profesionales
- Bioimpresión explicada: Cómo la impresión 3D crea tejidos vivos y órganos futuros
- Deposición de energía directa (DED) en impresión 3D metálica: proceso, materiales y aplicaciones industriales
- Impresión 4D explicada: El futuro de la fabricación adaptativa y sensible al tiempo
- Impresión 3D FDM hoy: Estado actual, hitos y perspectivas futuras
- Entendiendo la Impresión 3D FDM: Guía Completa por Hubs
- Consejos expertos de diseño para impresión 3D FDM: Precisión y eficiencia
- Impresión 3D FDM: Elegir entre soluciones de escritorio e industriales
- Modelado por deposición fundida (FDM) en impresión 3D: Visión técnica completa
- Entendiendo la impresión 3D con resina: Proceso, aplicaciones y beneficios
- Comprender el Desplazamiento de Capas en Impresión 3D: Causas y Soluciones