



Producción integral de CFRP de Audi: De tow a cinta a pieza final
Al inicio del avance actual de los composites de fibra de carbono en aplicaciones automotrices, el fabricante BMW Group (Múnich, Alemania) parecía destacar. El trabajo inicial para acelerar el moldeo por transferencia de resina (RTM) para la producción del techo de su modelo deportivo M llevó al establecimiento de una cadena de suministro completa para piezas de plástico reforzado con fibra de carbono (CFRP) en sus vehículos i3 e i8 y luego a celdas de fabricación y montaje totalmente nuevas para el cuerpo en blanco (BIW) multimaterial Carbon Core en su Serie 7.
BMW se comprometió con el i3 en 2009 con gran expectación, pero ese mismo año, Audi AG (Ingolstadt, Alemania) estableció un centro técnico dedicado a plásticos reforzados con fibra. En 2011, Audi anunció una asociación con Voith Composites (Garching, Alemania) para desarrollar y producir piezas de CFRP a gran volumen. Al año siguiente, publicitó el desarrollo de un pilar B de acero reforzado con CFRP, hecho mediante RTM, y su asociación con SOGEFI (Guyancourt, Francia) para comercializar muelles de suspensión compuestos. En 2012, Audi también fue socio fundador del clúster líder MAI Carbon, que incluía a BMW, Voith Composites, SGL Group (Wiesbaden, Alemania) y otros.
Lo más notable es que la propia narrativa de desarrollo de CFRP de Audi comienza con su primera generación del deportivo R8, lanzado en 2006. Presentaba cubiertas del compartimento del techo descapotable y aletas laterales hechas por RTM. La empresa progresó de exteriores estéticos y estructuras menores al Sistema Modular de Deportivos (MSS) en el Audi R8 e-tron. Aunque la estructura principal de ese superdeportivo eléctrico comprendía vigas de aluminio extruido unidas por fundiciones de aluminio, todos los paneles y rellenos eran de CFRP, incluida una inserción de maletero con estructuras de choque corrugadas que permitían al módulo trasero absorber cinco veces más energía que el bastidor metálico.
La columna vertebral del MSS es su pared trasera, que evolucionó de un concepto inicial en 2011 al módulo que se produce actualmente para el R8 no eléctrico por SGL Technologies (anteriormente BENTELER-SGL, Ort im Innkreis, Austria; ver "Visita a planta: BENTELER SGL"). Pero Audi ya planeaba su siguiente paso: iterar la pared trasera para usarla en su sedán de lujo de mayor volumen A8, con Voith Composites como socio de fabricación.
Voith Composites es una subsidiaria de 10 años de la multinacional Voith GmbH & Co. KGaA, establecida en 1867. La matriz cuenta ahora con 19.000 empleados, ingresos anuales de 4,2 mil millones de euros (5,2 mil millones de USD) y proporciona equipos y tecnologías de fabricación a través de cuatro divisiones: Voith Digital Solutions, Voith Hydro, Voith Paper y Voith Turbo. Voith Composites evolucionó de la producción de rodillos de CFRP para fabricación de papel a la fabricación de árboles de transmisión/cardan de CFRP para automoción e industria y laminados planos.
En 2011, Voith Composites comenzó a trabajar en una cadena de proceso de CFRP altamente automatizada, destinada a producir la pared trasera del A8. En su núcleo estaba el Aplicador de Roving Voith (VRA), que en una sola línea abre tow de fibra de carbono 35K de Zoltek (St. Louis, MO, EE. UU.) en cinta unidireccional (UD) con aglutinante, que luego se corta y apila para formar una preforma a medida. El VRA fue reconocido con un Premio a la Innovación JEC en 2017. También estableció una base robusta para las operaciones posteriores de preformado y moldeo. Los máximos honores en la categoría Auto fueron capturados de nuevo para Voith Composites y Audi en JEC World 2018 por la línea de producción digital 4.0 basada en VRA completada, usada para fabricar el módulo de pared trasera del Audi A8. Trabajando con el proveedor de resina Dow Automotive (Auburn Hills, MI, EE. UU.) y Zoltek, estos socios no solo desarrollaron los materiales, el proceso y los sistemas de inspección en línea integrados necesarios para fabricar piezas de CFRP de alto rendimiento a altas tasas de volumen, sino que también crearon el conjunto completo de herramientas esenciales de diseño/fabricación asistida por ordenador (CAD/CAM) y simulación que ya se están aplicando para desarrollar futuras piezas.
Evolución del diseño impulsada por la eficiencia
"Comenzamos a trabajar con Audi desde el principio", dice el Dr. Jaromir Ufer, jefe de desarrollo de negocio de Voith Composites. La primera prioridad fue desarrollar el nuevo diseño de la pared trasera del A8, que dirigiría cómo se debería fabricar la pieza.
"Cuando comenzamos la ingeniería para esta producción, no encontramos productos [de software] estándar que tuvieran todo lo que necesitábamos", explica Ufer. "Así que reunimos herramientas de diseño como ABAQUS, pero construimos nuestras propias cartas de materiales y desarrollamos nuestros propios métodos de simulación". Audi ya había identificado la reducción de peso del BIW y el aumento de la rigidez torsional como objetivos clave para el diseño de la pared trasera del R8 (ver "Pared del asiento del Audi R8: Un preludio a la producción"). Para el módulo del A8, se propuso un diseño integral para reducir el ensamblaje multi-componente del MSS a un solo panel de CFRP conformado con un pequeño número de uniones atornilladas y remachadas. Este diseño impulsó el desarrollo de un laminado altamente anisotrópico con trayectorias de carga localizadas, que permite a la pieza terminada proporcionar el 33% de la rigidez torsional de la celda de conducción al 50% del peso frente a un ensamblaje de tres a cinco piezas de aluminio soldadas.
"La preforma compuesta para el panel trasero del Audi A8 varía desde una base de 6 capas hasta 19 capas donde se añade refuerzo local —por ejemplo, donde hay recortes o cargas puntuales, como los anclajes de retención infantil—", explica Ufer (Fig 2).
Aplicador de Roving Voith
Ufer señala que el desarrollo de este diseño y el VRA procedieron en tándem. "Solo al tener la libertad de diseño que ofrece el VRA fue posible el rendimiento de la nueva pared trasera del A8". También fue importante el hecho de que el proveedor de fibra Zoltek hizo un compromiso de precio de 7 años para el programa.
El proceso del VRA comienza con un creel de fibra de carbono PX 35 de Zoltek. Múltiples bobinas de tow 50K se alimentan en cada línea VRA y se abren para producir cintas de 50 mm de ancho. A continuación, se aplica un aglutinante basado en epoxi que reaccionará más tarde con la resina epoxi de curado rápido Dow VORAFORCE durante el moldeo por transferencia de resina (RTM) de la pieza compuesta. Se aplica una pequeña cantidad de calor infrarrojo (IR) para fundir el aglutinante lo suficiente como para mantener la cinta unida a través de los posteriores pasos de consolidación, corte y apilado (Paso 1).
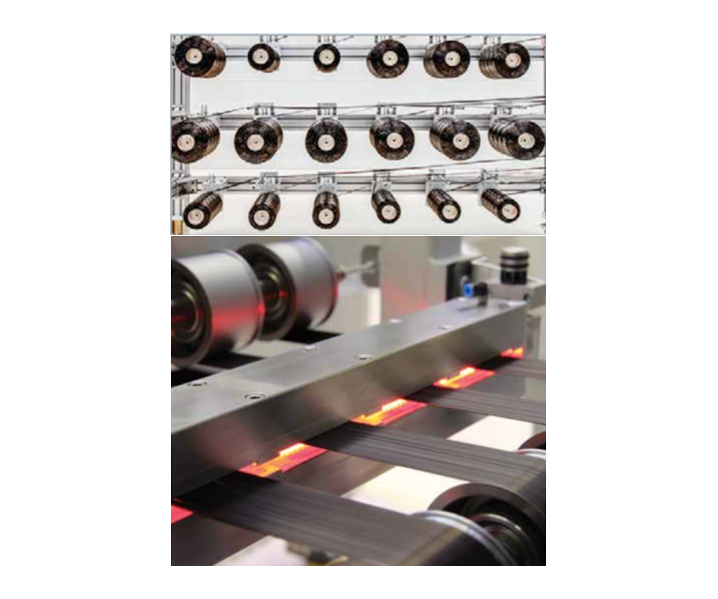
Paso 1: El tow de fibra de carbono 50K de Zoltek se alimenta en el Aplicador de Roving Voith (VRA), donde primero se abre, luego se recubre con aglutinante epoxi y después se calienta con IR para fundir parcialmente el aglutinante.
"Este es un proceso continuo completamente automatizado", dice Ufer. "Si por alguna razón es necesario detener la línea, el equipo reacciona automáticamente. Por ejemplo, el calentador IR se apaga y retrae inmediatamente para evitar dañar la cinta por sobrecalentamiento. Hay cientos de tales detalles en el equipo, y el control digital que permite esta tecnología".
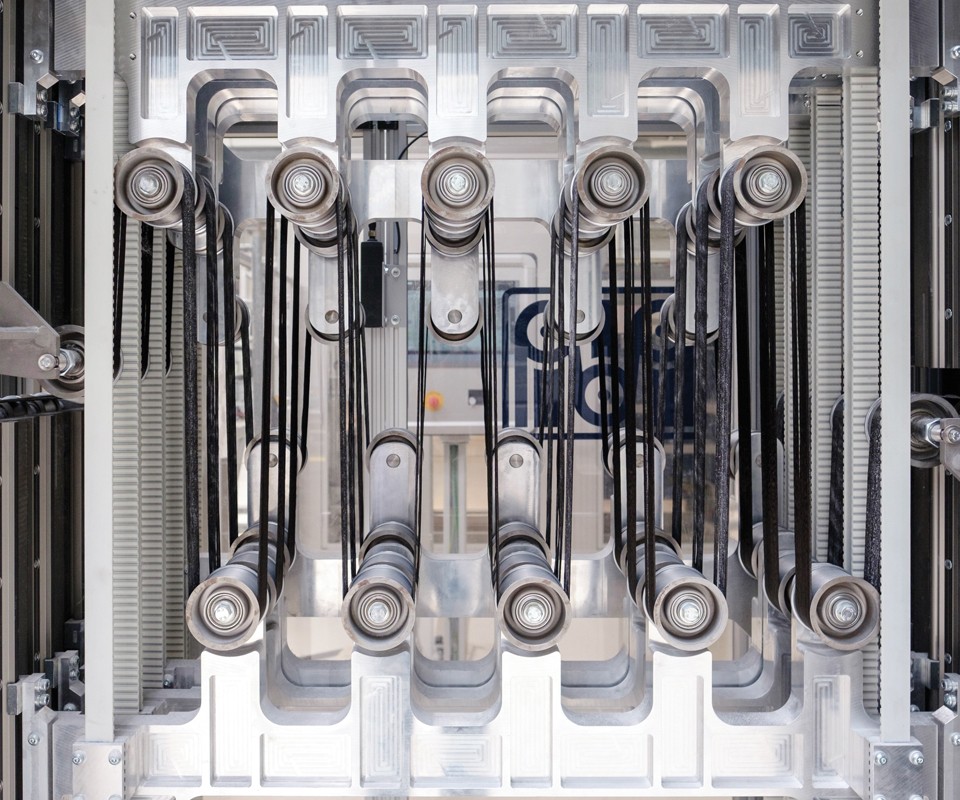
Paso 2: La cinta de tow extendido se consolida a medida que avanza a través de múltiples rodillos bajo tensión.
Tras la aplicación del aglutinante, la consolidación de la cinta se logra al pasar por múltiples rodillos bajo tensión (Paso 2). Ufer explica que esto también crea un búfer para la línea. "Tenemos una unidad que interrumpe el flujo continuo de tracción de la fibra, proporcionando una transición al formato de pulso del mecanismo de corte y colocación de cinta". Este mecanismo basado en pórtico corta las cintas a longitudes a medida y las coloca en ángulos especificados de 0-360° sobre una mesa rotativa (Paso 3). Cada pila a medida, que comprende de 6 a 19 capas de cinta, varía en espesor de 1,5 a 3,7 mm, respectivamente.
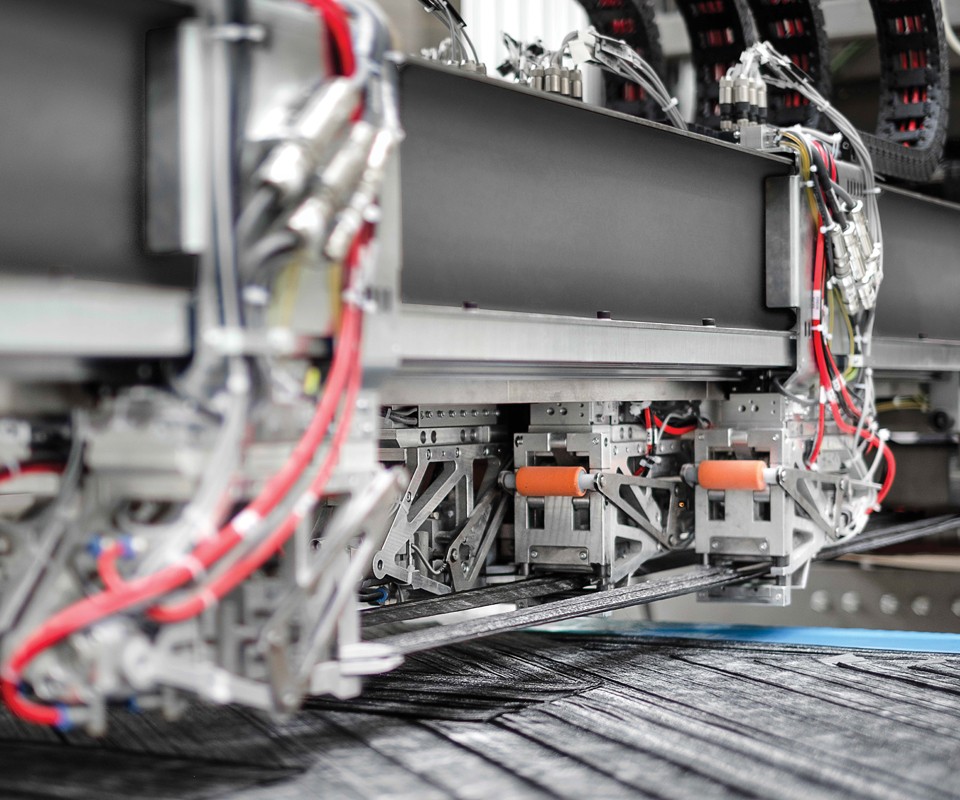
Paso 3: El VRA luego corta la cinta y coloca hasta cuatro piezas a la vez sobre una mesa rotativa, adaptando tanto la longitud de la cinta como el ángulo de orientación dentro de la pila de laminado (ej. 45°/90°/30°).
Voith ha instalado cuatro líneas VRA (ver foto inicial), y aunque cada una aplica hasta cuatro cintas de 50 mm de ancho a la vez, Ufer señala: "las líneas tienen un enfoque modular, por lo que podrían aplicar 10 o más cintas a la vez. Depende del tamaño de la pieza y la tasa de producción".
La automatización incluye inspección de calidad. Los escaneos de las cintas y preformas se comparan con un algoritmo de rechazo. "El escaneo al 100% de la cinta del VRA asegura la correcta distribución de fibra para toda la línea de producción", explica Ufer. "También usamos termografía y sensores láser para verificar las preformas en áreas designadas". El VRA puede reaccionar a cualquier problema que detecte. "Si una cinta no es correcta", señala, "el VRA cortará la longitud deficiente y producirá otra para reemplazarla". Se coloca un código QR en la preforma terminada para trazabilidad. (Los códigos QR son preferidos a las etiquetas de identificación por radiofrecuencia (RFID) porque supuestamente resisten mejor el proceso de inyección de resina).
Conformado, moldeo y montaje
La pila 2D sale del VRA y se traslada a la sección de conformado, moldeo y montaje de la línea de producción. La primera prensa en la que se coloca, suministrada por el especialista en automatización de composites FILL (Gurten, Austria), usa calor y presión para dar forma a la pila 2D de cinta en una preforma 3D (Paso 4). Ufer explica que como la preforma varía en espesor y forma, la prensa puede adaptar la presión aplicada al estampar por separado regiones de la preforma sujeta en la herramienta de conformado. ALPEX Technologies (Mils bei Hall, Austria) fabricó los moldes RTM de acero emparejados, basados en un diseño proporcionado por Voith Composites. "Desarrollamos el utillaje y el proceso de prensa virtualmente", dice Ufer. "Aunque no se requirió un bucle de prueba real, validamos y verificamos los modelos de simulación en otras formas y piezas antes de mecanizar las herramientas de producción de la pared trasera del A8. Esta simulación del proceso de moldeo pasó directamente a la producción real y ayudó a acelerar la optimización".
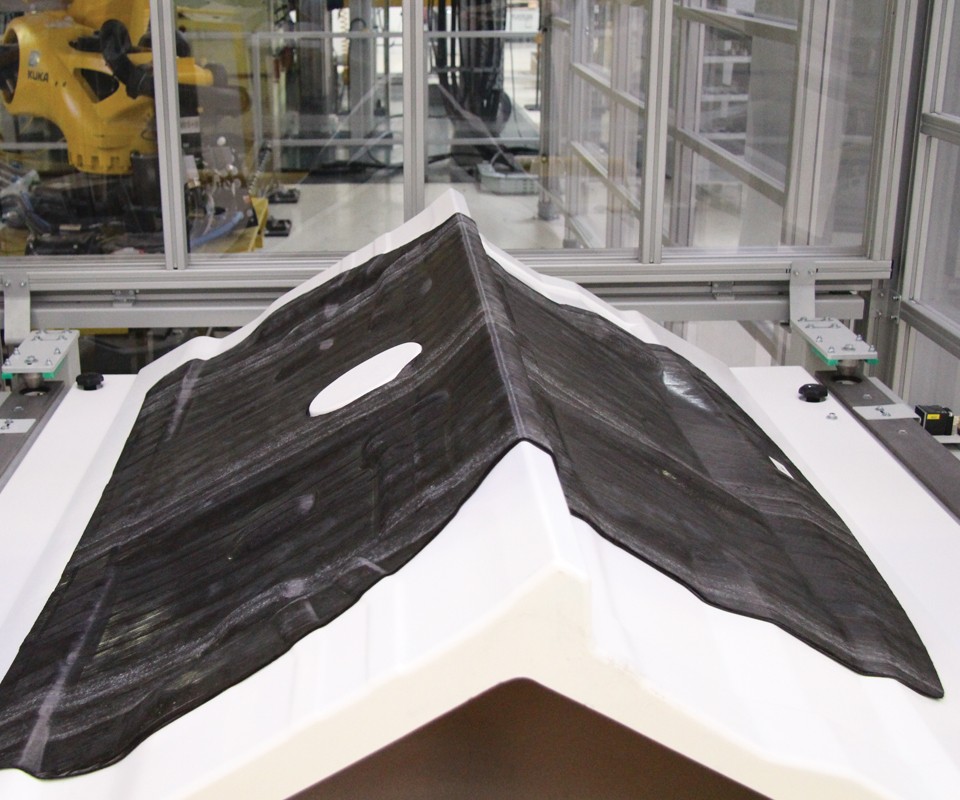
Paso 4: La pila de cinta se traslada a una prensa, donde se conforma en la forma 3D final de la pieza.
La prensa mantiene la presión unos segundos para reaccionar el aglutinante en polvo y fijar la forma, resultando en una preforma estable que puede resistir el lavado de fibra durante la inyección de resina. "Las partículas de aglutinante también funcionan para mantener las fibras separadas para un mejor flujo de resina durante el RTM", señala Ufer. "Esto es útil porque no hay costura en la preforma para ayudar al flujo de resina, así que estas partículas de aglutinante actúan como microcanales de flujo".
La preforma conformada se transfiere a continuación por robot a una celda CNC de EiMa Maschinenbau GmbH (Frickenhausen, Alemania), donde un cuchillo ultrasónico recorta el contorno exterior final. Luego se coloca robóticamente en una prensa RTM (Paso 5) suministrada por ENGEL (Schwertberg, Austria). Todos los robots de la línea son suministrados por KUKA Robotics (Augsburg, Alemania).
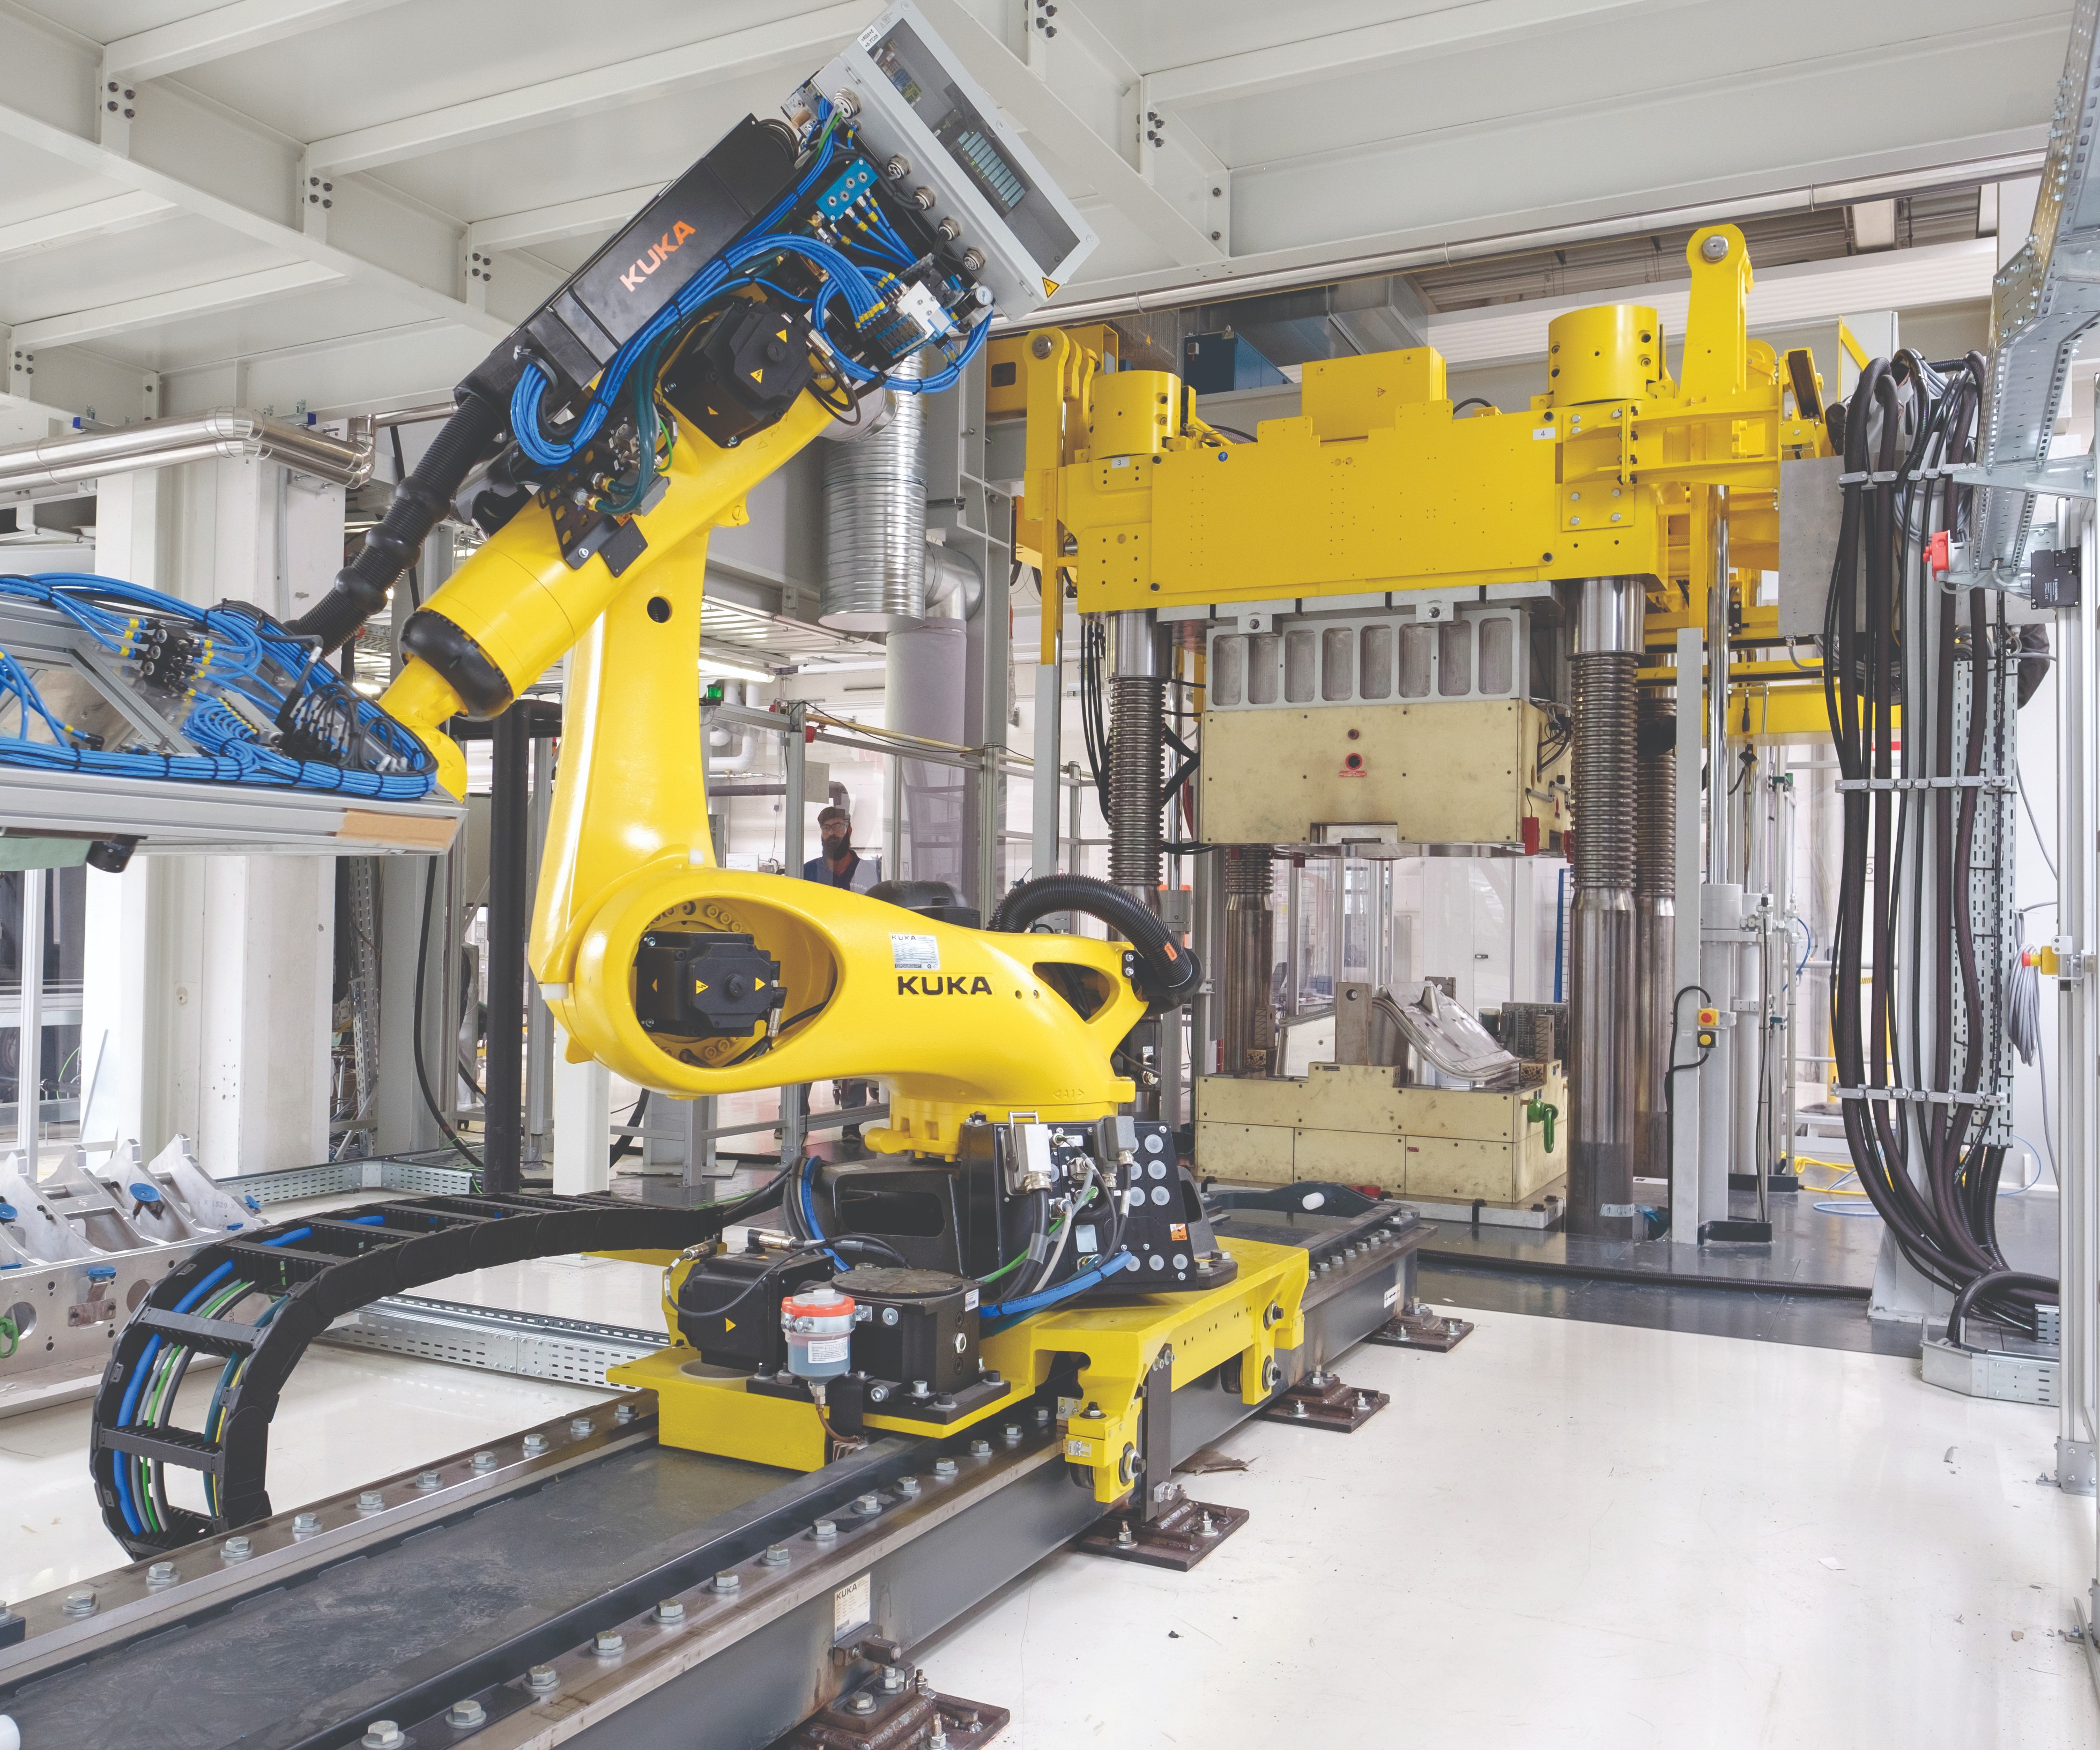
Paso 5: La preforma conformada se coloca en una prensa de 350 kN y se moldea, usando ultra-RTM.
El proceso RTM usado para moldear la pared trasera del A8 es el mismo desarrollado en el Centro de Ligereza de Audi para la anterior pared trasera del R8, conocido como ultra-RTM. Permite el moldeo de piezas grandes usando inyección rápida pero baja presión. Comparado con los 140 bar típicos del HP-RTM, la presión de inyección de resina en molde durante el ultra-RTM de la pared trasera del Audi A8 es <15 bar, incluso menos que para el R8. Como resultado, en lugar de 2.500 kN de fuerza de prensa, solo se requieren 350 kN. Por tanto, se puede usar una prensa más pequeña y menos costosa para producir piezas de alta calidad y alto volumen de fibra.
La resina epoxi VORAFORCE 5300, un sistema de tres componentes que incluye desmoldeante, cura en 90-120 segundos a 120 °C y tiene una viscosidad de procesamiento de 20 cps. Para la pared trasera del A8, se inyecta un disparo de resina de 1,3 kg en la preforma, seguido de un curado de 120 segundos.
La pieza curada se desmoldea robóticamente y se carga en una celda de fresado CNC cerrada para mecanizar recortes. A continuación, la pieza fresada se coloca en una lavadora automática para limpiar el polvo residual de CFRP.
La pared trasera lavada se transfiere a una celda de montaje equipada con dos robots. El primer robot coloca la pieza moldeada en una remachadora automática, que documenta la fuerza aplicada durante la instalación del remache. Esto forma parte de la inteligencia de fabricación integrada en el proceso general y se añade al registro de procesamiento digital de cada pieza (es decir, hilo digital). La pieza se mueve luego al área de encolado y un segundo robot prepara áreas para encolado, usando un lavado automático con solvente. El mismo robot aplica luego el adhesivo estructural de poliuretano bicomponente de curado rápido Dow BETAFORCE 9050M (Paso 6), que es compatible con el epoxi de tres componentes. La pieza se coloca luego en un horno para un corto ciclo de curado del adhesivo.
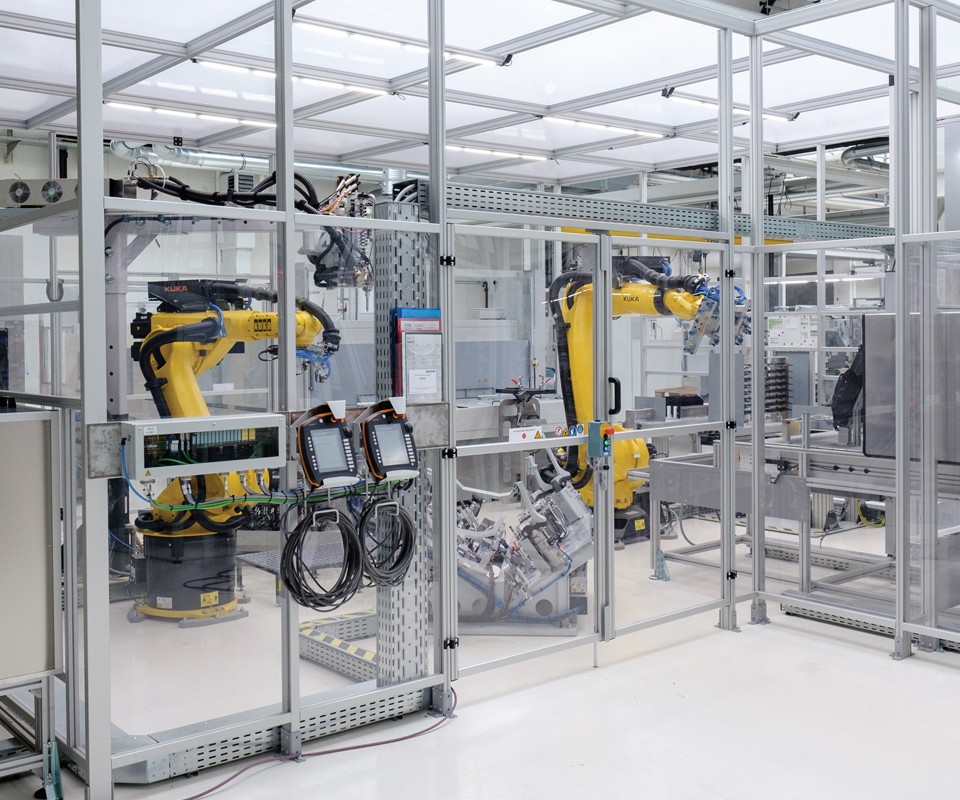
Paso 6: El adhesivo de poliuretano BETAFORCE se aplica robóticamente para uniones encoladas y luego se cura en un corto ciclo de horno.
Esta línea de producción mantiene un tiempo de ciclo de 5 minutos para la pieza terminada y la demanda actual de piezas puede satisfacerse en uno o dos turnos de 8 horas. Un dispositivo de escaneo láser 3D se usa periódicamente para verificar la forma y medidas 3D de la pieza. Las piezas terminadas se preparan para su envío a la línea de montaje final del Audi A8 en Neckarsalm, Alemania, a unas 3 horas por carretera (Paso 7).
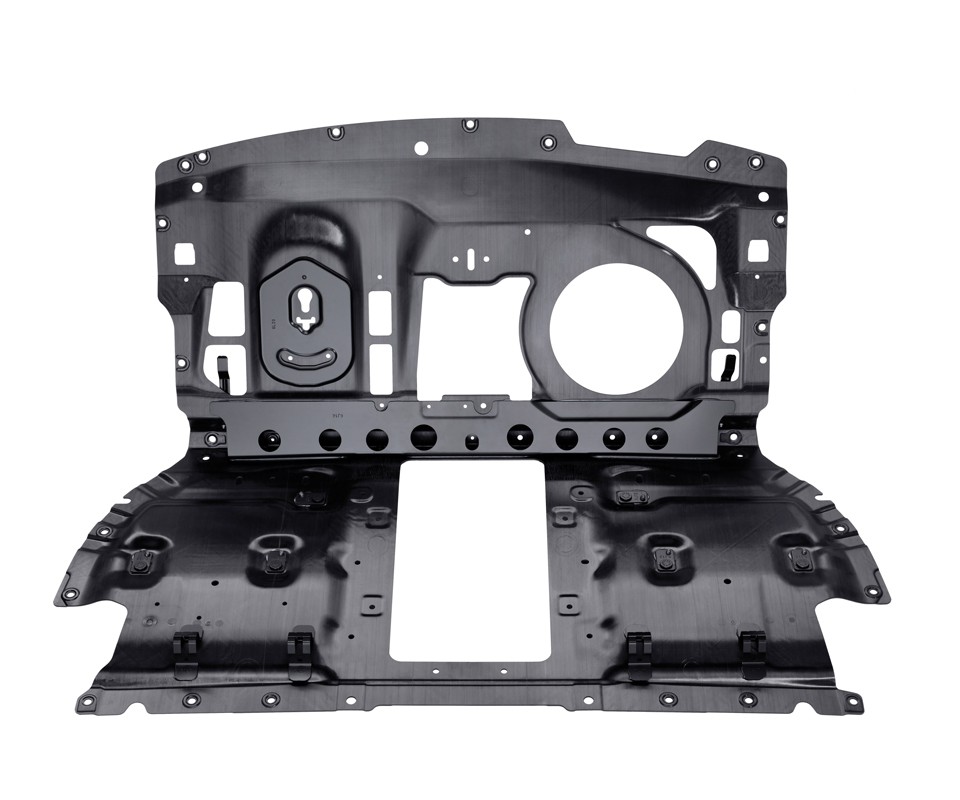
Paso 7: La pieza terminada se prepara para su envío a la línea de montaje final del Audi A8.
Colocación directa de fibra = flexibilidad futura
Con toda la inversión realizada, es sorprendente saber que Voith Composites no tenía asegurado este negocio, sino que la empresa completó el desarrollo y luego participó en un proceso de licitación competitiva para ganar la producción. "Fuimos capaces de cumplir el coste objetivo de pieza definido por Audi, así como los requisitos de calidad y rendimiento de la pieza", dice Ufer. No fue una hazaña pequeña, considerando que bastantes empresas competían por el programa.
Voith Composites ha patentado múltiples partes de su proceso. "El VRA ha demostrado la industrialización usando colocación directa de fibra [DFP] de cintas, lo que reduce desperdicio y material usado mediante un layup altamente optimizado", dice Ufer. También usa los materiales más rentables —fibra heavy-tow sin tratar y aglutinante en polvo. Su proceso de segunda generación reemplaza el aglutinante en polvo con aplicación directa de resina, eliminando más pasos de proceso. Sin embargo, la empresa ha desarrollado otros procesos DFP, incluyendo el Preformador de Fibra Larga Voith y el Devanado Prepreg Voith.
"Estamos estableciendo nuevos estándares para piezas de fibra de carbono para producción en serie automotriz de alto volumen", dice el director gerente de Voith Composites, Dr. Lars Herbeck. "La fábrica inteligente que hemos establecido lleva la producción automatizada de componentes de CFRP a un nuevo nivel de eficiencia y flexibilidad, incluyendo casi cualquier forma así como tamaños de lote individuales". Esto es, de hecho, hacia donde se dirige la industria.
Resina
- Por qué el PEEK es el polímero de alto rendimiento líder
- Plástico reforzado con fibra de carbono (CFRP): Ahorro de peso, resistencia y aplicaciones emergentes
- K 2019: innovación en materiales – cómo IA, reciclaje y plásticos biobasados moldean el futuro
- Arkema Lanza Programa Start‑up Connect
- Polykemi inaugura planta de compounding en EE. UU. de 12 millones de dólares, su mayor inversión
- Polykemi expande huella global con nuevas plantas de compounding en Norteamérica y China
- Tenax PPS Fibra de Carbono TPUD – Cinta unidireccional de alto rendimiento y bajo coste
- Abordando los retos clave en el bobinado de cinta asistido por láser de compuestos termoplásticos
- Corvette C8 2020: Una obra maestra de la ingeniería de compuestos
- Fibra de carbono split-tow de Zoltek mejora rendimiento de SMC
- Módulo CFRP avanzado reduce peso de cohete, impulsando eficiencia de lanzamiento