



Comprender las técnicas de apertura de torones en la fabricación de composites
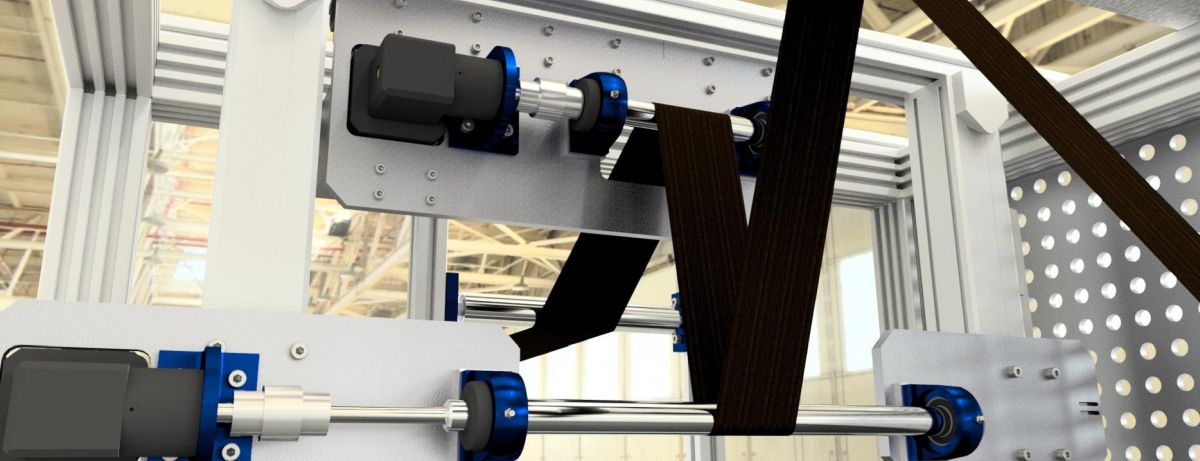
Mientras el artículo principal "La difusión del tow extendido" iba a imprenta, esta historia lateral era muy distinta, centrándose mayormente en cuánto no sabemos sobre cómo se abre el tow. Entonces encontré un artículo en el boletín NewsLIGHT #7 de AZL: ITA titulado "Nuevo proceso de apertura por ultrasonidos para el procesamiento de torones de refuerzo". Resulta que el Instituto de Tecnología Textil (ITA) de la Universidad RWTH Aachen (Aachen, Alemania) lleva estudiando métodos de apertura de tow desde 2011. "Comenzamos probando todos los diversos métodos para abrir el tow en cinta e hicimos mucha investigación sobre los factores influyentes de cada uno y cómo optimizarlos", dice Wilko Happach, jefe del grupo de investigación de Cintas dentro de la División de Composites de ITA. Como resultado, ITA ha desarrollado una nueva tecnología que permite la producción a alta velocidad —hasta 100 m/min— de cinta de tow extendido con mucho menos variación en el ancho gracias al control integrado. ITA llama a esta tecnología AutoTow.
Entender las técnicas de apertura de tow
ITA comenzó su investigación en busca de cinta. "Habíamos visto que los tejidos tejidos y no ondulados producían un desperdicio de corte significativo y tampoco permitían diseños optimizados", recuerda Happach. "Como las fibras no se aplican todas en la dirección de las cargas, se desperdicia fibra". Así, su equipo comenzó a analizar la colocación automatizada de cinta, pero en ese momento había tanto una falta de suministro de cinta como de conocimiento, dice Happach. "Así que hicimos la nuestra, optando por desarrollar primero cintas con aglutinante de fibra seca". Para ello, sin embargo, primero tuvieron que entender la apertura.
Happach describe tres métodos básicos para abrir el roving en cintas más anchas y finas:
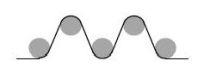
- Estirar las fibras sobre barras de apertura usando alta tensión.
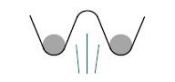
- Apertura por aire usando una boquilla de ranura.
- Aplicar ultrasonidos u otra vibración a las fibras.
Tecnologías de apertura y parámetros de proceso
 Apertura por ultrasonidos
- Número de barras de apertura (3-5)
- Ángulo de envoltura alrededor de barras (90-180°)
- Temperatura de barras (22-150 °C)
- Superficie de barras (pulida, recubierta con TopoCrom o Bechem)
- Pre-tensión del roving (hasta 2000 centiNewton)
- Presión de aire (0-6 bar)
- Ángulo de flujo de aire (0-180°)
- Número de barras de apertura activas (3-5)
- Ángulo de envoltura alrededor de barras (1-120°)
- Frecuencia ultrasónica (30 kHz)
- Intensidad de amplitud (50-100%)
- Pre-tensión del roving (hasta 2000 centiNewton)
FUENTE: ITA Tape Center, RWTH Aachen University.
Las barras de apertura parecen ser la técnica más antigua y básica, usada en una patente de 2001 del productor de fibra de carbono Zoltek. Happach señala que el proveedor de equipos Karl Mayer también ha empleado barras de apertura en sus máquinas de cinta y tejido de tow extendido. "El problema de este método es que limita la velocidad de producción a 25 m/min", dice. "Si intentas ir más rápido, la fricción es demasiado alta y daña los filamentos del roving. La apertura por barras también está limitada en el ancho máximo de apertura. Se puede abrir el roving como máximo 3 veces su ancho inicial".
La apertura por aire, dice Happach, se usa cuando se desea el máximo ancho de apertura para un peso areal menor. "El flujo de aire separa los filamentos y permite una apertura de hasta 6-7 veces el ancho inicial del roving con mucho menos daño a los filamentos porque hay menos fricción", explica. "No hay estiramiento de la fibra sobre barras a alta tensión".
Sin embargo, existe una limitación dependiendo del apresto aplicado a la fibra de vidrio o carbono. Happach explica: "La fibra aprestada para epoxi y otras resinas termofijas puede ser pegajosa, de modo que el proceso de apertura por aire no puede separar los filamentos fácilmente". En este caso, puede necesitarse un preproceso para romper un poco el apresto. Sin embargo, el apresto compatible con resinas de matriz termoplástica, que también es termoplástico, no es pegajoso en absoluto y actúa casi como una fibra sin apresto. En otras palabras, no hay adhesión interfilar. "Así que es fácil de abrir pero difícil de manejar porque tiende a deshacerse", señala Happach.
La apertura por ultrasonidos usa el mismo principio básico que las barras de apertura pero con sonotrodos en forma de semicilindro, que, señala Happach, "transmiten gran energía. El roving se envuelve alrededor de los sonotrodos y al aplicar ultrasonidos, los filamentos vibran y se asientan sobre la superficie, abriéndose". Esta técnica puede lograr mayores ratios de apertura (es decir, torones de fibra más grandes abiertos en cintas muy finas y anchas) pero no puede usarse con fibra de vidrio o fibra de carbono de brea porque son demasiado frágiles y se rompen.
"También se puede usar vibración inducida mecánicamente a menor frecuencia", dice Happach, "y el calor puede usarse para ablandar el apresto de la fibra, permitiendo que los filamentos se muevan más fácilmente".
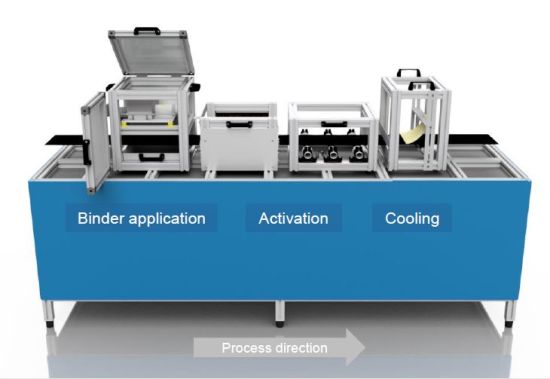
AutoTow
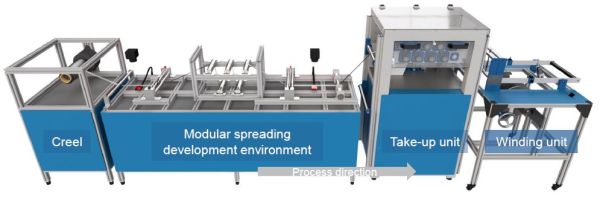
ITA desarrolló AutoTow para superar los problemas de estos métodos básicos de apertura. Happach señala que el Tape Center trabaja mayormente con tow de 24K, 50K y 60K (que indica que es de Mitsubishi) porque los efectos de apertura son mayores. "Podemos alcanzar velocidades de producción más altas de hasta 100 m/min porque podemos rotar las barras de apertura individuales a hasta 80 m/min", explica. "Así, la velocidad relativa es 20 m/min, lo cual es bueno para la apertura sin daño a los filamentos".
Happach señala que como el tow/roving de entrada tiene variaciones, el ancho del tow extendido de salida también varía. "Con cintas prepreg, los proveedores simplemente cortan los bordes. Pero nosotros empezamos con cinta seca con aglutinante, que tiene mucha menos resina, así que es demasiado duro cortar los bordes". El equipo de Happach se dio cuenta de que necesitaban un mejor medio para controlar el ancho de apertura.
"Usamos cámaras para medir el ancho a la entrada y a la salida del abridor", explica. "Un algoritmo usa esta medición de ancho, la velocidad del proceso y ciertos factores conocidos sobre cada material para calcular y controlar la velocidad de cada una de las 5 barras giratorias para ajustar continuamente el ancho de la cinta. Podemos reducir la variación a menos de 1 milímetro."
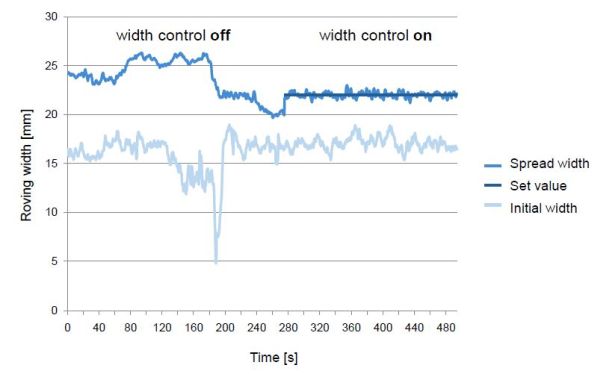
Control de ancho integrado de AutoTow mediante medición con cámara para reducir la variación de ancho a menos de 1 mm. FUENTE: ITA Tape Center, RWTH Aachen University.
"También somos capaces de ajustar el ángulo de envoltura del roving alrededor de cada barra de apertura", continúa Happach, "pero no en tiempo real". Así que esto es más bien una calibración para cada corrida de producción. "Todo lo demás se hace en línea", sostiene. "Si quieres pasar de 25 mm a 30 mm de ancho de tow extendido, solo ingresas ese número y en pocos segundos cambia durante la producción, y a alta velocidad, incluso 100 m/min".
Desarrollo futuro
El objetivo del ITA Tape Center es tener la cadena completa de proceso de cinta para apoyar el desarrollo industrial. "Nuestro objetivo es atraer socios industriales para desarrollar nuevas soluciones para ellos", explica Happach. "Estamos en proceso de construir una línea de producción de cinta y línea de producción de piezas también. Queremos tener todas las operaciones: aprestado, apertura, producción de cinta, colocación automatizada de cinta y curado". Dice que ITA nunca será proveedor de máquinas ni fabricante de piezas. "Queremos lograr la producción de piezas de capas finas ligeras porque hemos visto que cuanto más finas las capas, mayores las propiedades mecánicas. Ahora que podemos producir cintas secas con aglutinante a altas velocidades y alto nivel de calidad, nuestro objetivo es bajar el peso areal y luego producir cintas prepreg termoplásticas y termofijas."
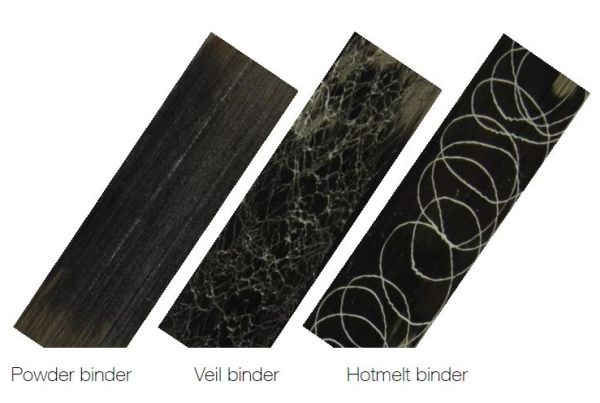
El ITA Tape Center ha investigado diversas tecnologías de aglutinante compatibles con termofijos y termoplásticos.
Así como el ITA Tape Center ha definido el espacio de producción para los procesos de apertura de tow y sus parámetros, también ha desarrollado conocimiento significativo sobre el impacto del apresto de fibra y del aglutinante de cinta. "Tenemos proveedores que quieren probar diferentes recetas de apresto para ver cuál es mejor para la apertura", dice Happach.
Para materiales aglutinantes, subraya que el factor más importante es la compatibilidad con la resina de matriz. "Un aglutinante termofijado logrará las propiedades más altas para una matriz termofija". Del mismo modo, para una matriz termoplástica el aglutinante debería ser termoplástico, y puede aplicarse mediante polvo, velo o fundido en caliente. Los dos últimos permiten una aplicación muy rápida y dan alta estabilidad a la cinta, pero Happach señala que el velo dará contenido de aglutinante ligeramente mayor. Esto puede ser o no deseado según consideraciones de diseño de pieza y proceso de fabricación. La investigación sobre parámetros de aglutinante y cómo afectan a las piezas finales continuará a medida que ITA complete su cadena de proceso completa.
Resina
- Robótica Impulsada por IA: Máquinas Inteligentes de Vanguardia
- Explorando la Automatización Industrial: Tipos, Beneficios y Papel en la Industria 4.0
- Descubra las Cámaras Hiperspectrales: Identificación Avanzada de Materiales y Detección de Precisión
- Revolución en la Industria 4.0: Cómo la Visión Artificial Impulsa la Fabricación Inteligente
- Convocatoria Industria Conectada 4.0: Hasta 300.000€ para Proyectos de Innovación Industrial
- Industria 4.0: Cómo la Cuarta Revolución Industrial Moldea la Ciberseguridad
- Impresión 3D vs Mecanizado CNC: Elegir la Herramienta Correcta para su Proyecto
- Prevención de Rotura de Fresas de Extremo: Estrategias Expertas para Mecanizado Fiable
- Cómo Diagnosticar y Verificar un Sistema de Parada de Emergencia de Máquina CNC
- ¿Qué Significa SFM en Mecanizado CNC?
- Cómo Mantener el Acero Inoxidable Limpio y Libre de Corrosión: Guía Práctica