



Industrializando la impresión 3D de compuestos de fibra continua en Delft: avances y éxito en producción
La impresión 3D de compuestos reforzados con fibra continua continúa expandiéndose y avanzando. Muchas nuevas empresas y desarrollos han surgido desde que Markforged anunció la impresora 3D de fibra continua Mark One en 2014. He escrito en mi blog sobre muchas de estas, y continuaré explorando el panorama y actores en rápido desarrollo para lectores de CW.
CEAD (Delft, Países Bajos) fue presentado en la característica de marzo de 2019 de Karen Mason, "Llevando la impresión 3D de fibra continua a producción". En este blog, doy más detalles basados en mis entrevistas con el cofundador Maarten Logtenberg, incluyendo por qué la compañía vende su extrusor por separado y la visión de la compañía para el futuro de la impresión de fibra continua.
Impresión con y sin fibra continua — en la misma impresión
Junto con Logtenberg, CEAD fue fundada por Lucas Janssen. Eran la mitad del equipo que empezó la empresa holandesa de impresoras 3D Leapfrog. "Hemos hecho muchas máquinas de impresión 3D diferentes para la industria", dice Logtenberg. "Estaba mirando el mercado y sentía que faltaba impresión a gran escala con materiales adecuados para aplicaciones verdaderamente industriales. Necesitas más resistencia vs. termoplástico solo". Esto es lo que entrega la impresión con fibra continua. "Así que desarrollamos nuestra propia tecnología, que hemos patentado", continúa.
"Todavía vemos necesidad de impresiones con fibra corta y sin fibra". Por eso la tecnología Continuous Fibre Additive Manufacturing (CFAM) de CEAD permite imprimir con fibra continua y con extrusión directa de pellets sin refuerzo o con fibra corta dentro de la misma impresión. "No necesitamos cambiar el cabezal de impresión", explica Logtenberg. "Ponemos la fibra continua en el medio del fundido, así que ambas se extruyen al mismo tiempo. Pero usan diferentes sistemas de accionamiento. La fibra continua se empuja a través del cabezal pero preimpregnada para asegurar calidad".
Ya estándar en compuestos moldeados por inyección y sobremoldeados, así como compuestos termoplásticos de fibra larga directa (DLFT) moldeados por compresión, la extrusión directa de pellets/materiales granulados es más barata para producción industrial, dice Logtenberg. "Estos materiales deben secarse pre-impresión, y desarrollamos nuestro propio secador, que está conectado a la máquina CFAM".
Similar a compuestos termoplásticos sobremoldeados, para cada impresión, el mismo polímero se usa tanto en el filamento continuo preimpregnado como en la extrusión directa sin refuerzo o con fibra corta. La compañía ha procesado una amplia gama de polímeros, incluyendo ABS, PC, PEEK, PET, PLA y PP. Ahora están explorando PEKK y PAEK de bajo punto de fusión.
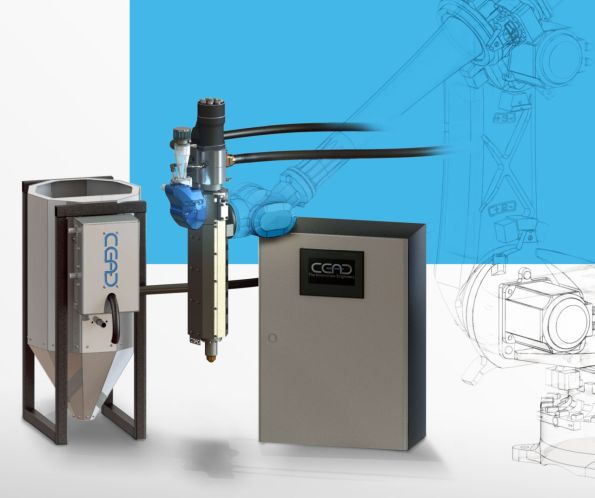
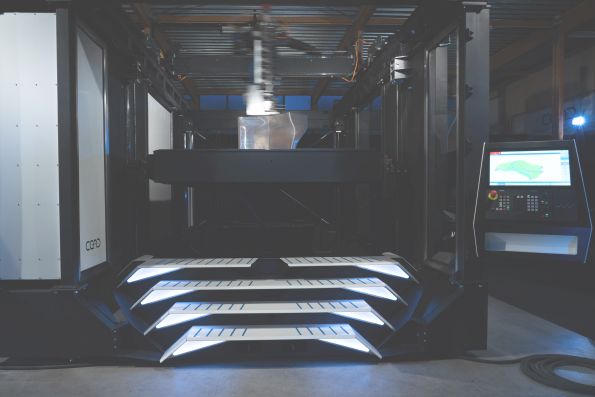
CEAD ofrece un cabezal de extrusión más pequeño para brazos robóticos (arriba) y su CFAM Prime (abajo) máquina basada en gantry con volumen de construcción 4m x 2m x 1.5m.
FUENTE: CEAD
Zonas de calentamiento y gantry vs. robot
Actualmente, CEAD ofrece el extrusor Robot, con cuatro zonas de calentamiento, y su máquina CFAM Prime basada en gantry, con volumen de construcción de 4 por 2 por 1,5 metros y 10 zonas de calentamiento en el extrusor. "Empezamos desarrollo en 2017", dice Logtenberg. "El cabezal de impresión se basa en un extrusor de tornillo único comúnmente usado en moldeo por inyección. Necesitas zonas para calentar gradualmente el material para que puedas aplicar la gran cantidad de presión necesaria (50-60 bar) para extruir tanto material. Los pellets se transfieren al barril, donde se funden, luego comprimes y empujas. Si calientas demasiado rápido, no se construirá presión en el extrusor".
¿Por qué vender el extrusor/cabezal de impresión por separado? "Los clientes también querían un extrusor más pequeño para un brazo robótico para construir sus propias máquinas, pero sin usar fibra continua, solo extrusión directa", dice Logtenberg. Entonces, ¿por qué usar un gantry para el CFAM Prime? La respuesta corta: precisión y velocidad. "Los robots son muy buenos en precisión relativa", explica, "pero la forma en que llegan al punto B desde el punto A es imprecisa. Con la impresión 3D, tienes que moverte continuamente con precisión para crear una pieza terminada de alta calidad".
"El otro tema es la velocidad", continúa. "Queríamos una alta salida para producción industrial pero también con alta resolución. Un brazo robótico usando nuestro extrusor puede moverse a 4 m/min, que es muy rápido para un robot, pero la máquina gantry puede moverse a 60 m/min".
Aunque el gantry ofrece velocidad, un extrusor en un brazo robótico aún ofrece impresión multi-eje. "Estamos interesados en usar impresión multi-eje para superar el desafío actual con propiedades en dirección z [típico de impresión en capas]", reconoce Logtenberg. "Desarrollamos el sistema gantry primero, pero ahora tenemos un nuevo sistema de control de Siemens que ofrece el mismo control en un brazo robótico. Así que estamos desarrollando máquinas de 5 ejes. El sistema gantry sigue siendo más rápido, pero este nuevo sistema ofrece verdadera colocación multi-eje". Imagina combinar los dos sistemas, similar a la configuración para máquinas de fresado CNC de 5 ejes.
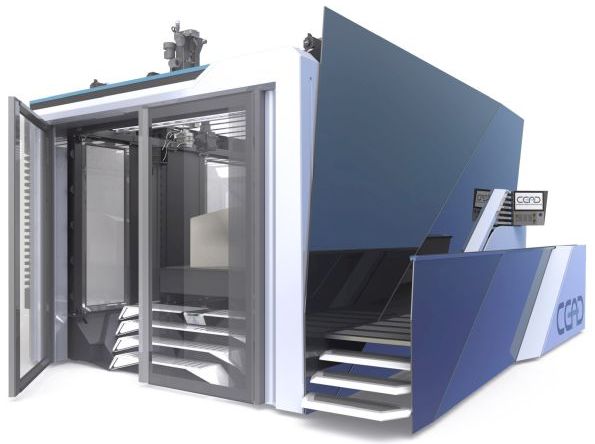
Máquina CFAM Prime con cámara cerrada (abajo).
FUENTE: CEAD
Enfriamiento y control
Uno de los problemas en la impresión 3D es controlar la contracción de la matriz plástica. Aunque el CFAM Prime inicialmente usó calentamiento infrarrojo (IR) gestionado con entrada de cámaras térmicas, Logtenberg concede que este sistema produjo calentamiento desigual al imprimir formas complejas. "Todavía usamos una cámara de impresión cerrada y ahora estamos desarrollando una cama de impresión calentada", dice. "Esto proporcionará calor más uniforme, y seguiremos usando cámaras térmicas para monitorear y gestionar el sistema. Si imprimes la misma pieza dos veces con seis meses de diferencia tendrás el mismo perfil de temperatura y condiciones dentro de la cámara de impresión".
Logtenberg señala que el extrusor CFAM Prime extruye tanto material que hay mucha energía en él. "Así que es difícil enfriarlo lo suficientemente rápido para que la impresión sea estable. Quieres enfriar las capas para hacerlas estables mientras imprimes", añade. ¿Cómo se logra este enfriamiento? "Usando aire forzado, y mucho", dice Logtenberg. Señala que añadir calor en la cama de impresión y cámara cerrada es parte del control de alabeo. "Estás poniendo capas calientes sobre capas frías. Pero quieres mantener el material por encima de su Tg, que es más de 150°C para algunos materiales, yet it's stable to print on top of". Incluso con este proceso, Logtenberg señala que siempre habrá algo de tensión térmica en la pieza. "Puedes hacer algunos pasos de post-proceso para sacar tensión de la pieza".
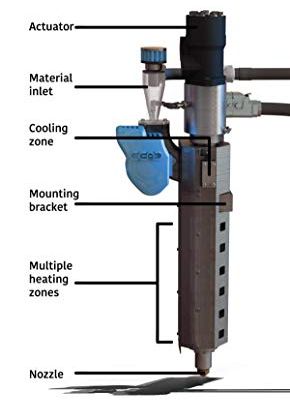
Extrusor robot con múltiples zonas de calentamiento.
FUENTE: CEAD
CEAD usa sistemas Siemens para controlar sus máquinas. "Estos están bien pensados y pueden manejar desafíos complejos en el proceso y materiales", explica Logtenberg. CEAD escribió su propio software detrás del sistema Siemens para proporcionar una interfaz de usuario fácil. "La máquina corre en código G, que también es el estándar usado para máquinas de fresado industriales", señala. "Esto da libertad en la programación de las piezas. Puede usar slicers de código abierto pero también Siemens NX, que es una poderosa herramienta de software".
Logtenberg dice que el cliente puede elegir qué tan complejo quiere ir. "Nuestro enfoque es muy código abierto, permitiendo diferentes tipos de software de impresión para ser usados. Así que si el cliente quiere una impresión muy simplificada, solo aprieta un botón. Pero también es posible usar software más avanzado. Sin embargo, entonces el cliente debe tener el conocimiento de cómo usar esto. Nuestra visión es dejar que la gente decida qué quiere usar y luego los apoyamos". Logtenberg señala que CEAD vende a empresas, no a consumidores. "Así que tenemos la capacidad de proporcionar más soporte".
Piezas impresas y propiedades
"Puedes sentir la diferencia en piezas impresas con fibra continua versus las impresas con fibra picada", señala Logtenberg. "Pero no hemos probado propiedades aún". Esa es la próxima tarea, ahora que el desarrollo de máquinas y lanzamiento inicial se han completado. "Este año trabajaremos en caracterizar completamente los materiales y desarrollar fichas de datos con resistencia a compresión, rigidez, etc. para cada combinación de materiales", añade.
Determinar contenido de vacíos y volumen de fibra también es parte de este trabajo de caracterización. "Nuestro contenido de fibra no es tan alto en este momento", concede Logtenberg. "Si usas pellets de fibra picada, tienes 30% de fibra en peso, por ejemplo. Añadir la fibra continua solo añade otro 10% a esto porque la salida y volumen total es grande".
¿Qué hay de la compactación para reducir contenido de vacíos? "La boquilla en sí está compactando la capa", dice Logtenberg. "Debes tener la relación correcta de altura de capa versus ancho. Si tienes eso bien, obtienes buena adhesión entre capas". Explica que la relación de altura a ancho debe estar en el rango correcto para permitir fuerza de compresión en la capa impresa y suficiente calor para obtener buena fusión en las capas. "Por ejemplo, en una capa impresa de 5 mm de alto y 5 mm de ancho, habrá casi ninguna fuerza de compresión", señala. "Para una capa de 5 mm de alto, necesitas un ancho de 10 mm".
CEAD está mejorando continuamente la calidad de impresión del CFAM Prime, dice Logtenberg. "Hemos desarrollado mucho software interno para impresión dinámica". Explica que hubo problemas en las esquinas porque el extrusor está empujando material mientras la máquina debe reducir velocidad para girar. "Ahora hemos resuelto ese problema. Seguimos desarrollando nuestro seguimiento usando sensores, la dinámica y la temperatura de capa, por ejemplo, para mejorar control de proceso".
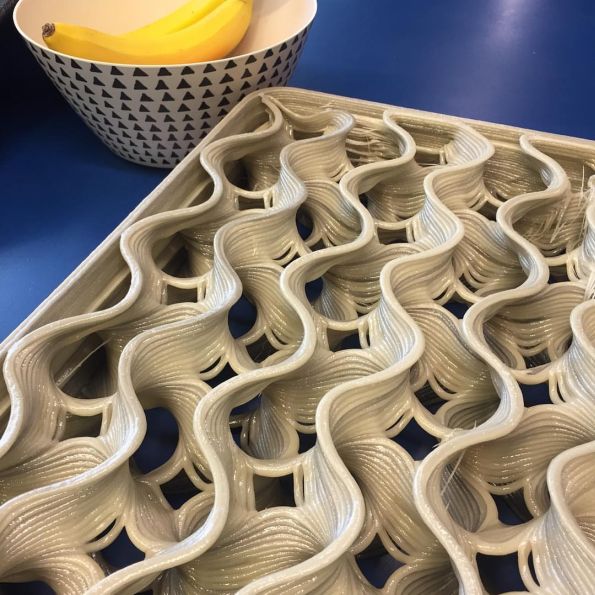
Imprimiendo formas complejas con CFAM Prime.
FUENTE: CEAD Instagram, marzo 2019
Máquinas para marina y construcción
Logtenberg dice que los primeros objetivos para la capacidad de producción industrial del CFAM Prime son los mercados marino y de construcción e infraestructura porque sus piezas compuestas impresas son lo suficientemente buenas para ser usadas directamente en servicio final. De hecho, sus primeros clientes son Royal Roos (Róterdam, Países Bajos), una firma de ingeniería y construcción marina, y Poly Products (Werkendam, Países Bajos), un fabricante de compuestos que trabaja en sectores marino, arquitectura, industrial, recreativo y transporte.
Dicho esto, el CFAM Prime también se está usando para imprimir moldes, especialmente para estructuras marinas. "Por eso procedimos con el brazo robótico", dice Logtenberg, "y hemos añadido fresado CNC, muy similar a la máquina LSAM [de Thermwood] pero un poco más pequeña y menos cara".
"En la UE, la tasa de construcción para marina está bajando", dice. "Porque la mano de obra es tan cara, la producción va a China. Así que estamos intentando establecer una forma de competir. También estamos mirando otros mercados, como automoción, aeroespacial y otro transporte".
La respuesta en el mercado marino y de construcción ha sido buena. "Estamos haciendo muchos proyectos para mostrar lo que la máquina puede hacer", dice Logtenberg. "Después del lanzamiento el otoño pasado, las ventas fueron más lentas de lo que nos habría gustado. Pero ahora se está moviendo bien, con proyectos acelerados y desarrollos de máquinas".
Para estos nuevos mercados, CEAD está explorando nuevos materiales. Por ejemplo, está probando un material de SABIC para resistencia al fuego y hablando con fabricantes de trenes. Con la capacidad de imprimir fibra continua, ¿podría CFAM también usarse para imprimir con alambre y/o sensores? "Estamos investigando esto", dice Logtenberg. "Estamos trabajando con una empresa para incrustar fibra de acero, que también es conductiva".
Visión de futuro
Muchos en la industria de compuestos tradicional cuestionan cómo los compuestos de fibra continua impresos en 3D pueden competir con compuestos convencionales cuando tienen tan bajo contenido de fibra y tan alto potencial de deslaminado entre capas impresas. "Desde luego, la resistencia en dirección z es una de las cosas más desafiantes para compuestos impresos en 3D", está de acuerdo Logtenberg. "No estamos compitiendo con compuestos convencionales actualmente. Creemos que en el futuro podremos competir con compuestos convencionales porque nuestra producción es completamente automatizada, pero tenemos un largo camino por recorrer. Ahora mismo, es una adición a los métodos de fabricación actuales, dando flexibilidad y abriendo posibilidades de diseño y producción".
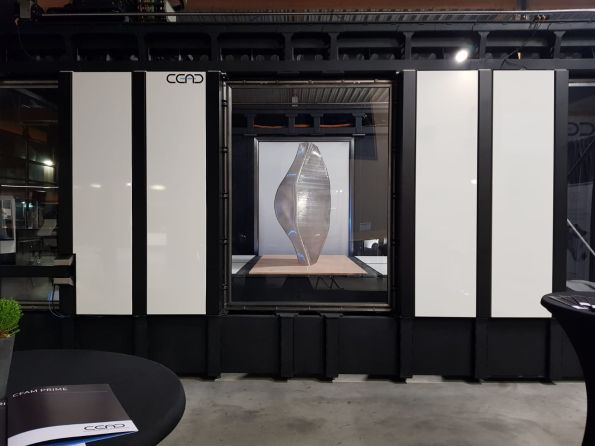
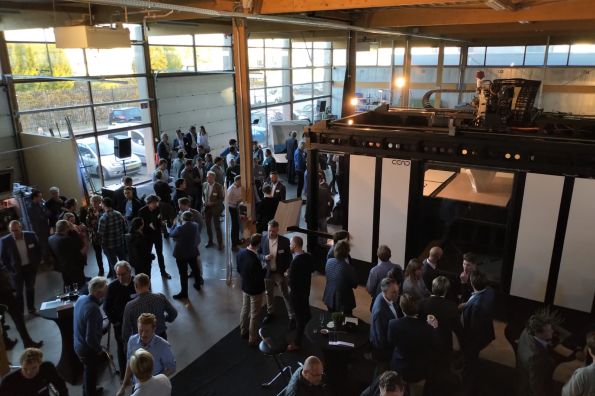
La máquina CFAM Prime en su lanzamiento en 2018.
FUENTE: CEAD
Resina
- Entendiendo la economía de la impresión 3D: ROI y análisis de costes
- Actualizando el 3DR Iris+ con piezas de fibra de carbono impresas en 3D – Parte 2: Modificaciones eléctricas
- Explorando Materiales Compuestos para Impresión 3D: Guía Práctica para Ingenieros
- Impossible Objects y BASF lanzan solución de impresión 3D de fibra de carbono PA6 de alto rendimiento
- Fabricación con fibra continua: Fusionando impresión 3D con procesamiento avanzado de fibras
- Covestro presenta Maezio: Termoplásticos de fibra continua avanzados para aplicaciones de alto rendimiento
- Revolucionando los compuestos: Fabricación de fibra continua con MOI Composites
- Ingenieros de South Dakota Mines ganan segundo lugar en concurso nacional de puentes con diseño compuesto ligero
- Avanzando en impresión 3D: Manufactura de composites reforzados con fibra continua
- Descubra los últimos materiales compuestos en NPE2018 – Encuentre proveedores clave e innovaciones
- Ingeniería de Compuestos y Fibra de Carbono: Cómo los Materiales Avanzados Moldean la Infraestructura Moderna