



Impulsando la innovación en compuestos termoplásticos con RTM para Clean Sky 2 en España
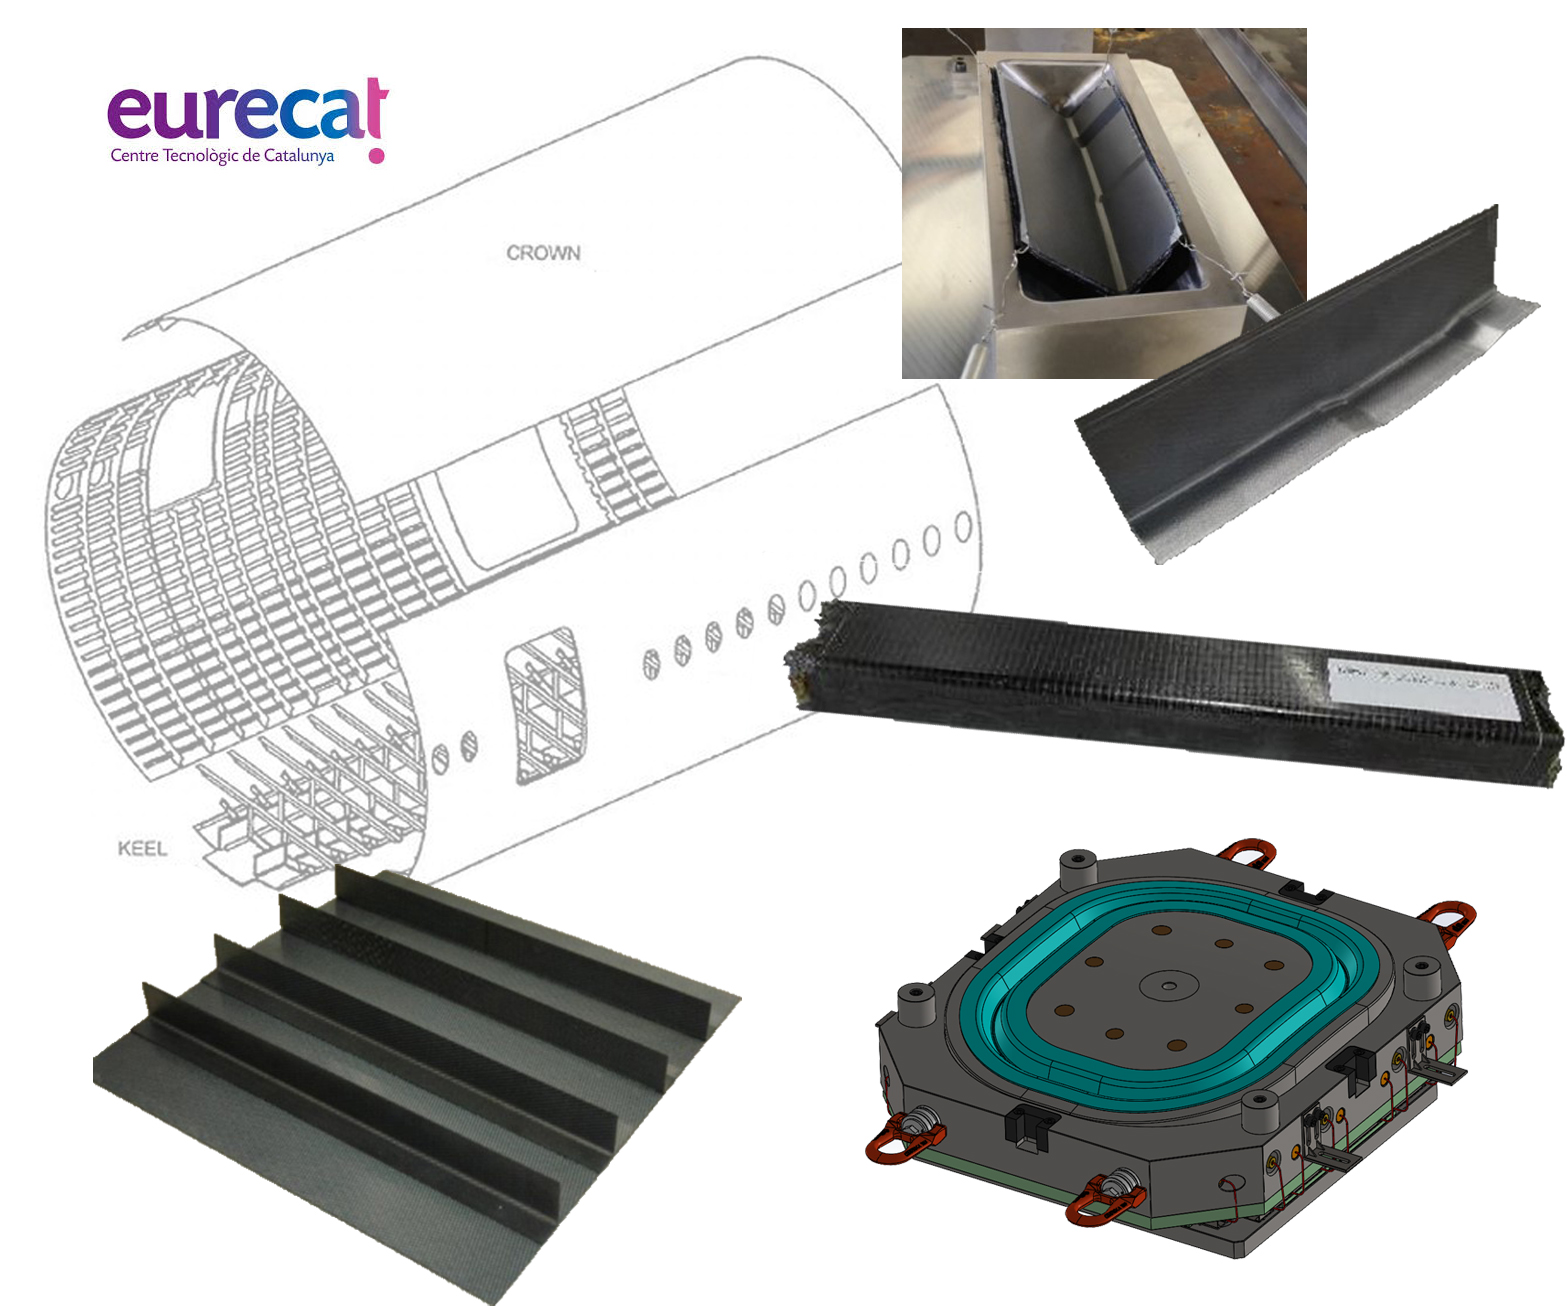
El EURECAT Centro Tecnológico de Cataluña (EURECAT Technology Centre Catalonia, Barcelona, España) es una organización privada sin ánimo de lucro de I+D con 11 instalaciones, 650 empleados y 50 millones de euros en ingresos anuales. «Es el segundo mayor centro de I+D en España», explica Ángel Lagraña Hernández, director de programa para el mercado aeroespacial y espacial en EURECAT. Explica que parte de los ingresos de EURECAT provienen del gobierno catalán y del resto, la mitad debe venir de empresas privadas —principalmente pequeñas y medianas empresas (PYMES)— mientras que la otra mitad puede ser pública, como el programa Clean Sky 2 financiado por la Unión Europea. «Ahora tenemos 18 proyectos Clean Sky», señala Lagraña, «que se nos adjudicaron puramente sobre la base de presentaciones competitivas en respuesta a convocatorias de propuestas».
Ejemplos de cómo los compuestos aparecen en los numerosos objetivos y demostradores tecnológicos planificados de Clean Sky 2 incluyen:
- El demostrador de fuselaje multifuncional de próxima generación —aprovechando termoplásticos para cielos más limpios
- Economía Circular: Fuselaje compuesto para aviones regionales toma forma
- Aprovechando la experiencia en competiciones de motor para el FastCan de Clean Sky
«EURECAT es altamente transversal, trabajando en automoción, ferroviario y otras industrias además de su trabajo en aeroespacial», dice Lagraña. «También tiene muchas actividades en TI como análisis de datos y blockchain, etc. Compuestos 4.0 es una de sus áreas estratégicas». Dentro de compuestos, señala que EURECAT trabaja principalmente en tecnologías fuera de autoclave (OOA). «Nos centramos en termoplásticos y moldeo por compresión líquido, incluyendo monitorización de proceso en tiempo real, incluyendo la monitorización de la temperatura de transición vítrea (Tg) de la resina durante el procesamiento». (Siga leyendo hasta la sección sobre COFRARE, al final de este blog, para ver más sobre esta monitorización de Tg.)
Los proyectos más recientes relacionados con compuestos de EURECAT en Clean Sky 2 incluyen:
- KEELBEMAN para demostrar una viga quilla de compuesto termoplástico (Este proyecto ha recibido financiación de Clean Sky 2 Joint Undertaking bajo el programa de investigación e innovación Horizonte de la Unión Europea bajo GAP n° 785435 KEELBEMAN);
- WINFRAME 4.0 para construir marcos de ventana de compuesto termoplástico (TPC) para el demostrador de Avión Regional Verde (GRA) en Clean Sky (2008-2017) y extendido al IADP (Plataforma Demostradora de Avión Innovador) de Avión Regional en Clean Sky 2 (2014-2024);
(Este proyecto ha recibido financiación de Clean Sky 2 Joint Undertaking bajo el programa de investigación e innovación Horizonte de la Unión Europea bajo GAP n° 821323 WINFRAME 4.0.) - COFRARE 2020 para marcos de fuselaje termoestables hechos usando moldeo por transferencia de resina (RTM) con uniones de cizalla TPC.
(Este proyecto ha recibido financiación de Clean Sky 2 Joint Undertaking bajo el programa de investigación e innovación Horizonte de la Unión Europea bajo GAP n° 821261 COFRARE 2020.)
Viga quilla de compuesto termoplástico
Clean Sky 2 - JTI-CS2-2017-CFP06-LPA-02-20. Duración del proyecto: marzo 2018 a diciembre 2019
El objetivo del proyecto KEELBEMAN es desarrollar una estructura de viga quilla orientada a fabricación para un avión tipo A320 que permita altas tasas de producción de aeronaves pero a un coste asequible mediante compuestos termoplásticos. Además de EURECAT como coordinador del proyecto, los socios incluyen:
- Airbus (Toulouse, Francia) como gestor del tema
- CETMA (Centro Europeo de Investigación para Tecnologías de Diseño y Materiales, Brindisi, Italia)
- El Grupo CT Engineering (CT Ingenieros, Madrid, España), una empresa con numerosas oficinas globales que tiene un contrato plurianual con Airbus para desarrollo de aeronaves como investigación en fuselaje, alas y parte trasera vía su oficina en Hamburgo, Alemania; investigación en parte trasera (España); investigación en fuselaje y estructuras relacionadas con planta de potencia (Toulouse, Francia) y desarrollo de alas (Bristol, Reino Unido)
- Sofitec (Sevilla, España), especialista en fabricación y montaje de aeroestructuras con experiencia y capacidad de producción en compuestos.
El Grupo CT Engineering proporcionó el modelado completo de la geometría de la viga quilla a través de su oficina en Toulouse, mientras que Sofitec desarrolló ensayos no destructivos (END) de inspección. «Esto es muy desafiante con una estructura de caja tan cerrada», señala Lagraña.
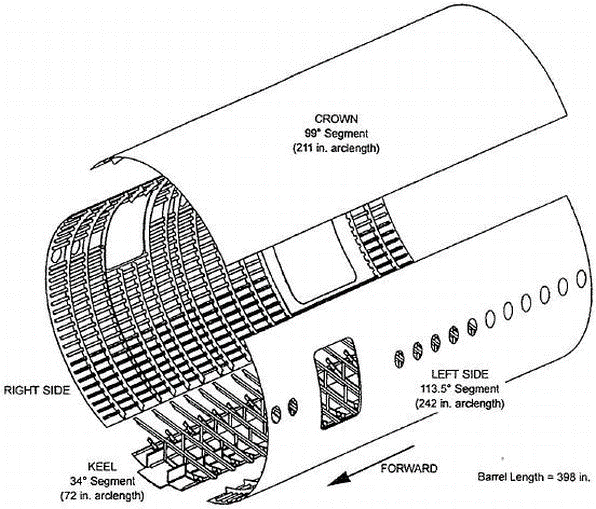
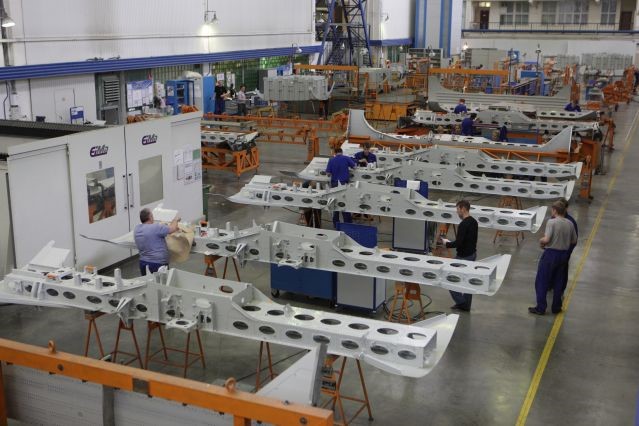
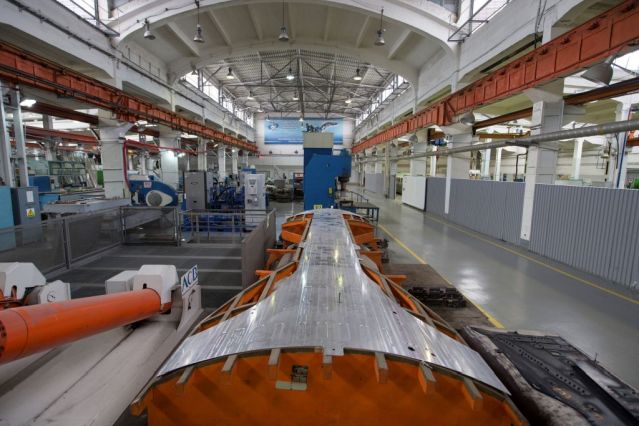
Se muestra aquí el ensamblaje de la viga quilla A320, hecha en metal por Irkut Corporation (Moscú, Rusia). Irkut supuestamente contrató con Airbus en 2004 para suministrar componentes incluyendo bahía de tren de aterrizaje frontal, viga quilla y carril de flap, que se instalan, en promedio, en cada tercer avión de la familia A320. FUENTE | Irkut
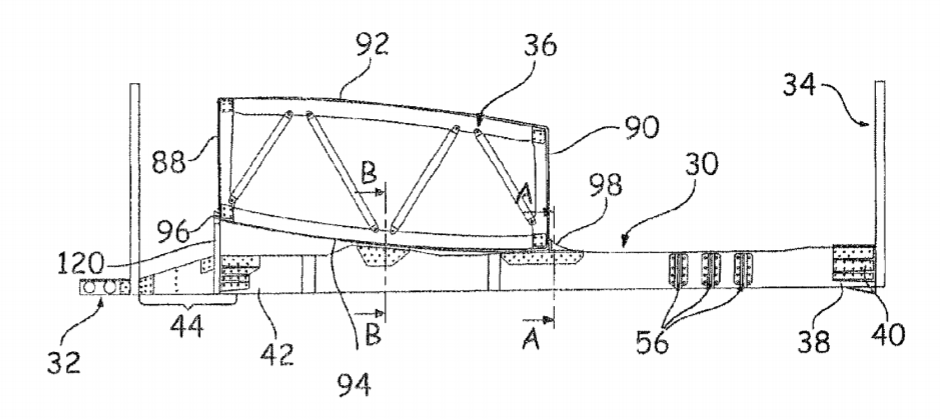
Desarrollo de estructuras de viga quilla
«Hoy, la mayoría de las vigas quilla de aviones se hacen en metal excepto el Airbus A350, que es compuesto de fibra de carbono monolítico», dice Lagraña. «Esto requiere grandes números de remaches y una cantidad significativa de tiempo para el montaje». Explica que la viga quilla es una estructura crítica en el fuselaje, «Ha habido casos donde la viga quilla se ha roto durante el aterrizaje, causando que todo el fuselaje se agriete y rompa.
Según un artículo de 2011 de Steve Wilhelm, la viga quilla del A350 es 70% compuesta, 54 pies (16,5 metros) de largo, unida con 10.000 fijaciones, pesa 1,2 toneladas y forma la columna vertebral del avión. Wilhelm señala que el competitivo avión Boeing 787 «no depende de una estructura de quilla tan robusta, porque más de la resistencia del casco proviene de barriles compuestos que se unen extremo a extremo». El artículo cita entonces a Michel Merluzeau, socio gerente de la consultora aeroespacial G2 Solutions LLC (Kirkland, Wash., EE. UU.), quien describe el diseño de Airbus como «más convencional» y «menos arriesgado» pero señala que la viga quilla es «esencial para la integridad estructural de ese avión».
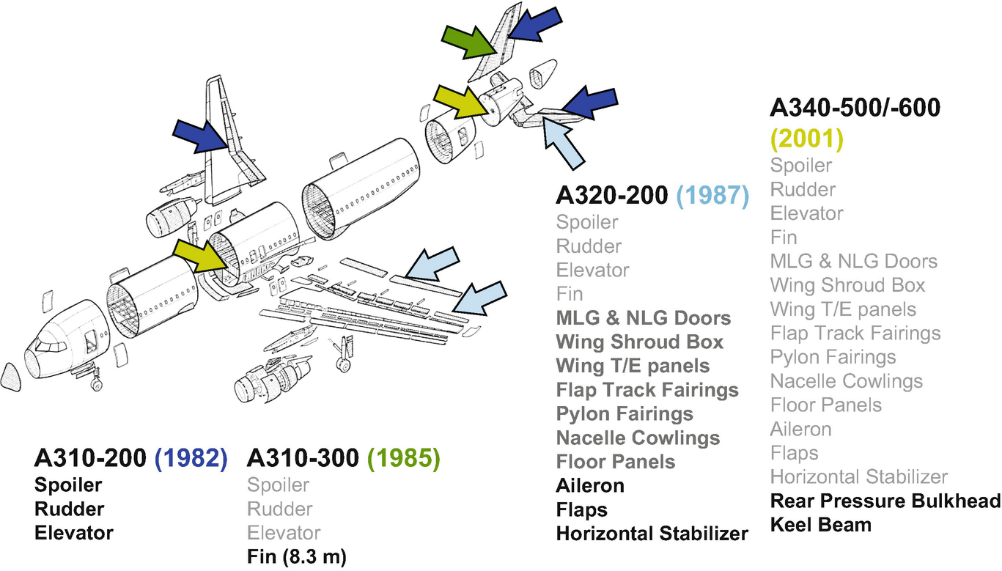
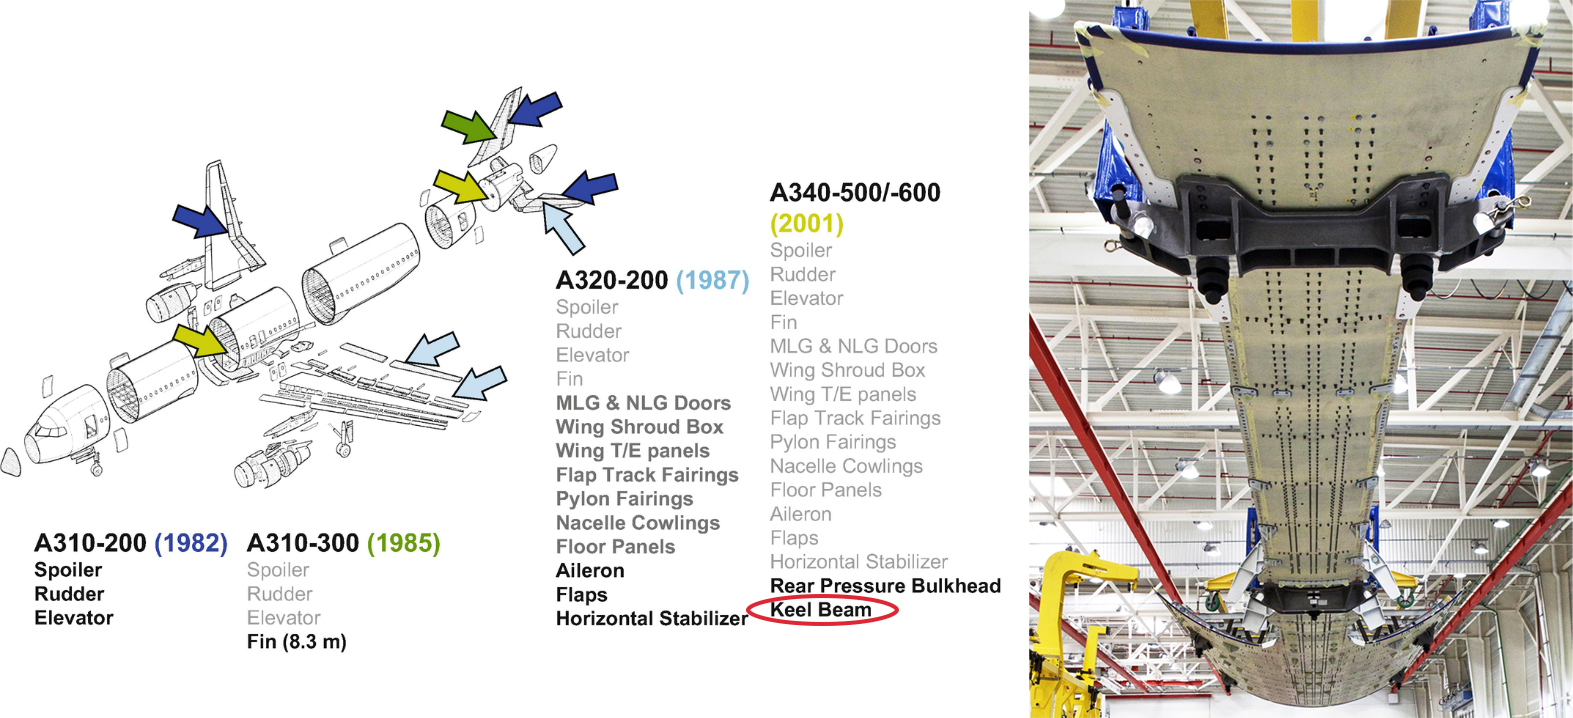
Airbus realmente fue pionero en una viga quilla compuesta para el A340 en 2001. Pero como se describe arriba, el alto número de remaches requeridos trabaja en contra del ahorro de peso posible al usar compuestos. Así, un objetivo clave en el proyecto KEELBEMAN es minimizar fijaciones usando componentes de compuesto termoplástico que se sueldan entre sí.
Viga quilla TPC
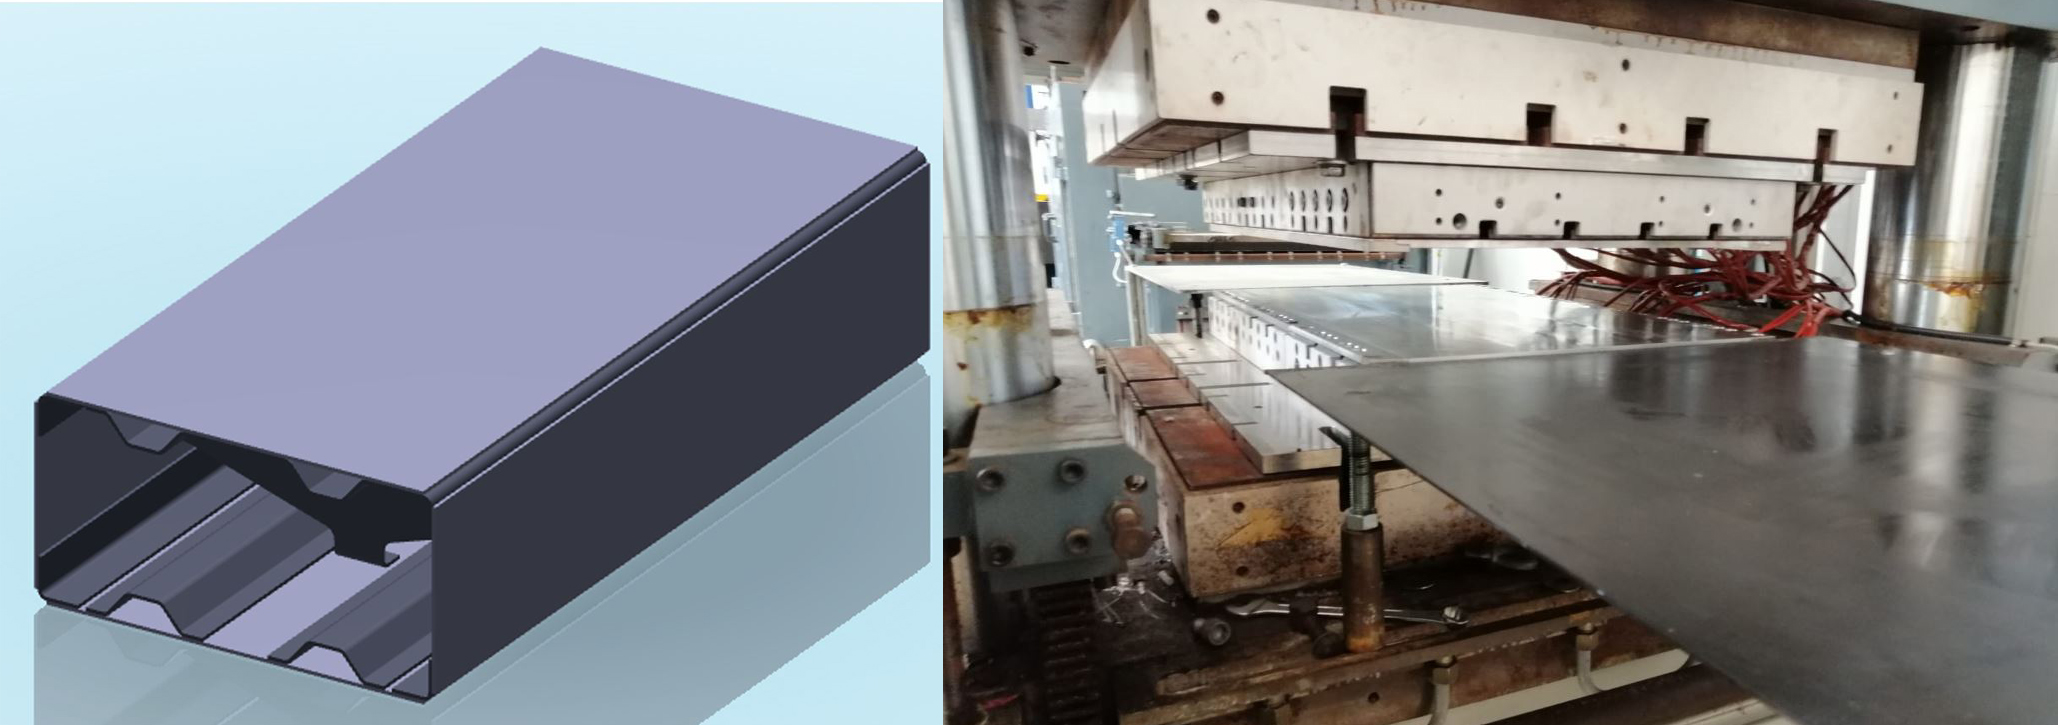
«El desarrollo de una viga quilla de compuesto termoplástico usando soldadura para el montaje es parte del desarrollo del avión del mañana de Airbus, que incluye programas como Ala del Mañana y Fuselaje del Mañana», dice Lagraña. «Dentro de KEELBEMAN, hemos producido una sección demostradora de 250 mm por 500 mm por 1 metro de largo de una viga quilla con largueros y demostrado la factibilidad de soldar esta estructura con la mayor automatización posible».
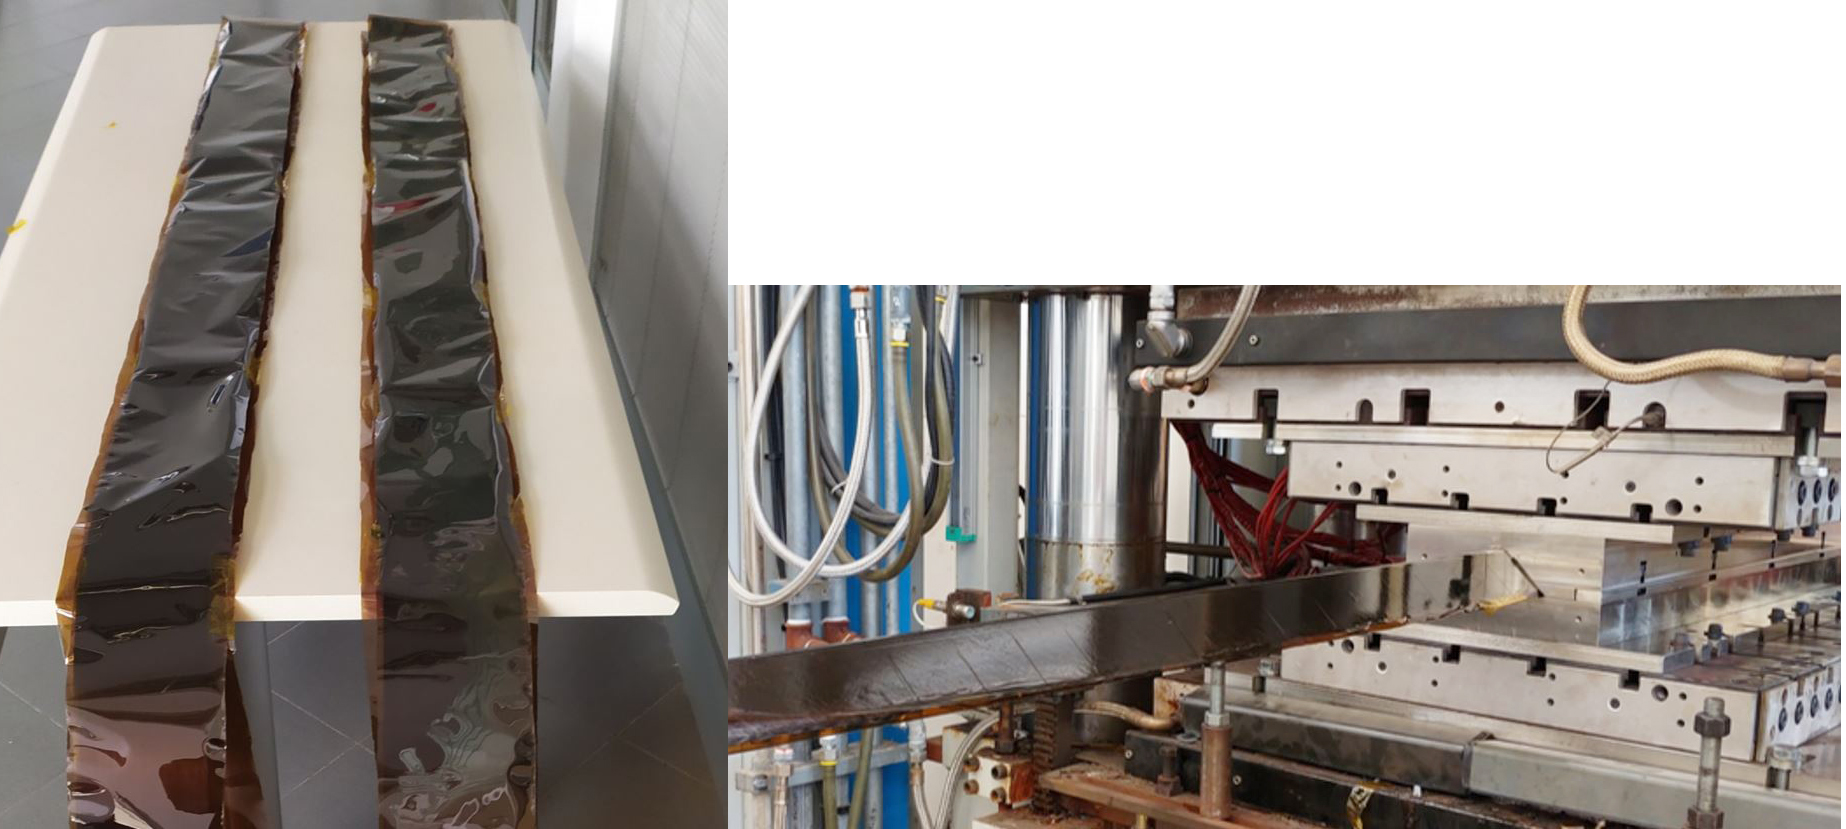
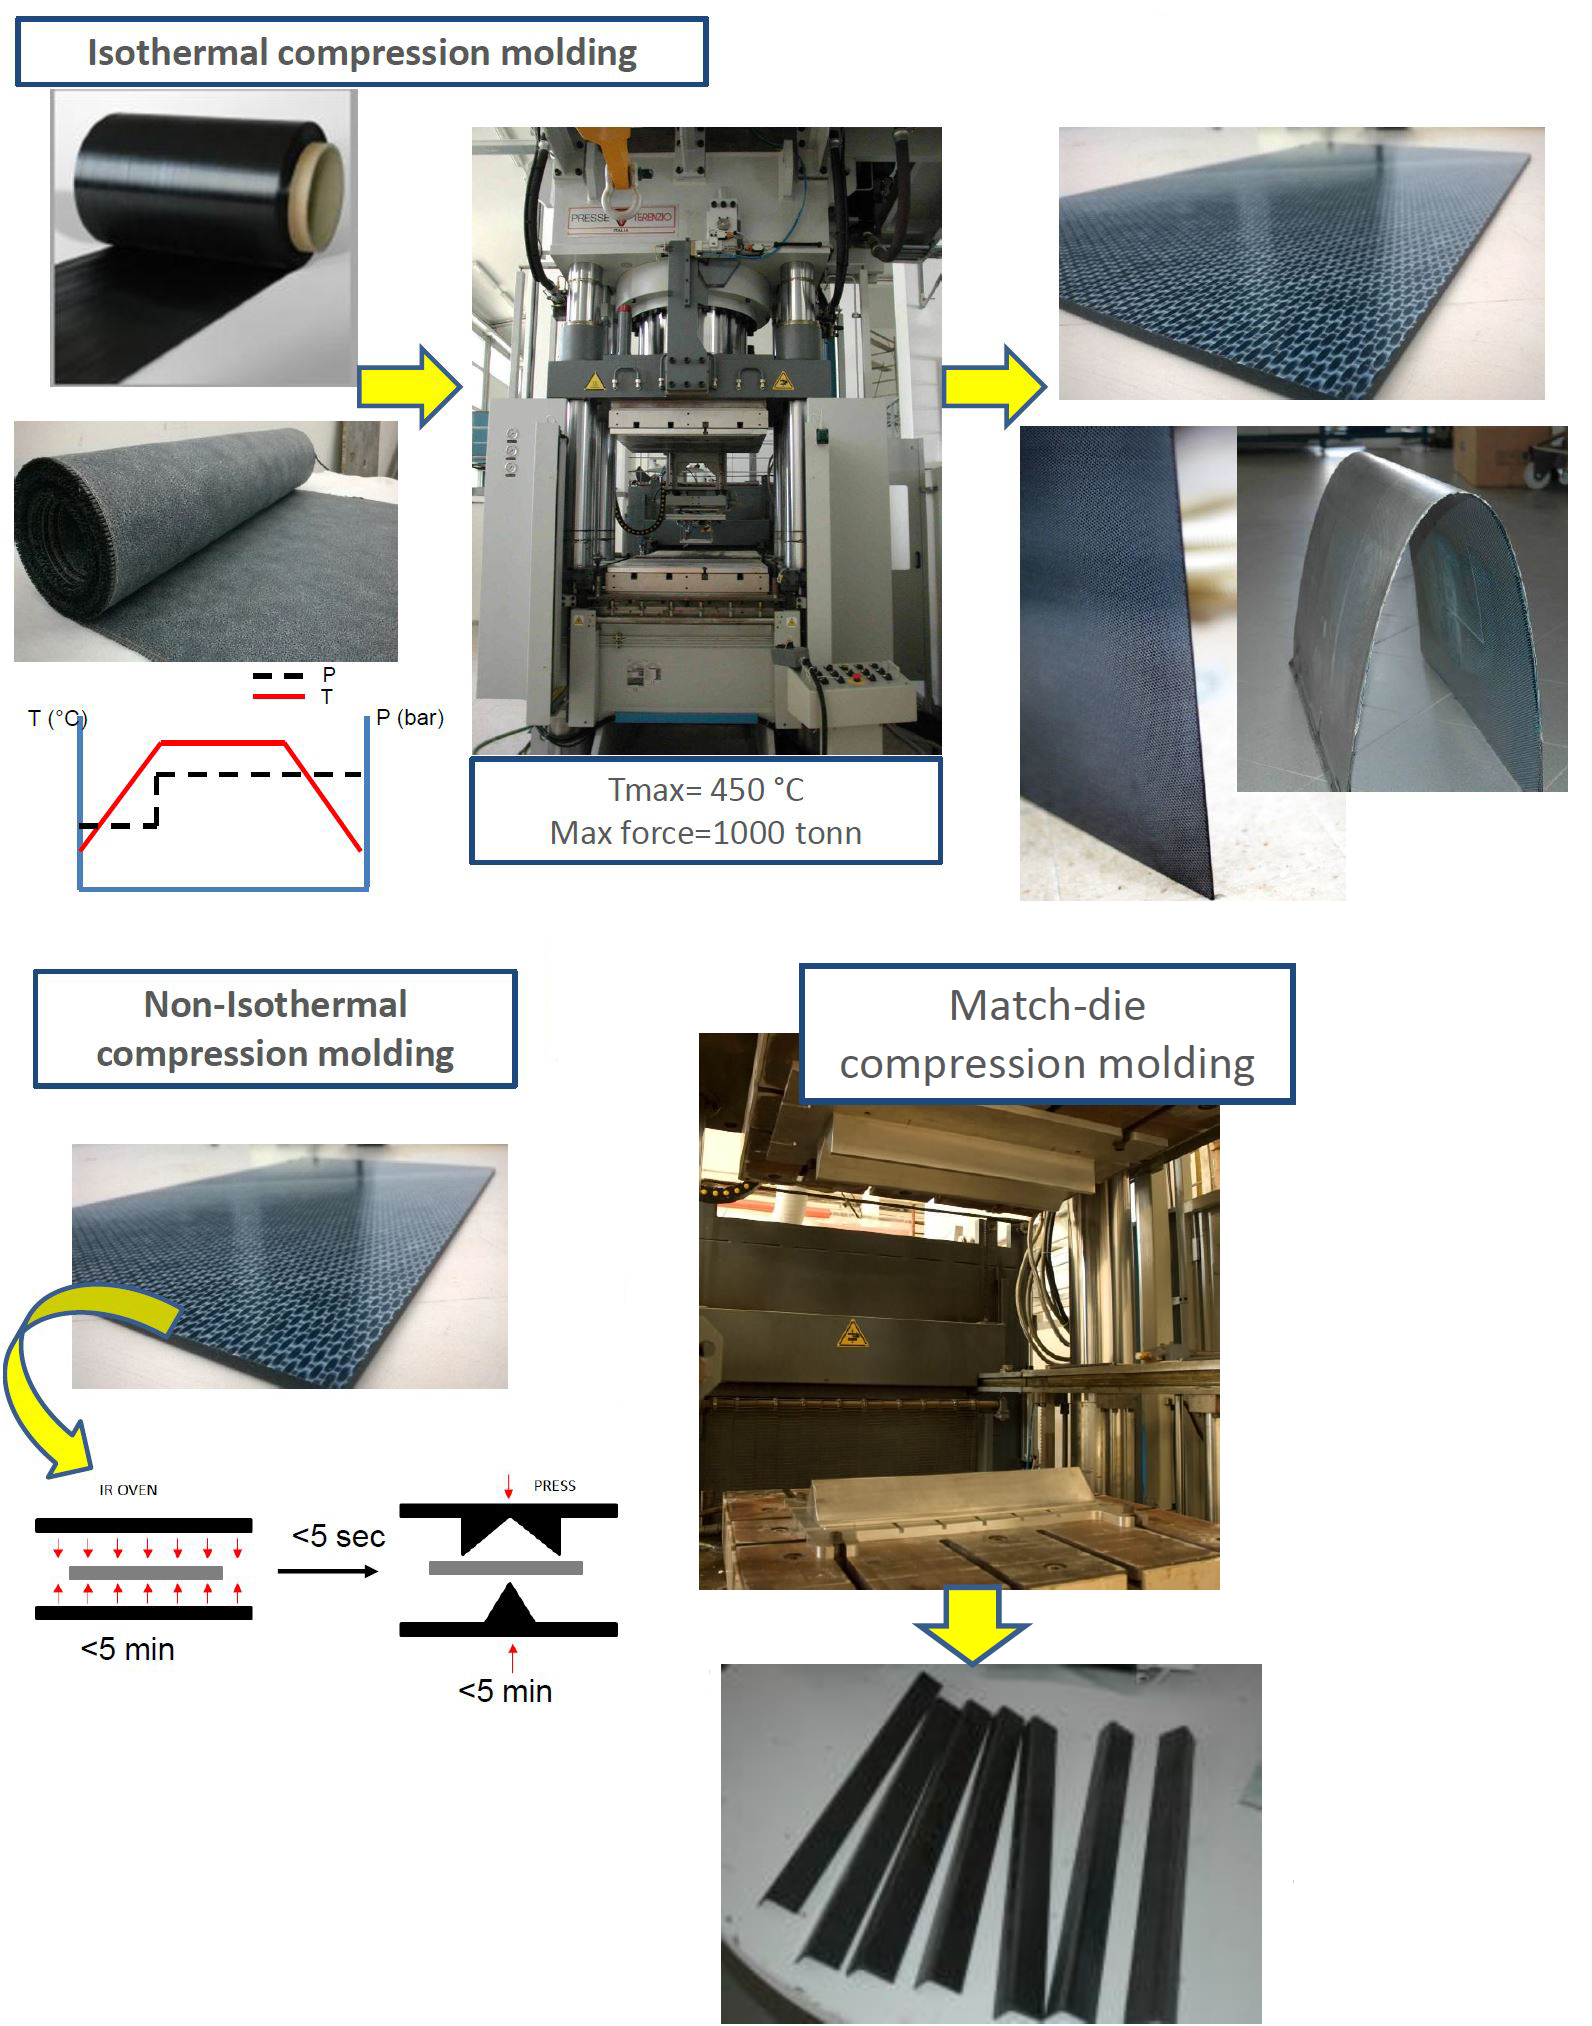
Lagraña señala que las placas de pared y largueros del demostrador se fabricaron usando cinta unidireccional (UD) de fibra de carbono/polietercetoncetona (PEKK) en un proceso de moldeo por compresión continua (CCM) desarrollado por CETMA (ver «Moldeo por compresión de grado aeroespacial» y «PEEK vs. PEKK vs. PAEK y moldeo por compresión continua»). «También hay costillas para refuerzos transversales que se hicieron usando moldeo por compresión no isotérmico tradicional por EURECAT», añade Lagraña.
Soldadura por inducción como habilitador clave
Lagraña señala que CETMA jugó un papel clave no solo en la producción de piezas para KEELBEMAN, sino también en el montaje del demostrador usando su máquina y tecnología de soldadura por inducción patentada. Esta soldadura se desarrolló originalmente en el proyecto ECO FAIRS del primer programa Clean Sky (2011-2014), junto con el moldeo por compresión isotérmico y no isotérmico de estructuras TPC mostrado arriba. En ECO FAIRS, CETMA usó todas estas tecnologías para producir un prototipo demostrador basado en el panel superior existente (panel de piel reforzado con largueros) de una cola de helicóptero Agusta Westland, así como un demostrador de carenado curvo. Aunque estos se hicieron usando CETEX (proporcionado por TenCate, ahora Toray Advanced Composites) T300 3K 5HS tejido de fibra de carbono con película PPS (sulfuro de polifenileno) de doble cara, CETMA también probó la soldadura por inducción con compuestos PEEK y PEI.
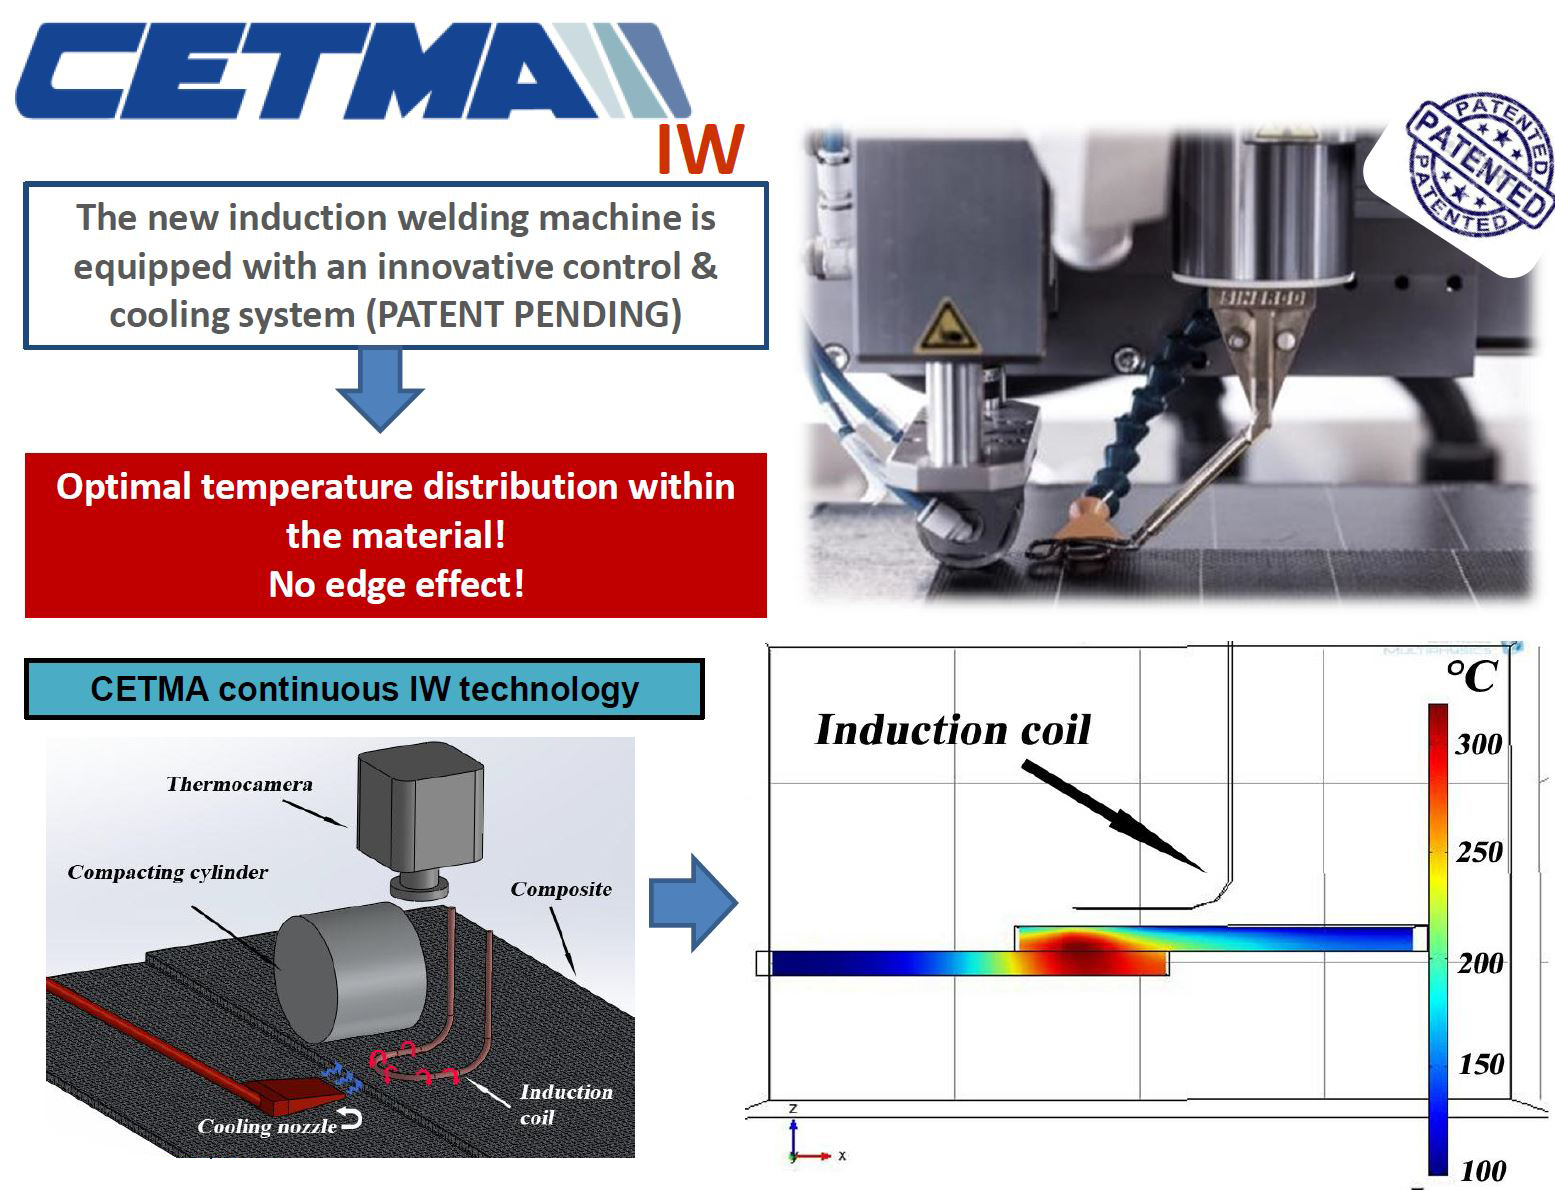
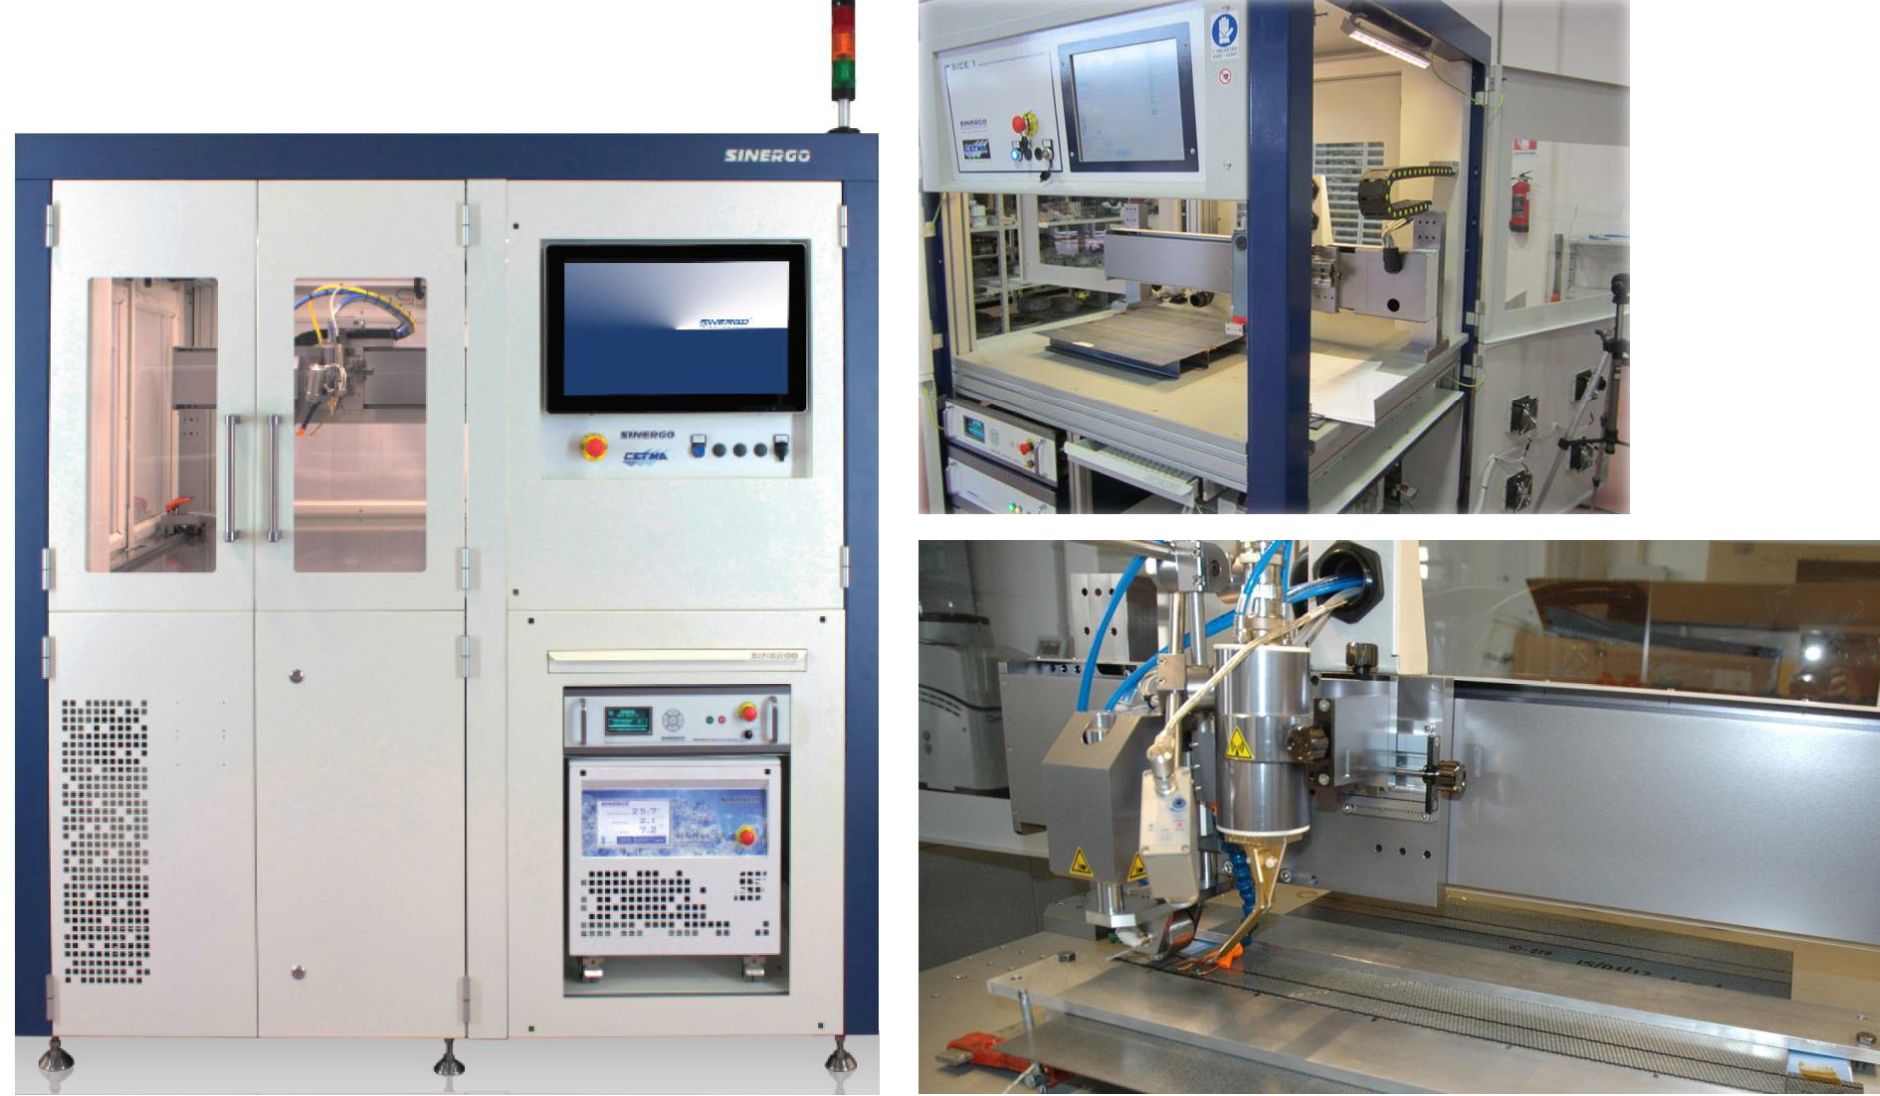
CETMA seleccionó la soldadura por inducción (IW) como la más prometedora de las técnicas de soldadura de compuestos termoplásticos y trabajó con el especialista en ingeniería de soldadura y electrónica SINERGO srl (Valdobbiadene, Treviso, Italia) para desarrollar una nueva máquina de soldadura por inducción. La máquina SICE 1 WIDE basada en pórtico ofrecida por SINERGO (ver imagen abajo) es capaz de soldadura continua de piezas de calidad aeroespacial de hasta 1 metro por 1 metro. Incluye un sistema de control robusto para asegurar que se logren distribuciones de temperatura optimizadas dentro de los materiales que se sueldan. La máquina está equipada con un cilindro refrigerado para aplicar presión de consolidación y con un sistema de enfriamiento por aire para eliminar calor donde se requiera, como en los bordes, donde el flujo de corrientes parásitas eléctricas inducidas está constreñido, resultando en alta densidad de corriente y sobrecalentamiento. También es posible instalar el cabezal de soldadura por inducción de CETMA en un brazo robótico de 6 ejes para soldar formas geométricamente complejas.
CETMA también ha desarrollado la capacidad de optimizar su proceso de soldadura por inducción usando herramientas de simulación, realizando análisis numérico usando software de modelado de elementos finitos (FEM) COMSOL Multiphysics (COMSOL Inc., Burlington, Mass, EE. UU.). Verificó estos modelos a través de un gran número de pruebas físicas. CETMA confirmó sus parámetros de proceso optimizados mediante pruebas de solape simple en cupones soldados, en los que los valores de resistencia al corte fueron muy cercanos al máximo reportado en literatura. Notablemente, estos también fueron mucho más altos que los valores máximos al usar adhesivos estructurales, dice CETMA.
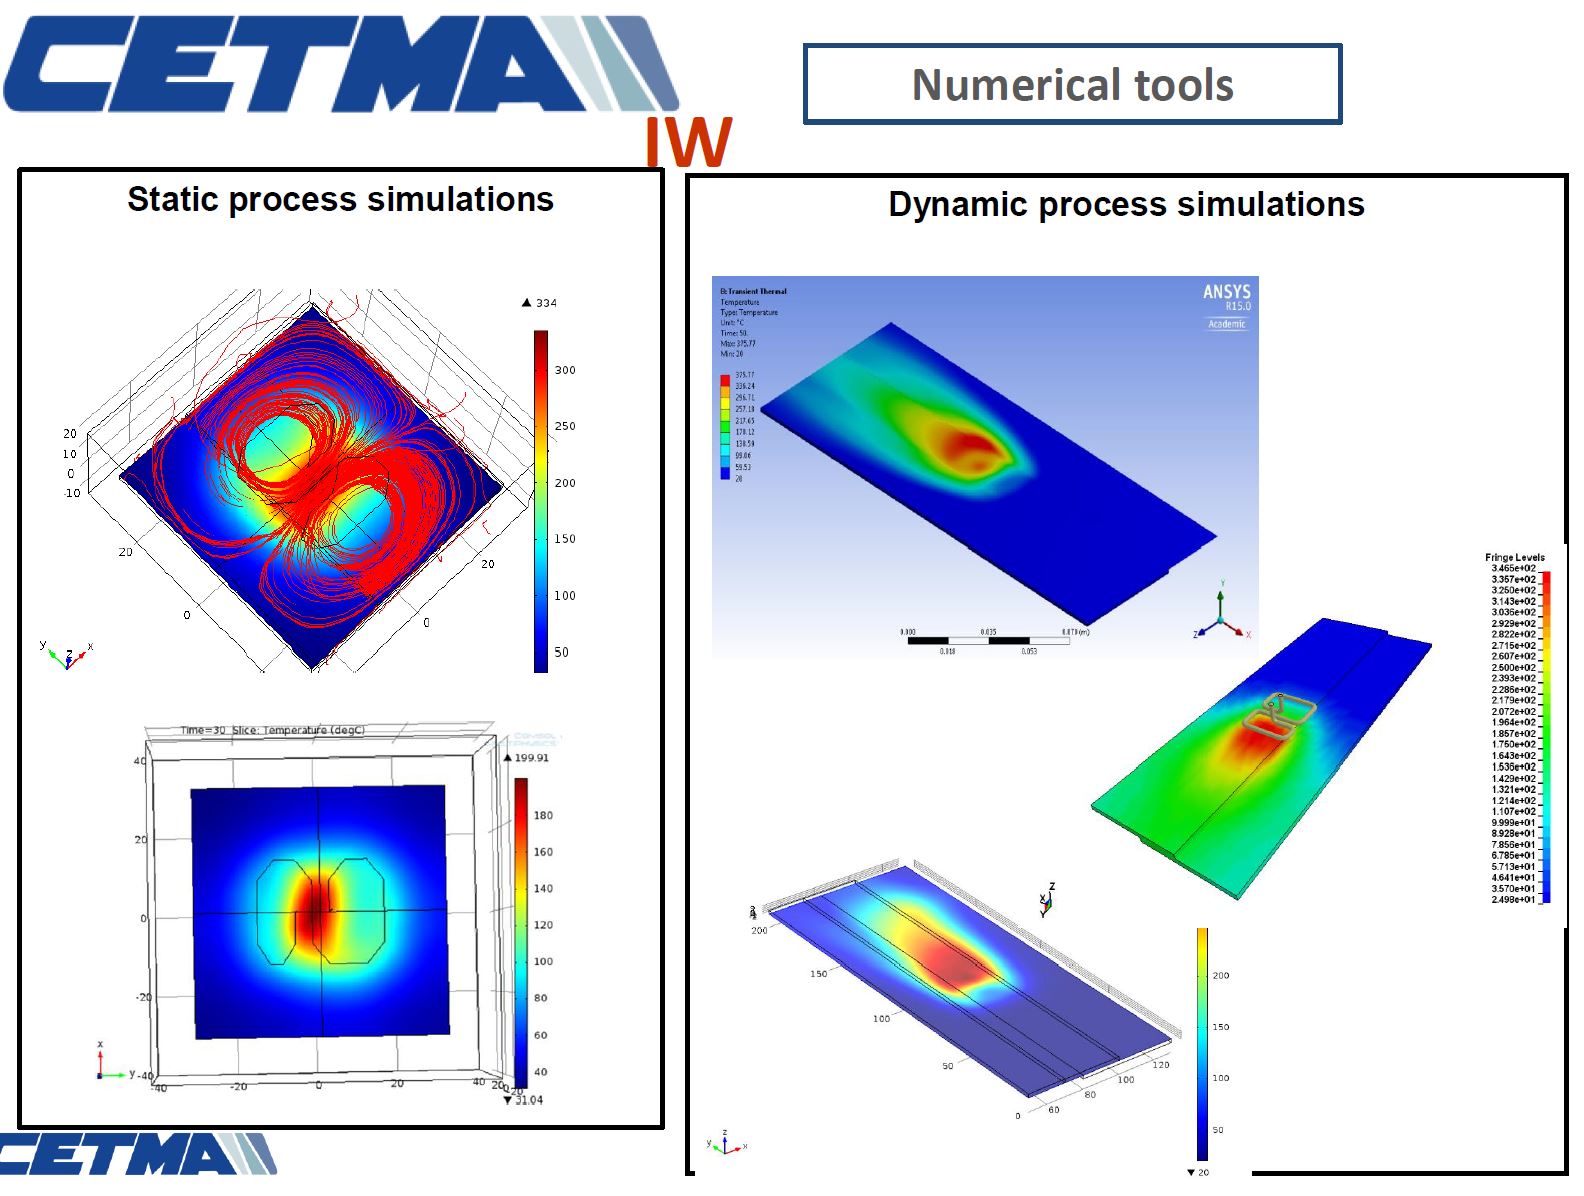
CETMA ha probado su capacidad de soldadura para una amplia variedad de materiales, incluyendo fibra de carbono tejida y UD, así como PEEK, PEI, PEKK, PP, PA6, PA12 e incluso soldadura a CF/epoxi usando una capa híbrida de PVB (butiral de polivinilo) termoplástico para transición del sustrato termoestable a la cara termoplástica para soldadura. (Gran parte de los detalles de esta sección se extrajeron de la presentación de competencias de CETMA y el informe final CORDIS para ECO FAIRS.) CETMA solicitó una patente europea en 2014 y los inventores Silvio Pappada y Andrea Salomi recibieron la patente EP2801472A1 en 2016. CETMA ha publicado numerosos artículos y presentaciones sobre esta tecnología, incluyendo:
- «Simulaciones de elementos finitos para apoyar el desarrollo de tecnologías fuera de autoclave», A&D, 11-12 oct 2012
- «Simulaciones de Elementos Finitos para Apoyar la Soldadura por Inducción Continua de Compuestos PPS-Carbono», SEICO 13, 11-13 marzo 2013 «París»
- «Desarrollo de una Nueva Máquina de Soldadura por Inducción para Compuestos Termoplásticos en el Sector Aeroespacial», Asociación Italiana de Aeronáutica y Astronáutica XXII Conferencia Nápoles, 9-12 septiembre 2013
- «Soldadura por inducción en sector aeroespacial», TPRC, Consorcio Europeo de Compuestos Termoplásticos, Reunión web, diciembre 2013.
- «Pruebas a escala completa en componentes termoplásticos para sector aeroespacial», SEICO 14, 10-11 marzo 2014 «París»
- «Nuevo equipo de soldadura por inducción para el sector aeroespacial», JEC magazine, No. 87, marzo 2014, pp. 89-91.
Estado de KEELBEMAN y camino a seguir
Airbus visitó CETMA en diciembre para ver la soldadura final de la sección demostradora de 1 metro, y el equipo de KEELBEMAN también realizó una revisión final del nivel de madurez tecnológica (TRL). «Estamos obteniendo buenos resultados y madurando la tecnología de TRL 3 a TRL 4», dice Lagraña. Los próximos pasos podrían incluir desarrollo adicional a TRL 6 y producción de una viga quilla a escala real para instalar en uno de los demostradores de Clean Sky 2, como el fuselaje central inferior a escala real WP 2.3.2, pero esto aún no se ha decidido.
Proyecto WINFRAME 4.0 para marcos de ventana TPC
Otro programa de compuesto termoplástico (TPC) para EURECAT es WINFRAME 4.0, con el objetivo de desarrollar y fabricar 24 marcos de ventana para un demostrador de fuselaje/cabina integrado a tierra de avión regional (ver explicación de los desarrollos de Clean Sky 2 para Avión Regional y el Demostrador de Fuselaje y Cabina de Pasajeros Innovador a Escala Real abajo). Los socios de WINFRAME 4.0 incluyen:
- Empresa aeroespacial multinacional Leonardo (Roma, Italia) como gestor del tema
- EURECAT
- Sofitec.
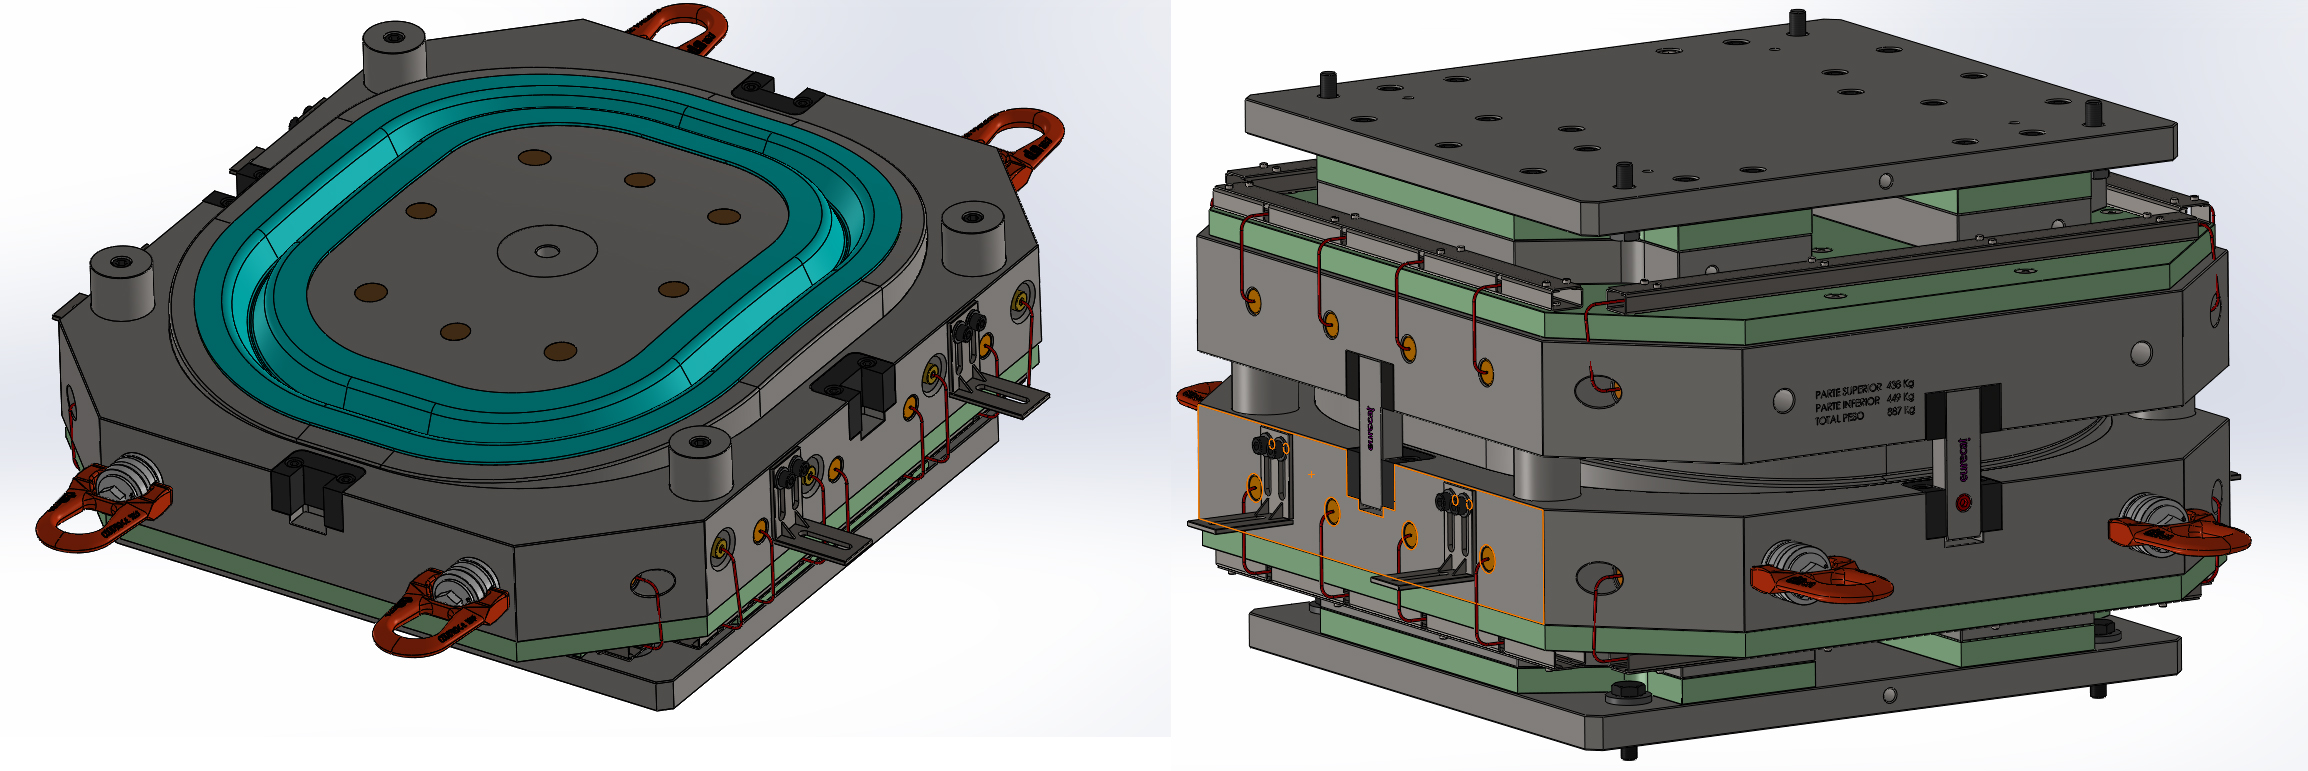
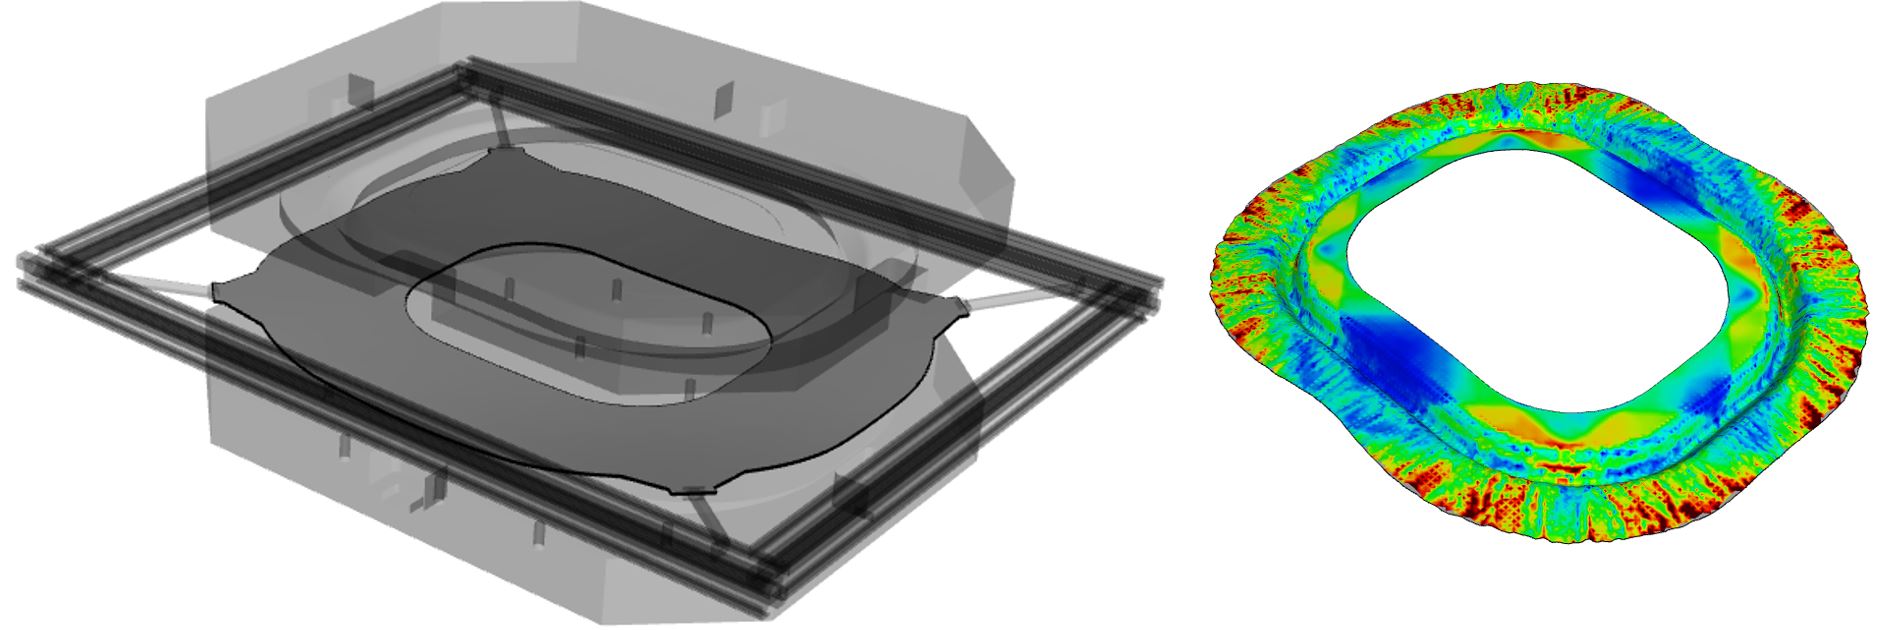
«El método que usamos puede producir un marco de ventana cada 10 minutos», dice Lagraña. Los pasos de producción incluyen: calentar blanks de laminado TPC en un horno, trasladar a un molde, cerrar el molde en una prensa, aplicar calor y presión durante 10-20 minutos y desmoldear la(s) pieza(s) terminada(s). «Este enfoque no solo logra ciclos más cortos que el moldeo líquido sino también utillaje mucho menos costoso», añade. «El proceso es bien conocido en la industria automotriz, es moldeo por compresión en una configuración altamente automatizada que aumenta la calidad de la pieza, pero los materiales aeroespaciales usados son diferentes, en este caso un PPS reforzado con fibra de carbono y fibra de carbono de Toray Advanced Composites (anteriormente TenCate). Al final de este proyecto, habremos logrado un TRL 6 para estas tecnologías», dice Lagraña.
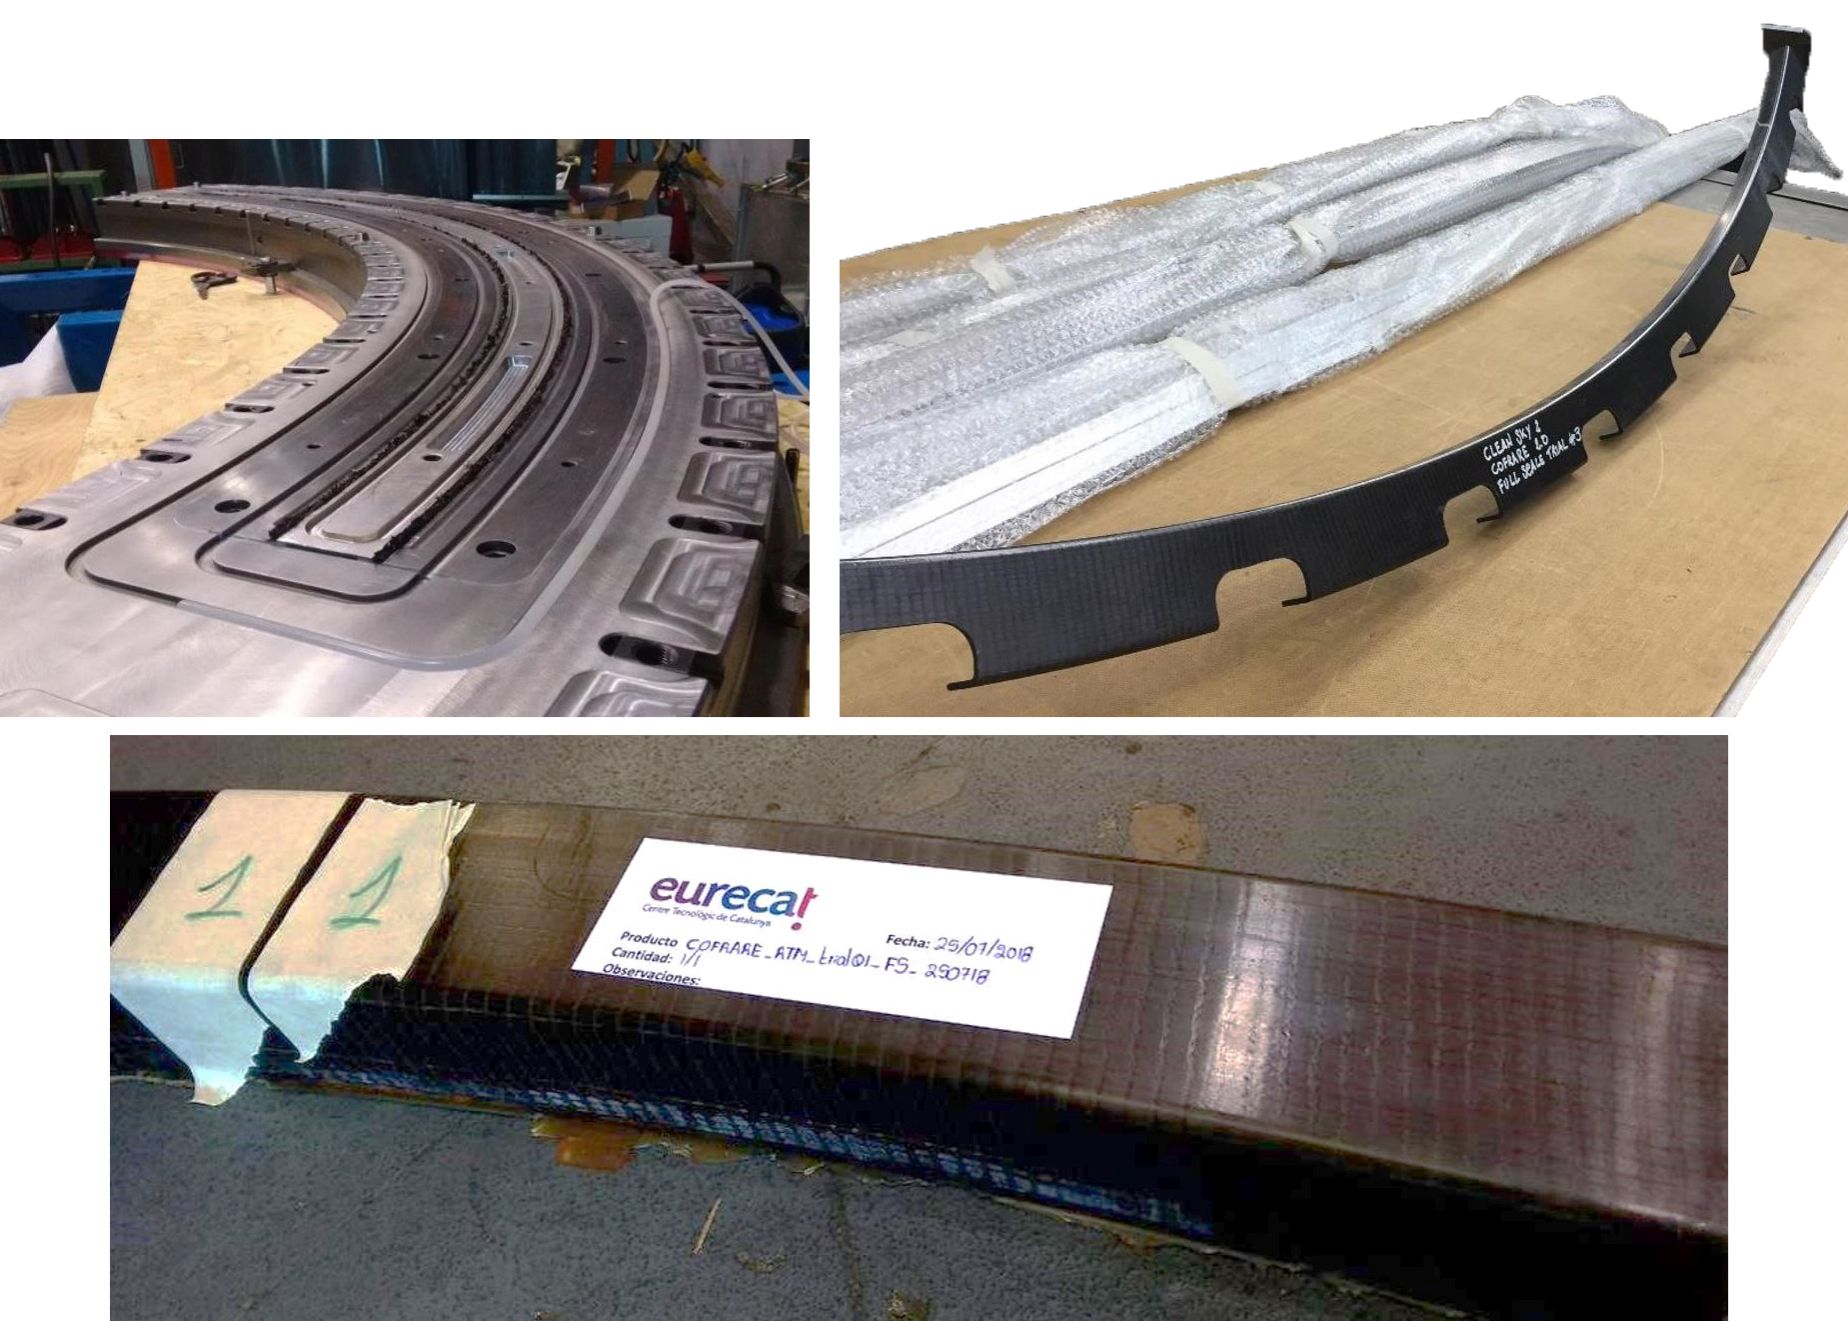
Proyecto COFRARE: Marcos en C por RTM y uniones de cizalla termoplásticas
El proyecto COFRARE 2020 es una extensión del proyecto inicial COFRARE 2.0:
Clean Sky 2 - JTI-CS2-2015-CFP02-AIR-02-16. «Desarrollo de proceso para fabricación de marcos compuestos con alta tasa de producción y bajo coste» Proyecto duración: 2016 a 2018.
El objetivo del proyecto Clean Sky 2 COFRARE 2.0 era desarrollar un proceso de fabricación competitivo y factible para marcos de fibra de carbono compuestos para ser usados en un fuselaje basado en paneles compuestos para aviones regionales. Los socios incluían:
- Proveedor aeroespacial de nivel 1 con sede en Nápoles y firma de ingeniería/industrialización DEMA (Design Manufacturing SpA, Somma Vesuviana, Italia)
- EURECAT
- Centro Tecnológico LGAI S.A., una división de Applus+ Laboratories en Barcelona, España proporcionó pruebas.
El objetivo del proyecto COFRARE 2020 de próxima generación es fabricar marcos compuestos a escala real y uniones de cizalla para ser usados en el demostrador integrado de fuselaje/cabina a tierra de Clean Sky 2. Este demostrador está organizado dentro del IADP (Plataforma Demostradora de Avión Innovador) de Avión Regional de Clean Sky 2 y se detalla en la Sección 5.2.2 del documento Programa Técnico Conjunto de marzo de 2015:
«Los aviones regionales son un elemento clave de Clean Sky a través de un ITD (Demostrador de Tecnología Integrado) dedicado - Avión Regional Verde (GRA), proporcionando bloques esenciales hacia un sistema de transporte aéreo que respete el medio ambiente, garantice una movilidad segura y fluida, y construya liderazgo industrial en Europa. En Clean Sky 2, ... Los objetivos de demostración del IADP de Avión Regional son mucho más complejos, completos y desafiantes que los del actual proyecto GRA de Clean Sky, que se vio obligado a trabajar dentro de restricciones de presupuesto y tiempo. ...»
El Programa Técnico Conjunto de 2015 describe el desarrollo de Avión Regional para incluir dos bancos de pruebas voladores y cinco grandes demostradores integrados a tierra. Este último incluye el Demostrador de Fuselaje y Cabina de Pasajeros Innovador a Escala Real: «El fuselaje será una demostración a escala real de tecnologías para material compuesto, estructuras y fabricación encaminadas a [lograr] reducción de peso y coste y minimizar el impacto ambiental a través de eco-diseño y optimización del consumo energético a lo largo del ciclo de vida (hacia impacto cero)».
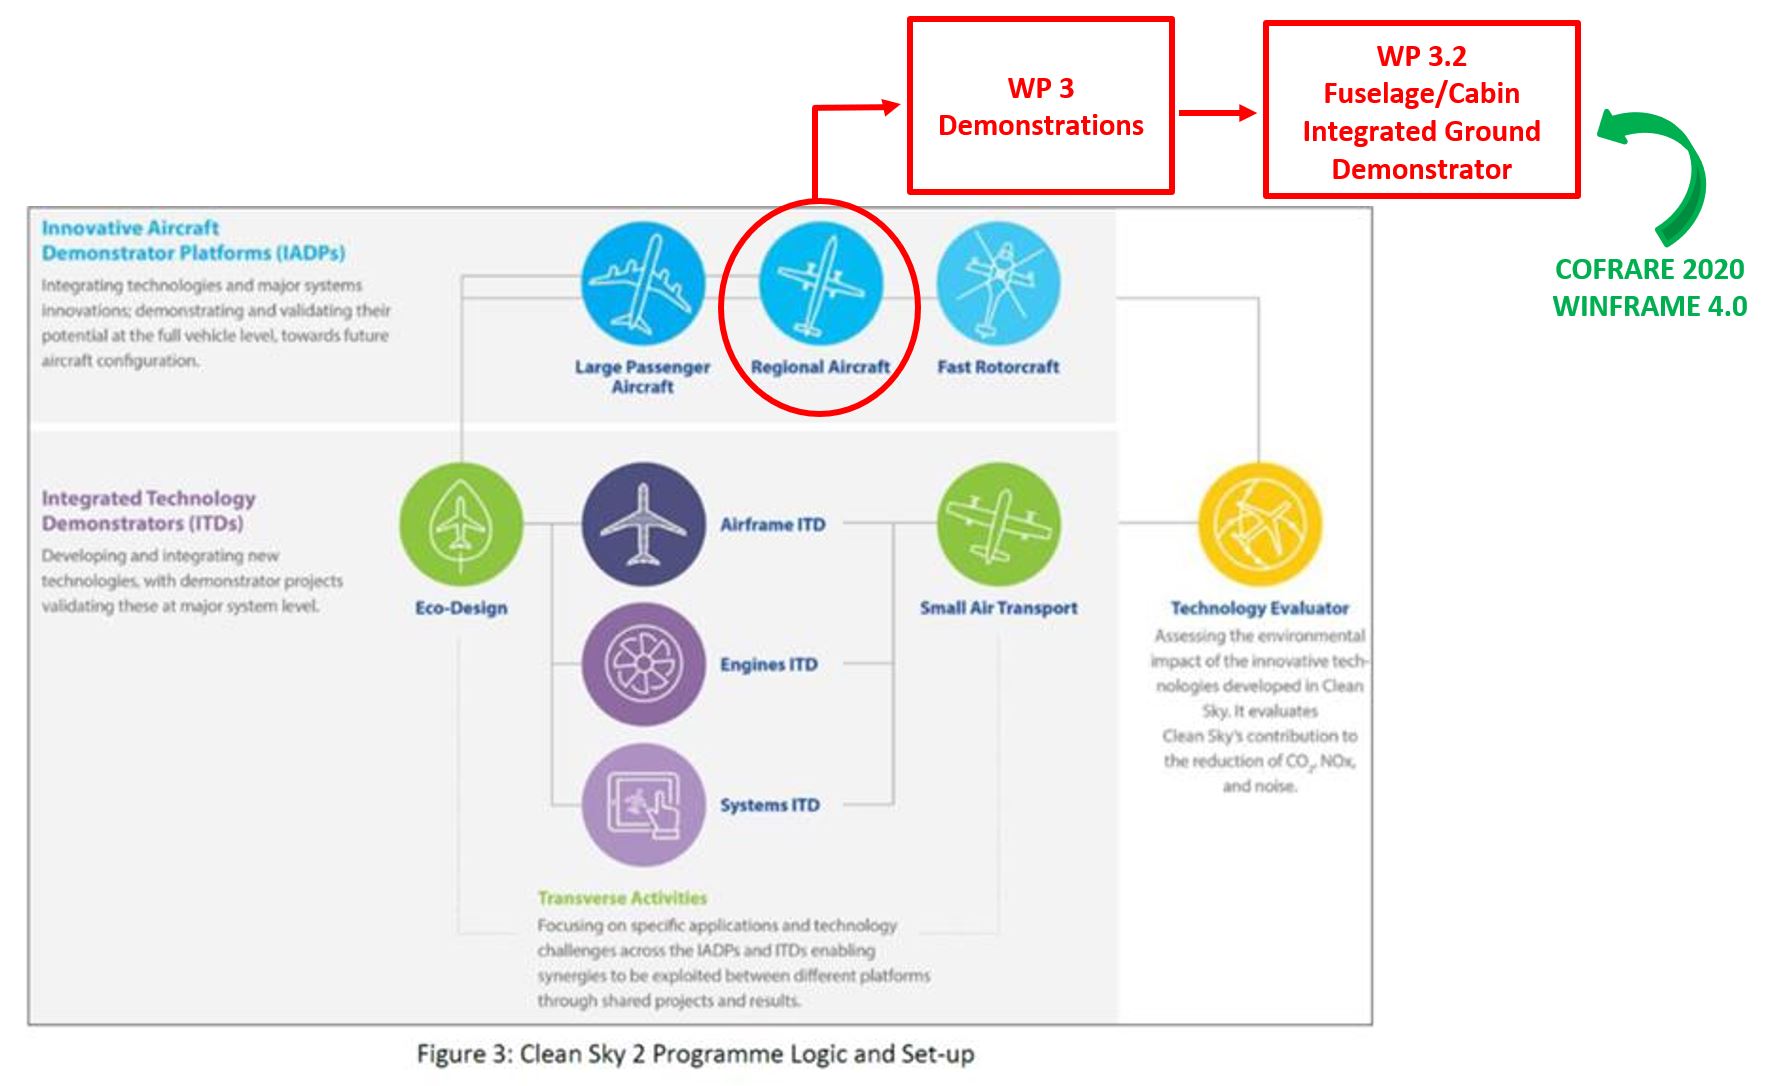
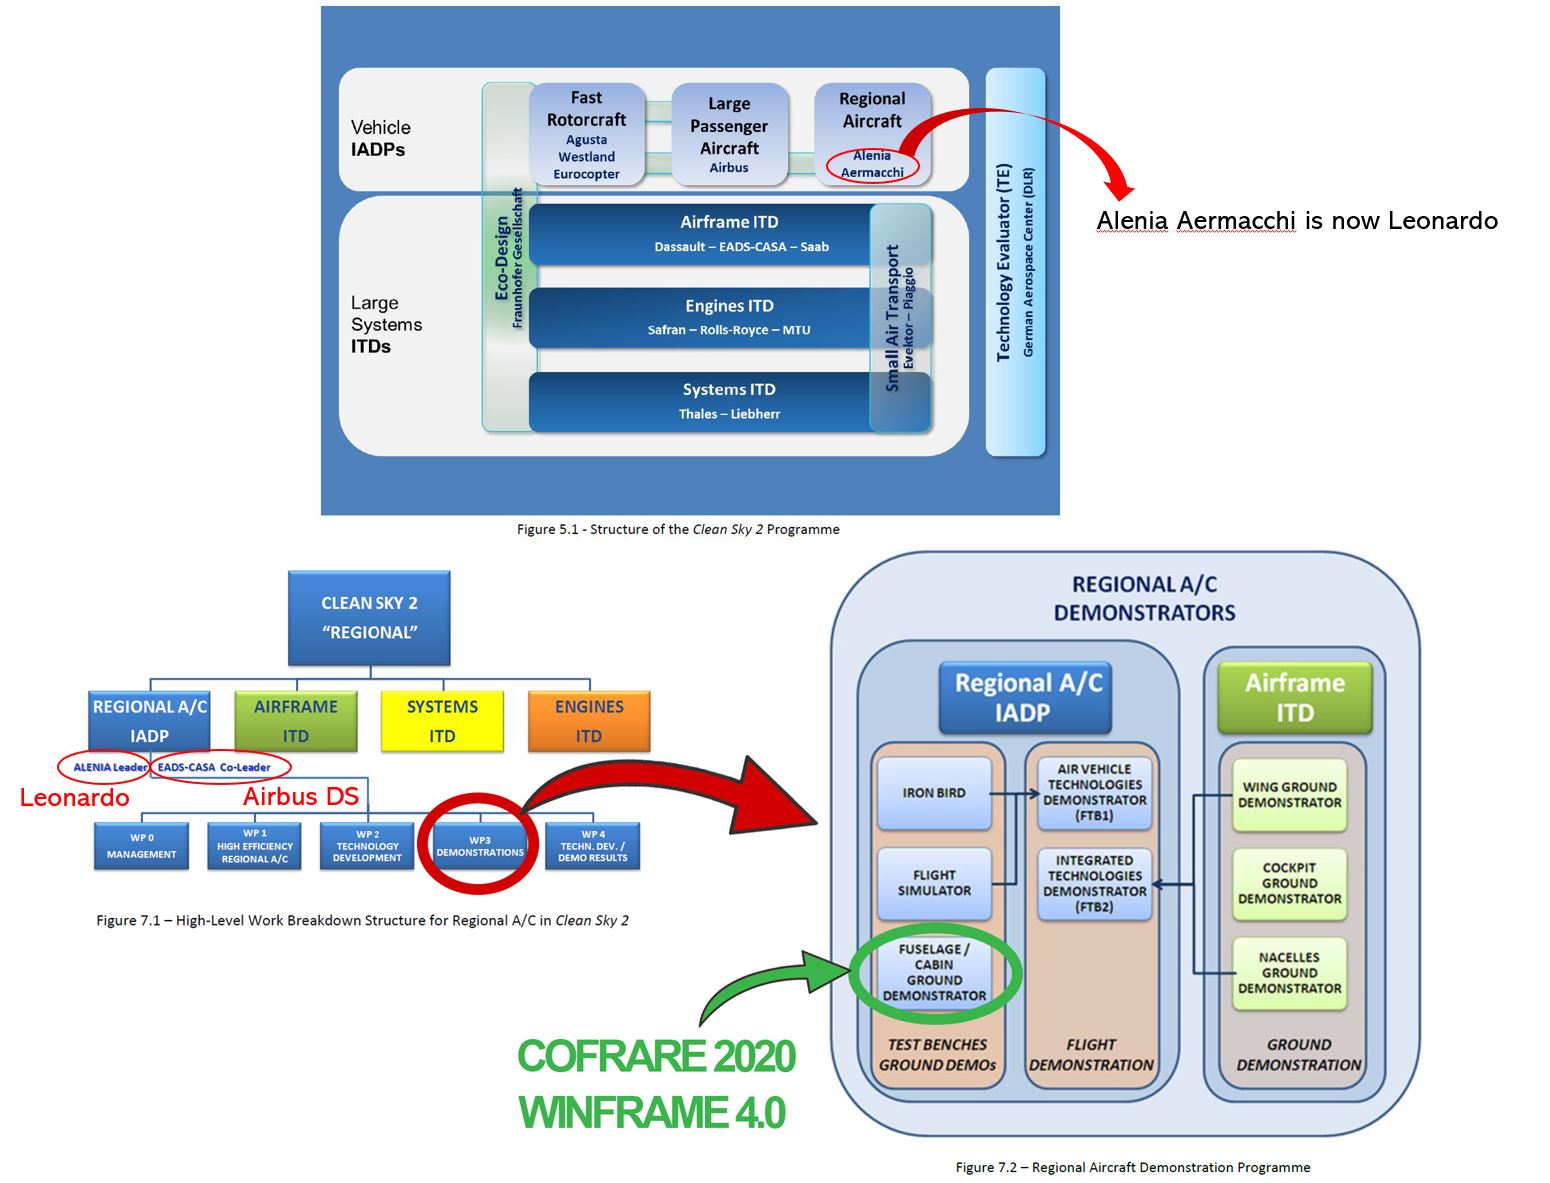
Los socios del proyecto COFRARE 2020 incluyen:
- Leonardo como gestor del tema
- EURECAT
- DEMA
- Fabricación de componentes y ensamblajes de aeronaves A. Abete (Nola/Marigliano, Italia).
«En COFRARE 2020, estamos fabricando marcos de fuselaje usando RTM (moldeo por transferencia de resina), que se integrarán en el demostrador de fuselaje», explica Lagraña. «Estamos usando la tecnología Ziplus de Shikibo (Osaka, Japón) que produce preformados adecuados para inyección con resina». Shikibo Ltd. forma parte de Composite Alliance Corp. (Dallas, Texas, EE. UU.), y ofrece una variedad de tecnologías de preformado textil.
Un aspecto interesante de este programa es el uso de sensores de Synthesites (Uccle, Bélgica) para monitorización en tiempo real de llegada de resina, temperatura, presión, Tg y curado. «Los sensores están ubicados en áreas específicas de la pieza compuesta y la herramienta RTM para optimizar la estrategia de inyección de resina», señala Lagraña. La inyección se logra usando un sistema altamente automatizado suministrado por ISOJET (Corba, Francia), que también forma parte de Composite Alliance Corp. Los sensores de Synthesites son sensores dieléctricos, pero a diferencia de la mayoría de análisis dieléctrico (DEA), que se basa en corriente alterna (AC), Synthesites usa corriente continua (DC). «Nuestros sensores funcionan bien con materiales de alta resistividad como resinas y como aplicamos un solo voltaje, no tenemos que analizar múltiples frecuencias, pero logramos alta precisión, incluso al final del curado», explica el director de Synthesites, Dr. Nikos Pantelelis.
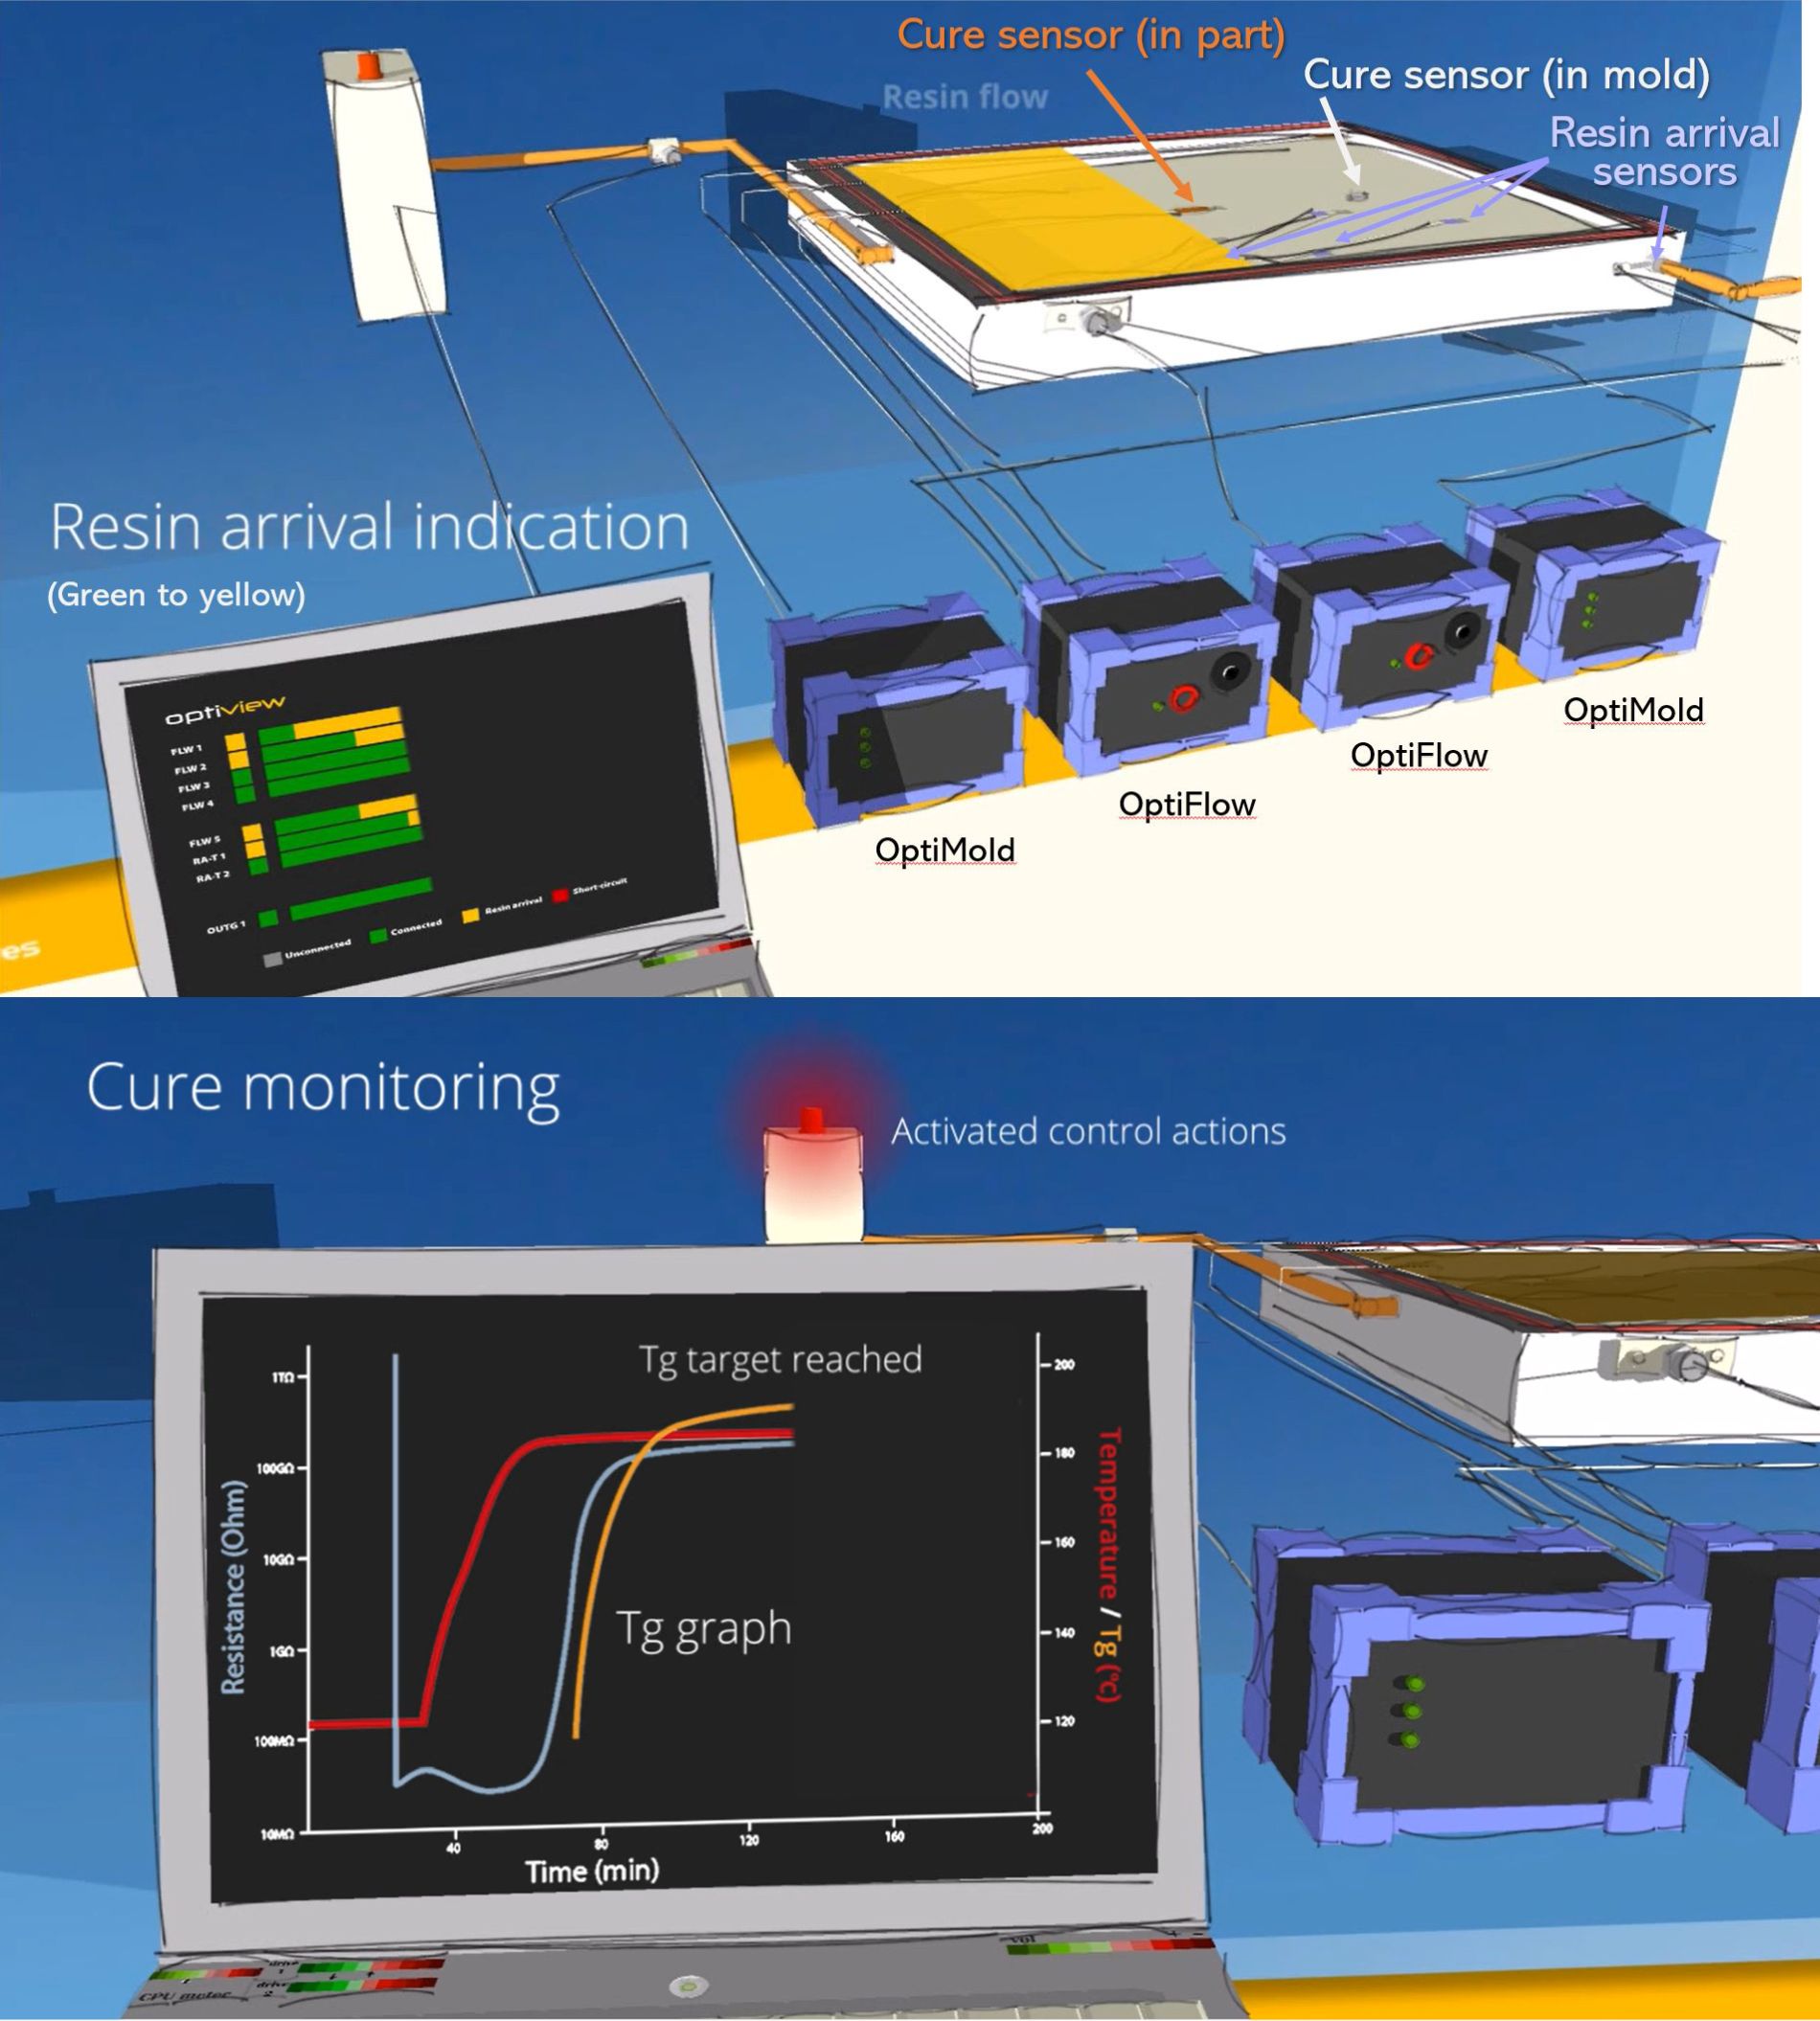
«Conocimos a Synthesites en una conferencia SAMPE en 2011», recuerda Lagraña. «Hablaron sobre sensores para acortar el ciclo de curado. Estamos explorando cómo automatizar preformados para marcos de fuselaje e incluso usando procesamiento más rápido con HP-RTM (RTM de alta presión), pero aún estás en 3-4 horas de tiempo de proceso. Sin embargo, con Synthesites, hemos reducido el ciclo de curado en un 50 por ciento monitorizando Tg. Ahora estamos probando propiedades. Estos sensores pueden funcionar a alta presión pero en nuestro procesamiento RTM, usamos solo 8 bar de presión».
Los sensores dieléctricos DC de Synthesites, el sistema de monitorización de flujo de resina líquida OptiFlow y el sistema de monitorización de curado OptiMold han sido demostrados en producción por varios fabricantes de palas eólicas. También son usados por Bombardier Aerospace (Belfast, Reino Unido) para producir el ala moldeada por compuestos líquidos para la C-Series ahora Airbus 220. El Centro Aeroespacial Alemán (DLR, Stade, Alemania) ha demostrado reducción de ciclo de curado hasta 50% con tanto preimpregnado de autoclave como RTM, mientras que el Centro Nacional de Compuestos (NCC, Bristol, Reino Unido) ha demostrado que incluso para resinas altamente reactivas, los cálculos de Tg en tiempo real hechos a partir de mediciones de sensores de temperatura y resistividad de la resina son tan precisos como Tg medido de paneles curados usando calorimetría diferencial de barrido (DSC).
Unión de marcos con uniones de cizalla TPC
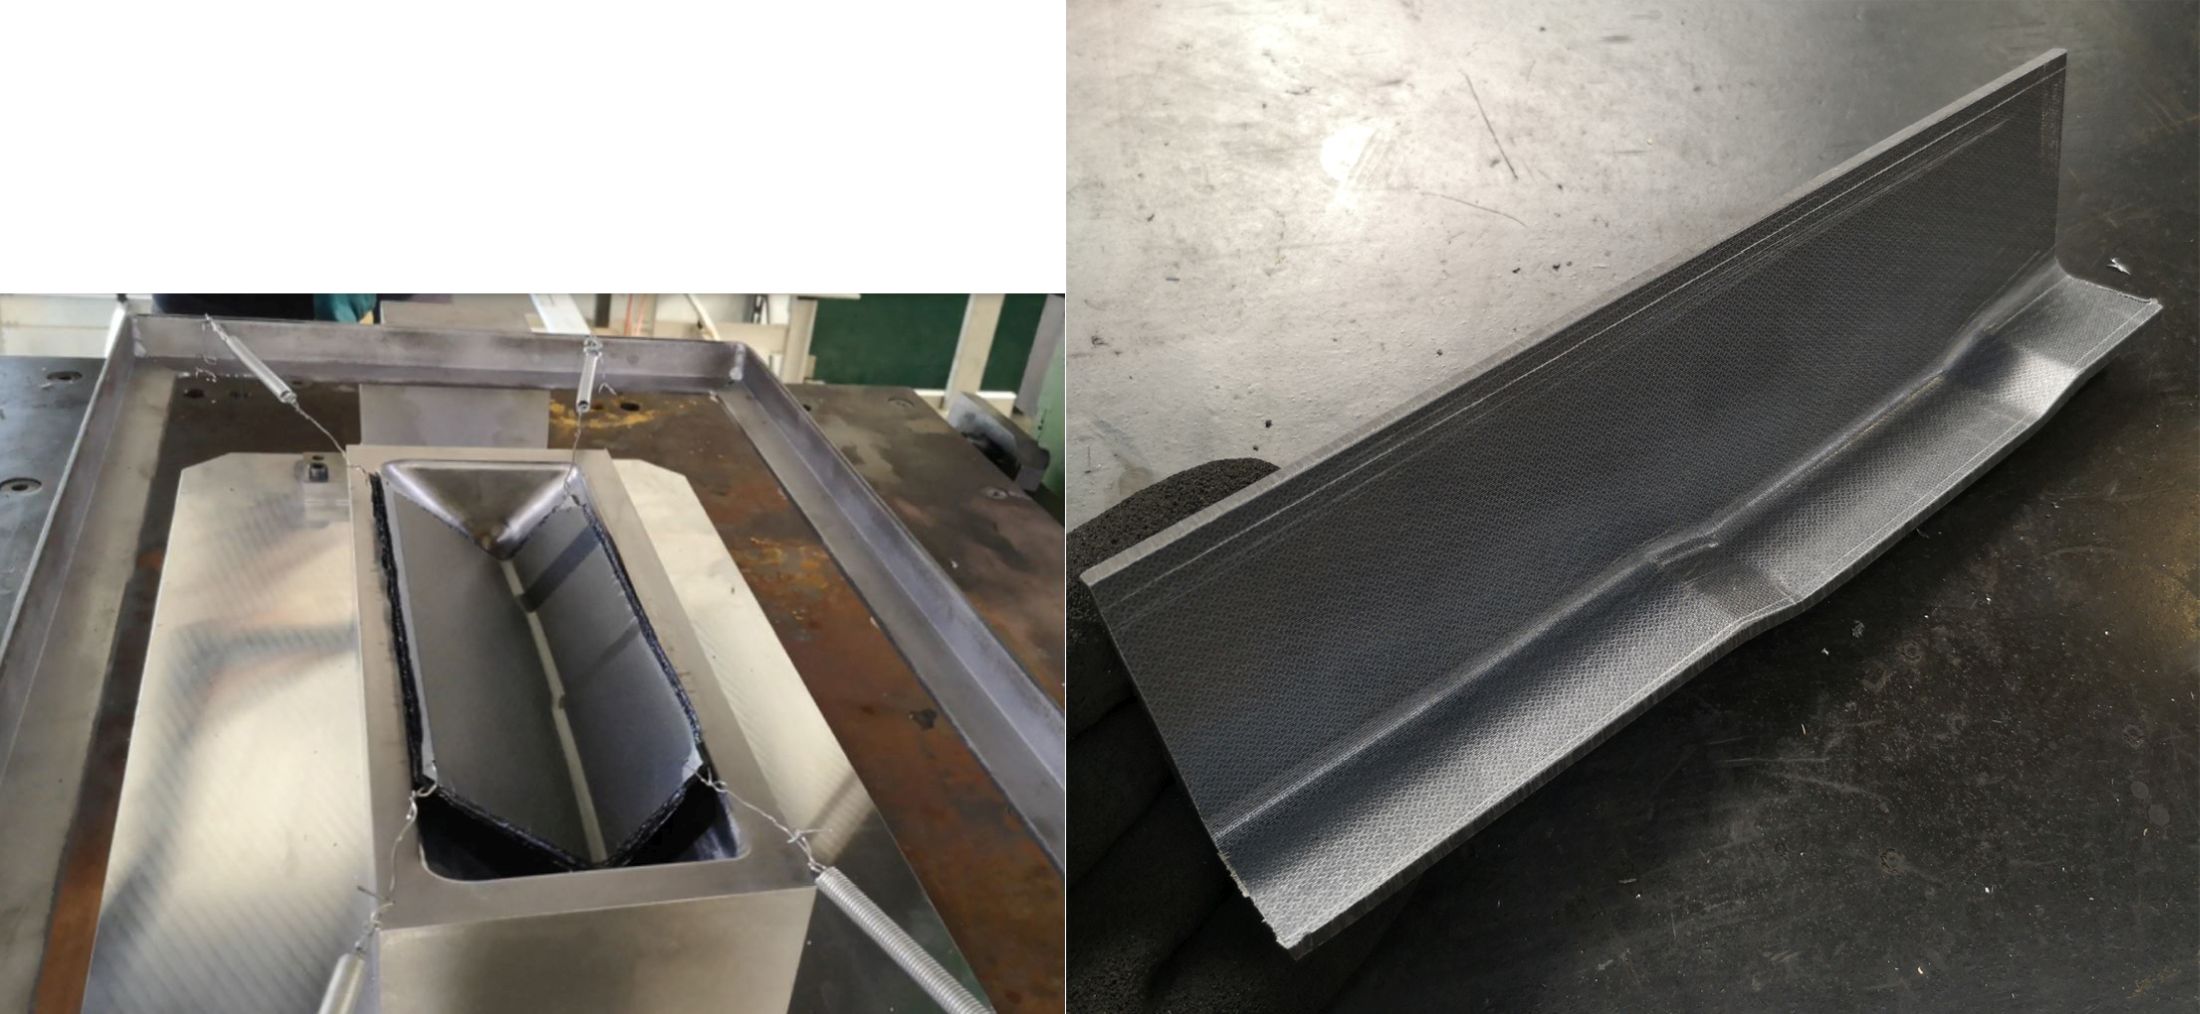
Otra parte clave de COFRARE 2020 es un método de producción de alto volumen para producir los cientos de uniones de cizalla y soportes requeridos para unir los marcos en C de fuselaje RTM a los paneles de fuselaje compuestos. «Estamos desarrollando 255 geometrías diferentes para soportes de compuesto termoplástico producidos por moldeo por compresión», dice Lagraña. (Nota, GKN Fokker tiene múltiples proyectos Clean Sky 2 donde producirá soportes TPC para el Demostrador de Fuselaje Multifuncional en el IADP de Avión de Pasajeros Grande; este trabajo en COFRARE 2020 es para aviones regionales más pequeños.) El método básico se muestra abajo, usando herramientas de acero coincidentes y una prensa calentada. «El coste de tales herramientas de moldeo por compresión es solo 2.000 euros, lo que es muy asequible comparado con utillaje RTM», añade. «El estampado también logra tiempos de ciclo muy cortos».
EURECAT está invertido en permanecer a la vanguardia del desarrollo de tecnología de compuestos, dice Lagraña. «Creemos que la presión por un medio ambiente limpio aumentará dramáticamente el uso de compuestos en todo el transporte, y que asequibilidad e irán juntos. Por eso nos centramos en tecnologías automatizadas fuera de autoclave para ofrecer a nuestros clientes».
Esté atento a mi próximo blog sobre los proyectos Clean Sky 2 STUNNING y MECATESTERS, que discutirán el desarrollo de soportes TPC soldados para el Demostrador de Fuselaje Multifuncional y una caracterización completa de PAEK para este proyecto. También bloguearé sobre Synthesites con más detalle así como más desarrollos de CETMA en compuestos. ¡2020 va a ser un año muy interesante para compuestos!
Resina
- Sándwich de nido de abeja termoplástico avanzado para aplicaciones de sobremoldeo ligero
- Optimización de Fabricación de Compuestos: Sensores Ultrasónicos Personalizados para Control de Proceso
- Resinas epoxi sostenibles: Soluciones reprocesables, reparables y reciclables para aplicaciones aeroespaciales compuestas
- Combinando sensores dieléctricos AC y DC para monitorización precisa del curado de compuestos
- Solvay y Leonardo lanzan laboratorio conjunto para pioneros materiales compuestos termoplásticos
- Democratizando Producción Compuestos: Cintas Termoplásticas Multicapa, AFP e Infusión Resina
- Primera puerta termoplástica abre camino para compuestos automotrices avanzados
- LANXESS aumenta capacidad de producción para compuestos termoplásticos reforzados con fibra continua
- TPAC y TPRC presentan TPC-Cycle: Reciclaje sostenible para compuestos termoplásticos de alto rendimiento
- Guía experta para soldar compuestos termoplásticos
- Consorcio IRG CosiMo apunta a producción en masa de compuestos termoplásticos para aeroespacial y automoción