



Revolucionando la producción de piezas flexibles: AFP se une a la impresión 3D

Fundada en 1986, Electroimpact (Mukilteo, Washington, EE. UU.) es un proveedor global de utillaje y automatización de producción que afirma ser el mayor integrador mundial de líneas de ensamblaje de aviones. En compuestos, la empresa es conocida por su tecnología avanzada en sistemas de colocación de cinta automatizada (ATL) y colocación de fibra automatizada (AFP) de alta velocidad. Electroimpact enfatiza que está impulsada por ingenieros —400 de sus 600 empleados tienen títulos de ingeniería— con desarrollos concebidos y completados por el mismo equipo de ingenieros, desde el concepto hasta el diseño, fabricación, instalación y aceptación por el cliente.
En julio de 2020, CW informó sobre el nuevo sistema Scalable Composite Robotic Additive Manufacturing (SCRAM) de la empresa. Aquí compartimos nuestra entrevista con parte del equipo de ingeniería de SCRAM: el gerente de proyecto Cody Brown, el ingeniero de desarrollo de procesos y controles Ryan Bischoff y el ingeniero mecánico principal Reese Allen. Su explicación sobre el origen, implementación y futuro de esta fabricación aditiva de fibra continua proporciona información sobre cómo podría ser la próxima generación de producción de compuestos.
Apuntando a FDM a gran escala
Brown: "Llevamos cuatro años trabajando en esto, pero queríamos esperar hasta poder demostrar que produciría piezas reales de calidad aeroespacial. Nuestro objetivo original era producir una impresora 3D de fabricación de filamento fundido (FFF) a gran escala que pudiera crear piezas complejas usando fibra continua. No nos propusimos desarrollar un proceso tipo AFP, pero al intentar aumentar el volumen de fibra y lograr mayor resistencia física en las piezas impresas, chocamos con un muro con FFF. Simplemente no es un proceso adecuado para consolidación in-situ con alto contenido de fibra y bajos vacíos. Así que terminamos con un proceso que combina AFP de compuestos termoplásticos con FFF usando filamento sin refuerzo y/o relleno de fibra corta."
Allen: "AFP es en realidad un proceso de fabricación aditiva. En SCRAM, sin embargo, no lo usamos de manera convencional con una herramienta fija y dura, sino imprimiendo una herramienta que podemos lavar después para crear geometrías muy complejas que son verdaderamente estructurales."
Brown: "Podemos poner esa herramienta soluble en lugares que no están bloqueados para que puedas crear cavidades internas. El objetivo no es competir con nuestros grandes sistemas AFP, sino hacer un sistema muy diestro lo más cercano posible a una impresora 3D. Hacer esto con verdaderos seis grados de libertad y precisión es en realidad muy complicado. La celda resultante elimina sujetadores y adhesivos, fabricando piezas complejas e integradas que pueden iterarse muy rápidamente."
Alto rendimiento para aeroespacial

Brown: "Las aplicaciones iniciales a las que nos dirigimos en aeroespacial y defensa nos obligaron a empezar con PEEK [polieteretercetona]. Luego trabajamos con PEKK [polietercetonacetona] y PAEK de bajo punto de fusión [poliariletercetona] con éxito dramático."
Bischoff: "El coeficiente de expansión térmica [CTE] es tu mayor enemigo. Esta es la razón por la que usar PEEK es tan desafiante: le encanta cristalizarse y encogerse. Aunque el CTE para PEKK y otras resinas PAEK no es cero, su estructura cristalina es mucho más controlable y por tanto más fácil de trabajar. Los PAEK alternativos también ofrecen una procesabilidad mucho mejor y mayor velocidad de colocación."
Allen: "Los gradientes térmicos deben evitarse debido al problema del CTE, así que intentas mantener el proceso y la pieza lo más isotérmicos posible. De lo contrario, terminas con deformaciones. Usar la cámara calefactada es imprescindible —incluso si no la mantienes a alta temperatura— solo para asegurar que no hay corrientes de aire y que una parte de la impresión no está a una temperatura diferente que el resto."
Celda basada en láser
Brown: "Muchas cosas que permiten este sistema no existían cuando empezamos, incluyendo la cinta PAEK y el láser compacto de alta potencia que usamos, así como software CAM de fabricación aditiva de seis ejes real."
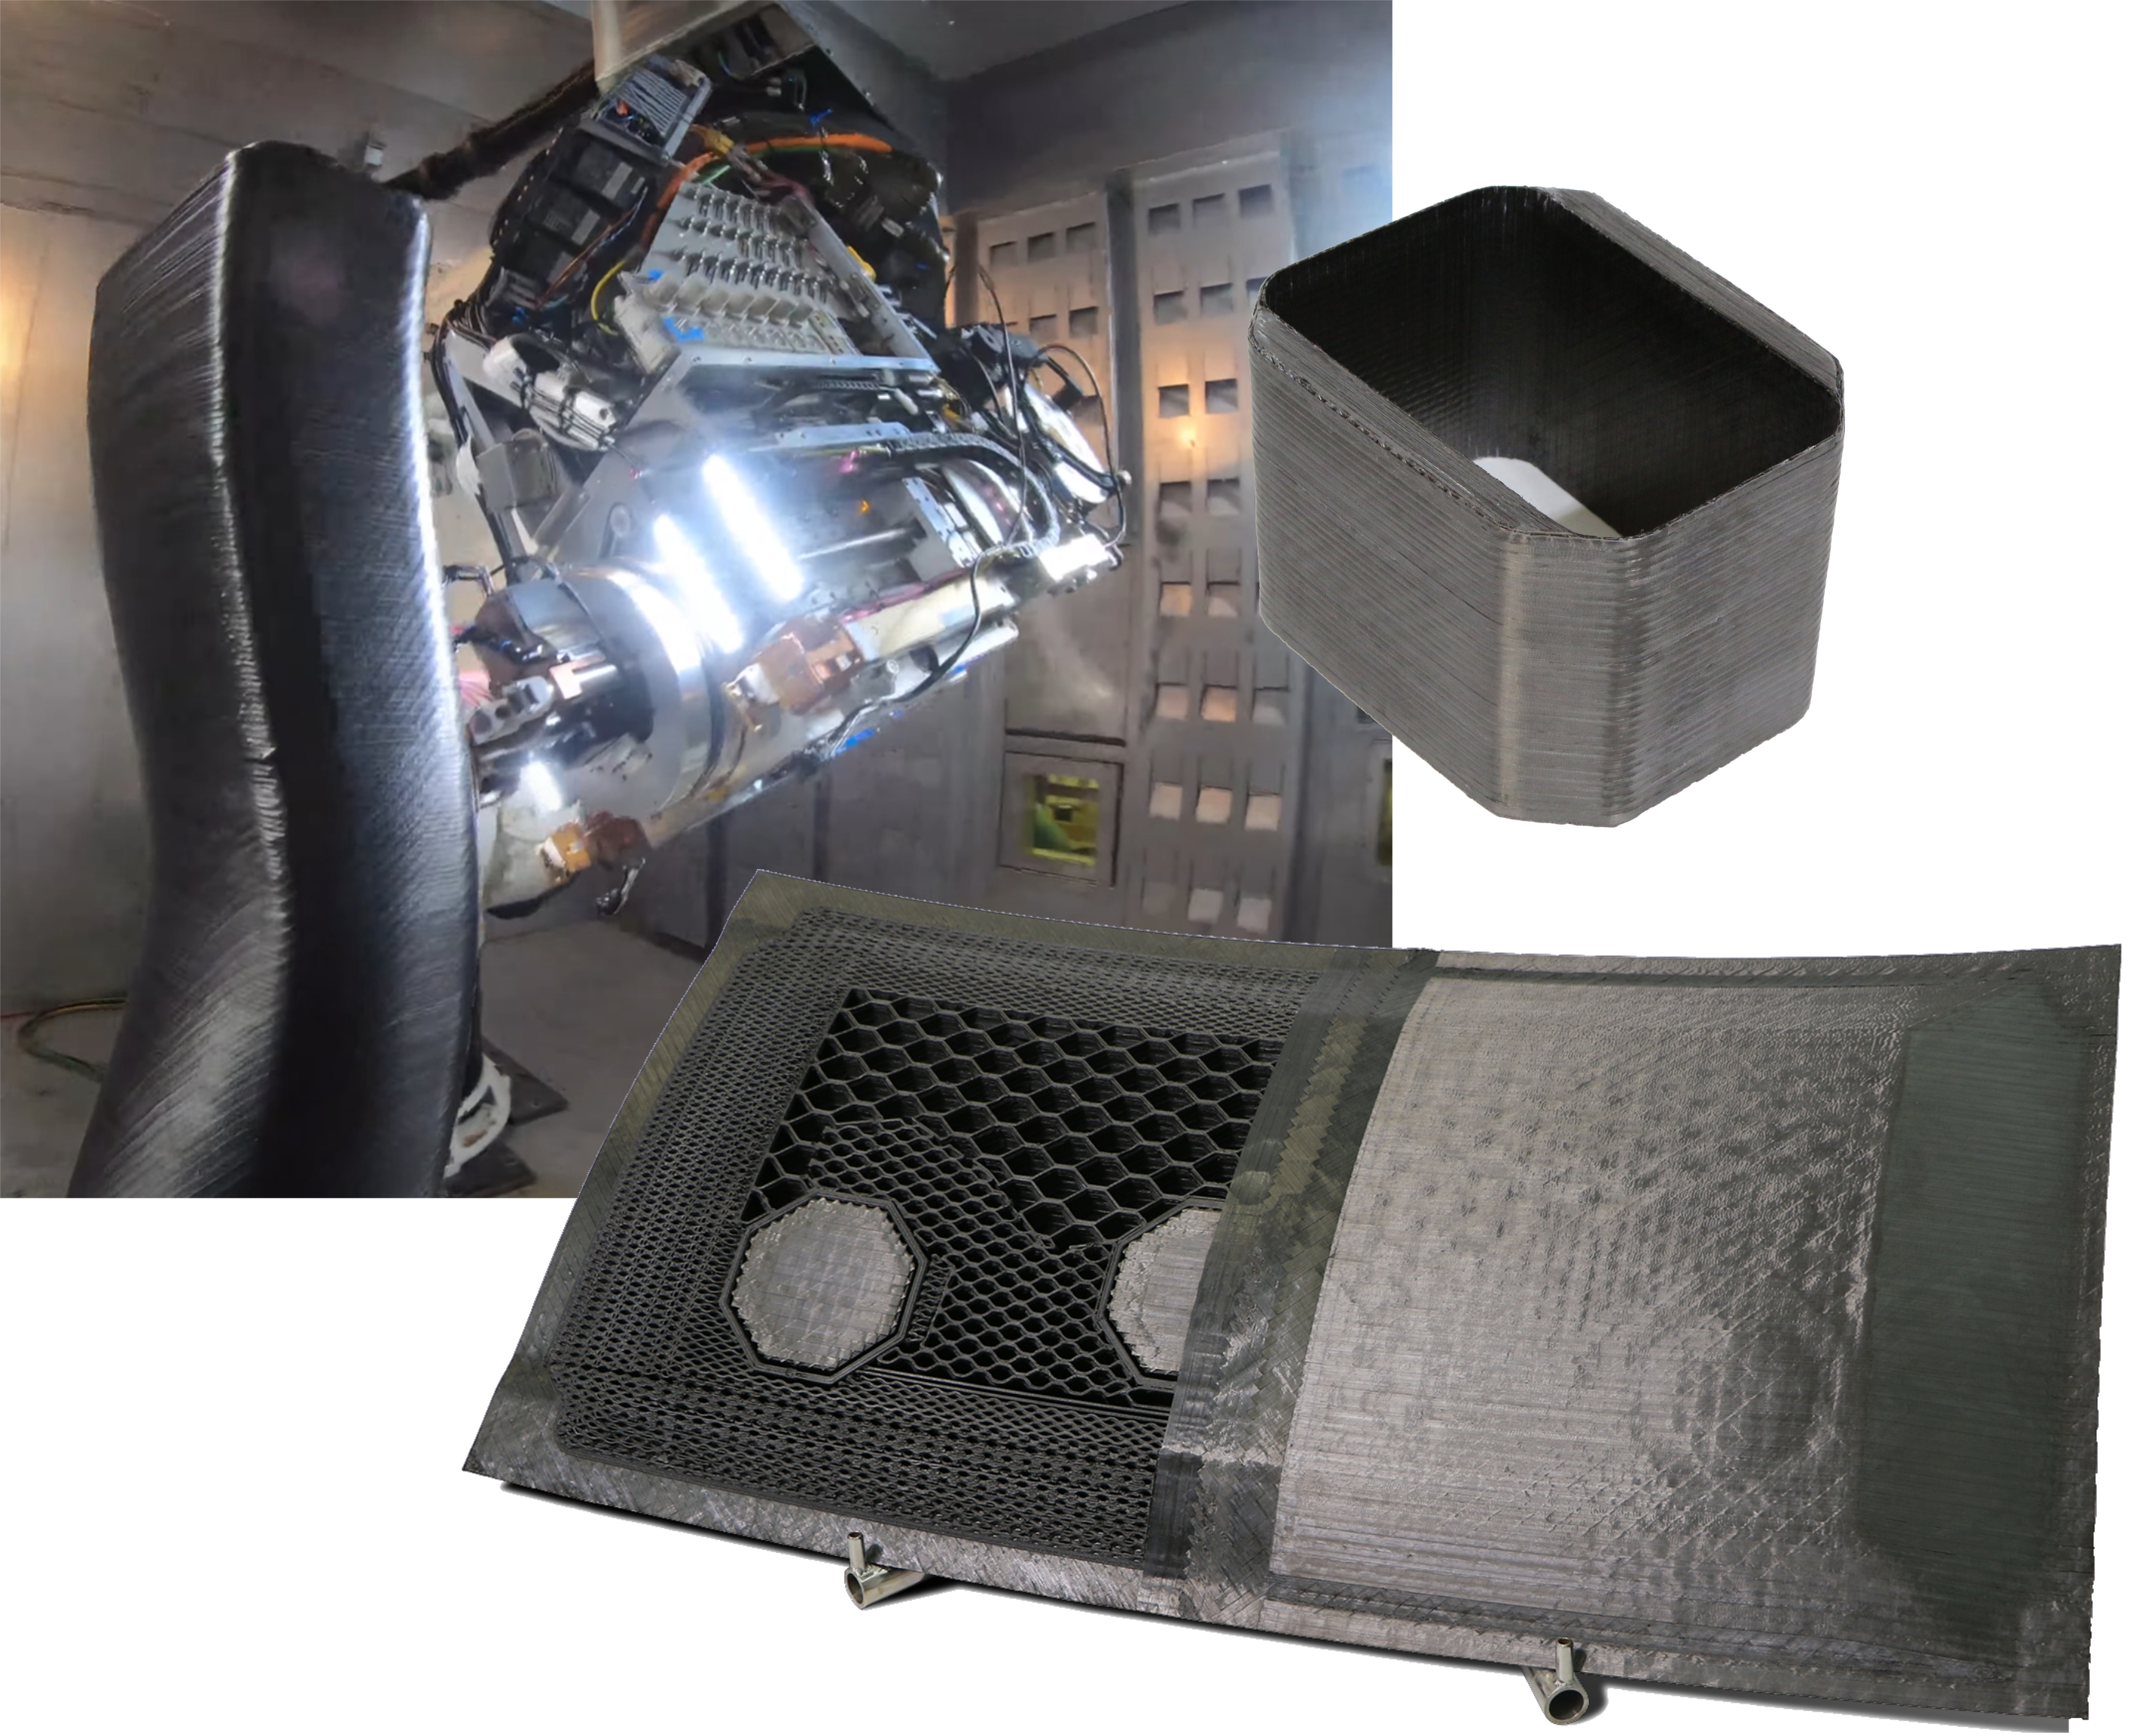
"La cabeza SCRAM usa dos boquillas de impresión 3D a cada lado del sistema AFP [imagen de apertura]. Una se usa para imprimir el utillaje soluble y la otra imprime filamento sin refuerzo o con fibra corta. Puedes ver que una está equipada con un andamio. Este sostiene un conjunto de espejos para redirigir la luz láser alrededor de la punta de la boquilla y calentar el sustrato. Esto nos permite lograr una resistencia de unión entre capas excepcional en comparación con el FFF tradicional. Las luces en el sistema son para iluminar la pieza para las cámaras [Fig. 2]. Las usamos por todas partes para que el operador pueda ver de forma segura lo que está ocurriendo sin peligro del láser."
Formatos de material y porosidad
Brown: "Hemos probado muchos materiales diferentes, la mayoría hechos a medida a nuestra especificación de fibra, resina, volumen de fibra y dimensiones. Recientemente hemos estado experimentando con cintas cortadas comercialmente más disponibles. Los filamentos FFF de fibra corta también se fabrican según nuestra especificación usando la misma resina y fibra que seleccionamos para las cintas de fibra continua. Hemos usado filamentos de 1, 3,5 y 6,35 mm de diámetro. Podemos ir más grandes pero no hemos tenido necesidad aún."
"Logramos un 50-60% de volumen de fibra para el AFP, pero sustancialmente menos para las porciones FFF ya que son extruidas. La porosidad está en el orden de los procesos tradicionales fuera de autoclave pero ha disminuido drásticamente a medida que refinamos el proceso. Usando materiales de altísima calidad, y en un entorno de laboratorio, hemos logrado porosidad por debajo del 0,5%, medido mediante escaneos TC [tomografía computarizada]. Como siempre, hay un gran número de variables que afectan este número y cuando producimos piezas muy complejas es un desafío mantener baja porosidad. Hemos realizado muchas pruebas destructivas y no destructivas de piezas y cupones hechos con el sistema."
Control robótico de alta precisión
Bischoff: "SCRAM ofrece tecnología robótica de alta precisión. Los robots estándar de estantería son una solución asequible para lograr movimiento de 6 grados de libertad para colocación e impresión, pero no están ni cerca de ser lo suficientemente precisos para AFP de calidad aeroespacial. Empezamos a averiguar cómo aplicar estos robots a sistemas AFP aeroespaciales hace años. Realmente tienes que entender los fundamentos del sistema y los problemas para lograr precisión. Tenemos un grupo de robots completo de 60-70 ingenieros, y esto es todo lo que hacen."
"Es un problema increíblemente complejo lograr alta precisión posicional y de trayectoria. Tienes imprecisiones en el robot (CTE del robot, juego, vibraciones, etc.) y en el eje externo, calibraciones de punto de herramienta, un marco de pieza giratorio y varias otras fuentes. No contabilizar/abordar cualquiera de estos puede ser catastrófico una vez que empiezas a imprimir en un verdadero espacio 3D. Para lograr esto, desechamos el controlador que viene con el robot y ejecutamos todo con un CNC Siemens. Luego añadimos la retroalimentación secundaria patentada de Electroimpact en todos los ejes del robot, lo que nos lleva de una tolerancia de 30-40 milésimas de pulgada [0,030-0,040 pulgada] a ±15 milésimas [0,015 pulgada]. Luego aplicamos una compensación cinemática de alto orden para alcanzar ±10 milésimas [0,010 pulgada]."
Velocidad, efectores finales y mesa de impresión rotativa
Brown: "Estamos usando consolidación in-situ, así que la velocidad de aplicación no estará cerca de la de cintas prepreg termoestables. Además, esto es un robot, no una plataforma de pórtico grande y rigidizada (como AFP), que está construida para velocidades más altas. Y la velocidad no es solo colocar e imprimir, sino que incluye el tiempo de entrega para el utillaje también. La métrica real es: ¿qué tan rápido puedes tener una pieza fabricada digitalmente en mano?"
"La pieza en el video medía 36 pulgadas de alto (con la base impresa superaba los 4 pies) y su diámetro era de 16 pulgadas. Si funcionáramos sin parar en turnos, podríamos producir esto en unos pocos días, lo cual es un tiempo increíblemente corto para tener una pieza en mano. Las piezas también se producen directamente desde el archivo CAD, así que si necesitas iterar, cambias el CAD, republicas las trayectorias de herramienta e imprimes la nueva pieza."
Allen: "Ahora mismo, para imprimir la herramienta de soporte, tenemos un proceso basado en filamento escalado. El rendimiento es bastante lento, lo que afecta el tiempo de impresión. En julio, pusimos en marcha nuestro primer effector final con extrusor de tornillo de pellets. Esto aumentará la salida pero producirá cordones gruesos, así que también añadiremos un effector final de fresado para mecanizar la superficie impresa."
Brown: "Tendremos una familia de efectores finales compatibles que el robot puede recoger y dejar, realizando una amplia variedad de funciones aditivas y sustractivas según se requiera. El procedimiento de recogida y dejar del effector final es totalmente automático, una característica estándar en todos nuestros sistemas AFP así como en SCRAM. Todo el effector final se acopla al robot usando un módulo de interfaz de cambio automático de herramienta y hay soportes para almacenamiento de efectores finales."
"El sistema imprime sobre un eje rotacional externo y es controlado por el CNC. Tenemos esto porque el robot solo no puede alcanzar cada punto en las piezas que queremos hacer. Más adelante, pretendemos poner el sistema sobre rieles para hacer piezas más grandes, pero queremos refinar el sistema a esta escala primero. Hemos discutido usar dos robots, y sabemos filosóficamente cómo lo haríamos. (Hemos producido otros sistemas de fabricación multi-robot integrados.) Pero cuando tienes dos robots trabajando en zonas de trabajo superpuestas, los controles se vuelven extremadamente complicados."
Futura producción flexible posible
Brown: "Esta celda multifuncional entregará valor al cliente final. No siempre tiene que producir piezas de termoplástico reforzado con fibra continua. Al añadir extrusión y fresado a la deposición de fibra continua, ampliamos su rango y flexibilidad. Por ejemplo, algunas de las estructuras que hemos demostrado tienen funciones sustractivas dentro de la construcción de la pieza. El robot luego verifica la superficie y cierra esa cavidad. Esto no es posible actualmente sin múltiples pasos, utillaje especializado y/o ensamblaje final de algún tipo."
"Sin embargo, hay un tema aún mayor que solo producir piezas. A largo plazo, este enfoque tiene la oportunidad de cambiar drásticamente la forma en que los sistemas aeroespaciales y de defensa se diseñan y fabrican. Ya no una sola línea de producción estará dedicada a un solo producto. En su lugar, la producción será flexible. Además, si puedes reducir el utillaje, puedes reducir los repuestos en el estante. Esta flexibilidad tiene impactos a lo largo de toda la cadena de suministro, incluyendo la reducción de residuos por caducidad de materiales."
Bischoff: "Con un pequeño puñado de celdas SCRAM y diseños digitales, todo lo que tienes que tener a mano es materia prima de alimentación, frente a docenas de herramientas fijas y materiales termoestables de vida útil limitada."
Brown: "Aún nos queda camino antes de que la producción sea realmente manejada de esta manera, pero ahora puedes ver claramente cómo es posible."
Resina
- ACEO® presenta tecnología revolucionaria de impresión 3D de silicona
- Emirates adopta la impresión 3D para piezas de cabina de aeronaves, mejorando eficiencia y sostenibilidad
- Dominando el Sinterizado Selectivo por Láser: de fundamentos a aplicaciones reales
- Domina la impresión 3D con TPU: Tu guía completa para piezas flexibles y duraderas
- Impresión 3D: del prototipado rápido a la producción de piezas finales a gran escala
- Producción In-House: La Fuse 1 Construye sus Propias Piezas
- VDMA presenta hoja de ruta integral para manufactura aditiva e Industria 4.0
- Mecanizado de precisión: prácticas de trazabilidad para excelencia en producción
- Impossible Objects y BASF lanzan solución de impresión 3D de fibra de carbono PA6 de alto rendimiento
- Broetje-Automation amplía cartera AFP con STAXX Compact 1700 para producción en serie de compuestos
- Victrex invierte en Bond High Performance 3D Technology para acelerar piezas PAEK impresas en 3D