



Dominio de los nanomateriales semiconductores 2D: Síntesis de precisión y aplicaciones revolucionarias
Resumen
Los semiconductores bidimensionales (2D) más allá del grafeno representan los nanomateriales estables más delgados conocidos. El rápido crecimiento de su familia y aplicaciones durante la última década ha brindado oportunidades sin precedentes para las tecnologías nanoelectrónicas y optoelectrónicas avanzadas. En este artículo se revisan los últimos avances en nanomateriales 2D desarrollados. Se resumen las técnicas avanzadas de síntesis de estos nanomateriales y heteroestructuras, y se discuten sus nuevas aplicaciones. Las técnicas de fabricación incluyen desarrollos de vanguardia en métodos de deposición basados en fase de vapor y novedosos enfoques de exfoliación de van der Waals (vdW) para fabricar nanomateriales 2D amorfos y cristalinos, con especial atención en la deposición química de vapor (CVD), la deposición de capas atómicas (ALD) de semiconductores 2D y sus heteroestructuras, así como en la exfoliación vdW de películas de óxido superficial 2D de metales líquidos.
Introducción
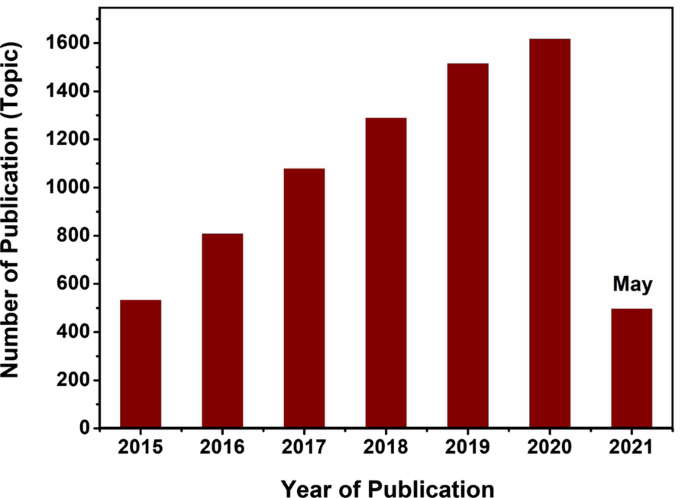
Tras el Premio Nobel del grafeno (2010) y los avances posteriores en semiconductores 2D más allá del grafeno, se ha observado un crecimiento sustancial del campo científico independiente de la ciencia de materiales basado en nanomateriales 2D y sus heteroestructuras durante la segunda década del siglo XXI [1-4]. Se han observado interesantes fenómenos fisicoquímicos atribuidos a la transferencia de electrones y modulación de la banda prohibida en las estructuras de los nanomateriales 2D reportados [5, 6]. Dado que el grafeno no tiene banda prohibida, no puede exhibir características semiconductoras, por lo que se han dedicado enormes esfuerzos al desarrollo de otros nanomateriales 2D análogos al grafeno, incluyendo diclorogenuros de metales de transición (TMDCs), nitruro de boro hexagonal (h-BN), fosforeno negro y óxidos de metales de transición, entre otros [7-16]. Esta familia de nanomateriales 2D más allá del grafeno exhibe un amplio espectro de características electrónicas que cubren una amplia gama de propiedades, desde metales a semimetales y desde semiconductores a aislantes [17-20]. Además de la amplia gama de propiedades electrónicas, otras características de los materiales 2D —como su alta área superficial, ausencia de enlaces colgantes, naturaleza del estado superficial, distinguido acoplamiento espín-orbital y efectos cuánticos de Hall espín— orquestan propiedades intrigantes en los nanoestructurados 2D individuales [21-25]. En consecuencia, el interés de la comunidad científica por este tipo de nanomateriales 2D ha aumentado exponencialmente, particularmente durante la última década, debido a sus propiedades semiconductoras sin precedentes. Este interés se ha visto reflejado adecuadamente por el aumento exponencial proporcional de artículos publicados dedicados a semiconductores 2D (base de datos Web of Knowledge™) como se muestra en la Fig. 1.
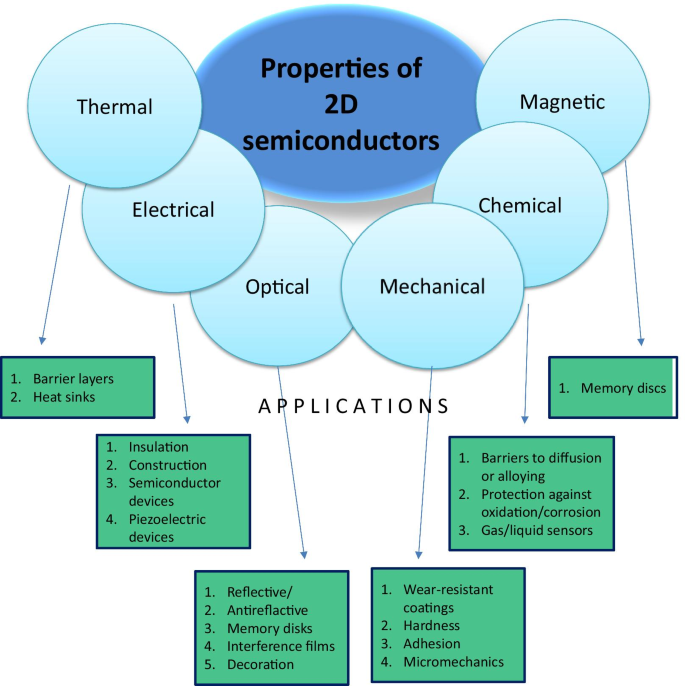
Las primeras mediciones de propiedades de nanomateriales semiconductores 2D revelaron características electrónicas únicas, no comparables con las de sus contrapartes microestructuradas y en masa. Estas características distinguidas están relacionadas con efectos de confinamiento cuántico originados en la nanodimensionalidad de baja dimensión de los materiales 2D [26]. Por tanto, estas especificaciones únicas proporcionan excelentes plataformas para estudiar su física y química fundamentales. La primera clase extensamente investigada de nanomateriales 2D son los TMDCs en capas (XY₂, donde X = Mo, Ti, W e Y = S, Se, Te) [27-39]. Los resultados obtenidos confirmaron que los semiconductores de diclorogenuros tienen diferencias considerables en conductividades 2D y en masa (σ₁/σ₂ ~ 10²–10³) [40]. Además, algunos monocapas 2D, como el disulfuro de molibdeno (MoS₂), son semiconductores de banda prohibida directa [41]. Las características electrónicas obtenidas de los TMDCs 2D tienen implicaciones vitales para el desarrollo de la próxima generación de dispositivos nanoelectrónicos y optoelectrónicos modernos. Estos hallazgos y otras anisotropías surgen de la presencia de fuertes enlaces X–Y entre capas, en contraste con las débiles interacciones vdW entre capas [42]. Por ejemplo, el TiS₂ cristaliza en una estructura hexagonal en capas, donde una lámina hexagonalmente empaquetada de átomos de Ti está intercalada entre dos láminas hexagonales de azufre por cada monocapa [43]. Esta configuración atómica en capas permitió la deslaminación vdW de nanoestructuras 2D en capas. Consecuentemente, la mayoría de los informes anteriores se centraron en las propiedades de materiales 2D sintetizados por técnicas de exfoliación mecánica y vdW. Debido a la naturaleza ultra-delgada de las películas 2D, pueden ser transparentes, ligeras y flexibles, y también poseer propiedades muy interesantes. Estas características únicas allanaron el camino hacia el desarrollo de materiales de electrodos de alto rendimiento con aplicaciones de almacenamiento y conversión de energía, como baterías, supercondensadores y celdas de combustible [44]. La Fig. 2 resume las principales propiedades de semiconductores 2D y heteroestructuras utilizadas en sus aplicaciones típicas.
Cabe destacar que el campo de semiconductores nanoestructurados 2D se mantiene independientemente como conocimiento importante para el desarrollo de instrumentos nanoelectrónicos y optoelectrónicos modernos de alto rendimiento debido a los últimos avances tecnológicos en nanofabricación [45]. La estructura atómica en capas de los nanomateriales 2D es el origen de sus propiedades distinguidas, donde la tunabilidad precisa de las propiedades del material es proporcionada por el control a nivel atómico de sus dimensiones. Por tanto, la síntesis conformal de películas 2D ultra-delgadas con espesor uniforme es altamente deseable como paso fundamental hacia el desarrollo de métodos de fabricación de instrumentos electrónicos avanzados basados en nanomateriales 2D. Específicamente, para la producción de películas ultra-delgadas a escala de wafer con espesor preciso y uniforme sobre el sustrato deseado, deben desarrollarse técnicas de síntesis exitosas para la fabricación de instrumentos basados en semiconductores 2D [46]. Además, durante las etapas de síntesis y fabricación, los nanomateriales 2D podrían decorarse y estar en contacto directo con diversos componentes de unidades electrónicas, incluyendo conductores eléctricos, aislantes y sustratos con diversas características geométricas. También debe considerarse que las hetero-interfaces entre nanomateriales 2D y otros componentes pueden afectar fundamentalmente sus propiedades. Esto está particularmente relacionado con los mecanismos de transferencia de carga entre capas 2D [47]. Las características únicas de películas 2D heteroestructuradas permiten su empleo en muchas aplicaciones, incluyendo electrónica heteroestructurada, optoelectrónica, biosensores, sensores ambientales, catálisis, electrónica wearable y flexible, memristores y dispositivos sinápticos [36, 44, 48-55]. Por tanto, las técnicas de síntesis y fabricación deben responder a su vez a la complejidad de fabricación de instrumentos funcionales basados en nanomateriales 2D. Además, las propiedades electrónicas de los materiales 2D se ven altamente afectadas por las características del material, incluyendo estructuras físicas y químicas, dimensiones, número de capas, morfologías, orientaciones, fases estructurales, defectos de dopaje, amorficidad o cristalinidad, y fronteras de grano en sus estructuras [56]. El número de capas en nanoestructuras 2D tiene un impacto fundamental adicional en la estructura electrónica y, por tanto, las propiedades de los materiales 2D determinan totalmente el rendimiento final de los dispositivos electrónicos basados en películas 2D [57].
Por otro lado, la cristalinidad o amorficidad de los materiales 2D también puede cambiar sus propiedades electrónicas. Determinada por los métodos de síntesis y sus condiciones, los nanomateriales 2D pueden ser libres de defectos (cristal único) o contener algún nivel de impurezas o pocas fronteras de grano. Por lo tanto, la movilidad de carga a través del fenómeno de dispersión en interfaces se ve afectada por el número de fronteras de grano [58]. Mientras que una estructura monocristalina tiene la mayor movilidad de carga y baja dispersión en interfaces, las estructuras 2D amorfas representan las características aislantes más altas [58]. La mayoría de los métodos de síntesis tempranos de nanomateriales 2D se basaron en la exfoliación mecánica de nanoestructuras 2D. Debido a las débiles fuerzas vdW entre las estructuras en capas, la exfoliación mecánica y química pueden emplearse eficazmente para extraer nanoestructuras 2D en capas [59]. Así, la exfoliación mecánica conduce a la separación de estructuras 2D cristalinas de alta calidad de sus materiales huésped. Sin embargo, la exfoliación mecánica ya ha fallado en la síntesis de nanofilms 2D a gran escala. Análogamente, la exfoliación en fase líquida de materiales 2D es otro enfoque adecuado para la producción de bajo costo y a gran escala de materiales 2D. No obstante, el control de calidad y la uniformidad de tamaño son los principales desafíos para la síntesis de películas 2D mediante esta técnica de exfoliación [58]. Por el contrario, el crecimiento directo de películas 2D mediante técnicas de deposición basadas en vapor se encontró como uno de los métodos de síntesis más confiables y aplicables para la fabricación de nanofilms 2D de alta calidad a escala de wafer con control dimensional preciso. Por ejemplo, CVD y ALD son dos principales técnicas de deposición basadas en vapor que ofrecen ventajas técnicas distinguibles para la fabricación de área grande de semiconductores 2D nanoestructurados y sus heteroestructuras [60, 61]. El control preciso de espesor, composición química, estado de cristalinidad, e incluso el porcentaje de elementos de dopaje y defectos estructurales puede lograrse adecuadamente mediante la manipulación cuidadosa de los parámetros de crecimiento en procesos CVD y ALD, respectivamente. Además, aparte de los métodos convencionales de síntesis de películas 2D, otras fuentes novedosas de materiales 2D aparecieron hace apenas unos años. Por ejemplo, el óxido superficial de metales líquidos es de hecho una fuente única de nanofilms 2D naturales de alta calidad con propiedades sin precedentes derivadas de las características físicas y químicas de aleaciones líquidas [61].
En consecuencia, la revisión discutirá los últimos hallazgos sobre nuevos métodos de síntesis de nanomateriales 2D centrándose en técnicas ALD y CVD, y también en las exfoliaciones vdW de películas de óxido superficial 2D de metales líquidos. Se explican los mecanismos de crecimiento de materiales 2D en técnicas de deposición en fase de vapor, y se discuten los desafíos y oportunidades clave en la fabricación y deposición de materiales semiconductores basados en 2D. Además, se presenta la técnica recientemente desarrollada de exfoliación vdW de películas naturales de óxido superficial 2D de metales líquidos. Finalmente, se presentan y caracterizan en detalle las aplicaciones funcionales de vanguardia de dispositivos ultra-delgados basados en 2D, incluyendo sus características electrónicas y optoelectrónicas.
Nanomateriales 2D sintetizados por técnicas de fabricación basadas en vapor
Los principales focos de investigación en el campo de materiales semiconductores 2D están en la síntesis y posterior caracterización de nanoestructuras 2D. Estas nanoestructuras pertenecen a una amplia gama de materiales inorgánicos, orgánicos y poliméricos con espesor atómico y delgado. Las estrategias de síntesis suelen seguir dos enfoques principales: top-down (descendente) y bottom-up (ascendente). Por tanto, el desarrollo de semiconductores 2D con arquitecturas controladas y propiedades físico-químicas juega un papel clave en diversas aplicaciones y abrirá nuevas posibilidades a un nivel significativamente superior a las tecnologías semiconductoras comerciales actuales. Sin embargo, a pesar de los esfuerzos sustanciales y descubrimientos científicos únicos en semiconductores 2D durante los últimos años, la mayoría se obtuvieron en laboratorios usando técnicas de exfoliación bastante simples, que no pueden usarse en aplicaciones industriales. Una alternativa representa el método top-down que típicamente involucra la deslaminación y exfoliación vdW de materiales en capas y marcos orgánicos covalentes (COFs) en capas. Sin embargo, el cuello de botella de este método es el rendimiento extremadamente bajo del producto y la re-apilación de láminas durante la solidificación. Otra alternativa se basa en el ensamblaje anisotrópico bottom-up de precursores inorgánicos, orgánicos o poliméricos de manera 2D. Aunque se ha tenido algún éxito en la fabricación de nanomateriales 2D, las investigaciones profundas de nano-láminas 2D diseñadas racionalmente con diversas funcionalidades en almacenamiento y conversión electroquímica de energía permanecen primitivas. Por tanto, la exploración completa de la singularidad de nanomateriales 2D con espesor adaptado, alta área superficial, buena conductividad y flexibilidad mecánica para acelerar la difusión iónica y el transporte electrónico en diversas aplicaciones será altamente demandada. Las siguientes secciones revisan los fundamentos de dos principales técnicas de deposición de materiales 2D: CVD y ALD, con enfoque en logros de los últimos años.
CVD de nanoestructuras 2D
El crecimiento directo en fase de vapor de películas ultra-delgadas se encuentra entre los métodos de síntesis más confiables y aplicables para la deposición de películas de alta calidad con especificaciones dimensionales ultra-precisas [62]. Entre varios métodos, CVD representa la primera técnica exitosa bien conocida para el crecimiento de películas 2D ultra-delgadas en varios sustratos diferentes. CVD ofrece un enfoque escalable y controlable para el crecimiento de películas 2D de alta calidad de gran área [63]. Hay varias especificaciones distinguidas que hacen del método CVD una técnica confiable para la deposición controlable de nanomateriales 2D. El método se basa en la reacción paso a paso de materiales gaseosos en estado de vapor sobre la superficie de los sustratos. Las reacciones CVD son seguidas por el crecimiento de películas delgadas en estado sólido con espesor de pocas capas atómicas. Por tanto, las propiedades de nanomateriales 2D dependen altamente de las propiedades interfaciales, características geométricas del sustrato y fases estructurales de películas sólidas. Estas propiedades podrían modularse cuidadosamente mediante el ajuste preciso de los parámetros de crecimiento CVD. Para entender los mecanismos generales de crecimiento CVD, debe comprenderse cómo los parámetros CVD —temperatura, presión, sustrato y precursores— pueden afectar la transferencia de masa, transferencia de calor y reacciones interfaciales en la superficie. En este sentido, debe desarrollarse una receta bien diseñada que controle los principales parámetros de deposición durante el proceso [64]. Además, permite controlar el nivel de dopaje en nanofilms 2D, capacidad vital en el diseño de nanoestructuras semiconductoras con propiedades específicas [64]. Por ejemplo, es posible controlar el nivel de vacantes de calcógeno y metal durante el proceso CVD. Los siguientes parámetros clave del proceso CVD dependen altamente de las fases estructurales, morfología y reacciones interfaciales.
Temperatura
La temperatura es uno de los principales parámetros fundamentales que afecta directamente varios factores interconectados durante el crecimiento de películas CVD, incluyendo la velocidad de reacciones químicas de precursores, la velocidad de flujo de gas portador y, finalmente, influyendo en la velocidad de crecimiento de la película CVD [64]. Generalmente, una temperatura CVD alta asegura la deposición de películas 2D CVD de alta calidad. Sin embargo, temperaturas extremadamente altas también tienen desventajas. Específicamente, pueden crear gradientes de concentración altos y, por tanto, causar flujo y transferencia de masa inestables en el sistema [64]. También afecta directamente la presión de saturación de componentes en la cámara y, en consecuencia, altera la velocidad de crecimiento de películas delgadas. Los efectos combinados de temperatura y presión pueden observarse durante la deposición CVD de películas 2D TMDCs. En este tipo de nanoestructuras 2D, la concentración de elementos de azufre y selenio en el sistema es altamente importante para determinar la composición final de películas 2D. Por ejemplo, alta presión y concentración de gas permitieron la síntesis controlable de TMDCs 2D (MoS₂, WS₂, etc.). Generalmente, una alta temperatura CVD acompañada de presión suficiente facilita el mecanismo de deposición activado termodinámicamente, mientras que una baja temperatura CVD suele conducir a un proceso de crecimiento cinético [64, 65]. El mecanismo de crecimiento controlado resulta finalmente en el crecimiento controlado de TMDCs 2D con capacidad para ajustar propiedades y número de capas fundamentales.
Presión
CVD también se conoce como técnica de deposición a presión variable, donde la presión del proceso puede cambiarse desde nivel atmosférico hasta pocos milímetros. La condición más favorable para un proceso CVD controlable se logra a baja concentración y alta velocidad de alimentación de masa. En este sentido, la baja presión es siempre más confiable para el crecimiento uniforme de nanoestructuras 2D ultra-delgadas en la deposición a escala de wafer de nanoestructuras 2D TMDCs [66, 67]. La presión parcial de componentes también puede afectar directamente el crecimiento uniforme capa por capa de películas 2D TMDCs. Por tanto, el crecimiento de película 2D MoS₂ por técnica CVD es uno de los ejemplos más famosos, donde la fabricación de la segunda capa fundamental sobre la película inicialmente cultivada solo puede iniciarse en las fronteras de grano de la primera capa depositada a baja presión.
Sustrato
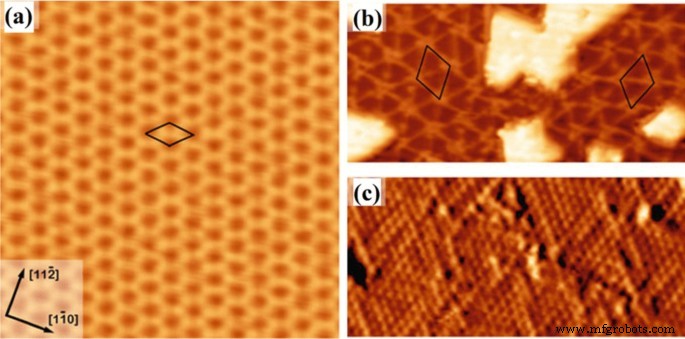
La naturaleza del sustrato tiene impactos fundamentales en el crecimiento de películas 2D y heteroestructuras. Por ejemplo, sustratos metálicos, Si, SiO₂, mica y poliamidas se encuentran entre los sustratos más comúnmente empleados para deposición CVD de películas 2D [68, 69]. El papel de los sustratos en el mecanismo de crecimiento de películas 2D determina su cristalinidad, orientación de granos, microestructuras y propiedades. Específicamente, películas 2D de óxidos metálicos depositadas en sustratos de oro, níquel, cobre y plata demostraron propiedades catalíticamente activas [70-72]. Generalmente, en el caso de sustratos metálicos, el crecimiento preferencial de películas 2D con direcciones cristalinas específicas depende técnicamente de las energías de enlace dependientes de la cara entre el sustrato metálico y la película TMDC depositada [73]. También afecta directamente la morfología de las nanoestructuras cultivadas. En el caso de óxidos metálicos 2D depositados en película de Au, las energías de enlace entre Au y oxígeno (O), y Au y metal (M) del componente de la película de óxido 2D determinan las estructuras de enlace químico en la hetero-interfaz entre Au y la película de óxido metálico [73]. Se predice el enlace preferencial entre Au y átomos de metal de la película de óxido, resultando mayormente en la formación de interfaces Au-M-O [74-76]. La fuerte interacción entre Au u otros sustratos metálicos y películas delgadas de óxido depositadas permitió el crecimiento adaptativo de óxidos 2D a partir de la estructura cristalina de sustratos metálicos [77-79]. Esto significa que el patrón de crecimiento del primer monocapa de óxido metálico sigue el patrón cristalino del sustrato metálico. Por ejemplo, mientras que el Au tiene estructura cúbica centrada en caras (fcc), su dirección cristalina en la superficie del sustrato Au determina la orientación cristalina de la película de óxido metálico 2D. Cabe destacar que el Au (111) no reconstruido consiste en redes hexagonales, mientras que un plano Au (111) reconstruido muestra una estructura compleja [80, 81]. Se observó que varias películas de óxido depositadas en sustrato Au levantaron la reconstrucción en espiga de pescado, causada por la fuerte interacción entre la faceta Au (111) y la película ultra-delgada de óxido. Varios óxidos metálicos 2D diferentes se cultivaron en sustratos Au, incluyendo TiOₓ, VOₓ, CoO, MoO₃, MgO, ZnO y WOₓ [82]. Uno de los ejemplos catalíticos famosos es el 2D TiO₂ cultivado en la superficie del sustrato Au (111) [83]. Se sugirió que los átomos de Ti ocupan los sitios huecos trifold de la red Au y los átomos de O se posicionan en los sitios puente de átomos de Ti, formándose entonces una estructura de panal con estoicoimetría Ti₂O₃, mostrada en Fig. 3a [83]. Además, existe otro mecanismo de crecimiento de películas de óxido 2D, donde una red M-O se superpone sobre la superficie Au (111) y forma patrones de Moiré resultando en el crecimiento de diferentes apariencias de estructuras de molinete con estoicoimetría TiO, como se demuestra en Fig. 3b y c, respectivamente [83]. El patrón de crecimiento de Moiré hexagonal se observó comúnmente durante CVD de películas ultra-delgadas de TiO, FeO [84], CoO [85] y ZnO [86] en sustrato Au (111).
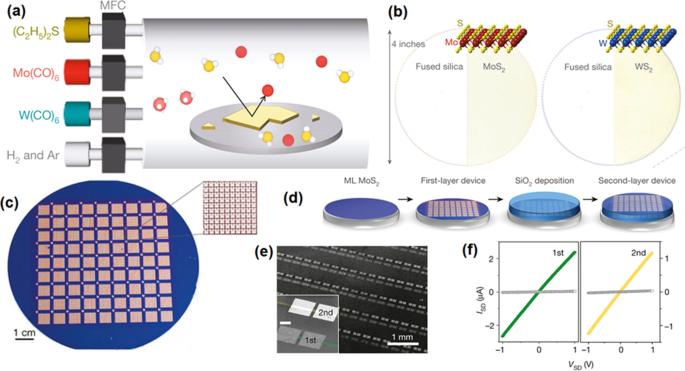
MoS₂ es un representante típico de la familia de TMDCs 2D. Hasta ahora se ha considerado como uno de los nanomateriales más favorables entre todos los TMDCs, ya que tiene una banda prohibida relativamente pequeña de 1,29 eV y 1,90 eV para el material en masa y monocapas, respectivamente [40, 87, 88]. Previamente, una película 2D MoS₂ monocristalina solo se exfoliaba mecánicamente de su huésped en masa. Al ser un semiconductor de banda prohibida directa, monocapas de MoS₂ ofrecen la intrigante posibilidad para la realización de un transistor de efecto de campo (FET) de túnel inter-banda, caracterizado por un encendido más agudo que el límite teórico de 60 mV dec⁻¹ para transistores clásicos, y, en consecuencia, menor disipación de potencia. Esta característica ha permanecido difícil de lograr en el caso del silicio, un semiconductor de banda prohibida indirecta, porque las transiciones inter-banda allí requieren fonones y centros de recombinación [87]. Una de las aplicaciones recientes interesantes de nanocristales 2D MoS₂ es el transistor [87] y fototransistor [40] basados en una sola capa de nanolámina MoS₂. Además, la deposición exitosa de área grande de películas 2D se logró mediante técnicas CVD modificadas, incluyendo deposición química de vapor metalorgánica (MOCVD), CVD de baja presión (LPCVD), CVD de plasma acoplado inductivamente (ICP-CVD), u otros métodos innovadores desarrollados y combinados con otras técnicas. CVD también es bien conocido por su capacidad para deposición a escala de wafer de películas 2D TMDC. La Figura 4 muestra uno de los ejemplos interesantes: la deposición de área grande de películas 2D MoS₂ y WS₂ ultra-delgadas sobre wafer de 4 pulgadas [88]. En este proceso CVD, Mo(CO)₆ y W(CO)₆ y (C₂H₅)₂S se emplearon como precursores en técnica MOCVD, mientras que H₂/Ar se usó como gas portador (Fig. 4a, b) en proceso MOCVD [88]. Se demostró que 8100 unidades FET de alto rendimiento basadas en películas 2D MoS₂ fueron fabricadas usando técnica de fotolitografía con el mismo sustrato de compuerta trasera (Fig. 4c). En la segunda configuración de la unidad, una película dieléctrica externa de SiO₂ se depositó sobre la película 2D MoS₂ para fabricar instrumentos FET (Fig. 4d). Las mediciones eléctricas de transistores confirmaron el rendimiento consistente de FET, seleccionados de diferentes partes del wafer. Por tanto, se confirmaron las condiciones de crecimiento uniformes y conformes durante el proceso CVD de películas 2D MoS₂ y WS₂ (Fig. 4f).
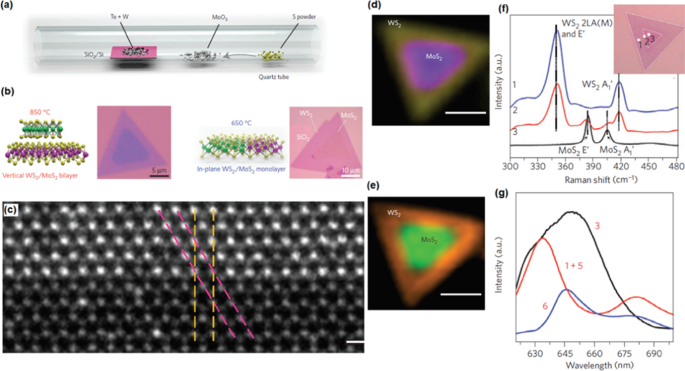
CVD también se ha establecido como técnica versátil para fabricar diversas heteroestructuras 2D [89]. Por ejemplo, CVD se empleó para deposición exitosa de configuraciones laterales y verticales. En el estilo lateral, las nanofilms 2D se unen a nivel atómico, mientras que en la estructura vertical, la fuerza de interacción entre capas tiene naturaleza vdW. Por tanto, en heteroestructuras 2D laterales, un emparejamiento de red estricto es altamente necesario para el desarrollo de hetero-interfaces 2D, como se reportó para heteroestructuras MoS₂/WS₂ [89]. La deposición simple en un paso de heteroestructuras 2D laterales MoS₂/WS₂ se estableció cuando se usan precursores de azufre, trióxido de molibdeno y tungsteno durante el proceso CVD (Fig. 5a, b) [89]. Las películas 2D desarrolladas tuvieron hetero-interfaces atómicas agudas donde el plano atómico compartía la misma orientación cristalina con orientación armchair y zigzag (Fig. 5c). La morfología final de la película fue una forma de núcleo-cáscara triangular con MoS₂ dentro y WS₂ fuera (Fig. 5d). Estudios de caracterización Raman confirmaron la fabricación de películas 2D tanto verticales como laterales (Fig. 5f). El desarrollo de heterounión p-n entre películas 2D WS₂ y MoS₂ intensificó el efecto fotovoltaico de películas 2D heteroestructuradas. Por tanto, se detectó un fuerte fenómeno de fotoluminiscencia (Fig. 5e, g) [89]. Se caracterizó una interfaz bastante aguda con la misma orientación cristalina y estructura de red similar a películas 2D WS₂ y MoS₂. Además, en otro informe CVD se empleó para desarrollar hetero-interfaces laterales 1H MoS₂/1T′ MoTe₂, donde los dos componentes tenían un desajuste de red relativamente grande [90]. Hay varios otros casos que demostraron el desarrollo de hetero-interfaces entre películas 2D TMDC con gran desajuste de red, incluyendo 2D WSe₂/MoSe₂ [91] y MoS₂/WS₂ [92], confirmando la capacidad del método CVD para deposición de hetero-estructuras laterales semiconductor/semiconductor 2D. Por tanto, se puede concluir que la técnica CVD moderna ha demostrado sus capacidades versátiles para deposición exitosa de materiales 2D en sustratos flexibles orgánicos y poliméricos, aislantes y sustratos de grafeno. La Tabla 1 resume los últimos logros de TMDCs 2D y sus heteroestructuras fabricadas por técnica CVD a escala de wafer [93].
En general, la estabilidad de nanomateriales 2D y heteroestructuras fabricados por CVD es bastante alta, aunque la información sobre la estabilidad a largo plazo de tales nanoestructuras es bastante limitada en la mayoría de los trabajos publicados. El rendimiento y estabilidad a largo plazo de instrumentos electrónicos y optoelectrónicos basados en TMDC cultivados por CVD se ven muy afectados por las interfaces, defectos y fronteras de grano en los nanomateriales, considerando que sirven como centros de dispersión de portadores. Esto a su vez disminuye la movilidad de portadores de los dispositivos. Por tanto, la preparación de materiales compuestos 2D con superficies limpias, alta calidad y tamaño de dominio a escala de wafer debería ser un objetivo deseado para la nanoelectrónica y optoelectrónica futura. También debe enfatizarse que un gran número de otros materiales compuestos 2D no han sido bien estudiados o no han sido cultivados exitosamente, y, en consecuencia, esperan descubrimientos más emocionantes.
ALD de nanoestructuras 2D
ALD como modificación de CVD puede implementar diversas estrategias hacia la fabricación de semiconductores 2D y heteroestructuras en sándwich con control de espesor. Aunque ALD se desarrolló inicialmente hace unos 45 años, solo a principios del siglo XXI ganó más popularidad debido a sus grandes ventajas y desarrollo de diversos precursores [94]. Durante la última década, se ha usado para fabricar una amplia gama de materiales, incluyendo óxidos, sulfuros, selenuros, telururos, nitruros y metales [95]. Un requisito clave es que los precursores moleculares adecuados deben sufrir reacciones auto-limitantes, ya que la distinción principal entre ALD y otros métodos de deposición en vapor es el hecho de que una monocapa superficial auto-saturante se forma después de cada exposición a precursor. Una descripción completa de los últimos desarrollos en química ALD puede encontrarse en revisiones recientes [94-96]. Hasta ahora, ALD se ha implementado en diversos campos, incluyendo microelectrónica [97], catálisis [98], fotovoltaica [99] y sensores [100]. Desafortunadamente, la implementación de ALD hacia la síntesis de semiconductores 2D y nanoestructuras en sándwich 2D es bastante limitada.
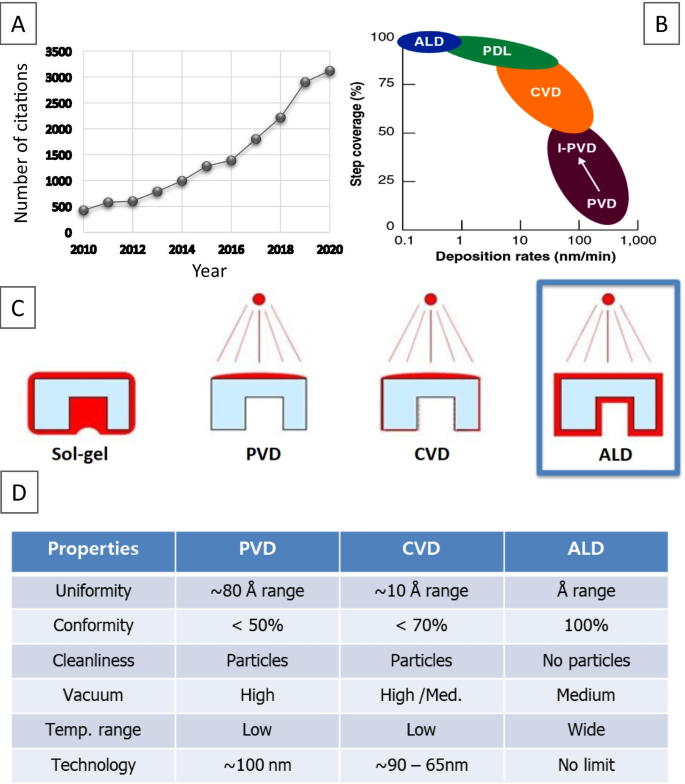
Como técnica de deposición, ALD consiste en una serie de reacciones auto-limitantes y saturadas en superficie para formar películas delgadas conformes a una velocidad controlable. A pesar de todas las ventajas obvias de ALD, hay que admitir que esta tecnología emergente no ha sido explotada completamente para la fabricación de diferentes nanoestructuras 2D. Aparentemente, la falta de recetas y precursores confiables, ventana de temperatura ALD específica para deposición son algunas de las razones válidas para ello. Por otro lado, se reportó recientemente que las ventajas de ALD son muy superiores a las capacidades existentes de otras técnicas de deposición [101]. Específicamente, ALD es la única tecnología que permite la fabricación de nanofilms 2D libres de defectos, conformes y sus heteroestructuras a escala de wafer con control preciso de su espesor a escala de Angstrom durante la deposición [102]. En este sentido, la interfaz nanoscópica ALD de vanguardia y la ingeniería molecular de nanomateriales 2D pueden abrir posibilidades completamente nuevas al proporcionar canales ultra-delgados para dopaje clave, minimización de la densidad de impurezas interfaciales y optimización de capacidades de instrumentos. Además, la técnica de fabricación ALD permite orientar el diseño de nanoestructuras 2D hacia hetero-uniones y hetero-estructuras [103-105], e híbridos SE basados en nanomateriales inorgánico-inorgánico [106], orgánico-orgánico e inorgánico-orgánico [107]. La Figura 6 ilustra el creciente interés en ALD, así como la comparación de tasas de deposición y propiedades para nanoestructuras 2D desarrolladas por diversas técnicas de deposición [94].
ALD de películas 2D de calcogenuros metálicos
Los TMDCs en capas están compuestos por estructura en sándwich donde las capas metálicas están enlazadas covalentemente con dos átomos de calcógeno circundantes individuales, por lo que el mecanismo de deposición capa por capa en técnica ALD es favorable para fabricar nanoestructuras 2D TMDC en capas. Entre los diferentes filmes 2D TMDC, incluyendo calcogenuros binarios, ternarios y dopados, menos de 20 tipos pudieron depositarse vía método ALD. La primera nanofilm MoS₂ fue fabricada por ALD en 2015. Inicialmente, el número de capas MoS₂ se controló mediante el ajuste de parámetros de la técnica ALD [106, 108-110]. Más tarde, se reportó la síntesis ALD de monocapa TMDCs [111-114]. La síntesis de capa auto-limitante (SLS) de monocapa MoS₂ también se facilitó basada en las típicas semirreacciones ALD [115, 116]. Aquí se resumen algunos casos prácticos de ALD de películas 2D estables de diclorogenuros metálicos en la Tabla 2 [94].
La primera investigación de deposición 2D MoS₂ se basó en la sulfurización de película de pocas capas MoOₓ depositada por ALD. La formación de arreglos de átomos S-Mo-S a lo largo del eje z se logró tras 10 min de interacción de película MoOₓ con gas S a 600 °C [117]. La morfología, uniformidad, cristalinidad, nucleación y calidad de la película depositada por ALD tienen impacto directo en las propiedades finales y características de la película MoS₂ [117-121]. En este ejemplo, los parámetros del proceso de recocido en múltiples pasos deben controlarse precisamente para facilitar la formación de películas MoS₂ con reducción secuencial de Mo y posterior incorporación de átomos de S. Además, las reacciones en múltiples pasos permitieron el control de cobertura y transformación de fase de MoS₂ cristalino a fase 2H a temperaturas de post-tratamiento más altas. La primera deposición CVD de MoS₂ a escala de wafer en sustrato de zafiro de 2 pulgadas se reportó en 2014, cuando MoCl₅ y H₂S se emplearon como precursores en el sistema ALD a 300 °C [121]. Se encontró que 10 ciclos ALD secuenciales son requeridos para establecer el crecimiento uniforme de la película MoS₂ y prevenir el crecimiento en islas. El siguiente recocido post-ALD de película MoS₂ a 800 °C mejoró la cristalinidad de MoS₂ a expensas de perder la uniformidad de espesor de MoS₂ en sustratos wafer. Así, se realizaron mayor número de ciclos ALD (20 ciclos) para compensar la falta de uniformidad debido al proceso de recocido a alta temperatura. Considerando la ventana ALD, se encontró que el proceso ALD dentro de 350 a 450 °C permite capas de sulfuro de mayor calidad con tasa de crecimiento de 0,87 Å/ciclo [122]. También se demostró que el siguiente recocido de película MoS₂ depositada en H₂S o gas azufre puede mejorar la estoicoimetría de película 2D MoSₓ [123].
La deposición de películas 2D MoS₂ vía técnica ALD también puede lograrse usando otros precursores. Otros precursores principales para deposición de películas 2D MoS₂ fueron Mo(CO)₆, H₂S y compuestos de disulfuro dimetílico. La ventana ALD adecuada para estos precursores está en el rango de 155–170 °C. Monitoreando la ganancia de masa durante ciclos ALD, se reveló que múltiples pulsos de fuente Mo son requeridos para alcanzar la saturación, mientras que una sola inyección de H₂S es suficiente para saturar la reacción y lograr tasa de crecimiento de 2,5 Å/ciclo en condición optimizada [124]. La deposición atómica de capas mejorada por plasma (PE-ALD) también puede emplearse exitosamente para depositar película ultra-delgada h-MoS₂ en diferentes sustratos. Se observó tasa de crecimiento de 0,5 Å/ciclo en ventana ALD de (175–200 °C) para deposición de películas 2D MoS₂. Ventana ALD más baja (60–120 °C) causó deposición de películas 2D MoS₂ amorfas. Particularmente, ALD a 100 °C permitió la formación de capa continua de MoS₂ amorfa en wafer Si. Para mejorar la cristalinidad de la película ALD depositada, el posterior tratamiento de recocido térmico rápido (RTA) a 900 °C condujo a la formación de capa hexagonal cristalina de MoS₂ [125, 126]. Otra receta para deposición de película 2D MoS₂ es Tetrakis (dimetilamido) molibdeno (Mo(NMe₂)₄), que interactúa con H₂S o alternativamente 1,2-etaneditiol (HS(CH₂)₂SH) para depositar películas 2D MoS₂. En esta receta, la ALD de película MoS₂ tiene lugar a temperatura más baja (T < 120 °C) ya que Mo(NMe₂)₄ se descompone a temperatura superior a 120 °C. La película 2D depositada fue amorfa en esta técnica. Así, se empleó recocido posterior para cristalizar las películas 2D MoS₂. El análisis de espectroscopía de masa reveló que el mecanismo de deposición ALD de película MoS₂ se basa en la remoción de ligandos NMe₂ restantes de la superficie del sustrato tras interacción de gas azufre con precursor Mo. Se demostró que es posible depositar películas 2D en sustratos poliméricos usando temperatura ALD más baja.
2D WS₂ es otro ejemplo de diclorogenuro en capas depositado por ALD a 300 °C usando WF₆ y H₂S como precursores [127]. Se requiere un catalizador basado en Zn para iniciar la deposición de película WS₂ vía técnica ALD. Dietilzinc (DEZ) y H₂S se emplearon para asistir la nucleación rápida de película WS₂ sobre una amplia gama de sustratos [128]. Zn actúa como agente reductor para WF₆ favoreciendo la adsorción de WF₆ en la superficie de sustratos. Se registró una tasa de crecimiento inicial de 1,0 Å/ciclo, que luego se redujo tras 50 ciclos ALD de deposición WS₂. Se encontró que la deposición de una monocapa de ZnS también facilita el crecimiento de película WS₂ con estructura cristalina [129, 130].
WSe₂ es otra película 2D TMDC fabricada por ALD [124]. En este informe, un enfoque auto-limitante para WCl₆ y dietilselenuro (DESe) a temperatura ALD más alta de 600–800 °C se empleó y se observó la dependencia del espesor de película en la temperatura de procesamiento ALD [131]. Se depositaron cinco, tres y una capas cristalizadas de WSe₂ en wafers Si/SiO₂ (8 cm²) a 600 °C, 700 °C y 800 °C, respectivamente. Tras 100 ciclos ALD, el crecimiento de WSe₂ se detuvo debido a saturación de crecimiento. La película WSe₂ depositada con pocas capas y monocapa estaba cristalizada con estructura de panal. La misma película se empleó como semiconductor tipo p en FET y mostró la capacidad de película WSe₂ depositada por ALD para aplicación en dispositivos electrónicos. En otro intento paralelo, la ALD térmica de película continua WSe₂ en sustrato Si/SiO₂ se llevó a cabo exitosamente a 390 °C [132]. WCl₅ y H₂Se se emplearon para depositar una película altamente uniforme con estructura bien cristalina. La calidad y cristalinidad de la película ALD WSe₂ fueron bastante compatibles con las películas WSe₂ exfoliadas mecánicamente y CVD [132].
La familia 2D SnSₓ es otro tipo de materiales 2D que se estudió extensamente durante los últimos años. La primera película SnS depositada se reportó usando estaño (II) 2,4-pentanedionato (Sn(acac)₂) precursor como fuente de Sn y H₂S como fuente de azufre, respectivamente, donde se logró tasa de crecimiento de 0,23 Å/ciclo en ventana ALD de 125 a 225 °C. Otros precursores para ALD de película SnS son bis(N,N'-diisopropilacetamidinato) estaño (II) (Sn(amd)₂) y N₂,N₃-di-tert-butilbutano-2,3-diamina estaño (II) que reaccionan con gas H₂S durante ALD [133]. Esta receta permitió la deposición de película SnS cristalina a temperatura ALD menor a 200 °C.
Películas 2D SnS₂ y SnSₓ se depositan mediante empleo de precursores que contienen átomos Sn [134]. Tetrakis (dimetilamino) estaño (TDMASn) [135, 136] y acetato de estaño (Sn(OAc)₄) [137] como precursores metálicos Sn (IV) se usaron para ALD de películas SnS₂. Películas SnS₂ hexagonales policristalinas se depositaron con tasa de crecimiento de 0,64–0,8 Å/ciclo [134] en rango de temperatura de 140–150 °C. El crecimiento de temperatura ALD por encima de 160 °C resultó en desarrollo de películas delgadas de mono-sulfuro. Sin embargo, la película depositada siempre contiene una combinación de ambos compuestos mixtos SnS y SnS₂. La cristalinidad de la película aún puede mejorarse mediante recocido post-tratamiento en gas H₂S a 300 °C. Como ejemplo, se reportó la formación de películas 2D SnS₂ ortorrómbicas de fase única con espaciado intercapas de 0,6 nm tras recocido post-tratamiento a 300 °C en atmósfera H₂. Otro precursor para deposición ALD de película SnS₂ es Sn(OAc)₄ donde la reacción ALD a temperatura ALD de 150 °C resultó en tasa de crecimiento de 0,17 Å/ciclo para película SnS₂ amorfa estoicoimétrica. Generalmente, en deposición ALD de películas SnSₓ de pocas capas con precursores Sn y gas H₂S, la composición química, estructura y estoicoimetría de estructuras ALD SnSₓ pueden modularse dependiendo de condiciones de deposición y tratamientos post-ALD [137].
Una de las principales capacidades de ALD es la deposición a escala de wafer de TMDCs 2D heteroestructurados, lo que abre más oportunidades para fabricación de hetero-estructuras vdW. Los desafíos tecnológicos para deposición de películas 2D heteroestructuradas son las principales preocupaciones para su deposición. Los planos basales de la mayoría de materiales 2D son inertes con ausencia de banda colgante, por lo que la nucleación de la 2da familia de películas 2D sobre la primera capa es considerablemente desafiante. Por tanto, es necesario permitir la adsorción inicial de precursores en la superficie de película 2D y luego facilitar el crecimiento de la segunda película 2D sobre sustrato. Uno de esos ejemplos es la deposición ALD de película Sb₂Te₃ en superficie de grafeno usando SbCl₃ y (Me₃Si)₂Te como precursores [138]. En este proceso ALD, (Me₃Si)₂Te se adsorvió físicamente inicialmente en el grafeno. Se logró finalmente una baja temperatura de deposición de 70 °C para capa cristalina Sb₂Te₃ de ~24,0 nm de espesor con plano cristalino paralelo a sustratos de grafeno. Se formó una hetero-interfaz aguda entre grafeno y película Sb₂Te₃ como se muestra en imagen de microscopio electrónico de transmisión de alta resolución (HRTEM) en Fig. 7a [138].
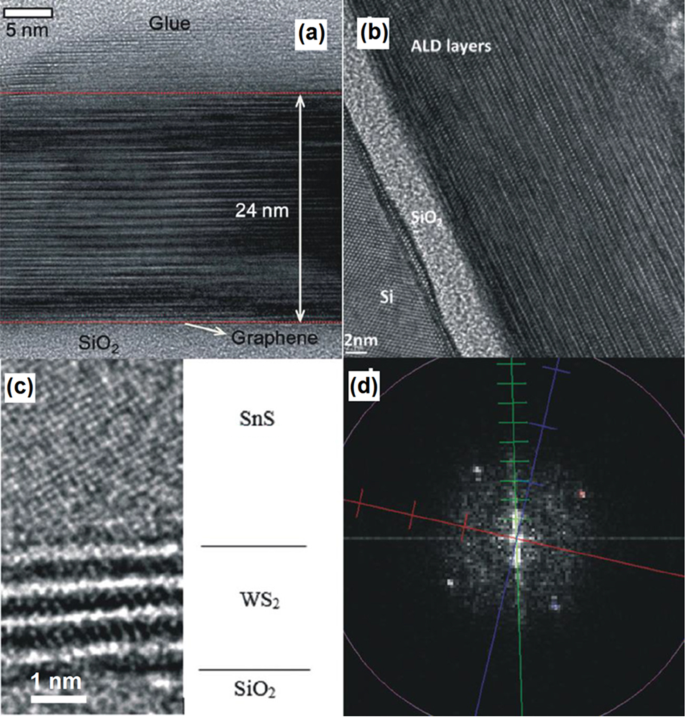
En otro intento, películas 2D heteroestructuradas Sb₂Te₃/Bi₂Te₃ de calcogenuros metálicos se depositaron por proceso ALD en wafer Si/SiO₂. Aquí, el telururo de bismuto se seleccionó para depositarse sobre wafer de silicio por técnica ALD a 165–170 °C, ya que cubre el Si mejor que Sb₂Te₃. Considerando la baja temperatura ALD de Bi₂Te₃ (a 65–70 °C), el empleo de pulso largo inicial de SbCl₃ en la cámara ALD se tomó como estrategia capaz para saturar la superficie de Bi₂Te₃ y completar las reacciones de superficie para el siguiente paso de deposición [139]. Este enfoque también facilitó la disposición de tres capas apiladas de Bi₂Te₃/Sb₂Te₃ con alto nivel de cristalinidad. Otro ejemplo es el crecimiento de múltiples hetero-uniones semiconductoras WS₂/SnS en capas en sustratos Si/SiO₂ mediante ALD alternado de WS₂ y SnS a temperatura ALD de 390 °C [140]. La pila 2D WS₂/SnS tiene ángulo de orientación de 15° entre sus ejes c originado de la diferencia en estructuras cristalinas y desajuste de red entre WS₂ y SnS (Fig. 7b, c) [133]. Esta característica cristalina desalineada de hetero-interfaces WS₂/SnS es el origen de la notable disminución de movilidad de huecos en película SnS [140]. Generalmente, las técnicas ALD están experimentando progreso consistente para permitir la deposición de mayor número de películas 2D TMDC. Sin embargo, aún existen innumerables oportunidades de investigación para desarrollar recetas ALD adecuadas para deposición de películas 2D TMDC sobre diferentes sustratos y también para desarrollar instrumentos nanoelectrónicos basados en TMDCs 2D.
ALD de películas de óxido ultra-delgadas
Las películas de óxido metálico de pocos nanómetros de espesor pueden considerarse como nanoestructuras 2D cuando pueden asignarse a pocas capas de películas 2D. En este contexto, la caracterización y exploración de propiedades de óxidos 2D para aplicaciones prácticas se consideran conocimiento técnico valioso junto con el avance progresivo en la miniaturización de dispositivos. Además, las tecnologías modernas usan las ventajas de nanoestructuras de óxido metálico ultra-delgadas como componentes principales de nanodispositivos de vanguardia. En consecuencia, se esperan aplicaciones prometedoras para semiconductores y aislantes 2D ultra-delgados, como celdas de combustible de óxido sólido, películas catalíticas, capas de protección contra corrosión, sensores químicos, dispositivos espintrónicos, y sensores de luz UV y visible. Transistores de efecto de campo de semiconductor de óxido metálico (MOSFET) y otros instrumentos nanoelectrónicos novedosos dependen fundamentalmente de películas uniformes ultra-delgadas de óxidos metálicos. Complementariamente, sensores de semiconductor de óxido metálico complementario (CMOS) se desarrollan técnicamente basados en la deposición de películas ultra-delgadas de óxidos metálicos, abriendo bastantes aplicaciones diferentes, desde sensores de imagen y luz hasta transistores FET en instrumentos semiconductores de baja energía. Celdas de energía solar, dispositivos plasmonicos, aplicaciones de almacenamiento de datos, biocompatibilidad y biosensores, propiedades de supercapacitancia, y sensores electroquímicos se encuentran entre las aplicaciones recientemente anunciadas y descubiertas de semiconductores de óxido 2D. Por tanto, la deposición ALD de películas delgadas de semiconductores de óxido metálico 2D se considera tecnología de fabricación avanzada. También es un objetivo extremadamente difícil de lograr considerando que la estabilidad estructural e integridad molecular de películas 2D pueden deteriorarse fácilmente. En consecuencia, uno de los principales desafíos es la deposición versátil y conforme de estas nanoestructuras de óxido 2D en sustratos convenientes [94]. La siguiente sección se enfoca específicamente en ALD de materiales de óxido metálico, prestando atención particular a películas 2D de óxidos de molibdeno, titanio, aluminio y tungsteno.
MoO₃
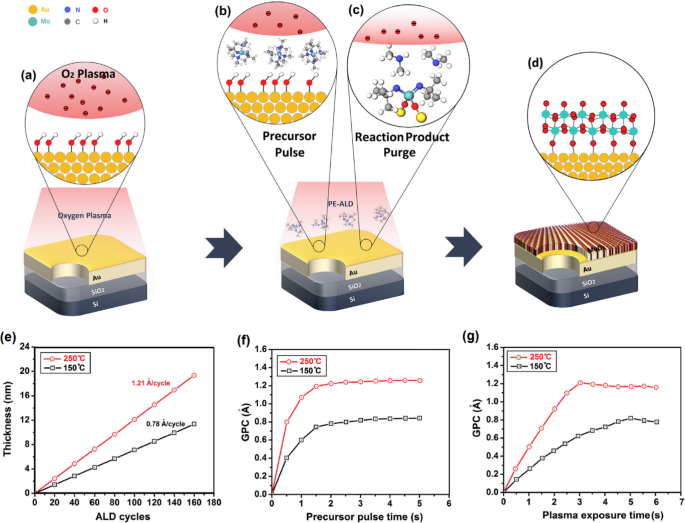
Las propiedades distinguibles de trióxido de molibdeno nanoestructurado (MoO₃) lo convierten en excelente candidato para aplicaciones catalíticas, eléctricas y ópticas. También hay varias funcionalidades prometedoras originadas de la hetero-interfaz entre semiconductor MoO₃ y sus sustratos metálicos. El bis(tert-butilimido) bis(dimetilamido) molibdeno ((tBuN)₂(NMe₂)₂Mo) es uno de los precursores para deposición MoO₃, ya que proporciona buena volatilidad y estabilidad térmica [141]. La ventana PEALD para óxido de molibdeno con plasma O₂ y precursor ((tBuN)₂(NMe₂)₂Mo) está en el rango de 50–350 °C. Las películas depositadas a temperaturas por debajo de 250 °C son usualmente amorfas, por lo que se necesita proceso de recocido post-deposición para experimentar transición de estado amorfo a cristalino. Mientras que las películas depositadas son sub-estoicoimétricas, la estoicoimetría puede ajustarse mediante modulación de parámetros de plasma. Otros precursores para ALD de película ultra-delgada MoO₃ es Mo(CO)₆ que se emplea mayormente vía plasma O₂ para facilitar PE-ALD de baja temperatura de películas MoO₃ en ventana ALD estrecha de 152–172 °C [141]. La película MoO₃ resultante se depositó con tasa de crecimiento de 0,75 Å/ciclo. La película depositada se encontró amorfa con deficiencia de oxígeno en la hetero-interfaz entre sustrato y película MoO₃. Para lograr estructura cristalina, se requiere recocido post-deposición a temperatura superior a 500–600 °C. En otra estrategia, se usó plasma ozono en superficie de película ALD MoO₃ depositada en wafer Si/SiO₂ de 300 mm [141]. Película Mo se fabricó usando precursores Si₂H₆ y MoF₆ a 200 °C. Se reportó deposición a escala de wafer de película ultra-delgada MoO₃ sobre Au de 4 pulgadas en wafer Si/SiO₂, donde C₁₂H₃₀N₄Mo como precursor de molibdeno y plasma O₂ como fuente de oxígeno se usaron a dos temperaturas ALD de 150 y 250 °C, respectivamente. El proceso incluye pre-exposición de superficie Au desnuda por plasma O₂ que asiste la formación de enlace OH en superficie Au. La siguiente quimisorción de moléculas C₁₂H₃₀N₄Mo por sitios activos en Au e interacción con grupo OH en superficie de película Au condujo a intercambio de ligando. El siguiente plasma O₂ completó el proceso de oxidación y finalizó el crecimiento de monocapa ultra-delgada de película MoO₃ (Fig. 8). Se espera desarrollo de enlace Mo-O-Mo tras completación del proceso de oxidación. Finalmente, se depositó película MoO₃ de 4,6 nm de espesor sobre sustrato wafer. En esta técnica, se midió tasa de crecimiento de 0,78 Å/ciclo a 1,21 Å/ciclo cuando la temperatura ALD aumentó de 150 a 250 °C [141].
WO₃
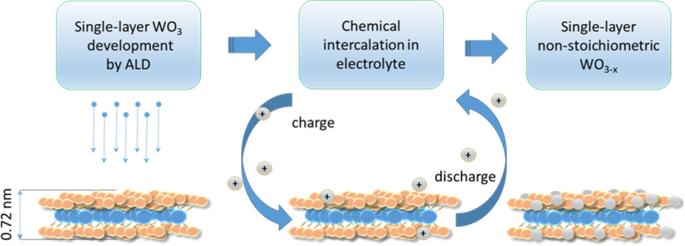
TiO₂
La deposición a escala de wafer de película ultra-delgada de dióxido de titanio (TiO₂) en sustrato Si/SiO₂ se logró usando tetrakis (dimetilamino) titanio (TDMAT) como precursor y H₂O como agente oxidante [145]. La temperatura ALD óptima de 250 °C se seleccionó para ALD de monocapa TiO₂ en sustrato a escala de wafer. Para lograr cobertura completa de monocapa TiO₂, se diseñaron e implementaron dos super-ciclos ALD individuales [145]. El primer super-ciclo consistió en 10 ciclos consecutivos de pulso/purga TDMAT para asegurar cobertura confiable de superficie por precursores. Después, se realizaron 10 etapas de pulso/purga de H₂O para asegurar completación de oxidación [145]. Estudios XPS confirmaron los cambios de energías de enlace en picos Si 2p y Ti 2p tras deposición de 2D TiO₂, que pudieron elucidarse por desarrollo de enlaces Si-O-Ti en la interfaz entre SiO₂ nativo y película 2D TiO₂ depositada. La deposición de TiO₂ en sustrato SiO₂ fue acompañada por disminución en energía de enlace de Si⁴⁺ relacionada al hecho de que el silicio era más electronegativo que titanio. La evidencia de enlace puente oxígeno también se demostró por caracterización de modo vibracional de enlaces Ti-O-Ti en espectro FTIR de monocapa TiO₂ y también por investigación de espectro XPS de monocapa [145]. Se midió banda prohibida de 3,37 eV para esta película TiO₂ con espesor a escala atómica. La capacidad de ALD para deposición de películas ultra-delgadas es de gran importancia para aplicaciones funcionales como microelectrónica y catálisis donde solo pocos ciclos ALD son deseables. La Tabla 3 resume casos prácticos para desarrollo ALD de varios óxidos metálicos 2D reportados hasta la fecha.
En cuanto a estabilidad de nanoestructuras 2D fabricadas por ALD y sus hetero-interfaces, depende principalmente de la química de superficie de ALD de materiales 2D, especialmente porque se espera que la inercia de sus planos basales inhiba su crecimiento y, por tanto, formación de heteroestructuras vdW. Además, como cada precursor tiene una “ventana ALD” específica de temperaturas de deposición, se requiere enfoque de prueba y error para optimizar la temperatura de fabricación ALD para cada precursor específico, teniendo en cuenta el espesor final y porosidad de materiales depositados [98, 109]. Debido a la baja temperatura de deposición, ALD de óxidos 2D usualmente conduce a fabricación de capas amorfas [32, 94]. Por tanto, cuando se necesitan fases cristalinas de óxidos metálicos, se aplica generalmente tratamiento de recocido post-deposición, mejorando la calidad cristalina de las películas así como las interfaces con el sustrato, lo que finalmente conduce a mejor estabilidad de nanomateriales 2D en el tiempo. Finalmente, aunque ALD parece ser método de elección para fabricar monocapas de óxido debido a su control preciso del espesor de película, solo se encuentran unos pocos informes en la literatura [21, 32, 98, 141, 144, 145]. Por tanto, el área de óxidos metálicos 2D y sus hetero-interfaces fabricados por ALD permanece bastante inexplorada.
Óxidos superficiales 2D auto-limitantes de metales líquidos
La biblioteca de nuevos materiales 2D para aplicaciones avanzadas está actualmente limitada por los métodos convencionales de síntesis de películas 2D. La exfoliación mecánica de películas 2D de sus huéspedes en masa en capas no es un método tecnológicamente preciso y atractivo, ya que la distribución de tamaños y espesor de nanoláminas producidas no se controlan adecuada y precisamente [146]. Mientras que las técnicas de alto vacío tienen alta precisión en la deposición de películas y se consideran películas de alta calidad, estos métodos siguen siendo costosos, lentos y restringidos por disponibilidad de precursores [64]. Por otro lado, siempre es deseable introducir nuevos métodos de síntesis de materiales 2D para obtener nanoestructuras 2D avanzadas con propiedades superiores. Así, la síntesis de nuevos materiales semiconductores 2D con características distinguidas o mejoradas sigue siendo un desafío fundamental.
Los metales líquidos a temperatura ambiente son un grupo de metales y aleaciones con núcleos metálicos ricos en electrones que les permiten permanecer en estado líquido incluso a temperaturas ambiente. La interfaz de metales líquidos con el entorno circundante es el origen de una de las películas 2D más naturales [147]. Estas películas de óxido superficial auto-limitantes (piel) son uno de los materiales planares más perfectos con espesor a escala atómica [148]. Estas estructuras cristalinas son huésped de propiedades únicas y han proporcionado una plataforma novedosa para síntesis de materiales 2D de película delgada de alta calidad para aplicaciones avanzadas [149]. Aquí, los metales líquidos tienen el papel de material huésped para síntesis de películas 2D. Con respecto a la estructura atómica, composición elemental, fluidez y termodinámica de metales líquidos, y además, considerando las características de nucleación y crecimiento de películas de óxido superficial, innumerables parámetros determinan las propiedades de películas de óxido superficial 2D extraídas [150]. Las aleaciones metálicas monofásicas de bajo punto de fusión están compuestas por metales de post-transición (Ga, In, Sn, Pb, Al, Bi) y elementos del grupo 12 (Zn, Cd, Hg). Estos elementos pueden combinarse para producir un grupo de aleaciones líquidas con baja temperatura de fusión. Un metal líquido bifásico (mezcla de sólido y líquido) puede formarse ya sea por desviación de composición de aleación del punto eutéctico o vía adición de elementos solutos por encima del límite de solubilidad en el solvente de metal líquido [151]. El galio (Ga) es uno de los metales líquidos más famosos con punto de fusión a temperatura ambiente y poseyendo enlaces covalentes y metálicos en estado sólido. La fuerte anisotropía estructural y débil enlace atómico entre dímeros de Ga se origina en la distancia entre átomos vecinos de Ga 2,7–2,9 Å, considerada como distancia significativa entre dímeros de galio [152]. Este débil enlace atómico resulta en estructura cristalina débil en galio que puede romperse fácilmente a temperaturas ambiente [153]. La aleación de Ga con otros elementos puede llevar a mayor disminución de temperatura de fusión de aleación líquida. Uno de los ejemplos famosos es aleación Ga-In, cuando la temperatura de fusión disminuye a 16 °C en punto eutéctico de aleación In-Ga con concentración atómica de 14,2% indio [153]. La interfaz entre aleación de galio y atmósfera circundante está compuesta por óxido de galio (Ga₂O₃) de espesor a escala atómica. El metal líquido reacciona con oxígeno atmosférico incluso a presión de oxígeno muy baja formando una reacción de oxidación metálica auto-limitante [153]. Estas películas de óxido ultra-planares se encuentran entre los materiales 2D crecidos naturalmente más perfectos [61]. Esta película natural previene al metal líquido de mayor oxidación. La transferencia iónica a través de la película natural de óxido superficial es el factor controlador para el crecimiento natural de películas de óxido superficial de metales líquidos y aleaciones. La formación de esta película de óxido conduce a la mayor reducción en la energía libre de Gibbs (ΔG_f) [154]. En una aleación de metal líquido, la película de óxido superficial está compuesta mayormente por películas de óxido superficial de uno de los óxidos elementales de componentes de aleación. El ejemplo más famoso es la película de óxido superficial de aleación galinstan. Galinstan (EGa, In, Sn) es la aleación eutéctica de galio-indio-estaño. Sin embargo, el óxido superficial de galinstan está compuesto por Ga₂O₃. Dado que ΔG_f de Ga₂O₃ es menor que el de In₂O₃ y SnO₂ en atmósfera de oxígeno, el óxido superficial de aleación galinstan está compuesto mayormente por Ga₂O₃ [155]. Con la misma estrategia de síntesis, es posible sintetizar películas mixtas de óxido 2D similares a óxido indio-estaño. Para este fin, se debe usar aleación fundida In-Sn para extraer películas 2D de la superficie de aleación líquida In-Sn [154].
Debido a las propiedades no polares de metales líquidos, la fuerza de atracción entre el metal líquido y su película natural de óxido superficial es débil y localizada. Así, una fuerza mecánica débil puede simplemente deslaminar las películas de óxido superficial de la superficie de metales líquidos. La deslaminación de película de óxido superficial puede lograrse mediante separación mecánica y exfoliación de películas 2D aplicando métodos de exfoliación mecánica, incluyendo sonicación, contacto de metal líquido con sustrato apropiado seleccionado, laminado mecánico del metal líquido y aleación sobre sustrato liso, y separación y extracción de películas 2D a través de diferencias y gradientes de densidad entre compuestos sintetizados. Estos métodos se emplearon recientemente para deslaminación de varios tipos diferentes de películas de óxido superficial de metales líquidos de su aleación huésped. La siguiente revisará algunos de los últimos filmes de óxido superficial 2D de metales líquidos y aleaciones sintetizados.
SnOₓ
La película 2D SnOₓ se deslaminó exitosamente vía exfoliación vdW de película de óxido superficial de estaño líquido. El estaño elemental (Sn) con su bajo punto de fusión (231,9 °C) [156] y alta conductividad (9,17 × 10⁶ σ) se usa como conexiones eléctricas en utensilios electrónicos. El impacto anti-corrosión de capa de óxido de estaño se ha confirmado antes. SnO₂ cubre naturalmente la superficie de aleación de estaño bajo condiciones atmosféricas y previene mayor oxidación de Sn [156]. Se encontró que la película natural de óxido superficial de estaño fundido en atmósfera ambiente está compuesta por mezcla de óxidos de estaño predominantemente compuesta por SnO₂, con algunas contribuciones de SnO, Sn₂O₃ y Sn₃O₄ [156]. El control preciso de exposición de oxígeno a la superficie de estaño fundido fresco es el principal factor técnico para determinar la composición de película de óxido superficial de aleación de estaño. Este es un factor altamente importante durante la síntesis de película de óxido superficial de estaño fundido, considerando que SnO₂ es semiconductor tipo n, y SnO es semiconductor tipo p con variedad de diferentes propiedades eléctricas. Las características bipolares de SnO es otra propiedad importante de este material que lo hace opción funcional para aplicación en inversores eléctricos [157]. Además, la alta estabilidad y sensibilidad de películas SnO bien establecidas las convirtieron en opción deseada para aplicación en sensores FET basados en química y películas catalíticas. La transparencia es otra característica de películas SnO originada en la banda prohibida ancha de este semiconductor [156, 157].
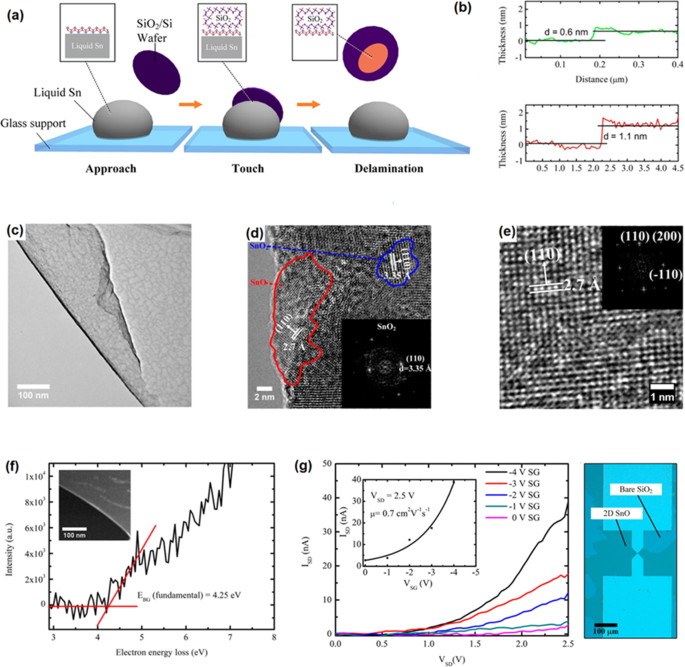
Para exfoliar película 2D SnOₓ, la película fresca de óxido superficial de estaño fundido se deslaminó mecánicamente por contacto de superficie de sustrato Si/SiO₂ con superficie de aleación fundida dentro de guante box [158]. El esquema del proceso se demostró gráficamente en Fig. 10a [158]. La película SnOₓ deslaminada en atmósfera ambiente tuvo ~0,6 nm de espesor [157] con estructura cristalina. Considerando el espaciado intercapas de SnO cristalino (0,484 nm), película de 0,6 nm puede considerarse monocapa SnO y película de 1,1 nm es por tanto bicapa SnO 2D (Fig. 10b). Las películas 2D sintetizadas en guante box y bajo concentración de oxígeno de 10–100 ppm tuvieron características de superficie ultra-finas. La medición de espaciado intercapas mostró que las nanoláminas formadas bajo atmósfera ambiente estaban compuestas por dos materiales distintos con espaciado intercapas de 2,7 Å y 3,35 Å, atribuidos respectivamente a red cristalina de SnO y SnO₂. El espaciado de red 2,7 Å se relacionó con plano (110) de SnO, mientras que espaciado 3,35 Å se atribuyó a plano (110) de SnO₂, respectivamente (Fig. 10c–e) [158]. La muestra sintetizada en atmósferas reductoras estuvo mayormente cubierta por película SnO. La medición de banda prohibida de película SnO mostró banda prohibida directa de 4,25 eV. Esta película 2D ultra-delgada se empleó para fabricar transistor FET basado en SnO. Las características tipo p de FET desarrollado basado en SnO se confirmaron con movilidad de 0,7 cm²V⁻¹s⁻¹ (Fig. 10g), mucho mayor que dispositivos FET similares basados en película bilayer SnO depositada por capas pulsadas con movilidad de 0,05 cm²V⁻¹s⁻¹ [159].
GaPO₄
El fosfato de galio (GaPO₄) semiconductor estable a alta temperatura (hasta 930 °C) es uno de los semiconductores piezoeléctricos funcionales con posición técnica sobresaliente comparado con su rival α-cuarzo [61]. El fosfato de galio tiene estructura trigonal con parámetros de celda a = 4,87 Å y c = 11,05 Å y γ = 120° (Fig. 11a) [160]. La piezoeléctricidad facilita la conversión mutua de energía eléctrica o pulsos a fuerzas mecánicas u oscilaciones. Para desarrollar instrumentos y generadores eléctricos y de potencia miniatura, es altamente requerido sintetizar materiales piezoeléctricos 2D para novedosa tecnología nanoelectrónica. En este dispositivo, la vibración, flexión y desplazamiento a nivel atomístico pueden monitorearse y luego facilitar la recolección de energías cinéticas de oscilación de materiales piezoeléctricos. La pérdida de centro-simetría es la principal especificación estructural de materiales 2D con propiedades piezoeléctricas [160]. Muchos tipos de materiales 2D, incluyendo TMDCs con número impar de capas, óxidos de metales de transición, nitruro de aluminio, GeS y SnSe₂, h-BN y grafeno son capaces de mostrar propiedades piezoeléctricas [161-163] a bajas temperaturas. Hoy en día, es altamente requerido sintetizar nuevos materiales 2D con rendimiento piezoeléctrico estable a altas temperaturas operacionales. Esto es muy desafiante ya que el rendimiento de materiales piezoeléctricos 2D falla debido a cambios estructurales a altas temperaturas de trabajo. Otra dificultad surge de la etapa de deposición desafiante de películas 2D piezoeléctricas homogéneas de instrumentos funcionales.
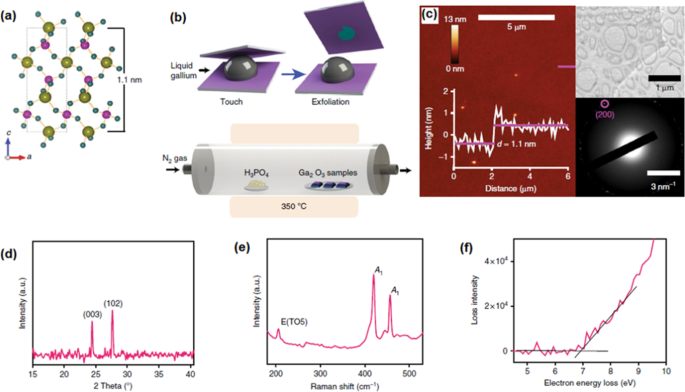
Como logro exitoso, la película 2D piezoeléctrica arquetípica GaPO₄ se sintetizó recientemente mediante procesamiento de película de óxido superficial 2D de galio. El GaPO₄ piezoeléctrico arquetípico no está disponible naturalmente en estructura cristalina sacrificada [160], por lo que las técnicas convencionales de exfoliación mecánica no son capaces de síntesis de películas cristalinas 2D de fosfato de galio. En este método, la película natural de óxido superficial de galio se exfolió mecánicamente de su aleación líquida vía técnica de deslaminación vdW, ver Fig. 11b. Se empleó tratamiento de recocido post-secundario dentro de horno para tratamiento de fosfatación secundario [61]. El gas de vapor conteniendo fósforo interactuó químicamente con la superficie de película 2D Ga₂O₃ por calentamiento de polvos H₃PO₄. El gas N₂ tuvo el papel de gas portador para transferencia de gas de vapor de fósforo a superficie de película 2D Ga₂O₃ a 300–350 °C (Fig. 11b). Las siguientes mediciones AFM y HRTEM de muestras confirmaron la síntesis de película 2D de 1,1 nm de espesor con características dimensionales similares a GaPO₄ trigonal en dirección cristalina c (Fig. 11c) [160]. Estudios XRD y caracterización Raman confirmaron que película 2D GaPO₄ tenía estructura cristalina con dominancia de planos (003) y (102) de α-GaPO₄ trigonal (Fig. 11d, e). Se midió banda prohibida ancha de 6,9 eV para película α-GaPO₄ (Fig. 11f). Las mediciones experimentales reafirmaron las fuertes propiedades piezoeléctricas out-of-plane para nanoestructuras 2D GaPO₃ alrededor de 8,5 pm V⁻¹ [160]. Esta considerable característica piezoeléctrica de α-GaPO₄ 2D destacó la capacidad de este método de síntesis para desarrollar nuevos materiales 2D con propiedades mechano-eléctricas distinguidas.
GaN
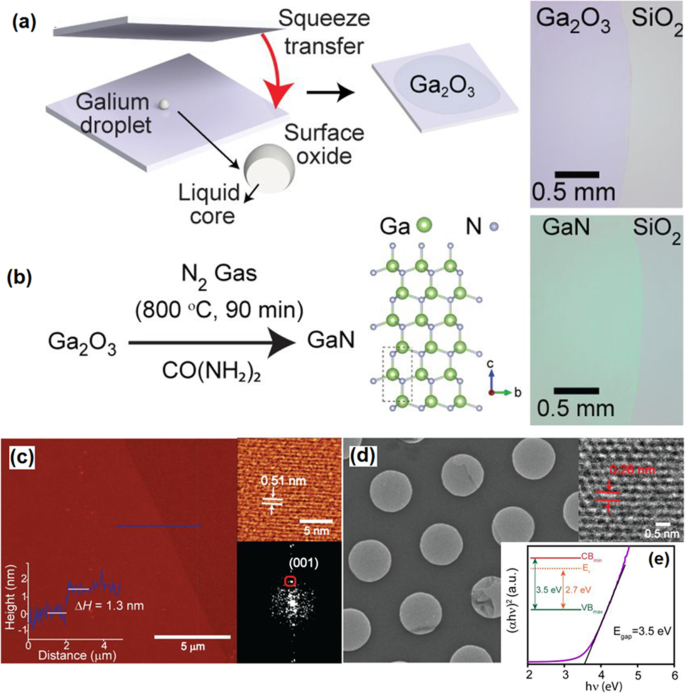
El mismo enfoque de post-procesamiento se empleó para sintetizar películas 2D GaN e InN a partir de películas de óxido superficial de galio e indio líquidos [160]. La técnica se basa en impresión por compresión de gota de galio líquido entre sustratos paralelos Si/SiO₂ (Fig. 12a). En contacto con atmósfera, Ga líquido se oxidó instantáneamente en condiciones atmosféricas. El proceso de síntesis resultó en formación de películas 2D Ga₂O₃ con espesor de 1,4 nm [157]. La siguiente reacción de amonólisis a 800 °C se operó en presencia de urea. Se encontró que temperaturas de reacción más bajas no facilitaron la conversión de Ga₂O₃ en películas GaN wurtzita (Fig. 12b) [160]. El espesor de la película tras proceso de amonólisis se encontró en 1,3 nm, correspondiente a tres celdas unitarias wurtzita GaN (Fig. 12c). Se midió constante de red de 5,18 nm para película 2D GaN. Estudios TEM también confirmaron estructura cristalina de GaN con espaciado intercapas de 0,28 a lo largo de placa cristalina (001) (Fig. 12d) [160]. La espectroscopía de fotoelectrones de rayos X (XPS) afirmó cantidad sustancial de nitrógeno reemplazado por átomos de oxígeno en estructura GaN, debido a longitud de enlace similar de Ga-O y Ga-N. Se objetivó disminuir nivel de oxígeno en películas 2D GaN. Sin embargo, la remoción exitosa de oxígeno de películas 2D GaN no se logró incluso durante proceso de síntesis a altas temperaturas. Se midió banda prohibida de E_g = 3,5 eV para película 2D GaN (Fig. 12e) comparada con película Ga₂O₃. La razón de la considerable disminución en banda prohibida se atribuyó al desplazamiento hacia arriba de banda de valencia de película GaN debido a hibridación de orbitales O₂p-N₂p [160].
La misma estrategia se usó para síntesis de película 2D InN mediante técnica de síntesis en dos pasos [160]. En este método, la película 2D In₂O₃ exfoliada vdW se extrajo de la superficie de indio líquido. Se realizó un paso intermedio de bromación para transferir In₂O₃ a InBr₃. Una etapa de post-procesamiento de 20 s de película In₂O₃ adyacente a fuente HBr fue suficiente para completar la transformación de fase de In₂O₃ a InBr₃ [61]. El siguiente tratamiento de amonólisis de película 2D InBr₃ por fuente NH₃ a temperatura de 630 °C resultó en transformación de fase de InBr₃ a InN [160]. Los siguientes estudios de caracterización confirmaron el desarrollo de nanoestructuras 2D ultra-delgadas wurtzita InN cristalinas con constante de red cristalina de 5,5 Å y banda prohibida de 3,5 eV [160]. Generalmente, la técnica de síntesis multi-paso se encontró como enfoque confiable hacia síntesis de nanoestructuras 2D avanzadas usando óxido superficial de metales líquidos. Las nanoestructuras 2D desarrolladas han demostrado claramente características electrónicas y optoelectrónicas novedosas que no se esperan ni observan en nanoestructuras 2D similares sintetizadas mediante métodos de deposición basados en alto vacío [164].
Heteroestructuras 2D SnO/In₂O₃
Las heterouniones p-n son ahora los bloques constructores de dispositivos semiconductores donde las hetero-interfaces entre dos materiales semiconductores con diferentes tipos de propiedades de movilidad de carga se usan para fabricar diversos tipos de instrumentos electrónicos y optoelectrónicos. Específicamente, dispositivos heteroestructurados basados en películas 2D pueden desarrollarse por varios enfoques y técnicas diferentes, incluyendo exfoliación mecánica de material huésped, CVD, ALD, epitaxia de haz molecular, y deposición láser pulsada [165, 166]. Una nueva estrategia interesante se empleó recientemente para fabricar materiales 2D en capas heteroestructurados vdW mediante apilamiento de varios cristales 2D en capas extraídos de sus metales y aleaciones basados en líquido. Una heterounión p-n se desarrolló por exfoliación vdW de películas 2D SnO e In₂O₃ [167]. En este método, heteroestructuras 2D vdW SnO/In₂O₃ se desarrollaron [167] por transferencia vdW de película de óxido superficial de estaño líquido (p-SnO) sobre el óxido superficial natural de indio (n-In₂O₃). La película heteroestructurada 2D final compuesta por películas 2D p-SnO/n-In₂O₃ adheridas una sobre otra vía fuerzas vdW (Fig. 13a, b) [167]. Los siguientes estudios microestructurales a nivel de escala atómica confirmaron la formación de hetero-interfaces vdW entre películas SnO/In₂O₃ con dos estructuras cristalinas con diferentes características fabricadas sobre sustrato Si/SiO₂ (Fig. 13c). El espaciado de red de 0,27 nm correspondió al plano (321) de In₂O₃ cristalino, y la otra película 2D con 0,298 Å se atribuye al plano (101) de SnO. La película heteroestructurada tuvo espesor de 4,5 nm (Fig. 13d, e). Estudios de caracterización Raman y óptica confirmaron el desarrollo de hetero-interfaces con pico de absorción óptica de película SnO/In₂O₃ ubicado a 251 nm, que era un número entre 246 nm (pico absorción SnO) y 256 nm (pico absorción In₂O₃ en Fig. 13f, g) [167]. Una de las principales propiedades de película heteroestructurada fue fuerte acoplamiento intercapas de portadores de carga que afectó la absorción óptica de película 2D. La banda prohibida de película heteroestructurada se estrechó a 2,30 eV, mientras que la banda prohibida de SnO e In₂O₃ individuales fueron 4,8 eV y 3,65 eV, respectivamente [167]. El esquema de alineación de banda en hetero-interfaces vdW 2D SnO₂/In₂O₃ se demostró en Fig. 13h. La banda prohibida efectiva en unión p-n se esperaba en 2,30 eV, cercano al valor calculado de banda prohibida de película heteroestructurada 2D desde gráfico Tauc. La banda prohibida estrecha asistió la separación de carga en hetero-interfaces, por lo que los pares electrón-hueco fotoexcitados pueden separarse fácilmente y migrar factiblemente de banda de valencia de SnO a banda de conducción de película In₂O₃. La alineación específica de banda de energía en hetero-interfaces vdW SnO₂/In₂O₃ demostró capacidades impresionantes y excelente fotodetectividad de 5 × 10⁹ J con relación fotocorriente de 24 y fotorresponsividad sobresaliente de 1047 A/W [167]. Aquí, la técnica de impresión de metal líquido se encontró como enfoque potencial valioso para fabricación de materiales 2D heteroestructurados, que no existen naturalmente como estructuras en capas en la naturaleza.
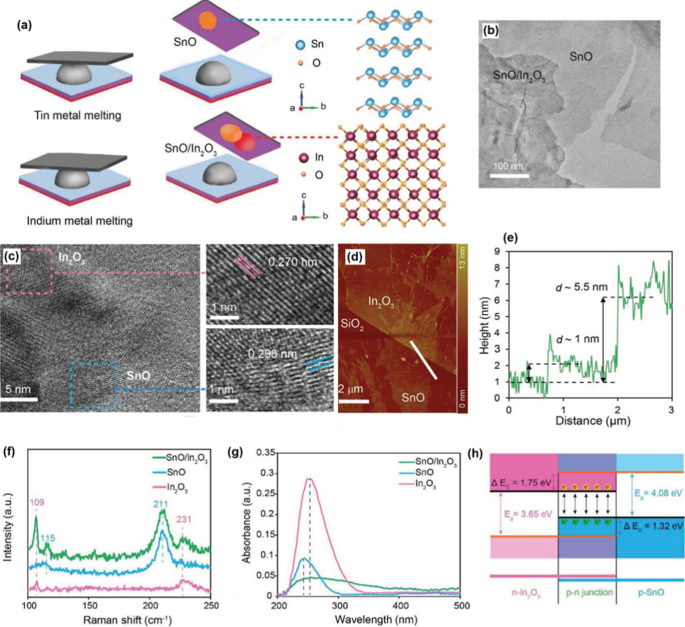
Por tanto, las películas naturales ultra-delgadas de óxido metálico en superficie de metales líquidos y aleaciones se encontraron como materiales funcionales con tremendas aplicaciones. La naturaleza ultra-delgada, libre de poros y dimensiones laterales considerables de estas películas, acompañadas por la fácil deslaminación vdW en sustrato deseado, proporcionaron una gran plataforma para síntesis exitosa de nueva generación de materiales 2D e instrumentos electrónicos relacionados [168]. La Tabla 4 ha proporcionado información representativa sobre materiales 2D y dispositivos recientemente desarrollados basados en película de óxido superficial 2D de metales líquidos y aleaciones.
Aplicaciones novedosas de semiconductores 2D
Memristores basados en semiconductores 2D
La tecnología de información hoy enfrenta el rápido crecimiento de cantidad de datos generados. El procesamiento de datos en nueva era requiere desarrollo de tecnologías avanzadas de almacenamiento de datos mucho más allá del concepto de tecnología actual basada en silicio. Hoy las memorias basadas en Si enfrentan sus límites tecnológicos, además, los instrumentos CMOS complementarios también sufren de retracciones dimensionales físicas y problemas tecnológicos [169]. En consecuencia, es altamente requerido desarrollar nuevos materiales nanoestructurados con propiedades mejoradas y también modificar dispositivos existentes para eludir restricciones tecnológicas relacionadas con capacidad de almacenamiento de unidades de memoria. La tecnología von Neumann intenta emular el mecanismo de funcionamiento del cerebro humano donde las complejas redes de sinapsis biológicas interconectadas nos permiten memorizar, aprender, recordar, reconocer, procesar y entender operaciones multi-tarea con consumo mínimo de energía. Un consumo promedio de potencia para un evento sináptico singular está en rango de 1–10 fJ, que es al menos 5 órdenes de magnitud menor que el consumo de energía de computadoras convencionales existentes [170]. La arquitectura actual de tecnología von Neumann no es eficiente ya que sus unidades de memoria y procesamiento están físicamente separadas. Un memristor no volátil de bajo consumo energético con dimensiones nanoscópicas, alto rendimiento y velocidad de procesamiento mejorada puede responder a la tecnología de memoria actual que está en su etapa de cuello de botella [170]. Respecto a problemas de consumo energético, los materiales 2D pueden emplearse como memristores nanoestructurales ultra-delgados. El comportamiento de conmutación resistiva (RS) de materiales 2D también se ha explorado recientemente. Se encontró que el empleo de materiales 2D en unidades de memoria podría potencialmente abordar las limitaciones actuales en dispositivos de memoria [171]. Recientemente, las características no volátiles de materiales 2D han sido investigadas y caracterizadas extensivamente. Los materiales semiconductores 2D en capas y películas ultra-delgadas de óxido poseen una amplia gama de propiedades en diversos campos que también pueden acompañarse por sus características memristivas.
Memristores basados en TMDCs
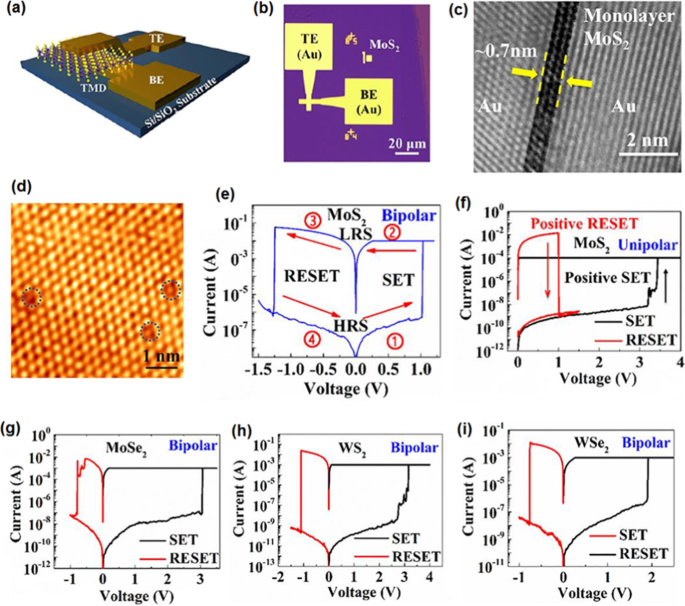
El reciente desarrollo en tecnología de fabricación de nanodispositivos permitió el empleo de películas ultra-delgadas TMDC en instrumentos funcionales. CVD y CVD metalorgánico se emplearon exitosamente para depositar monocapas MoS₂, MoSe₂, WS₂ y WSe₂ 2D en configuración vertical en sándwich entre electrodos Au sobre sustrato Si/SiO₂ (Fig. 14) [172]. Se confirmó que monocapas TMDC no tenían fronteras de grano y estaban vacías de compuestos de óxido. Así, una hetero-interfaz libre de óxido se formó entre electrodos Au y películas 2D TMDC. Esta hetero-interfaz aguda y limpia aumentó la posibilidad de medición precisa de propiedades eléctricas de películas 2D. El esquema gráfico de dispositivos memristor, vista superior del dispositivo y imagen TEM transversal de memristor Au/MoS₂/Au se presentan en Fig. 14a-c, respectivamente. La caracterización de 2D MoS₂ por microscopio de túnel de barrido (STM) de resolución atómica (Fig. 14d) demostró calidad relativamente alta y además mostró defectos locales de vacantes de azufre en película MoS₂. La unidad basada en monocapa MoS₂ verificó alta relación on/off superior a 10⁴ y tiempo de retención correspondiente tan alto como 10⁶ s. Se observó conmutación resistiva bipolar en comportamiento de todos los memristores basados en películas 2D MoS₂, MoSe₂, WS₂ y WSe₂. Tanto comportamiento de conmutación resistiva unipolar como bipolar se detectaron durante el estudio de respuesta de conmutación resistiva de películas MoS₂. El aumento abrupto de corriente de dispositivo en todas las muestras indicó ocurrencia de fenómeno de ruptura dieléctrica. La formación de filamentos conductivos (CFs) en la capa activa 2D de memristores fue el mecanismo principal de RS (Fig. 14e-i). Así, el electroformado puede evitarse escalando el espesor de capa activa de memristor al rango de pocos nanómetros. El principal inconveniente de esta estrategia es la corriente de fuga excesiva originada por túnel asistido por trampas del dispositivo [165]. Ocasionalmente, se observó RS unipolar en ciertas unidades metal/aislante/metal de monocapa MoS₂ como se muestra en Fig. 14f. El comportamiento típico de RS bipolar también se presentó en el estudio de comportamiento resistivo de atomristores basados en monocapas MoSe₂, WS₂ y WSe₂, respectivamente [172].
En otra configuración, un memristor basado en monocapa MoS₂ se desarrolló donde se empleó electrodo Cu como electrodo activo para fabricar dispositivo de memoria de metalización electroquímica [173]. En este instrumento, la película Au juega el papel de electrodo conductor inerte. El esquema de este dispositivo se demuestra en Fig. 15a. Debido a la difusión de iones Cu en capa MoS₂, se forma un filamento atómico conductivo de Cu en la bicapa MoS₂. Por tanto, este memristor cae en la categoría de memorias de metalización electroquímica (ECM), mientras que el rendimiento memristivo de otro dispositivo 2D MoS₂ con electrodo inerte (similar Au) se basa en migración de vacantes de azufre. Las vacantes de azufre en películas delgadas MoS₂ forman filamentos conductivos con dimensiones a escala atómica, y por tanto estos tipos de memristores MoS₂ se conocen como memorias de cambio de valencia (VCM) [173].
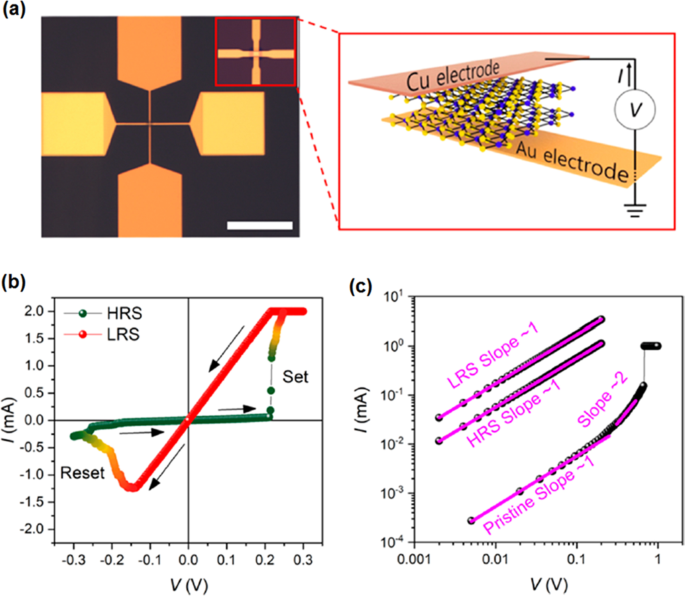
En ECM fabricado (Fig. 15), la bidimensionalidad y metalización electroquímica por filamentos catiónicos Cu resultaron en disminución considerable de voltaje de conmutación hasta 0,2 V (Fig. 15b). Esta característica surgió de la menor energía de activación de difusión de cationes Cu en capa MoS₂ comparada con vacantes de azufre en película 2D MoS₂ [173]. La conmutación resistiva bipolar fue la característica principal de curva I-V de memristor con voltaje set en 0,25 V y voltaje reset en -0,15 V. Se observó que la mayoría de memristores de bicapa MoS₂ están libres de proceso de formado. Usando memristor de bicapa MoS₂, se investigó el mecanismo de transporte en dispositivo Cu/bicapa MoS₂/Ag. La Figura 15b muestra características I-V de memristor antes del proceso de formado (estado prístino) así como para HRS y LRS (después de formado). El instrumento funcionó en estado prístino con resistencia de 16,6 kΩ cuando el voltaje aplicado en la unidad fue menor a 0,3 V. Túnel cuántico fue reconocido como mecanismo de conducción en memristor en estado prístino. En esta condición, la resistencia es mucho mayor que la resistencia del dispositivo después del proceso de formado de memristor. El aumento adicional de voltaje aplicado más allá de 0,3 V en estado prístino está acompañado por transición en curva I-V a región de pendiente 2 (I ∝ V²), correspondiente a estados de conducción limitados por espacio. El aumento dramático de corriente tras aumento de voltaje aplicado (más de 0,6 V) se atribuye a formación de filamentos conductivos Cu en película MoS₂ (Fig. 15c). Mayor voltaje impuesto en electrodo Cu resultó en oxidación de electrodo superior Cu. Esto resultó en migración de cationes Cu hacia electrodo inferior Au para reducirse y depositarse allí. Los filamentos conductivos Cu se construyeron a lo largo de fronteras de grano defectuosas de película 2D MoS₂ y el dispositivo cambió a LRS.
Conmutación resistiva complementaria en películas de óxido de metales de transición
El dopaje iónico de películas semiconductoras puede alterar tangiblemente el mecanismo de transferencia de carga en estas películas ultra-delgadas. Las características memristivas de 2 semiconductores también se ven afectadas tangiblemente por la presencia de otras especies iónicas foráneas dentro de materiales activos de memristores. TiO₂ es uno de los semiconductores bien conocidos con características de conmutación resistiva. Una película ALD TiO₂ de 7,0 nm de espesor se usó para investigar el impacto de intercalación iónica en conmutación resistiva de esta película ultra-delgada [174]. Para entender el efecto de intercalación de Indio (In) en capa activa de memristor (TiO₂), se hizo un set-up de incorporación iónica. La intercalación iónica en este set-up fue facilitada por voltaje de impulso impuesto en solución contenedora de iones cubriendo la superficie de película 2D TiO₂. Las mediciones potenciodinámicas (barrido I-V) de memristores Pt/TiO₂/Au y Pt/In-dopado TiO₂/Au bajo condición oscura mostraron diferentes mecanismos RS para películas TiO₂ dopadas con iones In y no dopadas. Dispositivo Pt/TiO₂/Au muestra comportamiento de conmutación bipolar (Fig. 16a). Se observaron V_Set = 0,94 y V_Reset = -0,98 durante medición de barrido I-V [174]. Un comportamiento RS bipolar de película se explicó por deriva iónica de vacantes de oxígeno debido a voltaje empleado en electrodos electroquímicamente inertes Au y Pt. Esta unidad se categoriza como celdas VCM. La representación esquemática de distribución de vacantes de oxígeno para ambos estados off y on se muestran en Fig. 16b y c. El miembro dieléctrico de memristor se caracteriza con dos partes: TiO₂-x de baja conductividad con espesor t y parte aislante con espesor D-t. El voltaje aplicado en electrodo causó deriva iónica de vacantes de oxígeno, acompañada por desplazamiento de frontera entre componente de baja conductividad y parte aislante de capa activa de memristor. En esta condición, la curva I-V del dispositivo no es más Ohmica y será no lineal. En este modelo propuesto, el espesor de capa aislante debe ser lo suficientemente pequeño (pocos nanómetros) para permitir que el campo eléctrico se desarrolle y promueva la deriva iónica de defectos [174].
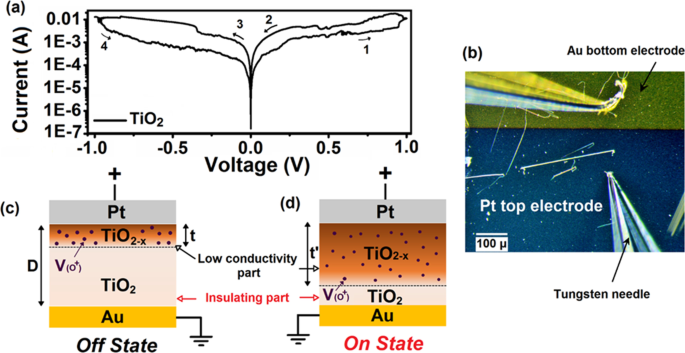
La película In-dopada TiO₂ demostró comportamiento de conmutación resistiva complementaria (CRS) durante barrido de voltaje entre -1,0 V y +1,0 V (Fig. 17a), el dispositivo se setea a un voltaje más alto y nuevamente resetea a otro voltaje más bajo de la misma polaridad [174]. La celda se seteó por primera vez en V_Set1 = 0,732 V y luego reseteó de nuevo en la misma polaridad en V_Reset1 = 0,1277 V. En voltaje negativo, la segunda conmutación LRS a HRS ocurrió en V_Set2 = -0,7055 V y nuevamente reseteó a HRS en V_Reset2 = -0,0901 V. Mecanismo de transferencia de carga asistido térmicamente es la teoría más posible que explica la conmutación resistiva en película 2D TiO₂ dopada con iones. La conmutación unipolar confirma la naturaleza filamentosas de conmutación resistiva. La conmutación resistiva filamentosas se basa mayormente en ECM de especies iónicas móviles causada por migración de cationes metálicos. Facilita el desarrollo de puentes metálicos filamentosos (estado on), que pueden romperse luego (estado off). El mecanismo filamentosas es característico de este memristor, fabricado con electrodos electroquímicamente activos, mientras que memristor In-dopado TiO₂ estaba en sándwich entre electrodos inertes Au y Pt. Se espera que el comportamiento de conmutación de dispositivo In-dopado TiO₂ se originara de migración de ambos componentes anión y catión. El versátil comportamiento de conmutación de dispositivo In-dopado TiO₂ puede probar que ambos componentes anión y catión están involucrados en mecanismos CRS. El modelo propuesto sugirió que la redistribución de vacantes de oxígeno e iones Indio dentro de capa TiO₂ puede afectar, alterar y facilitar RS. En pilas de óxido heteroestructuradas, la conjunción de una capa de óxido deficiente en oxígeno (modo LRS) con otra capa rica en oxígeno (modo HRS) dispara CRS de memristor heteroestructurado causado por movimiento de vacantes de oxígeno. Este cambio gradual de concentración de oxígeno puede disparar ocurrencia de CRS de memristor debido a diferencia en resistencia de pila TiO₂. Desde otro punto de vista, la formación de canales conductivos filamentosos asiste RS y aumenta conductancia de dispositivo. En estado inicial u off (Fig. 17b), la capa superior dopada con In está en modo LRS mientras capa inferior está en HRS. Al aplicar voltaje umbral, especies iónicas migran a capa aislante inferior resultando en formación de filamentos y caminos conductivos (Fig. 17c) y luego dispositivo alcanza su estado on (Set 1). A voltaje positivo más alto, especies iónicas en capa superior (mayormente iones In) se agotan (Fig. 17d) y nuevamente dispositivo alcanzará su estado off (Reset 2) y demostrará comportamiento HRS. Fenómeno similar se espera en sesgos negativos donde primer estado on (Fig. 17e) cambia memristor a nuevo LRS, siguiendo otro estado off después de agotamiento de especies iónicas (Fig. 17f). La versatilidad de comportamiento CRS de todas las muestras se probó repetidamente varias veces y se observó mismo comportamiento.
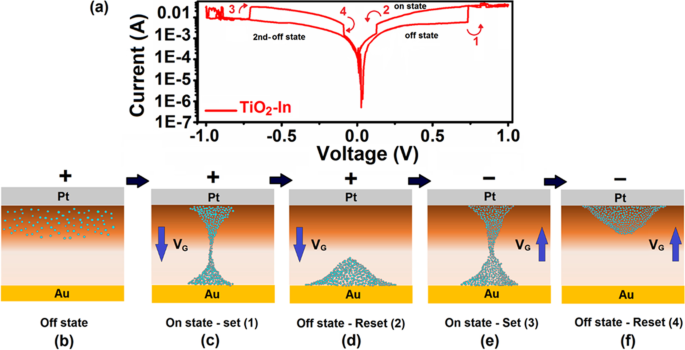
Sinapsis ópticas artificiales basadas en semiconductores 2D
La operación del cerebro humano es altamente eficiente energéticamente. El almacenamiento y procesamiento de datos funcionan en el cerebro con el menor consumo de energía posible. Este consumo ultra-bajo de energía está inspirado en las funcionalidades del sistema nervioso biológico. Basado en el rendimiento cerebral, un nuevo tipo de sistema de computación y procesamiento fue propuesto por Alan Turing en 1948, cuando introdujo la idea de usar un dispositivo computacional con red interconectada de neuronas artificiales [175]. Se prevé que la red interconectada de sinapsis artificiales puede resolver y superar eficazmente las restricciones de la computación tradicional von Neumann. Las sinapsis biológicas, como uno de los miembros clave del sistema neural, son los canales de información asegurando computación a corto plazo, aprendizaje y memorización a largo plazo ajustando pesos sinápticos [176]. Como estructura biológica, una sinapsis química es una conexión con espacio entre dos neuronas a través de la cual la comunicación entre dos axones individuales se crea por reacciones bioquímicas. La sinapsis es una unión biológica donde las ondas electroquímicas (potenciales de acción) se transmiten a través de axones de neurona. El consumo de energía de un evento sináptico biológico es tangiblemente menor que el de cualquier otro dispositivo similar. Análogamente, una sinapsis artificial es una unidad que imita el comportamiento y rendimiento de la unión sináptica biológica para transferir señales sinápticas. Desde punto de vista técnico, los memristores son los mejores candidatos capaces de emulación exitosa de características de una sinapsis biológica [177]. El mecanismo de conmutación resistiva es el principio básico de los memristores. Un aislante en sándwich o óxidos de metales de transición entre dos electrodos conductores es la estructura típica de un dispositivo sináptico artificial. Las propiedades sinápticas se observan en variedad de materiales con diferentes mecanismos resistivos y sinápticos. De hecho, la diversidad de materiales con características sinápticas experimenta un progreso rápido, y por tanto la comprensión fundamental de mecanismos sinápticos relacionados está progresando actualmente. Memorias de acceso aleatorio resistivo de óxido metálico (RRAMs) (como TiO₂, AlOₓ, HfOₓ, WOₓ, TaOₓ), sinapsis de puente conductor (electrodos basados en Ag y Cu), sinapsis basadas en materiales de cambio de fase (sinapsis PC), sinapsis basadas en materiales ferroeléctricos, sinapsis basadas en magnetorresistivos (MR), sinapsis basadas en nanotubos de carbono, y sinapsis basadas en nanoestructuras orgánicas son algunos de los materiales memristores activos que demostraron características sinápticas atractivas [177]. Los dispositivos sinápticos estimulados ópticamente se introdujeron recientemente en tecnología de telecomunicaciones. En sinapsis ópticas, pulsos ópticos de luz estimulan la generación de portadores de carga entre dos electrodos conductores. Los portadores de carga fotogenerados en película 2D MoS₂ atómicamente delgada permiten la modulación de pesos sinápticos con pulsos fotónicos. Esta capacidad óptica de sinapsis artificial es altamente importante que capitaliza la posibilidad de protocolos de comunicación óptica de alto ancho de banda. El esquema de unidad sináptica 2D MoS₂-basada se representa en Fig. 18a [178]. Como principal privilegio, la incorporación de pulsos ópticos y eléctricos abordó diferentes mecanismos de trampa de carga para modular precisamente los pesos sinápticos. Además, el instrumento fue capaz de neuromodulación para lograr propiedades de plasticidad y metaplasticidad mediante control dinámico de plasticidad dependiente de tiempo de pico (teoría de Hebb). El esquema de circuito análogo se demuestra en Fig. 18b representando la interacción entre plasticidad de Hebb y homeostática. La interacción entre plasticidad sináptica de Hebb y homeostática en sinapsis MoS₂ se proporciona en Fig. 18c-e, respectivamente. La fuerza de potenciación a largo plazo se logró mediante empleo de pulsos de entrenamiento voltaicos secuenciales en instrumento sináptico. Se observó que los pesos sinápticos aumentan linealmente al aumentar el número de pulsos de entrenamiento. También se demostró que la aplicación de 100 pulsos de entrenamiento resultó en cambio de peso de sinapsis hasta 117% en modo electrónico, mientras que el mismo número de pulsos en modo ionotrónico resultó en aumento de peso hasta 223% (Fig. 18c, d) [178]. En la unidad sináptica estimulada ópticamente, se observó una fuerte potenciación a largo plazo en sinapsis artificial 2D MoS₂ vía función de compuerta óptica (modo fotoactivo). Los pulsos de luz (λ = 445 nm) jugaron el papel de señales pre-sinápticas. Al iluminar la superficie de sinapsis 2D MoS₂, la conductancia aumentó rápidamente y continuó hasta saturación gradual cuando la conductancia fue un orden de magnitud superior al valor de corriente oscura. Una caída rápida de conductancia ocurrió al terminar la fuente de iluminación óptica, pero la conductancia aún permaneció en valores altos (Fig. 18e). Se espera que la transición banda-a-banda sea la razón principal para transición rápida, mientras que los valores altos de conductancia duraderos en modo optoelectrónico se atribuyeron a recombinación lenta de electrones/huecos generados centrada en defectos o trampas. Las observaciones concuerdan con el modelo propuesto de fluctuación de potencial local aleatorio (RLFP). Este estado se llama conductividad persistente [178]. Al aumentar pulsos ópticos y mayor número de fotones, el tiempo de decaimiento se volvió más lento. Esto es consistente con modelo RLPF donde mayor número de portadores ocupan sitios de mínimos de potencial local, y por tanto, la tasa de recombinación electrón/hueco sería más lenta. La manifestación vívida de este fenómeno es degradación más lenta de corriente fotogenerada en dispositivo sináptico.
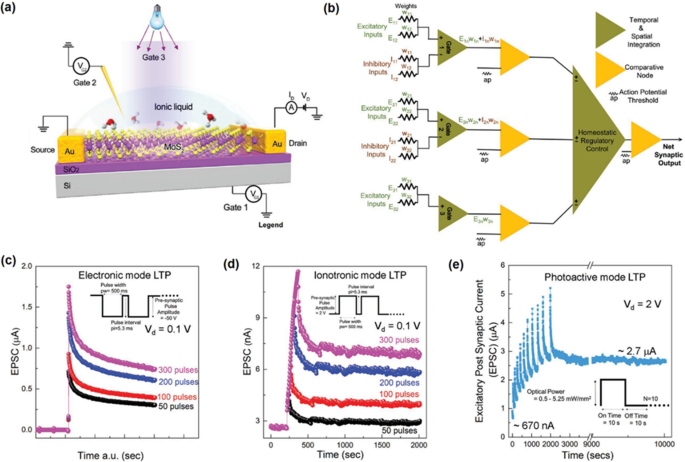
Sinapsis óptica de dos terminales basada en película ultra-delgada In-dopada TiO₂ también se fabricó para emulación de funcionalidades sinápticas [174]. Los iones In se doparon en película TiO₂ de ~7,0 nm de espesor depositada por técnica ALD. Se observó que el dopaje iónico afectó el mecanismo RS y también extendió el borde de absorción óptica de película ultra-delgada 2D TiO₂ al rango de luz visible. Se midió que el voltaje set de dispositivo sináptico basado en TiO₂ se desplazó a voltajes más bajos tras estimulación óptica de memristor In-dopado TiO₂. Estas observaciones (Fig. 19a) confirmaron el impacto de pares electrón/hueco fotogenerados en ocupación de sitios de trampa en película TiO₂ amorfa y consecuentemente resultaron en disminución del voltaje set (Fig. 19b) y aumento de conductancia de memristores (Fig. 19b). Además, el aumento en intensidad de luz afectó ligeramente el voltaje set de memristores, indicación de estado de saturación en número de portadores de carga fotogenerados. Por tanto, no permite al dispositivo lograr valores V_Set más bajos. La emulación de características sinápticas ópticas se verificó por observación de corriente postsináptica sin reposo causada por pulso óptico singular (Fig. 19c). Valores PPF de sinapsis se demostraron por dos picos EPSC consecutivos con intervalos de pulso de 0,3 s (Fig. 19d). El decaimiento rápido de índice PPF de dispositivo [relación de amplitud del 2do EPSC (A₂) al 1er EPSC (A₁)] se descubrió tras aumento de intervalos de pulso. Muestra la sensibilidad de plasticidad a corto plazo de sinapsis ópticas a la secuencia de pulsos ópticos (Fig. 19e). El consumo de energía calculado de dispositivo sináptico óptico In-dopado TiO₂ para pulso singular se estimó alrededor de 2,41 pJ (señal óptica pulsada con duración 10 ms) (Fig. 19e). Se observó que el consumo de energía de sinapsis óptica In-dopado TiO₂ ultra-delgada fue altamente eficiente [174]. Además, cuando se emplearon pulsos láser sucesivos con diferentes frecuencias, se emuló transición de STP a LTP por la misma unidad sináptica óptica (Fig. 19f). Estos resultados demostraron claramente que los estímulos ópticos con intervalos de pulso más bajos son beneficiosos para facilitar capacidades LTP. Observaciones también confirmaron que intervalos de pulso más cortos resultaron en valores de ganancia más altos consistentes con efecto de portadores generados residuales en pulsos siguientes [174]. La saturación de EPSC y conductancia también se detectó y observó durante el estudio de comportamiento sináptico de sinapsis artificiales. Este fenómeno se atribuyó a saturación de pares electrón/hueco fotogenerados. También se mostró que el instrumento fue capaz de emulación de conmutación análoga bidireccional.
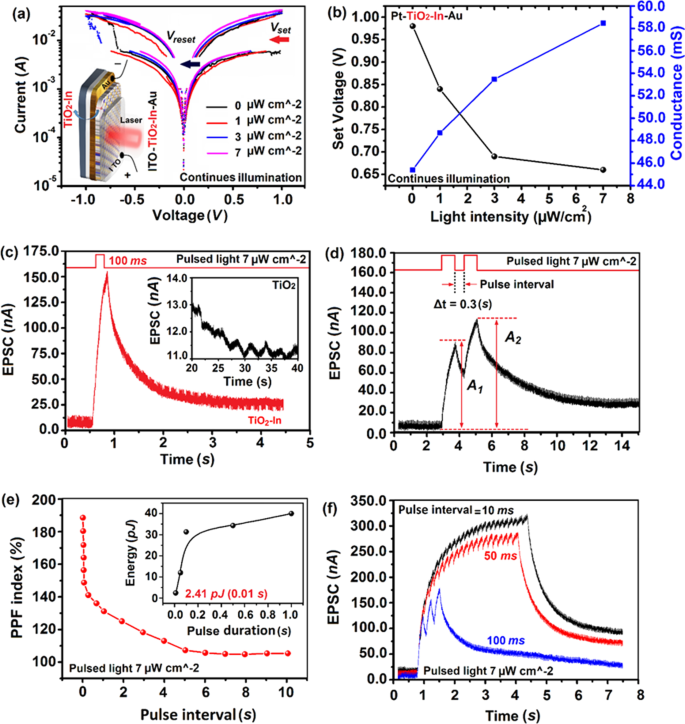
Nociceptores ópticos artificiales basados en semiconductores 2D
Imitar las funcionalidades del cerebro humano usando tecnologías basadas en neuromórficas es un logro esencial hacia el desarrollo de instrumentos electrónicos bio-inspirados artificialmente ingenierados [52]. La emulación del sistema sensorial humano y funcionalidades sensoriomotoras son obstáculos significativos en estudios biomiméticos. El procesamiento visual se cumple por características sobresalientes del ojo humano (Fig. 20a) [52]. Ojo, como detector y procesador visual natural consiste en gran número de receptores y nociceptores (Fig. 20b-d). De hecho, nociceptor es un receptor sensorial clave que reconoce estímulos nocivos, que a su vez genera y entrega señales de advertencia al sistema nervioso central. La córnea tiene el mayor número de nociceptores en el ojo humano y la mayoría de nociceptores corneales son polymodales. Mirando el sistema nervioso, la sinapsis biológica es la base fundamental del sistema sensoriomotor facilitando diversas funcionalidades incluyendo transferencia de señal de dolor en el sistema neural (Fig. 20e). El dispositivo nociceptivo artificial análogo con funcionalidades sinápticas similares está compuesto por película semiconductor ultra-delgada en sándwich entre dos capas conductoras (Fig. 20f).
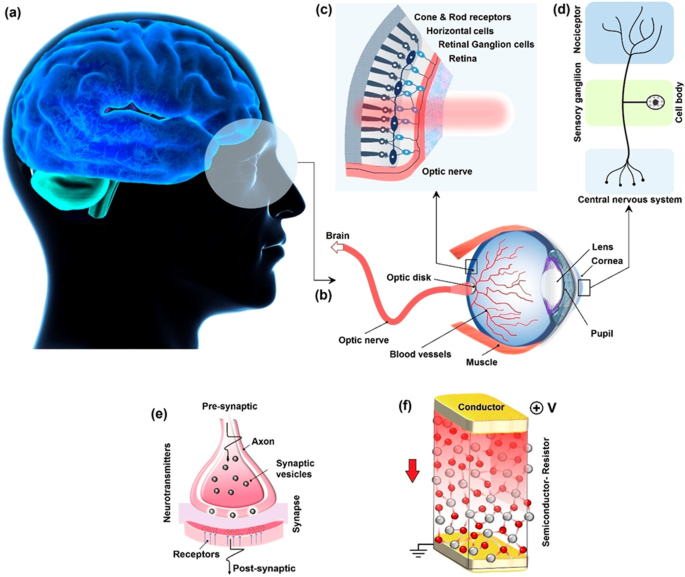
Nociceptores ópticos artificiales construidos sobre heteroestructuras de óxido total amorfas ultra-delgadas con transporte iónico, características eléctricas anisotrópicas y transparencia última. Una película 2D heteroestructurada Ga₂O₃/TiO₂ se fabricó para hacer un dispositivo nociceptor óptico [179]. Para alterar las hetero-interfaces entre electrodos Au y películas semiconductoras ópticas TiO₂, la película 2D Ga₂O₃ se recoció en atmósfera N₂. La exitosa incorporación de átomos N₂ en película ultra-delgada Ga₂O₃ fue acompañada por transformación de fase de Ga₂O₃ a fase más conductiva. Mediciones de espectroscopía Raman mostraron pico característico de enlace Ga-N tras proceso de recocido en atmósfera N₂ [179]. La película Ga₂O₃ aún mantuvo alto nivel de transparencia (hasta 90%) [179]. De espectros PL, se encuentra que la banda prohibida de 2D WO₃ es alrededor de 2,88 eV. Los espectros PL también mostraron modificación notable de banda prohibida tras RTA de película 2D Ga₂O₃ en atmósfera N₂. La banda prohibida de película Ga₂O₃ de 5 nm de espesor se desplazó de 4,1 eV a 3,46 eV para película Ga₂O₃ dopada con N₂. Se observó que las vacantes de oxígeno fueron reemplazadas por nitrógeno atómico en la nanoestructura Ga₂O₃. La ingeniería de hetero-interfaz de 2D Ga₂O₃ (N₂)/TiO₂ alteró el mecanismo de conmutación resistiva de película 2D heteroestructurada memristor [179]. Se observó comportamiento auto-rectificante durante medición de comportamiento resistivo óptico de películas heteroestructuradas. Los estudios muestran cómo la incorporación de N₂ ha alterado considerablemente la alineación de banda de energía en hetero-interfaces Ga₂O₃/TiO₂ [179]. Así, los mecanismos de transferencia de carga en Ga₂O₃:TiO₂ y Ga₂O₃ (N₂)/TiO₂ hetero-interfaces se esperan diferentes. Se observó rendimiento de conmutación resistiva bipolar durante prueba cíclica I-V de dispositivo Au/Ga₂O₃-TiO₂/ITO bajo iluminación de luz visible. La relación HRS/LRS ajustable y características de apertura de bucle son los principales privilegios de memristor óptico Au/Ga₂O₃/TiO₂/ITO bajo iluminación de luz visible. El dispositivo heteroestructurado Ga₂O₃ (N₂-600 °C)/TiO₂ ha experimentado fuerte comportamiento de rectificación, característico de desarrollo de hetero-interfaz tipo-II [52, 179, 180]. Así, la principal característica de este dispositivo es su corriente memristiva ultra-baja a nanoescala, que muestra la capacidad de esta unidad para fabricación de instrumentos basados en conmutación resistiva auto-rectificante con bajo consumo energético. El comportamiento nociceptivo se observó durante el estudio de reacción de Au-Ga₂O₃/TiO₂-ITO y Au-Ga₂O₃ (N₂-600 °C)/TiO₂-ITO. El tiempo de ignición (t₀) y tiempo de saturación (t_s) de nociceptores basados en Ga₂O₃ (N₂)/TiO₂ se muestran en Fig. 21a [179]. El fenómeno de relajación es otra característica de nociceptores, observada en heteroestructuras basadas en Ga₂O₃ (N₂)/TiO₂ (Fig. 21b). Tras ignición del nociceptor, el tiempo final para recuperación del nociceptor a estado off se llama tiempo de relajación. Este comportamiento es similar a características de no-adaptación de nociceptores humanos, cuando las señales de advertencia generadas protegen órganos humanos de mayor exposición innecesaria a estímulos peligrosos [180, 181]. También se encontró que el tiempo de relajación es función de frecuencia de luz pulsada. El estado anormal es una condición cuando un componente nociceptor experimenta señales estimulantes más fuertes que su umbral natural. En estado anormal, el nociceptor realiza similar al sistema receptor. La Figura 21c muestra la diferencia entre reacción optorresponsiva de nociceptor anormal y normal. Representa cómo nociceptores dañados muestran reacción a luz visible constante. La alodinia e hiperalgesia son características individuales de nociceptor dañado en estado anormal. La respuesta de nociceptor aumenta continuamente y el dispositivo no sigue el modo de no-adaptación cuando la intensidad de luz aumenta (Fig. 21d) tras 5 min de iluminación, que es comportamiento característico de nociceptores en estado anormal [179]. Generalmente, se encontró que la nanoingeniería y funcionalización de hetero-interfaces semiconductoras facilitaron la fabricación de fotorreceptores bio-inspirados inteligentes y gadgets nociceptores con características auto-adaptativas.
Conclusiones
La presente revisión ha esbozado los avances más recientes en el desarrollo de nanomateriales semiconductores 2D a escala de wafer para dispositivos prácticos fabricados por técnicas CVD y ALD. Cada una de estas técnicas tiene sus propias características únicas, méritos, complejidad, arquitecturas y atractivo. A pesar del progreso rápido en técnicas de deposición de materiales 2D, es justo decir que este campo aún está en etapa de progreso. Oportunidades funcionales absolutamente nuevas pueden iniciarse y lanzarse si la próxima generación de instrumentos funcionales avanzados se basará en semiconductores 2D. Específicamente, el rendimiento sobresaliente de estos dispositivos puede lograrse mediante apilamiento multi-capas combinatorio de nanomateriales 2D en capas. Considerando que cada material 2D tiene funcionalidades bastante diferentes, nanomateriales multi-funcionales pueden crearse con enormes ventajas en términos de energía y volumen. Se puede vislumbrar que una biblioteca de materiales 2D y nanoláminas requiere ser actualizada y renovada regularmente. Además, la biblioteca de materiales 2D requiere ser extendida usando métodos innovadores para síntesis de materiales 2D de fuentes de materiales novedosas.
Además, algunos de los inconvenientes de fabricación de materiales 2D mencionados en la revisión pueden resolverse obteniendo mayor conocimiento sobre formación de nano-interfaces. En este caso, el paso de nucleación y crecimiento epitaxial debe controlarse para evitar o ajustar eventual capa de interfaz y defectos en la interfaz, así como el estrés mecánico y deformación de red que pueden ocurrir en heteroestructuras vdW. Tales imperfecciones de apilamiento tienen efectos drásticos en las propiedades físicas, y por tanto, deben abordarse para la implementación de estructuras finales. Además, el ángulo de rotación relativo entre ambas capas influye directamente en las deformaciones elásticas y, por tanto, su ajuste permite adaptar las propiedades electrónicas de toda la estructura. En este sentido, controlar la orientación de apilamiento de heteroestructuras 2D fabricadas por ALD permitiría la fabricación de materiales 2D que no han sido explorados aún y estipular nuevas vías para fabricación de dispositivos electrónicos 2D, como FETs, memristores, celdas de memoria de conmutación resistiva y sistemas microelectromecánicos. Para permitir crecimiento controlado de capas sucesivas ALD 2D, la funcionalización de superficie (química o física) podría ser requerida. A pesar del eventual crecimiento inducido por vdW, la ausencia de enlaces colgantes en la superficie 2D puede inhibir la deposición subsiguiente. En consecuencia, la funcionalización específica podría realizarse para permitir la nucleación ALD mientras se preservan las propiedades intrínsecas del material subyacente.
Para mayor progreso en fabricación ALD de diversos semiconductores 2D, deben desarrollarse precursores ALD novedosos permitiendo expansión más amplia de la técnica ALD en el campo de nanomateriales 2D. En este sentido, varios materiales 2D predichos, como siliceno, germaneno, fosforeno, así como telururos, no han sido fabricados por ALD aún debido a la falta de precursores adecuados. También debe señalarse que, aunque el grafeno es el material 2D más estudiado, su ALD sigue siendo desafiante, el único proceso ALD disponible conduce a calidad de material inferior a la obtenida usando técnica CVD.
Finalmente, uno de los principales desafíos destacado en muchos informes publicados recientes es la transición de nanomateriales 2D y sus heteroestructuras a diversas aplicaciones industriales. Actualmente, solo grafeno producido por CVD está bajo tal transición. Así, se puede vislumbrar que progresos de ALD y CVD de nanomateriales 2D, en particular crecimiento directo a escala de wafer sin fronteras de grano en dispositivos integrables, permitirán su rápida industrialización y comercialización.
Nanomateriales
- Electrones, Huecos y Dopaje en Semiconductores: Fundamentos y Aplicaciones
- Prototipado Rápido: Acelerando el Diseño, Reduciendo Costes e Impulsando la Innovación
- Explorando el poder y los límites de los algoritmos genéticos
- Frenos Industriales Explicados: Propósito, Aplicaciones y Mantenimiento
- Sensores para Arduino: Tipos, Aplicaciones y Proyectos Reales
- Tecnología de Sensores de Huella Dactilar: Principios, Aplicaciones e Integración con Arduino
- Sensores de Vibración: Principios, Tipos y Aplicaciones Industriales
- Sensores de Oxígeno: Funcionamiento y Aplicaciones Clave en Sistemas Automotrices e Industriales
- Tantalio: propiedades clave y diversas aplicaciones industriales
- Titanio: propiedades clave y aplicaciones reales
- Molibdeno y sus aleaciones: aplicaciones clave en procesamiento de materiales