



Prevención del agrietamiento por corrosión bajo tensión en acero inoxidable 316L expuesto a H₂S
El agrietamiento por corrosión bajo tensión (SCC, por sus siglas en inglés) es el agrietamiento causado por la influencia combinada de la tensión mecánica y un entorno corrosivo. En el peor de los casos, puede provocar la rotura repentina de aleaciones metálicas normalmente dúctiles, especialmente a temperaturas elevadas. (Para una introducción a este tema, lea el artículo ¿Qué causa el agrietamiento por corrosión bajo tensión en tuberías?)
Un incidente de agrietamiento por corrosión bajo tensión (SCC) en una tubería
En julio de 2011 se detectó una fuga en una tubería de 2 pulgadas de diámetro conectada a una válvula de seguridad en una planta de compresores. En los dos días siguientes se reportaron dos fugas adicionales en líneas similares. La línea roja en la Figura 1 muestra la ubicación de las fugas en dos tubos de antorcha situados aguas arriba de la válvula de seguridad en trenes de compresores adyacentes.
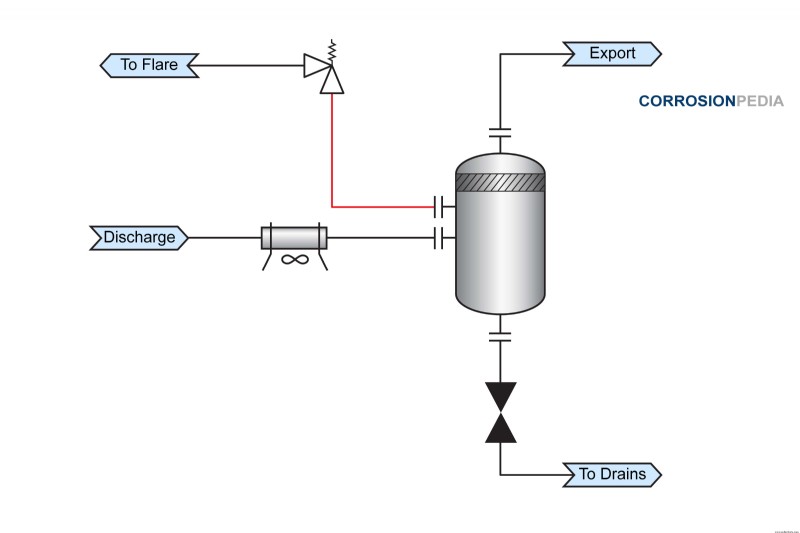
Figura 1. Esquema del proceso que muestra la ubicación de la falla.
Cada falla se localizó en la soldadura entre tubo y codo en una sección horizontal. La fuga ocurrió en la parte superior del tubo, dentro de la zona afectada por el calor (ZAC) de la soldadura. Todas las secciones falladas fueron retiradas para su investigación.
Investigación del incidente de agrietamiento por corrosión bajo tensión
Se encontraron depósitos negros en la mitad inferior del tubo, lo que indicaba acumulación de líquido en esa zona. El examen microscópico reveló grietas en la superficie exterior del tubo, incluida una grieta fina de 13 mm. Tras la limpieza con ácido nítrico para eliminar productos de corrosión, las grietas se hicieron visibles a simple vista.
Las macrofotografías mostraron que la picadura y el agrietamiento se producían principalmente en la soldadura y el metal base. El agrietamiento por corrosión bajo tensión presenta una característica morfológica distintiva: agrietamiento intergranular con cierta ramificación (Figura 2).
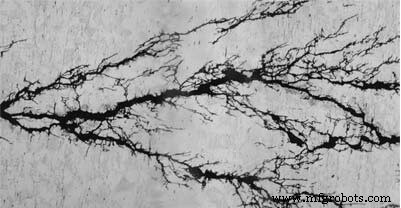
Figura 2. Microfotografía del agrietamiento por corrosión bajo tensión que muestra ramificación.
Fuente: Laboratorio de Ingeniería de Corrosión de la NASA.
La causa raíz de la falla
La concentración de sulfuro de hidrógeno (H₂S) en el gas de destello de la descarga del compresor era de aproximadamente 11 % mol (5,5 bar de presión parcial). También estaba saturado de agua con un contenido de cloruros de 260–900 ppm. La temperatura normal de operación es de 52 °C (126 °F), justo por debajo del límite de la ISO 15156 para acero inoxidable austenítico en presencia de cloruros. Las altas temperaturas ambientales estivales y el ensuciamiento de las aletas de los tubos agravaron aún más el entorno ya severo. El procedimiento estándar de mantenimiento consistía en apagar el enfriador, lavar las aletas con agua y volver a encenderlo con una capacidad de enfriamiento mejorada. Sin embargo, durante el procedimiento se produce un aumento temporal de temperatura cuando el enfriador está apagado.
Comprensión de NACE MR0175 e ISO 15156
NACE MR0175 e ISO 15156 son las normas para materiales en entornos con H₂S en la producción de petróleo y gas, y se emitieron como recomendación de límites umbral de H₂S por encima de los cuales se consideran necesarias precauciones contra el agrietamiento ambiental. En su primera publicación en 2003, el límite para el acero inoxidable AISI 316L era de 60 °C (140 °F) como máximo cuando los cloruros superan 50 ppm.
Tras realizar pruebas de laboratorio, los investigadores argumentaron que la limitación para aceros inoxidables austeníticos puede ampliarse a entornos más severos que las restricciones originales de la ISO 15156. En 2007, las restricciones para materiales AISI 316 se actualizaron y se aprobaron oficialmente en la versión de 2009 de la norma.
Las fallas reportadas en la industria ocurrieron en un entorno considerado susceptible según las restricciones actuales de la ISO 15156, pero que se clasificaría como no susceptible según las relajaciones propuestas más recientemente. La mayoría de las fallas reportadas ocurrieron justo después de 4 meses y hasta 3,5 años de servicio en diferentes instalaciones.
En la Figura 3 se muestran varias fallas reportadas. Las tres zonas coloreadas representan la limitación impuesta por la ISO 15156 en su forma original (color 1), tal como se modificó en 2007 y 2009 (color 2), y las relajaciones adicionales propuestas recientemente (color 3). Observe que varias fallas ocurrieron en la zona amarilla, que es permisible según las pruebas de laboratorio. Esto indica una disparidad entre las pruebas de laboratorio y la experiencia industrial.
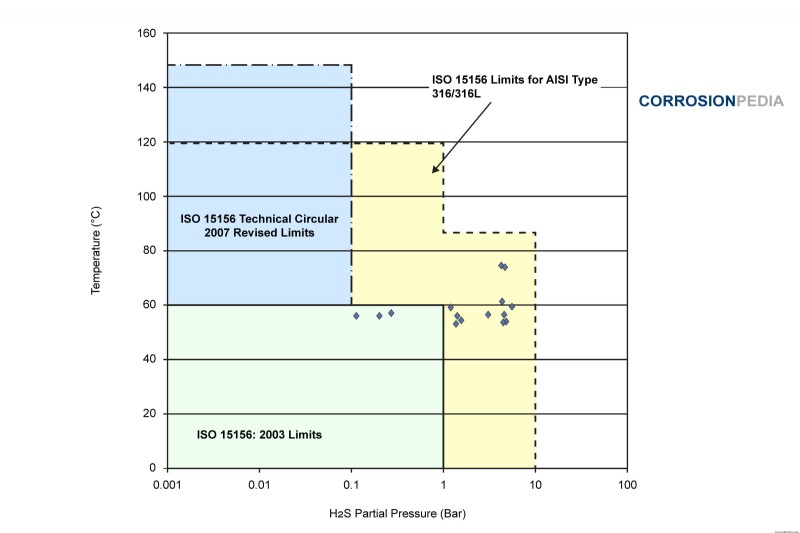
Figura X. Gráfico de fallas industriales para AISI 316/316L con un contenido máximo de cloruros de 1000 mg/L.
La primera posible explicación de la disparidad es que las pruebas de laboratorio se realizan en entorno líquido, mientras que las fallas reportadas ocurrieron en fase de vapor. Los vapores húmedos son propensos a la acumulación de cloruros debido a los efectos de evaporación y condensación. Los sólidos retirados de la superficie interior del componente fallado en el incidente mencionado contenían una alta concentración de cloruros, superior a la del líquido.
Un segundo factor puede ser la tensión residual que varía de soldadura a soldadura. Los resultados de las pruebas pueden variar sustancialmente para probetas soldadas dependiendo de los parámetros de soldadura. (Lectura relacionada: Causas y prevención de la corrosión en uniones soldadas.)
En tercer lugar, el agrietamiento por corrosión bajo tensión de materiales austeníticos requiere un período de incubación significativo. El tiempo de exposición en la prueba puede ser un factor significativo y difícil de replicar en una prueba acelerada típica de laboratorio.
Finalmente, la condición superficial de la soldadura, incluida la presencia de virajes de calor y la zona afectada por el calor, puede influir en la resistencia a la corrosión del metal. El viraje de calor consiste en varios óxidos dependiendo del metal base y la historia térmica de la soldadura. Las diferentes formas de óxido tienen diferentes valores de resistencia a la corrosión.
Prevención del agrietamiento por corrosión bajo tensión
Las tensiones residuales generadas durante la soldadura pueden aliviarse mediante recocido de alivio de tensiones, práctica común en aceros al carbono. Sin embargo, para aceros inoxidables austeníticos, el valor umbral de tensión residual es muy bajo en entornos con cloruros. Como resultado, el recocido o el tratamiento térmico posterior a la soldadura es menos efectivo para aceros inoxidables austeníticos en entornos que contienen cloruros.
Se puede realizar trabajo mecánico o tratamiento para introducir tensiones residuales de compresión que contrarresten las tensiones de tracción generadas durante la soldadura. Tratados como granallado o chorro de arena generan tensión de compresión superficial y son beneficiosos para controlar el SCC.
Influencia de la composición de la aleación en el agrietamiento por corrosión bajo tensión
La resistencia al SCC por cloruros depende del tipo de acero inoxidable utilizado. Los grados austeníticos son más propensos al SCC, y su resistencia depende de su contenido de níquel.
Los grados austeníticos con contenidos de níquel en el rango de 8 a 10 % en peso (por ejemplo, 304/304L y 316/316L) son más propensos a este ataque por SCC. Los grados austeníticos con alto contenido de níquel y molibdeno, como la aleación 20, 904L y los grados superausteníticos al 6 % de molibdeno, son superiores respecto al SCC.
Los grados ferríticos de acero inoxidable, como el tipo 430 y 444, también son muy resistentes al SCC por cloruros.
Además de las pruebas de laboratorio, la experiencia industrial real también es un factor importante para determinar normas, requisitos de restricción de códigos y aprobar los materiales para condiciones ambientales específicas. Los puntos importantes que deben considerarse son las diferencias entre entornos de vapor y líquido, el papel de la tensión residual, la duración de la prueba y la condición superficial de la soldadura. Con estas consideraciones, la ISO 15156 puede mejorar la seguridad industrial evitando incidentes similares al descrito en este artículo.
Material compuesto
- Comprender la resistencia a la corrosión del acero inoxidable
- Acero inoxidable: propiedades, fabricación y aplicaciones futuras
- Inconel vs Acero Inoxidable: Seleccionando la aleación adecuada para aplicaciones de alta temperatura y resistentes a la corrosión
- Cómo se produce el acero inoxidable: de la fundición a productos terminados
- Acero inoxidable austenítico: estructura, ventajas y aplicaciones
- Entendiendo el Acero Inoxidable: Propiedades, Beneficios y Aplicaciones
- Acero dulce vs acero inoxidable: Diferencias clave explicadas
- Por Qué el Acero Inoxidable 316L es la Elección Predilecta para Aplicaciones Marinas
- Acero inoxidable con cobre antibacteriano: Seguridad mejorada y resistencia a la corrosión
- Acero Inoxidable Dúplex S32550 (Amazon 256) – Resistencia a la Corrosión y Resistencia Superiores
- Acero Inoxidable Dúplex S31803 – Solución de Alta Resistencia y Resistente a la Corrosión para Aplicaciones Petroquímicas y Offshore