



20 Defectos Comunes en Fundición: Causas, Síntomas y Soluciones Comprobadas
La fundición de metales es un proceso de fabricación fundamental donde el metal fundido se vierte en un molde de arena o metal para formar una pieza. Aunque se usa ampliamente por su versatilidad y rentabilidad, el proceso es inherentemente propenso a una serie de imperfecciones —conocidas como defectos de fundición— que pueden comprometer la calidad del producto, aumentar las tasas de desecho e inflar los costes de producción.
¿Qué Son los Defectos de Fundición?
En la fundición, la aleación fundida debe llenar una cavidad bajo presión, solidificarse y luego extraerse. Cualquier interrupción, contaminación o control inadecuado durante estas etapas puede crear defectos que comprometen el rendimiento mecánico y la apariencia de la pieza.
Comprender las causas raíz de estos defectos permite a los fabricantes implementar acciones correctivas específicas —antes, durante o después de la fundición— mejorando así el rendimiento y reduciendo la retrabajo.
20 Principales Defectos de Fundición – Causas y Remedios
-
Desajuste (Desplazamiento)
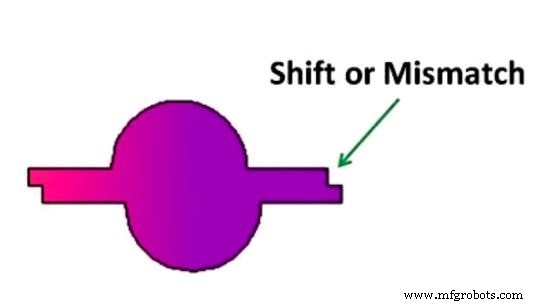
- Causas: Desalineación del cope y drag (mitades superior e inferior del molde), pasadores de caja sueltos, colocación incorrecta de pasadores de centrado o un núcleo mal posicionado.
- Remedios: Verificar la alineación de la placa de coincidencia, usar cajas de moldeo y pasadores de cierre adecuados, e inspeccionar la alineación del bastidor antes de cada colada.
-
Inflado (Swell)
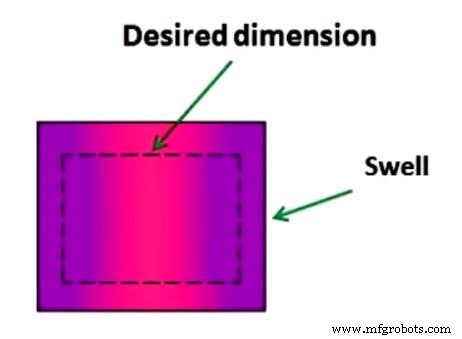
- Causas: Presión de apisonamiento excesiva, arena de baja resistencia o paredes de molde débiles que se curvan bajo la presión del metal.
- Remedios: Usar una mezcla de arena fuerte y bien apisonada y asegurar que las paredes del molde sean lo suficientemente gruesas para resistir la deformación.
-
Poros (Pinholes)
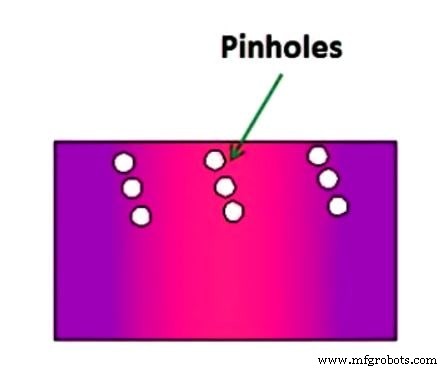
- Causas: Ventilación deficiente de pequeñas bolsas en la superficie superior de la pieza, permitiendo que el gas atrapado forme pequeñas perforaciones.
- Remedios: Incorporar ventilación adecuada, usar arena de alta permeabilidad e inspeccionar la pieza visualmente o con ensayos no destructivos para detectar agrupaciones.
-
Soplos (Blow Holes)
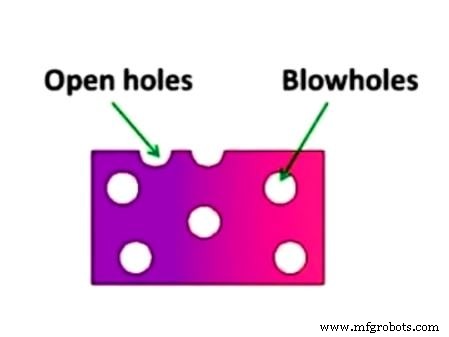
- Causas: Arena húmeda o de baja permeabilidad, ventilación insuficiente y atrapamiento de gas durante la solidificación.
- Remedios: Mantener la humedad controlada de la arena, usar arena de alta permeabilidad e instalar ventilación adecuada. Detectar mediante rayos X o inspección ultrasónica.
-
Huecos Abiertos (Porosidad de Gas)
- Causas: Ventilación insuficiente del molde o núcleo, humedad excesiva en la arena y mala permeabilidad al gas.
- Remedios: Mejorar la ventilación, secar molde y núcleo antes de usar, usar un agente fundente y mejorar la permeabilidad de la arena.
-
Cortes y Lavados (Cut and Washes)
- Causas: Flujo a alta velocidad erosionando la arena, resistencia débil de la arena y exceso de metal en ciertas áreas.
- Remedios: Optimizar el diseño del sistema de alimentación, reforzar el núcleo y la arena, y añadir aglutinante al revestimiento.
-
Fusión (Costra Vítrea)
- Causas: Arena sin refractariedad, sobrecalentamiento del metal fundido y mezcla de granos.
- Remedios: Usar una mezcla de arena refractaria, bajar la temperatura de colada y asegurar que el metal esté libre de granos de arena.
-
Caídas (Drops)
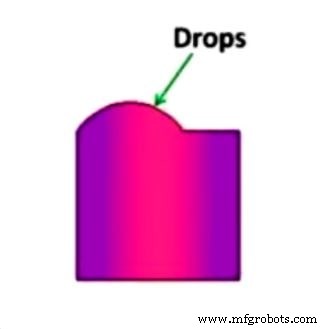
- Causas: Arena débil, fundente deficiente y apisonamiento blando.
- Remedios: Usar arena de alta resistencia, apisonamiento duro adecuado y limpiar el metal fundido con fundente.
-
Penetración Metálica
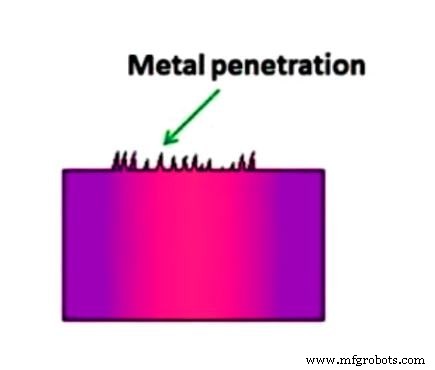
- Causas: Arena de grano grueso con alta permeabilidad, apisonamiento blando y falta de revestimiento de molde.
- Remedios: Emplear arena de grano fino y baja permeabilidad, apisonamiento duro y aplicar una barrera de revestimiento de molde.
-
Cavidad de Retracción (Shrinkage Cavity)
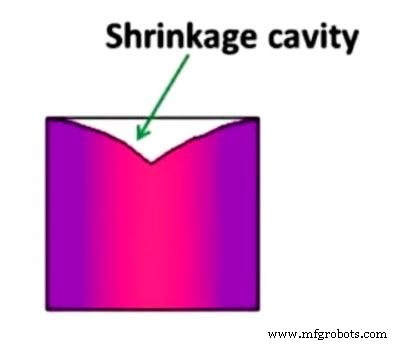
- Causas: Solidificación incontrolada y temperatura de colada alta.
- Remedios: Aplicar solidificación direccional, usar enfriadores (chills) y mantener la temperatura de colada adecuada.
-
Fuga (Run-Out)
- Causas: Molde defectuoso, bastidor incorrecto o diseño de molde deficiente.
- Remedios: Reemplazar moldes defectuosos, refinar el diseño del bastidor y asegurar alimentación precisa.
-
Inclusión de Escoria (Slag Inclusion)
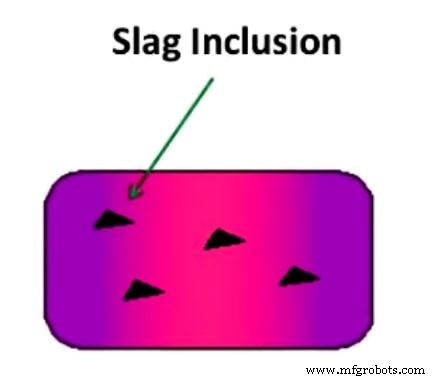
- Causas: Partículas de escoria en la fundición, alimentación incorrecta e intermetálicos formándose durante la solidificación.
- Remedios: Limpiar el molde regularmente, diseñar un sistema de alimentación efectivo y usar una aleación limpia y completamente disuelta.
-
Punto Caliente o Duro (Hot or Hard Spot)
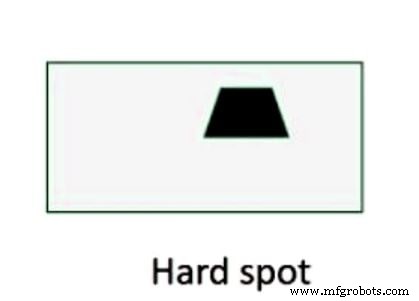
- Causas: Enfriamiento local rápido y gradientes térmicos diferenciales.
- Remedios: Implementar enfriamiento uniforme, ajustar la composición de la aleación y usar tratamiento térmico controlado.
-
Grieta en Caliente (Hot Tear or Crack)
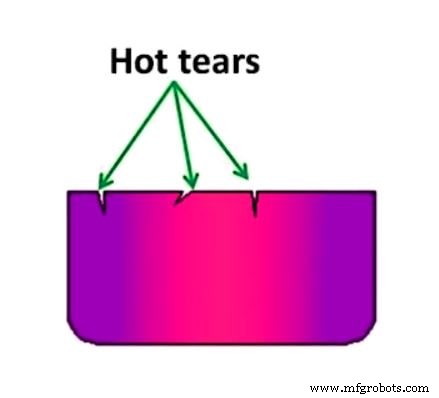
- Causas: Contracción térmica, tensión residual de tracción y colocación inadecuada de la alimentación.
- Remedios: Usar prácticas de solidificación estandarizadas, asegurar colocación óptima de la alimentación y mantener espesor uniforme.
-
Cierre en Frío (Cold Shut)
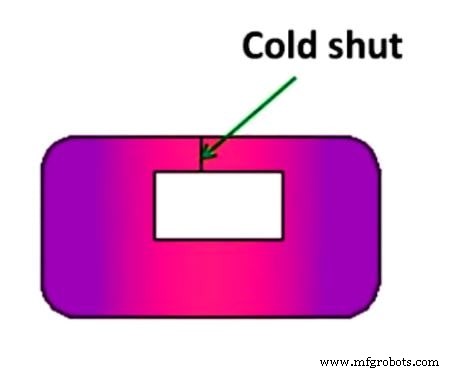
- Causas: Corrientes de metal a baja temperatura que se encuentran sin fusión, alimentación deficiente y baja fluidez del fundido.
- Remedios: Optimizar la alimentación, aumentar la temperatura del fundido y mejorar la permeabilidad de la arena.
-
Suciedad (Dirt)
- Causas: Mantenimiento inadecuado, lavado de arena y partículas de escoria en el fundido.
- Remedios: Mantener equipos limpios, usar fundente adecuado y asegurar ambiente de trabajo libre de polvo.
-
Llenado Incompleto (Misruns)
- Causas: Baja fluidez del fundido y diseño inadecuado del molde/alimentación.
- Remedios: Mejorar la fluidez del fundido, rediseñar molde y alimentación, y mantener temperatura de colada adecuada.
-
Alveolado o Esponjosidad (Honeycombing or Sponginess)
- Causas: Impurezas congeladas, desbaste inadecuado y escorias en el fundido.
- Remedios: Desbastar escoria completamente, filtrar impurezas y asegurar operaciones de cuchara limpias.
-
Aletas y Quemaduras (Rebaba / Fins and Burns)
- Causas: Montaje incorrecto de molde/núcleo, peso de molde insuficiente y sujeción deficiente.
- Remedios: Asegurar montaje preciso, aplicar peso adecuado y sujetar firmemente.
-
Deformación (Warpage)
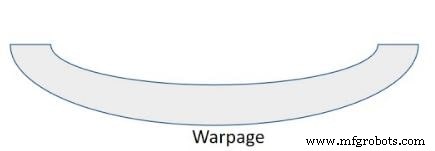
- Causas: Diferentes velocidades de solidificación creando tensiones internas.
- Remedios: Usar tratamiento térmico para aliviar tensiones residuales y diseñar fundiciones para minimizar secciones planas grandes.
Recursos Adicionales
Explore más sobre fundición y temas de fabricación relacionados:
- 12 Tipos de Defectos en Forja y sus Causas [Cómo Prevenirlos]
- 16 Tipos Comunes de Defectos en Soldadura [Causas, Remedios] PDF
- Qué son los Molinos de Laminación: Partes, Funcionamiento y Tipos
Descargar PDF
Descargar PDF de este artículo
Reflexiones Finales
Al identificar y abordar sistemáticamente los 20 defectos de fundición descritos anteriormente, los fabricantes pueden mejorar drásticamente la calidad del producto, reducir el desperdicio y lograr una mayor eficiencia operativa. Si tiene preguntas o desea compartir sus experiencias, deje un comentario a continuación.
Suscríbase a nuestro boletín para recibir PDFs gratuitos directamente en su bandeja de entrada.
Equipo industrial
- Seleccionando el proveedor de piezas de maquinaria adecuado: Guía práctica para proyectos de construcción
- Mantenimiento operacional: alargando la vida y el rendimiento de los equipos
- Entendiendo el Cono Morse: Clave para Fijación Segura de Brocas
- Máquinas de Corte Láser Trumpf: Potencia, Precisión y Precios
- Impulsa el Valor de tu Centro de Torneado CNC con un Cargador de Barras Eficiente
- Terminales de horquilla 101: cómo seleccionar, asegurar y usarlos con seguridad
- Entendiendo SCFM, ACFM e ICFM: Métricas clave de caudal en compresores de aire
- Guía práctica: Guías de cajón de extensión parcial vs. total
- Exact Metrology presenta CMM CNC de alta precisión en instalación de Moline
- Entendiendo las Máquinas de Laminado de Chapas: Función, Aplicaciones y Beneficios
- Bisagras Ocultas: Cuándo Usar Herrajes de Puerta Invisibles