



Dominando la automatización desatendida: lecciones de un taller de herramientas personalizadas
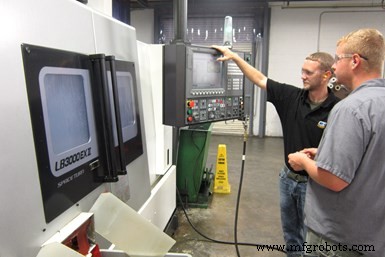
Alrededor de las 3 p.m. cada día laborable, el personal de Custom Tool comienza a configurar centros de torneado para correr trabajos desatendidos durante la noche.
Para los hermanos Young, la automatización en taller comenzó añadiendo un alimentador de barras a un centro de torneado CNC existente.
Esto sucedió muy pronto después de que Gillen y Bob Young compraran Custom Tool en Cookeville, Tennessee en 2008. (Gillen es presidente; Bob es vicepresidente). El alimentador de barras, que permitió a un centro de torneado CNC de dos ejes correr desatendido por largos periodos durante días laborables, representó un cambio significativo en la cultura del taller comparado con cómo se gestionaba anteriormente. Es decir, automatizar una tarea manual nunca se contempló al punto de que incluso los cheques de nómina se escribían a mano antes de la adquisición.
Hoy, varios ejemplos de automatización se han implementado, y el taller se beneficia de diversas formas. Por ejemplo, dos nuevos centros de torneado con eje Y, alimentados por barra, con husillo secundario, herramienta viva y colectores de piezas pueden configurarse para correr toda la noche con el objetivo de mecanizar piezas completas mientras aprovechan las 15,5 horas que el taller no está tripulado. Los empleados de taller, muchos ahora liberados de simplemente cargar y descargar máquinas, pueden considerar y sugerir mejoras en procesos. A menudo, estas sugerencias útiles se relacionan con automatizar tareas manuales existentes (como integrar rebabeo de pieza en el ciclo de mecanizado). Además, nueva tecnología de inspección ha automatizado algunas rutinas de medición para múltiples piezas mecanizadas durante la noche.
Custom Tool también ha automatizado recientemente la recolección de datos para su estrategia de planificación "registro de producción" establecida hace aproximadamente 10 años. El registro de producción, que se ha convertido en la columna vertebral de su operación, revela qué tan efectivas fueron las máquinas del taller durante un día relativo a volúmenes de producción diarios esperados, y muestra cuánto "tiempo robado" el taller está ganando. (Este es el apodo de los hermanos para las 15,5 horas no tripuladas cada noche). También ayuda a identificar trabajos que tienen sentido para producción nocturna mientras el taller busca aumentar el porcentaje de horas anuales de mecanizado desatendido a 50% o más de su producción total. Como dice Bob, esa cantidad de tiempo de mecanizado desatendido equivale a un segundo turno tripulado a un costo mucho menor.
Después del alimentador de barras
Bob Young gestiona operaciones en sitio, mientras Gillen (quien también trabaja como arquitecto jefe de soluciones IoT para AT&T Consulting) está en Atlanta, Georgia (aunque visita el taller tan seguido como le permite el tiempo). Los dos decidieron comprar Custom Tool después de que Bob, quien trabajaba para un distribuidor de máquinas herramienta, fue abordado por los antiguos propietarios que se acercaban al retiro y buscaban una salida.
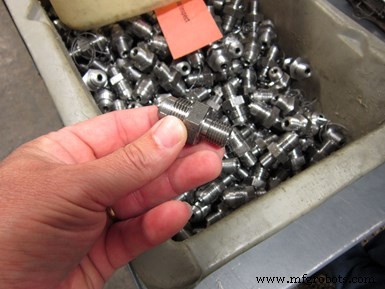
Este racor de combustible es el primer trabajo que el taller corrió desatendido toda la noche. Usó herramientas redundantes para las dos operaciones de roscado para compensar desgaste y duplicó el número de piezas que podían mecanizarse desatendido. Además, desde que se tomó esta foto, el taller empezó a usar una herramienta especial para rebabeo en ciclo y eliminar una operación secundaria manual de rebabeo.
Quedó claro inmediatamente para los hermanos que los cambios en la cultura de la empresa eran esenciales. Ambos comenzaron a inculcar una mentalidad de mejora continua con miras a implementar automatización tanto como fuera posible. Dada cierta rotación natural, contrataron gente nueva, muchos relativamente jóvenes e inexpertos, más abiertos a adoptar tecnología avanzada y más propensos a sugerir formas de agilizar procesos.
Tras ver los beneficios del mecanizado desatendido de ese primer centro de torneado alimentado por barra y vislumbrar un momento donde el mecanizado desatendido se volvería realidad, Custom Tool hizo una inversión más sustancial en 2012, añadiendo un Okuma LB3000 EX Spaceturn con eje Y, herramienta viva, husillo secundario y alimentador de barras Edge Technologies para permitir mecanizado completo de algunas piezas. Añadieron otra máquina así en 2016 y una tercera en enero de 2019.
Dicho esto, tomó tiempo cosechar los beneficios del mecanizado desatendido. El taller tuvo que familiarizarse con el nuevo equipo y trabajar para validar operaciones potenciales de mecanizado nocturno. Luego comenzó a correr trabajos por periodos cada vez más largos hacia la noche hasta que el taller estuvo totalmente confiado en que podían correr exitosamente toda la noche. Varios elementos se consideraron en el establecimiento de procesos desatendidos confiables, y el taller ha aprendido varias lecciones. Algunas se relacionan con:
- Sistema de refrigerante. Caídas inesperadas de presión de refrigerante o interrupciones en su suministro pueden causar rotura de herramientas. Máquinas que corren toda la noche requieren más mantenimiento que las de un solo turno. Así, si un filtro de bomba de refuerzo se revisa típicamente cada pocos días para una máquina de un turno, ese filtro ahora debe revisarse cada día. Además, el segundo centro de torneado con eje Y de Custom Tool tiene un controlador que envía señal para detener la máquina si detecta un problema con el sistema de refrigerante.
- Transportador de virutas. No todos los transportadores de virutas son iguales. El primer centro de torneado con eje Y de Custom Tool tiene una unidad convencional, pero el segundo tiene una unidad Hennig con dientes en el transportador. Los hermanos Young dicen que este transportador elimina más eficazmente virutas largas y fibrosas comunes al mecanizar aluminio, por lo que es más probable que corran trabajos de aluminio toda la noche en esta máquina versus la otra. Esto elimina "nidos de pájaro" de virutas, que pueden interferir con el sistema de recolección de piezas.
- Recolección de piezas. Inicialmente, la tolva de virutas también servía como colector de piezas. Ahora, cada centro de torneado tiene un colector de piezas integrado. El tamaño de los colectores debe poder acomodar el volumen de producción nocturno. Si la capacidad es demasiado pequeña, el número de piezas grandes que pueden producirse toda la noche se limita. Además, el refrigerante sale con cada pieza colectada, por lo que se necesita algún medio para drenar el refrigerante del colector y devolverlo al tanque de la máquina.
- Alimentador de barras. Si las piezas de un trabajo son grandes, la capacidad del alimentador de barras podría limitar cuántas piezas pueden mecanizarse toda la noche. Por otro lado, si los tiempos de ciclo son muy rápidos, es posible consumir toda la barra cargada, lo que significaría que alguien debe venir al taller a reponer material para que la producción nocturna no se reduzca.
- Herramientas redundantes. Una pieza de racor de combustible con dos tipos de roscas mostrada fue el primer trabajo que Custom Tool configuró para correr toda la noche usando herramientas redundantes. Cuando este trabajo corría con un operador atento, este podía saber cuándo un cambio de compensación podría ser necesario por desgaste de herramienta. Sin embargo, el taller encontró que inicialmente solo podía correr ese trabajo desatendido por cuatro horas, porque en ese punto se necesitaban ajustes de compensación para las dos herramientas de roscado. Reconociendo eso, el taller empezó a usar herramientas de roscado redundantes, solicitando cambio de herramienta en cierto recuento de piezas justo antes de que el desgaste se volviera un problema. Aunque el taller no aprovecha toda la vida potencial de sus insertos de roscado, el tiempo adicional que la máquina puede correr desatendido justifica esto.
- Monitoreo de carga. Con capacidad de monitoreo de carga del husillo, cuando la carga cae a cero, significa que una herramienta se ha roto. Los programas de pieza se escriben para que la máquina se detenga en ese punto en lugar de continuar corriendo el trabajo y arriesgarse a romper herramientas subsiguientes.
- Capacidad de medición. Es bueno cuando se pueden mecanizar cientos de piezas toda la noche, pero esa producción desatendida ha cambiado lo que algunos empleados de taller de Custom Tool hacen al empezar cada día. Debe reservarse tiempo para segregación de piezas, inspección, evaluación de máquina y configuración para el siguiente trabajo. De hecho, la inspección de piezas se convirtió en un cuello de botella cuando el taller implementó por primera vez producción desatendida. Para acelerar rutinas de inspección, Custom Tool añadió un sistema de medición de dimensiones por imagen Keyence serie IM, que puede medir y registrar automáticamente numerosas características externas de una o más piezas colocadas en el dispositivo.
Automatizando el registro de producción
El registro de producción que Bob implementó en 2011 revela qué tan productivas son las nueve máquinas CNC y una celda de soldadura robótica cada día al comparar trabajo planificado diario para cada una con producción real alcanzada. También revela qué tan efectivamente el taller aprovecha las horas nocturnas disponibles.
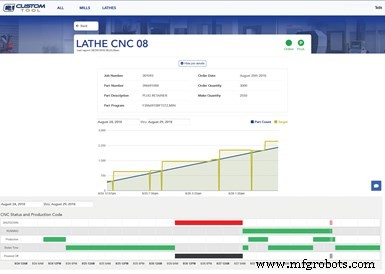
El sistema automatizado de recolección de datos recopila información de producción de las máquinas cada 20 minutos. También extrae datos de trabajo del software ERP del taller. Se pueden crear informes para mostrar gráficamente la información del registro de producción. Crédito: Custom Tool
Hasta recientemente, todos estos datos se recolectaban manualmente. Cada hora, empleados registraban números de producción de piezas por hora para cada máquina e ingresaban esos valores y códigos de estado de máquina en la hoja de cálculo del registro de producción. El taller busca maximizar los valores de códigos 10 y 15, representando tiempo de producción durante el turno diurno y tiempo de producción desatendido nocturno, respectivamente. Comparar estos valores con producción diaria esperada revela la verdadera utilización de máquina, dice Bob. Otros códigos, como los de configuración, retrabajo y tiempo esperando material, herramientas o atención del operador, arrojan luz sobre cuánto tiempo toma completar un trabajo además del tiempo de mecanizado real.
Variables comunes se han configurado para rastrear el estado de cada trabajo. El conteo de piezas se maneja por código G y aumenta en uno cada vez que se completa un ciclo de pieza. Otras variables requieren entrada del operador. Estas incluyen objetivo de corrida (la máquina se pausará cuando el conteo alcance ese valor), número de trabajo (listado en la hoja de ruta del trabajo) y código de registro de producción (muestra cuándo cambió el estado de producción).
El registro de producción ayuda a identificar procesos que se prestan para operación desatendida. Si una máquina configurada para correr toda la noche no se acerca a las 15,5 horas disponibles, quizás ese trabajo no es adecuado para correr nocturno. O, si una máquina corre toda la noche y otra solo media noche, quizás tenga sentido mover el trabajo que corrió solo media noche a otra máquina y reemplazarlo con trabajo de la otra máquina de mayor duración para lograr mayor utilización. El registro también sirve como diario, porque documenta problemas como rotura de herramientas o fallos de alimentador de barras que causaron que las máquinas no alcanzaran valores de producción objetivo.
El taller continúa trabajando hacia el escenario donde nadie necesite visitar máquinas cada hora para recolectar e ingresar datos para el registro. Esto gracias a un sistema automatizado de recolección y reporte de datos que Gillen está desarrollando usando una plataforma web Industrial Internet of Things (IIoT) para extraer datos de máquinas que tienen agentes para el protocolo de comunicación abierto MTConnect así como el software ERP Jobboss de la empresa. La plataforma es Devicewise for Factory de Telit, una empresa que ofrece módulos IIoT, software y servicios de conectividad.
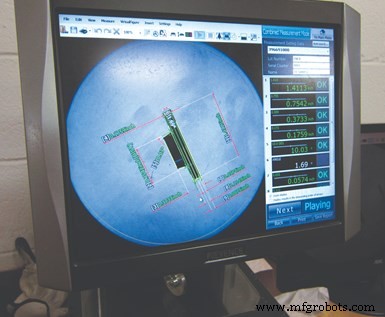
El mecanizado desatendido significa muchas piezas esperando al personal cuando llegan por la mañana. Para Custom Tool, esto creó un cuello de botella de inspección que impulsó al taller a añadir un dispositivo de medición de dimensiones por imagen para acelerar la medición de piezas para control de calidad.
Gillen dice que los beneficios de este sistema son que interactúa con variedad de controladores y no se necesita programación personalizada para recolección de datos. Está configurado para extraer automáticamente todos los datos que antes se recolectaban manualmente de la máquina (conteo de piezas, código de máquina y más) así como datos ERP (número de trabajo, descripción, fecha de pedido, cantidad, fecha de entrega y más) y almacenarlos en la nube. Los datos son accesibles vía panel web. Luego se pueden crear informes para mostrar gráficamente lo que antes estaba en la hoja de cálculo del registro.
El sistema ha estado recolectando datos cada 20 minutos desde principios de junio de 2018 sin perder una entrada para una máquina en funcionamiento. Gillen dice que hay muchos buenos productos de monitoreo de máquinas disponibles. Sin embargo, su formación técnica le dio oportunidad de explorar una solución interna que aborda la información de negocio que el taller más le interesa conocer. También siente que esta capacidad de recolección de datos podría llevar a análisis aún más avanzados, como vincular tiempo de corte a tipos específicos de herramientas de corte o insertos.
Equipo industrial
- Centro de torneado CNC avanzado – Arranque de metal alta velocidad y mecanizado de precisión
- Herramienta gang de cambio rápido Victory CNC: automatización de 12 herramientas para trabajo en torno
- Torneado continuo eficiente con centros torneado-fresado avanzados
- Estrategias ecológicas para tu taller: reduce huella de carbono e impulsa el negocio
- Dominando la licitación en talleres: evita errores comunes en cotizaciones
- Técnicas de tallado de engranajes (hobbing) de precisión en centros de torneado
- Impulsando eficiencia con robot receptivo en Energy Dynamics
- Torno CNC Ganesh Cyclone 32-GT: Precisión de 3 ejes y aumento de productividad
- Transformando desafíos en éxito de producción sin luces: La clave es la perseverancia
- El verdadero activo: El capital humano en operaciones de manufactura
- Sondeo para precisión en mecanizado desatendido: La estrategia de seguridad de un taller unipersonal