



Tipos de impresión 3D: 7 categorías principales de tecnologías de fabricación aditiva
Cuando la mayoría escucha “impresión 3D”, imagina una pequeña máquina de escritorio haciendo piezas de plástico. Pero hay mucho más detrás. Lo que llamamos impresión 3D es en realidad un grupo de diferentes tecnologías que construyen objetos capa a capa desde un diseño digital.
A diferencia de la fabricación tradicional, donde el material se talla desde un bloque sólido, las impresoras 3D solo añaden lo necesario.
Según el estándar ISO/ASTM 52900‑15, la impresión 3D se divide en siete categorías: fotopolimerización en cuba, inyección de material, inyección de aglutinante, fusión por lecho de polvo, extrusión de material, deposición de energía dirigida y laminación de láminas. Cada una usa un enfoque distinto, y cada una tiene sus propias fortalezas según los materiales, presupuesto y complejidad de la pieza.
Algunos de los métodos más avanzados actuales se remontan a los años 80. La Estereolitografía (SLA) se patentó en 1986, y desde entonces hemos visto avances enormes, como FDM, SLS y MJF, cada uno diseñado para diferentes objetivos: velocidad, detalle, rango de materiales o eficiencia de coste.
Hoy puedes encontrar máquinas de escritorio por menos de 200 $ y sistemas industriales que superan el millón de dólares. Desde PLA y ABS hasta polvos metálicos, cerámicas y resinas fotopoliméricas, la industria de la impresión 3D ha crecido hasta convertirse en una herramienta seria tanto para aficionados como para ingenieros de fabricación.
En este artículo desglosamos cada tipo principal de impresión 3D, exploramos cómo funcionan y te ayudamos a decidir cuál se adapta mejor a tus necesidades, ya sea que estés empezando o escalando producción.
Extrusión de material
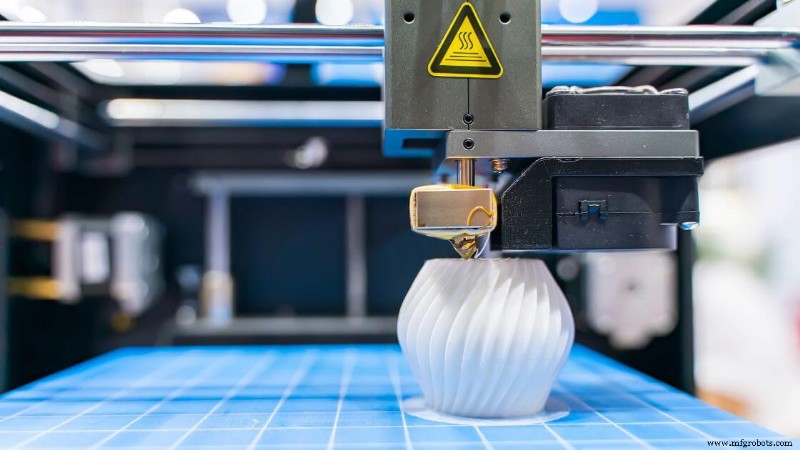 La extrusión de material se refiere a un grupo de procesos de impresión 3D donde el material de construcción se empuja a través de una boquilla y se deposita capa a capa para formar una pieza tridimensional.
El material —típicamente un termoplástico— se calienta hasta estado semilíquido, luego se extruye en una trayectoria controlada guiada por un archivo de diseño asistido por ordenador. Cada capa se fusiona con la anterior al enfriarse, formando una estructura sólida.
Es uno de los tipos de impresión 3D más comunes y accesibles. Lo ves a menudo en impresoras 3D de escritorio que usan filamento en bobina, pero la categoría también incluye máquinas de alta capacidad que extruyen pellets, concreto o pastas.
Ya sea que produzcas componentes pequeños o prototipos a gran escala, la extrusión de material ofrece flexibilidad significativa en diseño y volumen de construcción.
El rango de materiales soportados es amplio. Termoplásticos estándar como PLA, ABS y PETG son comunes, mientras que configuraciones avanzadas pueden manejar compuestos de fibra de carbono, polímeros resistentes a temperatura o filamentos con relleno metálico.
Algunas máquinas incluso se usan en construcción o modelado alimentario.
La precisión dimensional típica ronda ±0,5 mm, aunque varía según equipo, material y controles ambientales. Objetos con voladizos a menudo requieren estructuras de soporte para prevenir colapso durante la impresión. El post‑procesado puede ser necesario para mejorar acabado superficial y retirar soportes.
La extrusión de material sigue siendo opción líder para prototipado por su eficiencia de coste, especialmente comparada con tecnologías más complejas como sinterizado láser selectivo o estereolitografía. También sirve como base para el modelado por deposición fundida, una implementación ampliamente usada de esta categoría.
Modelado por Deposición Fundida (FDM) o Fabricación por Filamento Fundido (FFF)
El modelado por deposición fundida, también conocido como fabricación por filamento fundido, es un tipo de extrusión de material donde filamento termoplástico se alimenta a una cabeza de impresión calentada. El material se funde y extruye a través de una boquilla, formando cada capa del objeto 3D al enfriarse y solidificarse en la base de construcción.
Trabajarás comúnmente con materiales como PLA, ABS, PETG y TPU. Opciones más avanzadas incluyen policarbonato, ULTEM y filamentos rellenos de fibra de carbono o polvos metálicos. Estos filamentos pueden ofrecer diferentes propiedades mecánicas según requisitos funcionales de tu pieza.
Este proceso es ideal para aplicaciones como prototipado rápido, modelos educativos, pruebas de productos de consumo y ayudas de fabricación como utillajes o fijaciones.
La impresión 3D FDM también es común en flujos de desarrollo de producto donde geometría de pieza o ajuste de montaje necesitan evaluación antes de producción en masa.
Precisión típica ronda ±0,5 mm, y resolución de capa suele abarcar 50‑300 micras. Velocidad de impresión varía según material y complejidad, pero tasas estándar caen entre 40‑100 mm/s.
Pros:
- Bajo coste: Impresoras de nivel básico y filamento ampliamente disponibles a precios asequibles.
- Variedad de materiales: Amplia selección de plásticos con diversas resistencias, colores y acabados.
- Facilidad de uso: Flujos de software simples lo hacen accesible para principiantes y profesionales por igual.
- Escalabilidad: Disponible desde máquinas de escritorio a sistemas industriales con grandes volúmenes de construcción.
Contras:
- Líneas de capa visibles: Las piezas a menudo muestran crestas entre capas salvo que se aplique post‑procesado.
- Uniones inter‑capa más débiles: Propiedades mecánicas pueden ser inconsistentes según orientación de la pieza.
- Requisitos de soporte: Voladizos y puentes pueden necesitar material adicional que debe retirarse después.
- Menor precisión: Comparado con impresión 3D de resina o fusión por lecho de polvo, FDM puede luchar con detalles finos.
Bioimpresión 3D
 La bioimpresión 3D es una forma especializada de extrusión de material que usa bio‑tintas —típicamente células vivas suspendidas en hidrogeles— para crear estructuras tipo tejido capa a capa.
A diferencia de métodos tradicionales de impresión 3D que dependen de termoplásticos o polvos metálicos, este proceso prioriza viabilidad celular y compatibilidad de biomateriales.
La extrusión debe ser precisa y lo suficientemente suave para evitar dañar componentes vivos, todo mientras forma geometrías biológicas funcionales.
Los materiales que encontrarás en este proceso incluyen polímeros biodegradables como alginato, colágeno, gelatina y fibrina.
Estos sirven como andamio para soportar crecimiento y disposición de células. Como las estructuras deben imitar tejido real, estos materiales se seleccionan por su compatibilidad, flexibilidad y capacidad para soportar vascularización.
Las aplicaciones avanzan rápido. Verás bioimpresión 3D usada en investigación para dispositivos organ‑on‑chip, andamios de tejido, modelos de medicina regenerativa e incluso biofabricación en etapa temprana de piel o cartílago. No son solo modelos conceptuales —son pasos prácticos hacia futuras soluciones implantables.
Precisión dimensional puede alcanzar entre 100‑200 micras o más fino, dependiendo de calibración de impresora y viscosidad de bio‑tinta. Sin embargo, rendimiento varía según factores ambientales como humedad, control de cabezal y esterilidad.
Velocidad de impresión depende de densidad celular, tamaño de boquilla y tasas de flujo de hidrogel. Típicamente, las impresiones son más lentas que extrusión de polímeros porque mantener salud celular es más importante que velocidad.
Pros:
- Potencial de ingeniería de tejidos: Ofrece camino hacia órganos funcionales y terapias regenerativas.
- Personalización: Estructuras a medida para test de fármacos o implantes específicos de paciente.
- Control capa a capa: Permite colocación espacial de diferentes tipos celulares.
Contras:
- Alta complejidad: Exige control estricto de temperatura, esterilidad y consistencia de bio‑tinta.
- Longevidad limitada: Construcciones impresas a menudo requieren cultivo o acondicionamiento inmediato.
- Obstáculos regulatorios: Uso clínico implica tests extensos y pasos de cumplimiento.
Impresión 3D en construcción
La impresión 3D en construcción es un método de fabricación aditiva a gran escala que usa sistemas de extrusión automatizados, típicamente brazos robóticos o boquillas montadas en pórtico para depositar materiales de construcción, como concreto, en formaciones estratificadas.
A diferencia de métodos tradicionales, construye directamente desde modelos digitales usando tecnología de impresión 3D, permitiendo paredes, caparazones estructurales o incluso edificios enteros producidos capa a capa sin moldes o encofrados estándar.
Normalmente verás materiales como mezclas cementicias, concreto de fraguado rápido, compuestos geopoliméricos y morteros especializados usados en estos sistemas.
La elección de material base debe cumplir requisitos estrictos de fluidez y curado, asegurando que cada nueva capa se una bien con la anterior manteniendo integridad estructural.
Este enfoque ha ganado tracción global en proyectos que buscan construcción sostenible, rápida y de bajo coste. Desde vivienda social a refugios de emergencia y arquitectura artística, el rango de aplicaciones crece.
Aunque aún emergente, encontrarás varios ejemplos reales donde impresoras 3D crearon hogares enteros o partes estructurales clave en solo días —ahorrando semanas frente a plazos de construcción tradicionales.
Precisión típica cae entre ±5 mm y ±10 mm según tamaño de plataforma, precisión de boquilla y factores ambientales. Velocidad de impresión puede variar pero suele ser más rápida que mano de obra manual para formas rectas o repetitivas. Resolución de capa tiende a ser gruesa, entre 10 mm y 30 mm pero puede mejorarse con técnicas de acabado.
Pros:
- Reduce requisitos de mano de obra, especialmente en tareas repetitivas
- Acelera tiempo de construcción dramáticamente para ciertas geometrías
- Minimiza desperdicio de material durante modelado por deposición
- Permite nuevas formas arquitectónicas orgánicas no factibles con métodos tradicionales
Contras:
- Requiere equipos masivos, limitando movilidad y facilidad de instalación
- Materiales deben ser ingenierizados con precisión para fluidez y curado rápido
- Cumplimiento de códigos e inspección aún en evolución
- Acabado superficial y geometría de pieza pueden necesitar refinamiento manual tras impresión
Fotopolimerización en cuba
La fotopolimerización en cuba es un proceso de impresión 3D que usa luz para curar selectivamente capas de resina líquida en piezas sólidas. Empiezas con una cuba llena de resina fotopolimérica, usualmente acrílica que reacciona a longitudes de onda específicas de luz.
Un láser, proyector de luz digital o pantalla LCD guía este proceso de curado con alta precisión. A medida que cada capa de fotopolímero se endurece, la plataforma de construcción sube o baja gradualmente para permitir la siguiente capa. Esta secuencia se repite hasta completar el objeto entero.
Lo que distingue a este método es su capacidad para producir detalles extremadamente finos y acabados superficiales ultra‑lisos. Por eso es favorecido para aplicaciones donde la precisión importa —como moldes dentales, joyería intrincada y componentes médicos miniaturizados.
Precisión dimensional puede estar dentro de ±0,1 mm o incluso mejor en máquinas bien ajustadas, y geometría de pieza permanece consistente debido a exposición controlada de luz y comportamiento de flujo de resina.
También encontrarás este proceso en múltiples formatos —SLA, DLP y LCD— cada uno usando una fuente de luz ligeramente diferente pero operando bajo el mismo principio general: fotopolimerización.
Las resinas usadas vienen en muchas formulaciones —algunas optimizadas para tenacidad, otras para flexibilidad, claridad o resistencia térmica. Algunas son biocompatibles, permitiendo uso en prototipado médico o guías quirúrgicas.
Ten en cuenta que estructuras de soporte son necesarias para ciertos voladizos o puentes, y deben retirarse manualmente tras la impresión. Post‑curado bajo luz UV suele ser esencial para mejorar propiedades mecánicas y asegurar superficie limpia libre de pegajosidad residual.
Estereolitografía (SLA)
 La estereolitografía, o SLA, fue el primer proceso de impresión 3D comercialmente exitoso y sigue siendo uno de los más precisos hoy. En sistemas SLA, un láser UV traza y solidifica una capa de resina fotosensible a la vez.
La plataforma de construcción se desplaza incrementalmente, permitiendo que cada capa subsiguiente cure sobre la anterior. Esto crea una estructura sin costuras con calidad superficial excepcional.
Lo que hace destacar a SLA es su gama de resinas especializadas. Encontrarás resinas estándar para prototipos, versiones alta temperatura para resistencia al calor, opciones flexibles para piezas elásticas e incluso fórmulas fundibles usadas en joyería y fundición a la cera perdida. Algunas resinas biocompatibles se usan en aplicaciones dentales y dispositivos médicos.
Impresoras SLA típicas alcanzan resoluciones de capa tan finas como 25 micras y tolerancias dimensionales cercanas a ±0,1 mm, dependiendo de geometría y ajustes. Aunque velocidad no es su mayor ventaja, los resultados son consistentemente altos en calidad y detalle fino —ideales para modelos conceptuales o pequeñas series de componentes de precisión.
Pros:
- Entrega acabado superficial extremadamente liso y líneas de capa mínimas visibles
- Alta precisión y resolución para características intrincadas
- Amplia variedad de resinas soporta aplicaciones funcionales y estéticas
- Ideal para prototipado rápido y piezas de producción en series cortas
Contras:
- La resina puede ser frágil, limitando propiedades mecánicas bajo tensión
- Exposición a luz UV puede degradar piezas con el tiempo
- Requiere pasos de post‑procesado como lavado y curado UV
- Coste de resina y mantenimiento de impresora pueden ser relativamente altos
Procesamiento Digital de Luz (DLP)
El Procesamiento Digital de Luz, o DLP, es una técnica de fotopolimerización en cuba que usa un proyector digital para curar capas enteras de resina líquida de una vez. A diferencia de la estereolitografía (SLA), que traza cada sección transversal con láser UV, DLP proyecta una imagen completa de la capa usando un proyector de luz.
Este proceso acelera significativamente la impresión, especialmente al construir múltiples piezas o piezas con área transversal mayor.
DLP usa resina fotopolimérica, similar a la de impresoras SLA. Estos materiales requieren estructuras de soporte para ciertas geometrías y a menudo necesitan post‑procesado como enjuague en alcohol isopropílico y curado UV. Cada píxel del proyector se convierte en un vóxel —esencialmente un píxel 3D— llevando a características superficiales altamente detalladas.
Este método es especialmente útil cuando necesitas detalle fino y velocidad. Puede igualar o incluso superar a SLA en resolución, pero depende fuertemente de la resolución del proyector.
Sistemas de gama baja pueden mostrar artefactos de pixelación, pero impresoras DLP de escritorio modernas han mitigado esto con ópticas mejoradas y tamaños de píxel menores.
Pros:
- Cura cada capa de resina simultáneamente, aumentando velocidad de impresión
- Excelente resolución de detalle, ideal para piezas 3D intrincadas
- A menudo más asequible que sistemas SLA de gran formato
- Adhesión de capa consistente y acabados superficiales lisos
Contras:
- Potencial pixelación visible según resolución del proyector
- Requiere calibración precisa del camino de luz digital
- Cubas de resina y ópticas requieren mantenimiento cuidadoso
Pantalla de Cristal Líquido (LCD)
La impresión 3D basada en LCD, también conocida como estereolitografía enmascarada, usa un panel LCD para bloquear y permitir selectivamente luz de un retroiluminador UV para curar resina. El panel actúa como plantilla, exponiendo solo áreas de cada capa que necesitan solidificarse.
Este método de curado capa a capa es similar a DLP pero usa pantalla LCD en vez de proyector digital, haciendo la configuración más compacta y asequible.
En años recientes, impresoras 3D LCD han surgido en popularidad por su bajo coste, alta resolución y facilidad de uso. Las encontrarás especialmente prevalentes en máquinas de escritorio para consumidores, prosumers e incluso aplicaciones dentales o de joyería.
Algunos modelos ahora presentan pantallas LCD 4K y 8K para impulsar detalle y reducir pixelación visible, mejorando acabado y resolución.
Estas impresoras trabajan con amplia gama de resinas fotopoliméricas, igual que sistemas DLP y SLA. Pueden alcanzar resoluciones de capa entre 35‑100 micras y precisiones dimensionales alrededor de ±0,1‑0,2 mm, dependiendo de volumen de construcción y calidad de pantalla.
Pros:
- Punto de entrada asequible para impresión 3D de resina
- Máquinas de escritorio compactas con alta resolución de características
- Curado de capa rápido por exposición uniforme
- Excelente para prototipado de detalle fino y piezas de producción pequeña
Contras:
- Pantallas LCD degradan con el tiempo y pueden requerir reemplazo
- Resolución efectiva ligada a densidad de píxeles de pantalla
- Volúmenes de construcción generalmente menores que alternativas industriales
Producción de Interfaz Líquida Continua (CLIP) y Litografía Axial Computada (CAL)
CLIP y CAL representan la vanguardia de la fotopolimerización en cuba, empujando límites de velocidad y suavidad en fabricación aditiva. En lugar de curar resina capa a capa con pausas discretas, estos métodos se centran en impresión continua para eliminar líneas de capa visibles y reducir debilidades mecánicas.
CLIP, desarrollado por Carbon, usa una ventana única permeable al oxígeno para crear una “zona muerta” justo encima de la fuente de luz. Esta fina capa de resina fotopolimérica no curada permanece líquida durante la impresión, permitiendo que el objeto 3D se extraiga hacia arriba continuamente desde la cuba.
Como resultado, obtienes acabado superficial extremadamente liso y piezas que no necesitan pausar entre capas. Este proceso también mejora resistencia de pieza y reduce necesidades de post‑procesado para piezas de producción.
CAL, aún en desarrollo temprano, aborda el reto diferente. Proyecta múltiples imágenes 2D en un volumen giratorio de resina líquida.
Al reconstruir la geometría desde todos los ángulos simultáneamente, CAL permite curado volumétrico. Esto reduce radicalmente tiempo para producir pieza compleja y puede generar piezas 3D enteras en minutos.
Pros:
- Velocidades de impresión extremadamente altas sin interrupción capa a capa
- Acabados superficiales lisos y líneas de capa mecánicas reducidas
- Excelente para prototipos funcionales y componentes grado‑producción
Contras:
- Requiere equipos avanzados y costosos
- Opciones de materiales limitadas vs. impresoras 3D de resina tradicionales
- CAL no está aún ampliamente disponible para uso comercial
Fusión por lecho de polvo
La Fusión por Lecho de Polvo (PBF) se refiere a una categoría de procesos de fabricación aditiva donde capas de polvo fino, típicamente polímeros o metales, se fusionan selectivamente usando una fuente de alta energía como láser o haz de electrones.
A medida que cada nueva capa de polvo se extiende sobre la plataforma de construcción, la fuente de calor funde o sintera áreas específicas, formando secciones transversales sólidas de la pieza capa a capa.
Lo que distingue a PBF es su capacidad para producir geometrías complejas con propiedades mecánicas excepcionales. Como el polvo no fundido rodea la pieza impresa, soporta naturalmente voladizos y estructuras internas.
Esto elimina necesidad de muchas estructuras de soporte tradicionales, especialmente en sistemas basados en polímeros como sinterizado láser selectivo.
PBF soporta amplia gama de materiales grado ingeniería. Opciones comunes incluyen nailon, compuestos de poliamida, acero inoxidable, titanio y aluminio.
Estos polvos se eligen por su resistencia mecánica, resistencia térmica y características específicas de aplicación. Ya sea que desarrolles prototipos rápidos o componentes funcionales de uso final, este proceso ofrece versatilidad impresionante.
Uno de los beneficios primarios de fusión por lecho de polvo es la capacidad de alcanzar calidad cercana a moldeo por inyección para piezas impresas en 3D —particularmente en propiedades mecánicas y durabilidad.
Sin embargo, el proceso demanda equipos avanzados, cámaras de gas inerte (para PBF metálico) y post‑procesado cualificado para retirar exceso de polvo y refinar acabado superficial.
Sistemas PBF típicamente ofrecen volúmenes de construcción entre 200 y 400 mm en cada eje. Muchos fabricantes los usan para producción en pequeños lotes, anidando docenas de piezas en una sola tirada. Esta escalabilidad es ventaja clave para fabricación aditiva rentable a nivel de producción.
Sinterizado Láser Selectivo (SLS)
SLS es uno de los métodos de fusión por lecho de polvo basados en polímero más prominentes en la industria de impresión 3D. Emplea un láser de alta potencia para escanear y sinterizar material en polvo —usualmente nailon o compuestos de poliamida— en piezas sólidas y funcionales.
Cada sección transversal se funde dentro de una cámara calentada, capa a capa, sin requerir estructuras de soporte externas.
SLS es ampliamente apreciado por su flexibilidad de material. A menudo trabajarás con nailon PA12 o PA11, a veces mezclados con fibra de carbono, cuentas de vidrio o elastómeros flexibles. Estos polvos proporcionan equilibrio sólido entre resistencia, durabilidad y libertad de diseño, haciendo SLS ideal para prototipado rápido y piezas de producción en pequeños lotes.
Aplicaciones comunes incluyen carcasas, utillajes, soportes, fijaciones, encajes a presión y piezas de test funcional. Precisión dimensional típicamente ±0,3 mm o ±0,3% de longitud de pieza, competitivo con ciertos métodos de fabricación tradicionales.
Resoluciones de capa para SLS generalmente caen entre 100 y 150 micras. Aunque velocidades de construcción individuales varían por impresora y potencia láser, la capacidad de anidar múltiples piezas simultáneamente mejora throughput significativamente.
Pros:
- No necesidad de estructuras de soporte gracias al lecho de polvo circundante
- Excelentes propiedades mecánicas, ideal para piezas funcionales y de uso final
- Fuerte resistencia a desgaste y calor con ciertos materiales de ingeniería
- Compatible con geometrías complejas y detalles de diseño finos
Contras:
- Acabado superficial pulverulento y puede requerir alisado o recubrimiento
- Mayor coste de equipamiento y requisitos de mantenimiento
- Polvo debe refrescarse o reciclarse entre construcciones
Multi Jet Fusion (MJF)
Multi Jet Fusion es un método avanzado de fusión por lecho de polvo usado en impresión 3D. En lugar de usar láser para sinterizar polvo como SLS, MJF inyecta selectivamente un agente fundente sobre un lecho de polvo polimérico, luego aplica calor infrarrojo para unir las partículas.
Esto resulta en fusión de capa más rápida y uniforme, haciendo MJF una solución altamente eficiente en fabricación aditiva.
Verás nailon (PA12) más comúnmente en MJF, con desarrollos nuevos expandiéndose a TPU, polipropileno y materiales ignífugos. Estos polímeros grado ingeniería son ideales para piezas funcionales que requieren resistencia, precisión y consistencia en propiedades mecánicas.
MJF se usa frecuentemente para piezas de producción en series cortas, carcasas, soportes y recubrimientos personalizados. Lo encontrarás especialmente útil para componentes con características internas finas o texto que debe permanecer legible tras impresión.
Precisión dimensional a menudo cae dentro de ±0,2‑0,3 mm, más preciso que muchos métodos de modelado por deposición fundida.
Espesor de capa generalmente entre 80 y 120 micras. Como cada capa se funde simultáneamente en toda la sección transversal, velocidades de impresión son significativamente más rápidas que procesos basados en láser como SLS.
Pros:
- Propiedades mecánicas uniformes en toda la pieza
- Más rápido que SLS por fusión de capa a toda superficie
- No estructuras de soporte necesarias gracias al polvo circundante
- Acabado superficial más liso comparado con piezas sinterizadas típicas
Contras:
- Mayores costes de material y equipamiento
- Post‑procesado aún requerido para retirar polvo residual y mejorar acabado
Fusión Láser Selectiva (SLM)
La Fusión Láser Selectiva es un proceso de fusión por lecho de polvo basado en metal que usa láser de alta potencia para fundir completamente partículas metálicas en piezas densas y fuertes.
A diferencia del sinterizado, que fusiona material a temperaturas más bajas, SLM crea capas totalmente solidificadas —más cercanas en rendimiento a componentes metálicos fabricados tradicionalmente.
SLM trabaja con materiales como acero inoxidable, titanio, cobalto‑cromo y aluminio. Estos metales se usan ampliamente en industrias donde resistencia, precisión y durabilidad son esenciales —aeroespacial, automotriz, implantes médicos y utillaje industrial.
Precisión dimensional típica entre ±0,1 y ±0,2 mm, dependiendo de geometría y estrategia de escaneo. Resoluciones de capa finas, entre 20 y 50 micras, permitiendo imprimir componentes altamente detallados con características internas complejas.
Pros:
- Produce piezas metálicas casi 100% densas
- Propiedades mecánicas igualan o superan fabricación tradicional
- Permite geometrías altamente complejas como estructuras de celosía o canales de refrigeración
- Compatible con sectores críticos como aeroespacial y médico
Contras:
- Máquinas costosas y requieren entornos de gas inerte
- Post‑procesado intensivo en mano de obra (retirada soportes, tratamiento térmico, acabado superficial)
- Velocidad de impresión más lenta comparado a fusión por lecho de polvo polimérico
Sinterizado Láser Directo de Metal (DMLS)
El Sinterizado Láser Directo de Metal (DMLS) es un proceso de fusión por lecho de polvo donde un láser de alta potencia sinteriza partículas de polvo metálico capa a capa para construir componentes metálicos complejos.
Aunque similar a Fusión Láser Selectiva (SLM), DMLS puede operar cerca del punto de fusión del metal en lugar de fundir completamente el polvo —dependiendo de la aleación y requisitos de material.
Verás más a menudo acero inoxidable, acero para herramientas, aleaciones de titanio y superaleaciones base níquel en DMLS. Estos materiales se seleccionan comúnmente en sectores aeroespacial, utillaje industrial y dispositivos médicos.
Prototipos funcionales y piezas de producción en pequeños lotes se benefician de este proceso, especialmente cuando fabricación convencional implicaría operaciones sustractivas costosas.
DMLS alcanza precisión dimensional en rango ±0,1‑±0,2 mm y usa alturas de capa finas entre 20 y 50 micras. Velocidad de impresión varía según estrategia de escaneo y potencia de máquina, pero típicamente alinea con otras tecnologías de fabricación aditiva metálica.
Pros:
- Permite creación de piezas 3D consolidadas de alta resistencia
- Soporta geometrías complejas no factibles con mecanizado tradicional
- Minimiza desperdicio de material vs. CNC o fundición
- Compatible con muchas aleaciones de alto rendimiento usadas en industrias críticas
Contras:
- Requiere blindaje de gas inerte (argón o nitrógeno)
- Puede implicar tensiones internas necesitando tratamiento térmico post‑impresión
- Costes de equipamiento y materiales relativamente altos
Fusión por Haz de Electrones (EBM)
La Fusión por Haz de Electrones (EBM) es otro proceso de fusión por lecho de polvo metálico, pero en lugar de láser, usa un haz enfocado de electrones para fusionar partículas.
Lo que hace único a EBM es su operación dentro de cámara de alto vacío, que reduce significativamente oxidación y soporta materiales de alta temperatura.
A menudo encontrarás EBM usado con aleaciones de titanio y cobalto‑cromo —metales ampliamente adoptados en industrias aeroespacial y biomédica. La capacidad de imprimir estructuras ligeras con fuertes propiedades mecánicas lo hace particularmente valioso para implantes ortopédicos y componentes de motor de alto rendimiento.
Precisión dimensional generalmente alrededor de ±0,2 mm o mejor, y espesor de capa entre 50 y 100 micras. Precalentado de cámara de construcción ayuda a reducir tensión residual, permitiendo producir piezas con mínimo alabeo.
Pros:
- Excelente para materiales propensos a oxidación por entorno de vacío
- Alta temperatura de construcción mejora resistencia y alivio de tensiones
- Entrega piezas 3D totalmente densas con propiedades uniformes
- Apto para implantes médicos y componentes aeroespaciales grado
Contras:
- Requiere operación en vacío, añadiendo tiempo y complejidad de configuración
- Opciones de materiales limitadas vs. impresión 3D metálica láser
- Post‑procesado aún necesario para retirada de soportes y acabado superficial
Fusión por Lecho de Polvo Láser (LPBF)
 La Fusión por Lecho de Polvo Láser (LPBF) es un término paraguas para tecnologías de impresión 3D metálica basadas en láser como Fusión Láser Selectiva (SLM) y Sinterizado Láser Directo de Metal (DMLS).
Este proceso de fabricación aditiva usa láser de alta potencia para fundir o sinterizar selectivamente capas de polvo metálico fino, formando piezas 3D impresas totalmente densas y altamente complejas. Cada capa de material se deposita y fusiona en entorno controlado, típicamente con flujo de gas inerte para prevenir oxidación.
Trabajarás a menudo con amplia gama de materiales de impresión 3D en LPBF, incluyendo acero inoxidable, aleaciones de titanio y aluminio. Estos materiales de ingeniería son especialmente favorecidos en sectores aeroespacial, médico y automotriz por su ratio resistencia‑peso y capacidad para formar geometrías intrincadas.
Precisión dimensional típicamente entre ±0,1 y ±0,2 mm, preciso para piezas de producción y prototipos funcionales. Espesor de capa generalmente 20‑60 micras, permitiendo detalle superficial fino. Velocidad de impresión varía según vatios láser, estrategia de escaneo y complejidad de pieza.
Pros:
- Crea piezas totalmente densas con fuertes propiedades mecánicas
- Apto para diseño de productos alto rendimiento y componentes industriales
- Permite geometrías complejas no factibles con fabricación tradicional
- Compatible con amplia gama de materiales
Contras:
- Impresoras 3D y polvo de alimentación costosos
- Requiere post‑procesado (ej. retirada soportes, mejora acabado)
- Volumen de construcción limitado y a veces más lento para piezas a gran escala
Inyección de material
La inyección de material es un proceso de fabricación aditiva enfocado en precisión que construye piezas depositando gotitas diminutas de material líquido sobre una plataforma de construcción. Estas gotitas, a menudo fotopolímeros o sustancias tipo cera, se solidifican capa a capa mediante luz UV o curado térmico.
El proceso recuerda a impresión 2D por inyección de tinta, pero en lugar de crear imágenes planas, construye objetos tridimensionales completos.
Encontrarás que inyección de material es ideal cuando acabado superficial y detalle importan más. El material de construcción se dispensa a través de múltiples boquillas, a veces junto a material de soporte separado. Ese soporte se disuelve o retira después, dejando geometrías intrincadas limpias con mínima limpieza manual.
Como cada gotita se coloca con alta precisión, las piezas resultantes pueden presentar múltiples materiales o incluso múltiples colores en la misma impresión, lo que la distingue de muchos otros procesos de impresión 3D.
La inyección de material se usa frecuentemente con resinas curables UV, tintas elastoméricas y ceras. Estos materiales permiten prototipado visual, test funcional de componentes tacto‑blando e incluso fabricación de moldes.
Porque puede producir acabados superficiales lisos y capturar resolución ultra‑fina, es especialmente útil para validación de diseño, modelos de visualización médica o simulaciones de sobremoldeo en flujos de diseño de producto.
Sin embargo, este método tiene trade‑offs. Fotopolímeros usados en inyección de material generalmente no igualan resistencia mecánica de termoplásticos usados en modelado por deposición fundida. Costes de material también son más altos, y piezas pueden ser sensibles a exposición UV prolongada.
PolyJet
PolyJet es una tecnología de inyección de material de alta resolución que inyecta y cura capas de fotopolímero usando luz UV. El proceso construye piezas con acabado superficial y detalle excepcionales depositando gotitas capa a capa, similar a una impresora de tinta trabajando en 3D. Es opción poderosa si necesitas precisión visual, múltiples propiedades de material o simulación de color en una sola pieza.
Puedes elegir de amplia gama de materiales —rígidos, tipo goma, transparentes o resinas alta temperatura— muchos de los cuales son mezclables en tiempo real durante la impresión. Esto permite replicar piezas sobremoldeadas, simular texturas de silicona o tacto blando y producir prototipos a todo color para marketing o tests ergonómicos.
PolyJet típicamente ofrece precisión dimensional dentro de ±0,1‑0,2 mm y alturas de capa hasta 16 micras.
Velocidad de impresión depende de tamaño y complejidad del modelo, pero capacidad de inyectar múltiples materiales a la vez aumenta throughput para componentes multi‑propiedad. Se usa más comúnmente para modelos conceptuales, dispositivos dentales o médicos y verificación de diseño de ensamblajes complejos.
Pros:
- Acabado superficial y resolución excepcionales (tan bajo como 16 micras)
- Capacidad de imprimir múltiples materiales y colores en una pieza
- Transiciones de gradiente suaves para modelos visuales realistas
- Soporta estructuras de soporte disolubles o removibles por agua
- Ideal para simulaciones de sobremoldeo y validación de concepto
Contras:
- Piezas pueden degradar con exposición UV prolongada
- Menor durabilidad mecánica vs. termoplásticos
- Costes de material relativamente altos
- Piezas de fotopolímero no ideales para funciones de carga
Inyección de Nanopartículas (NPJ)
La Inyección de Nanopartículas (NPJ) es un proceso de impresión 3D impulsado por precisión que deposita suspensiones líquidas conteniendo nanopartículas de materiales metálicos o cerámicos. Estas suspensiones se inyectan capa a capa, similar a cómo funcionan impresoras de tinta —excepto que en lugar de tinta, las gotitas contienen partículas densamente empaquetadas.
Tras deposición, el portador líquido se evapora o retira, y el material sólido restante se sinteriza en etapa de post‑procesado para formar pieza de alta densidad.
Este método permite creación de componentes metálicos o cerámicos de detalle fino. Materiales comunes de impresión 3D para NPJ incluyen acero inoxidable, circonia y otras aleaciones y cerámicas grado ingeniería. Estas piezas son ideales para industrias que demandan miniaturización y altas propiedades mecánicas, como médica, aeroespacial y electrónica.
A menudo encontrarás NPJ usado para prototipos y piezas de producción que requieren tolerancias ajustadas, como herramientas quirúrgicas o micro‑ensamblajes mecánicos. Es capaz de producir geometrías intrincadas y texturas superficiales detalladas sin necesidad de estructuras de soporte tradicionales, gracias a la naturaleza auto‑soportante de cada capa durante etapa de secado.
Precisión dimensional generalmente cae dentro de ±0,1‑0,2 mm, aunque ocurre algo de contracción durante sinterizado. Velocidad de impresión es moderada y depende de geometría y espesor de capas impresas. Resolución de capa usualmente dentro de 20‑50 micras, permitiendo construcciones altamente detalladas.
Pros:
- Capaz de producir piezas metálicas o cerámicas densas con detalles finos
- Desperdicio mínimo de material vs. métodos sustractivos
- No necesidad de sistemas complejos de retirada de soporte
- Apto para aplicaciones multi‑material usando diferentes suspensiones
Contras:
- Requiere post‑procesado vía sinterizado, añadiendo tiempo y coste
- Cambios dimensionales por contracción deben anticiparse en diseño
- Opciones de materiales más limitadas que en tecnologías basadas en polímeros
- Equipamiento y tintas de nanopartículas pueden ser costosos
Inyección de aglutinante
La inyección de aglutinante es un proceso de impresión 3D donde un agente aglutinante líquido se deposita selectivamente sobre capas finas de polvo, construyendo gradualmente una pieza capa a capa. A diferencia de métodos intensivos en energía como sinterizado o fusión láser, este enfoque se basa en adhesión entre partículas para crear lo que se llama “pieza verde”.
Los materiales usados en inyección de aglutinante son diversos —metales, cerámicas, arena y polvos poliméricos son todos comunes.
Una vez que una pieza se imprime completamente, a menudo requiere post‑procesado para ganar resistencia final. Esto puede implicar sinterizado, infiltración con metales como bronce, o curado, dependiendo del material base.
La inyección de aglutinante destaca por su velocidad y escalabilidad. Como no usa láseres ni calor alto durante impresión, máquinas pueden procesar capas más rápido y en volúmenes mayores. Sin embargo, precisión y densidad final a menudo dependen de la ruta de post‑procesado específica usada.
Aplicaciones van desde componentes metálicos funcionales a modelos arquitectónicos a todo color hechos con polvo de yeso tipo yeso. También la encontrarás en producción de bajo a medio volumen de piezas donde fabricación tradicional sería prohibitiva.
Como imprime sin necesidad de estructuras de soporte complejas, inyección de aglutinante es ideal para geometrías que serían desafiantes con otros métodos de impresión 3D.
Inyección de aglutinante metálico
La inyección de aglutinante metálico es un subconjunto del proceso que apunta a polvos metálicos. En lugar de fundir el metal directamente, un cabezal de impresión deposita agente aglutinante sobre el polvo metálico capa a capa.
Tras impresión, la pieza “verde” se sinteriza en horno para fusionar partículas y lograr resistencia y densidad requeridas.
Materiales típicos incluyen acero inoxidable, acero para herramientas y cobalto‑cromo, todos conocidos por sus propiedades mecánicas y resistencia térmica. Esto hace el proceso adecuado para piezas de uso final en aeroespacial, utillaje industrial e incluso electrónica de consumo.
Precisión dimensional típicamente en rango ±0,3‑0,5 mm, aunque contracción por sinterizado debe anticiparse en fase de diseño. Velocidad de impresión es gran ventaja al evitar escaneo punto a punto. Resolución de capa usualmente entre 50 y 100 micras.
Pros:
- Menores costes de máquina y operación vs. sistemas de impresión 3D metálica láser
- No necesidad de estructuras de soporte durante fase de construcción
- Permite producción de geometrías complejas y canales internos
- Ideal para producción en lote de piezas metálicas pequeñas
Contras:
- Densidad final de pieza puede ser menor que componentes fundidos láser
- Sinterizado introduce contracción y posible alabeo
- Post‑procesado puede añadir tiempo y complejidad
Inyección de aglutinante de arena
La inyección de aglutinante de arena es una forma donde capas de arena son unidas selectivamente usando adhesivo líquido.
El proceso crea moldes y núcleos a gran escala usados principalmente en aplicaciones de fundición metálica. En lugar de producir la pieza final, este método construye formas complejas de arena que actúan como estructuras temporales en las que se vierte metal fundido.
Materiales típicos incluyen arena de sílice y arenas grado fundición especial. Estas arenas se eligen por estabilidad térmica y compatibilidad con diferentes aleaciones de fundición.
Encontrarás este método valioso en industrias como automoción, maquinaria pesada y aeroespacial, donde componentes fundidos intrincados o grandes se necesitan rápido.
Precisión dimensional varía ±0,5‑±1 mm, según grano de arena y geometría. Aunque resolución de capa es más gruesa que procesos poliméricos, es más que suficiente para precisión de fundición. Uno de los beneficios destacados es alta velocidad de impresión, especialmente produciendo moldes grandes o ensamblajes multi‑parte.
Pros:
- Permite producción rápida de moldes de fundición grandes y complejos
- Elimina utillaje de molde tradicional, reduciendo coste y tiempo
- Permite geometrías internas no posibles con núcleos de arena convencionales
- Escalable para aplicaciones industriales
Contras:
- Objeto impreso no es la pieza final; fundición es paso siguiente requerido
- Limitado a arenas de fundición; acabado depende de tamaño de partícula
- Fragilidad de moldes verdes puede requerir manipulación cuidadosa antes de uso
Inyección de aglutinante plástico
 La inyección de aglutinante plástico opera inyectando adhesivo líquido sobre capas finas de polvo polimérico. Capa tras capa, se forma un objeto “verde”. Tras impresión, las piezas típicamente pasan pasos de post‑procesado —como curado en horno o infiltración química— para alcanzar resistencia y durabilidad finales.
Materiales comunes en este proceso incluyen polvos termoplásticos, polvos de resina y a veces compuestos a todo color. Estos pueden producir piezas vívidas y detalladas especialmente útiles para prototipos visuales, muestras de marketing y componentes de resistencia moderada.
Precisión dimensional usualmente cae dentro de ±0,3‑±0,5 mm, dependiendo de geometría y técnicas de acabado.
Velocidad de impresión tiende a ser alta porque el proceso evita escaneo láser, haciéndolo opción eficiente para prototipado en volumen o producción grado‑display. Resolución de capa típicamente 100‑200 micras.
Pros:
- Ideal para impresión 3D a todo color con detalle visual rico
- Throughput rápido con complejidad de máquina relativamente baja
- No fuente láser o de energía compleja requerida
- Bueno para modelos de marketing y validación de diseño conceptual
Contras:
- Requiere curado cuidadoso o post‑infiltración para alcanzar resistencia usable
- Menores propiedades mecánicas vs. otros métodos de impresión 3D polimérica
- Piezas pueden ser frágiles si no se post‑procesan adecuadamente
Deposición de Energía Dirigida (DED)
La Deposición de Energía Dirigida (DED) es un proceso de impresión 3D metálica donde el material se alimenta directamente a una fuente de alta energía —usualmente láser, haz de electrones o arco de plasma— que crea un charco de fusión en superficie de un sustrato.
Alambre o polvo de alimentación se funde al contacto, luego solidifica mientras construyes la pieza capa a capa. A diferencia de fusión por lecho de polvo, que forma piezas en lecho estático, DED usa sistemas multi‑eje controlados por movimiento para aplicar material dinámicamente en varias direcciones.
Una de las mayores fortalezas de DED es su capacidad para añadir material a componentes existentes. Puedes usarlo para reparar piezas dañadas, reforzar áreas con desgaste o añadir características totalmente nuevas a un componente ya acabado.
Esto lo hace increíblemente valioso en aeroespacial, petróleo y gas, y defensa donde costes de pieza son altos y tiempo de inactividad es caro.
DED es compatible con variedad de metales, incluyendo acero inoxidable, titanio, superaleaciones base níquel e incluso materiales compuestos. El proceso soporta tasas de deposición rápidas, especialmente útil para construir piezas grandes cerca de forma neta. Sin embargo, a menudo necesitarás mecanizado posterior o post‑procesado para lograr tolerancias de precisión o superficies más lisas.
Como gas de protección es crítico durante deposición de energía, atmósfera inerte estable ayuda prevenir oxidación o contaminación.
Algunos sistemas también permiten transiciones de material por gradiente mezclando polvos durante deposición.
Deberías considerar DED si buscas extender vida de componentes costosos, experimentar con diseños multi‑material o producir piezas metálicas a gran escala que no pueden hacerse eficientemente mediante fabricación tradicional.
Deposición de Energía Dirigida por Láser
La Deposición de Energía Dirigida por Láser (L‑DED) es un tipo específico de DED que usa haz láser enfocado para fundir alimentación metálica, usualmente polvo o alambre directamente sobre superficie de construcción. Este método es excelente para añadir nuevo material a piezas existentes o fabricar estructuras metálicas grandes desde cero.
L‑DED soporta amplia gama de metales incluyendo aceros para herramientas, titanio, cobalto‑cromo y superaleaciones níquel.
Estos materiales se usan típicamente en aplicaciones alto rendimiento o críticas. Piensa en reparaciones de palas de turbina, soportes aeroespaciales o componentes médicos personalizados donde tanto tamaño como resistencia importan.
Precisión dimensional para DED láser generalmente varía ±0,5‑±1 mm. Aunque es más grueso que sistemas de lecho de polvo, a menudo es suficiente cuando planeas mecanizar la pieza post‑construcción.
Resolución de capa típicamente cae entre 300 y 1000 micras, dependiendo de ajustes láser, diámetro de boquilla y tasa de alimentación.
Pros:
- Soporta piezas grandes e hibridación con menos restricciones de tamaño
- Ideal para reparación y refurbishment de componentes de alto valor
- Deposición flexible con sistemas robóticos multi‑eje
- Utiliza polvos de soldadura comunes, reduciendo costes de materia prima
Contras:
- Requiere mecanizado de precisión después para lograr tolerancias ajustadas
- Complejidad de equipamiento y operación eleva coste inicial
- Acabado superficial más rugoso y puede requerir procesado secundario
Deposición de Energía Dirigida por Haz de Electrones
La Deposición de Energía Dirigida por Haz de Electrones (EB‑DED) es un método de fabricación aditiva metálica que usa haz de electrones enfocado para fundir alambre o polvo metálico de alimentación, capa a capa.
El proceso se realiza dentro de cámara de vacío para prevenir oxidación y asegurar alta pureza en pieza final. A diferencia de sistemas láser, el haz de electrones ofrece penetración más profunda y transferencia de energía más rápida, haciéndolo adecuado para materiales reactivos.
EB‑DED se usa comúnmente con aleaciones de titanio, superaleaciones base níquel y aceros inoxidables. Estos materiales son ideales para sectores aeroespacial, energía y defensa —especialmente cuando se necesitan piezas estructurales grandes o reparaciones críticas.
La configuración de vacío no solo protege el metal de oxidación sino que también mejora unión y estabilidad térmica.
Precisión dimensional usualmente alrededor ±1 mm, dependiendo de forma de alimentación, estabilidad de haz y calibración de sistema. Resolución de capa es gruesa, a menudo variando desde cientos de micras a pocos milímetros.
Aunque esto limita detalle fino, el proceso brilla cuando necesitas deposición rápida sobre áreas grandes.
Pros:
- Permite tasas de deposición altas para piezas grandes o pesadas
- Cámara de vacío previene oxidación y preserva propiedades del material
- Excelente para trabajar metales reactivos como titanio
Contras:
- Requiere sistema de vacío grande, aumentando tiempo de configuración y tamaño de máquina
- Limitado a materiales que funcionan bien bajo condiciones de vacío
- Acabado superficial rugoso y necesita post‑procesado para precisión
Deposición de Energía Dirigida por Alambre
La Deposición de Energía Dirigida por Alambre (Wire DED) es una forma de impresión 3D metálica donde una bobina de alambre metálico se alimenta continuamente a un charco de fusión generado por láser, haz de electrones o arco de plasma.
Este proceso permite construir capas de metal rápida y eficientemente, particularmente cuando tratas estructuras a gran escala o reparaciones.
Wire DED soporta amplia gama de materiales, incluyendo acero inoxidable, aleaciones de titanio y aleaciones de aluminio. A menudo elegido para estructuras aeroespaciales, piezas marinas y estructuras industriales grandes que se benefician de secciones de pared gruesa y robustas propiedades de material.
Como alimentación de alambre es más fácil de manejar y generalmente más segura que polvo metálico, también es atractivo para operaciones enfocadas en seguridad y simplicidad.
Precisión dimensional para Wire DED típicamente ronda ±1 mm. Velocidad de impresión puede ser bastante alta gracias a alimentación continua, aunque resolución de capa está en lado grueso, a menudo >1 mm por capa.
A pesar de esto, puedes lograr excelente resistencia mecánica, especialmente emparejado con procesos de acabado sustractivo como mecanizado CNC.
Pros:
- Menor coste de material y manejo más seguro que sistemas basados en polvo
- Tasas de construcción más rápidas para piezas a gran escala
- Apto para reparaciones y adiciones de material a granel
Contras:
- Requiere mecanizado para lograr tolerancias finas y acabado superficial
- No ideal para geometrías altamente detalladas o intrincadas
- Libertad de diseño limitada comparado a impresión 3D basada en polvo
Spray en frío
El spray en frío es una forma de deposición de energía dirigida donde polvos metálicos son acelerados a velocidades supersónicas usando gas comprimido y dirigidos a superficie objetivo.
A diferencia de otros métodos de impresión 3D que dependen de fusión, el spray en frío logra unión mediante deformación en estado sólido. Cuando partículas impactan superficie a alta velocidad, se deforman plásticamente y se adhieren sin sufrir fusión alguna.
Este enfoque único permite aplicar material sin tensión térmica típica de fabricación aditiva metálica.
Este proceso se adapta bien a materiales como aluminio, cobre, titanio y otras aleaciones dúctiles. Por su naturaleza de bajo calor, el spray en frío se usa a menudo en industria de fabricación aditiva para reparar componentes aeroespaciales, restaurar superficies dañadas o aplicar recubrimientos resistentes a corrosión.
También útil para crear piezas metálicas funcionales con decentes propiedades mecánicas, especialmente cuando distorsión térmica debe evitarse.
Precisión dimensional tiende a ser relativamente gruesa, alrededor ±1 mm o más por naturaleza de deposición por spray. Resolución de capa también limitada, así que a menudo necesitarás post‑procesado o mecanizado para lograr precisión. Sin embargo, spray en frío ofrece cobertura rápida, especialmente para piezas mayores.
Pros:
- Entrada mínima de calor reduce oxidación, alabeo o distorsión térmica
- Ideal para aplicaciones de reparación o recubrimiento en industrias alto rendimiento
- Sin fusión significa integridad metalúrgica de material base preservada
Contras:
- Resolución gruesa y rugosidad superficial limitan uso en aplicaciones alto detalle
- Requiere equipamiento especializado de gas a alta presión
- No ideal para piezas 3D complejas o geometrías internas
Deposición de Energía Dirigida Fundida
La Deposición de Energía Dirigida Fundida (DED) se refiere a procesos de fabricación aditiva donde la alimentación —típicamente alambre metálico— se funde completamente durante deposición.
A diferencia de Wire DED estándar, DED fundida se centra en controlar charco de fusión con mayor precisión o entradas de energía alternativas, como control de arco variable o transferencia de plasma. Esto permite flujo y fusión de material más consistentes, especialmente en piezas metálicas a gran escala.
Materiales comúnmente usados incluyen aceros inoxidables, aleaciones de titanio y superaleaciones base níquel. Estos a menudo se eligen para aplicaciones en construcción naval, infraestructura energética y maquinaria pesada.
Ya sea que fabriques marcos estructurales o añadas material a piezas desgastadas, DED fundida te permite construir grande —rápido.
Precisión dimensional usualmente gruesa, en rango ±1‑2 mm. Resolución de capa también mayor, a menudo superando 1 mm por pasada. Pero es trade‑off que muchos aceptan por ventajas de velocidad y tamaño que este proceso entrega.
Pros:
- Altas tasas de deposición lo hacen ideal para componentes grandes y voluminosos
- Apto para construcciones multi‑material y mezcla de aleaciones personalizadas
- Efectivo para añadir características o reparar equipamiento industrial grande
Contras:
- Gradientes térmicos significativos pueden introducir tensión residual
- Requiere post‑mecanizado para precisión y acabado superficial más liso
- Complejidad geométrica limitada comparado a impresión 3D basada en polvo
Laminación de láminas
La laminación de láminas es un grupo de procesos de impresión 3D donde objetos se crean apilando y uniendo láminas de material capa a capa.
Estas láminas, comúnmente papel, lámina metálica o film plástico —están pre‑recubiertas con adhesivo o fusionadas durante el proceso de construcción mediante calor, presión o soldadura ultrasónica.
Una vez una capa se une, un láser o cuchilla corta el perfil de la pieza, ya sea antes o después de la etapa de unión.
A diferencia de algunos métodos de fabricación aditiva que requieren fuentes de alta energía como láseres o luz UV, la laminación de láminas opera a temperaturas más bajas.
Esto la hace opción más rentable para producir piezas grandes, especialmente en aplicaciones donde acabado superficial o resistencia de material no es la preocupación principal.
Materiales a menudo usados incluyen papel de oficina estándar para prototipos a color, films poliméricos para modelos ligeros, o láminas metálicas finas para piezas estructurales o de función embebida. Dependiendo de técnica de unión y corte usada, nivel de detalle y propiedades mecánicas finales pueden variar.
La laminación de láminas se elige a menudo por su velocidad, asequibilidad y capacidad de crear prototipos visuales grandes rápido. Sus aplicaciones van desde modelos arquitectónicos y mockups de embalaje a builds experimentales con electrónica embebida o apilado multi‑material.
Fabricación de Objetos Laminados (LOM)
La Fabricación de Objetos Laminados, o LOM, es un tipo específico de laminación de láminas donde capas de material con adhesivo se unen y cortan a forma, una capa a la vez. Funciona alimentando láminas —usualmente papel— sobre plataforma de construcción.
Cada capa se une usando calor y presión, luego se forma con láser o cuchilla mecánica basado en diseño CAD.
Este proceso es directo y rentable, particularmente útil cuando necesitas prototipo físico grande rápido pero no necesitas propiedades mecánicas grado ingeniería. No usa fotopolímeros ni requiere atmósfera controlada, lo que lo hace relativamente fácil de implementar en oficina o estudio de diseño.
Materiales típicos incluyen papel estándar, films plásticos o láminas compuestas finas. Construcciones basadas en papel pueden incluso incluir color imprimiendo gráficos en cada lámina antes de estratificar. Una vez pieza terminada, material excedente se recorta, y post‑procesado como lijado o sellado puede mejorar apariencia.
Resolución de capa de LOM usualmente determinada por espesor de lámina; usualmente 0,1‑0,2 mm. Dependiendo de afilado de cuchilla y calibración, precisión dimensional dentro de ±0,5‑1 mm.
Pros
- Materias primas de bajo coste (especialmente papel)
- Producción alta velocidad para modelos grandes
- Fácil operación sin materiales peligrosos
- Post‑procesado y limpieza simples
Contras
- Propiedades mecánicas limitadas para piezas estructurales
- Líneas de capa visibles, especialmente en builds de papel
- No apto para detalle fino o test funcional
- Desperdicio significativo de márgenes de lámina recortados
Consolidación Ultrasónica (UC)
La Consolidación Ultrasónica es un método de fabricación aditiva en estado sólido donde capas finas de lámina metálica se unen usando vibraciones ultrasónicas de alta frecuencia. A diferencia de métodos tradicionales de impresión 3D que dependen de calor alto o fusión, UC fusiona metal a nivel molecular vibrando la lámina mientras aplica presión. Esto permite unión sin alcanzar punto de fusión del material.
El proceso es parte de la categoría más amplia de laminación de láminas en fabricación aditiva. Cada lámina se corta a forma usando sistema CNC y se suelda ultrasónicamente capa a capa.
Como no hay fusión completa involucrada, este método evita problemas como tensión residual o grandes zonas afectadas por calor —haciéndolo ideal cuando quieres preservar propiedades originales del material.
Materiales incluyen metales ligeros como aluminio, titanio y aleaciones de cobre —especialmente en forma de lámina. UC también puede embeber sensores, alambres o electrónica entre capas, habilitando integración funcional en una sola pieza.
Aplicaciones más comunes en aeroespacial y defensa, donde podrías necesitar estructuras ligeras con componentes embebidos, o piezas multi‑metal para comportamiento mecánico complejo. Su precisión dimensional típicamente cae dentro de ±0,2‑0,3 mm, aunque mecanizado final a menudo se realiza para tolerancias ajustadas.
Velocidad de impresión moderada; cada soldadura es rápida, pero estratificación toma tiempo por preparación de lámina y recorte. También, resolución de capa depende de espesor de lámina —usualmente entre 50 a 200 micras.
Pros
- Mínima distorsión térmica y tensión residual
- Puede unir metales disímiles efectivamente
- Soporta embebido de sensores o electrónica durante impresión
- Evita oxidación por unión en estado sólido
Contras
- Requiere equipamiento de soldadura ultrasónica especializado
- Limitado a alimentación basada en lámina
- Post‑procesado a menudo requerido para acabado superficial
- Velocidad general más lenta para piezas grandes vs. deposición basada en polvo
Deposición por Fricción‑Remolino Aditiva
 La Deposición por Fricción‑Remolino Aditiva (AFSD) es un proceso de impresión 3D en estado sólido que construye piezas sin fundir la alimentación. En lugar de láseres o haces de electrones, este método usa herramienta o boquilla rotativa para forzar metal en forma sólida o cuasi‑sólida sobre superficie base.
La fricción entre herramienta y material genera calor suficiente para deformar plásticamente y unir las capas. Este proceso eficiente energéticamente permite crear o reparar componentes metálicos evitando tensiones residuales y porosidad a menudo vistas en métodos aditivos basados en fusión.
Verás típicamente materiales como aluminio, cobre y titanio en AFSD por sus propiedades mecánicas favorables y conductividad térmica. Como la alimentación permanece bajo su punto de fusión, la pieza final a menudo retiene mejor integridad estructural.
AFSD es ideal para aplicaciones requiriendo builds estructurales a gran escala, trabajos de reparación localizados o estructuras multi‑metal con gradiente.
Permite integración de aleaciones disímiles sin formar capas intermetálicas frágiles —algo difícil con fusión por lecho de polvo tradicional o modelado por deposición fundida.
Aunque la precisión dimensional puede aún requerir post‑mecanizado para tolerancias ajustadas, el proceso habilita posibilidades únicas para producir piezas 3D de alto rendimiento con mínima distorsión.
Otros métodos emergentes o especializados de impresión 3D
Más allá de procesos conocidos de fabricación aditiva como modelado por deposición fundida y estereolitografía, varios métodos de impresión 3D especializados o aún en desarrollo están ganando atención.
Estas técnicas a menudo abordan retos de diseño muy específicos, ya sea imprimiendo características micro‑escala, combinando materiales en una sola construcción o logrando acabados superficiales a todo color para modelos de display.
Encontrarás estos métodos empujando fronteras en campos como fabricación de dispositivos biomédicos, electrónica embebida y prototipado aeroespacial.
Técnicas híbridas también emergen, donde dos o más métodos de deposición de energía (como fricción y polvo) se combinan.
Estas innovaciones continúan ampliando el alcance de la tecnología de impresión 3D, expandiendo compatibilidad de materiales, reduciendo tiempo de impresión y mejorando resolución de pieza de formas únicas.
Impresión 3D a microescala o nanoescala
Cuando tu proyecto demanda ultra‑alta precisión, como construir micro‑implantes médicos o dispositivos lab‑on‑a‑chip, la impresión 3D a microescala entra en escena. Estos sistemas avanzados usan fuentes de energía altamente enfocadas, incluyendo láseres o haces de electrones, para depositar o curar materiales a resoluciones medidas en micras o incluso nanómetros.
A esta escala, resinas fotopoliméricas especializadas y tintas de nanopartículas se vuelven esenciales. Algunos métodos usan polimerización de dos fotones para curar materiales fotosensibles solo en el punto focal preciso de un láser, permitiendo estructuras increíblemente detalladas construidas capa a capa. Esto resulta en piezas 3D impresas con tamaño de característica mínimo y excelente precisión dimensional.
A pesar de su precisión, este método es más lento que procesos tradicionales y requiere control cuidadoso sobre calor, flujo de material y contracción. Sin embargo, los beneficios son significativos cuando trabajas en microfluídica, sistemas de liberación de fármacos o empaquetado electrónico avanzado.
Drop on Demand (DOD)
Drop on Demand (DOD) es un método de impresión 3D orientado a precisión donde gotitas de material de construcción se depositan selectivamente solo donde se necesitan. A diferencia de sistemas de inyección continua, tecnología DOD dispara cada gotita individualmente, permitiendo control ajustado sobre forma y detalle. Estas gotitas solidifican inmediatamente al contacto o mediante proceso de curado como exposición UV.
Este proceso se usa comúnmente para patrones de cera en fundición a la cera perdida o piezas poliméricas pequeñas que requieren acabado superficial detallado y precisión dimensional. Impresoras DOD a menudo presentan dos boquillas, una para material de construcción y otra para material de soporte que luego se disuelve o retira. Altura de capa puede ser tan fina como decenas de micras, haciéndolo ideal para piezas 3D impresas lisas e intrincadas.
Refuerzo de Fibra Continua (CFR)
La impresión 3D CFR combina extrusión polimérica tradicional con colocación de fibra continua para impulsar resistencia mecánica. Alimentas fibras como carbono, Kevlar o vidrio a través de boquilla especializada mientras depositas matriz termoplástica. El resultado es compuesto de alta resistencia que retiene características ligeras, algo que querrías para piezas funcionales en aeroespacial, automotriz o utillaje.
Los caminos de fibra pueden personalizarse en tu software de diseño asistido por ordenador para alinear con cargas de tensión, mejorando rendimiento tensil donde más se necesita. Piezas producidas con este método a menudo superan a metal en ratio resistencia‑peso y pueden reemplazar componentes más pesados en diseños estructurales.
Fabricación Aditiva por Difusión Atómica (ADAM)
La Fabricación Aditiva por Difusión Atómica (ADAM) es una técnica de impresión 3D metálica que comienza con varillas metálicas encapsuladas en matriz polimérica. Estas varillas se depositan capa a capa, formando una pieza “verde” que retiene geometría deseada pero carece de densidad completa. Tras impresión, la pieza sufre sinterizado, donde calor causa que partículas metálicas difundan y unan, resultando en componente totalmente metálico.
Este proceso es ideal para piezas metálicas complejas que requieren post‑procesado más simple y es más rentable que algunos sistemas de fusión por lecho de polvo. Como material base es varilla en lugar de polvo, ADAM minimiza riesgos de manejo y puede aumentar tasas de deposición. Está bien adaptado para prototipado, test funcional y producción de bajo volumen de geometrías difíciles de lograr con métodos de fabricación tradicionales. Si buscas puente entre fabricación por filamento fundido y sinterizado láser directo de metal, ADAM vale considerar por su balance de seguridad, resolución y rendimiento.
Adhesión de polvo
La adhesión de polvo es un método de fabricación aditiva menos conocido estrechamente relacionado con inyección de aglutinante. En lugar de usar láseres o fuentes de calor de alta potencia, une selectivamente polvo usando aglutinantes químicos o calor controlado. Esto puede implicar aplicar luz infrarroja o agentes absorbentes de calor para fusionar regiones específicas de polvo termoplástico o compuesto. Cada pasada deposita capa fina de material, que une donde se aplica energía o aglutinante.
Aunque las piezas a menudo necesitan post‑procesado —como sinterizado o infiltración— esta técnica ofrece flexibilidad manejando materiales que responden mal a fusión directa. Mantener lecho de polvo consistente es crítico para asegurar precisión de capa y geometría de pieza. Procesos de adhesión de polvo son especialmente atractivos para industrias enfocadas en prototipado y desarrollo de producto donde fusión por lecho de polvo podría ser demasiado costoso o intenso. Como con la mayoría de métodos de impresión 3D basados en polvo, enfatiza acabado superficial, estabilidad de placa de construcción y post‑procesado para refinar propiedades mecánicas y tolerancias dimensionales.
Impresión 3D basada en yeso y ColorJet Printing (CJP)
ColorJet Printing (CJP) es uno de los pocos procesos de impresión 3D capaces de producir modelos a todo color directamente desde archivos CAD, haciéndolo ideal cuando necesitas visuales de alta fidelidad para presentaciones, modelos educativos o prototipos de marketing.
Cada capa se forma depositando selectivamente gotitas de aglutinante líquido y tinta coloreada sobre capa fina de polvo de yeso. Con el tiempo, la pieza impresa se construye capa a capa con coloración precisa embebida en la estructura.
Tras impresión, las piezas pueden fortalecerse y sellarse usando materiales de infiltración como resina epoxi, mejorando durabilidad y viveza. Las piezas 3D resultantes no poseen alta resistencia mecánica pero destacan en estética y detalle —particularmente útil para arquitectura, figurines y demostraciones médicas.
La tecnología ColorJet refleja las diversas aplicaciones de impresión por inyección en fabricación aditiva. A diferencia de otros tipos de impresión 3D que priorizan resistencia, CJP se enfoca en apariencia, ofreciendo modelos vibrantes a menor coste y respuesta más rápida que métodos SLA o FDM poliméricos.
Sinterizado Térmico Selectivo (SHS)
El Sinterizado Térmico Selectivo (SHS) es un método de fabricación aditiva basado en termoplástico que usa cabezal térmico de impresión para fundir polvo en lugar de depender de láseres de alta potencia como los usados en sinterizado láser selectivo (SLS). El proceso es eficiente energéticamente, operando a temperaturas más bajas, y se adapta bien a prototipado rápido con polímeros como nailon o ácido poliláctico (PLA).
En cada capa, el cabezal aplica calor selectivamente a regiones del lecho de polvo basado en tu modelo 3D.
A medida que nuevas capas se depositan, se fusionan y gradualmente construyen el objeto. Como la entrada de calor es menor que en sinterizado láser, SHS puede resultar en piezas con propiedades mecánicas reducidas y acabado superficial más rugoso, haciéndolo mejor adaptado para modelos conceptuales que piezas de producción.
Si exploras diferentes tipos de impresión 3D para prototipado sin coste y demandas de seguridad de máquinas láser, SHS ofrece punto de entrada accesible. También soporta flujos con máquinas de escritorio más pequeñas y no requiere cámaras de construcción especializadas.
Deposición Metálica por Láser (LMD)
La Deposición Metálica por Láser (LMD) es una forma de deposición de energía dirigida que exclusivamente usa láser como fuente de energía para fundir alimentación metálica —ya sea alambre o polvo— mientras se deposita. A diferencia de fusión por haz de electrones (EBM) o sistemas basados en plasma, LMD a menudo se integra con máquinas CNC para convertirlas en plataformas híbridas que combinan fabricación aditiva y sustractiva en una configuración.
Este método es ideal para añadir características a componentes existentes o producir piezas near‑net‑shape con mínimo desperdicio de material. Permite control preciso del charco de fusión, lo que puede ayudar a reducir tensión térmica y mejorar acabado superficial comparado a sistemas DED más generalizados.
Aunque comparte muchos rasgos con otros procesos de impresión 3D, su control basado en láser y capacidad para reparar o modificar componentes a mitad de vida lo hacen particularmente atractivo para aplicaciones aeroespaciales y utillaje industrial.
Modelado Multi‑Jet (MJM)
El Modelado Multi‑Jet (MJM) es una técnica de inyección de material donde múltiples cabezales dispensan fotopolímeros o ceras en líneas paralelas sobre área de construcción. Cada gotita es curada por luz UV o solidificada por enfriamiento, dependiendo del material usado.
Este método destaca de impresión por inyección típica al ofrecer deposición simultánea de soporte y materiales de construcción, permitiendo fabricar geometrías complejas con mínimo post‑procesado.
Gracias a su resolución fina, a veces bajo 20 micras, MJM se adapta bien a modelos conceptuales, patrones de fundición a la cera perdida e incluso dispositivos dentales. Porque puedes variar materiales entre boquillas, MJM también puede crear estructuras de gradiente o embeber propiedades mecánicas variables en una sola construcción. Aunque no es el más rápido de métodos de impresión 3D, su precisión y calidad superficial le dan lugar en flujos de diseño y prototipado de alto nivel.
Lecho de Polvo y Cabezal de Inyección (PBIH)
La impresión Lecho de Polvo y Cabezal de Inyección (PBIH) funciona depositando capas finas de polvo, a menudo metal o cerámica, y luego depositando selectivamente aglutinante líquido a través de cabezal de impresión por inyección.
Esta técnica es esencialmente un tipo de inyección de aglutinante, donde el aglutinante depositado mantiene la pieza unida en estado “verde” antes de sinterizado final o infiltración.
Lo que hace único a PBIH es su flexibilidad de material. A menudo usado para aplicaciones de investigación, producción en pequeños lotes o piezas que requieren cerámicas avanzadas o aleaciones metálicas. Como no se usan láseres ni energía térmica en etapa de impresión, hay menos alabeo y distorsión, haciéndolo ideal para piezas geométricamente complejas.
Aunque propiedades mecánicas dependen de post‑procesado, este método se vuelve herramienta valiosa en tu kit de impresión 3D si trabajas con materiales no convencionales o frágiles.
Inyección de Fotopolímero (PJ)
La Inyección de Fotopolímero (PJ) es muy similar a impresión 3D PolyJet pero puede diferir según marca de impresora o diseño de sistema específico. En este proceso, fotopolímeros curables UV se inyectan como gotitas diminutas sobre placa de construcción y solidifican con luz ultravioleta.
La altura de capa puede ser extremadamente fina, a menudo produciendo piezas con acabado superficial liso y alta precisión dimensional.
Algunos sistemas PJ ofrecen múltiples boquillas para diferentes tipos de material, permitiendo crear impresiones multi‑color o multi‑material en una sola construcción. Otras versiones proporcionan cabezales de impresión con control de temperatura para mantener viscosidad de material para formación consistente de gotitas.
Por su precisión y calidad, PJ se usa ampliamente en campos como diseño de producto, modelado dental y prototipado visual —donde estética y detalle superficial son más importantes que rendimiento de carga.
Cómo elegir el tipo de impresión 3D adecuado para tus necesidades
 Al elegir tecnología de impresión 3D, empieza identificando material base que encaje tu proyecto —termoplásticos, polvos metálicos, cerámicas o fotopolímeros.
Si produces piezas funcionales con altas propiedades mecánicas, sinterizado láser selectivo (SLS) o sinterizado láser directo de metal (DMLS) pueden ser mejores que modelado por deposición fundida (FDM) básico.
Para modelos visuales o piezas de concepto, estereolitografía (SLA) o métodos de inyección como Multi Jet Fusion (MJF) o PolyJet podrían entregar excelente acabado y detalle.
La geometría importa también. ¿Hay voladizos, canales internos o paredes finas?
Procesos como fusión por lecho de polvo o fotopolimerización en cuba manejan geometrías complejas mejor que extrusión de material.
Presupuesto también juega papel —inyección de aglutinante puede ofrecer costes unitarios menores a volúmenes medios, mientras impresoras 3D FDM tradicionales siguen rentables para prototipado y uso consumidor.
Considera requisitos de precisión y tolerancia. Tecnologías como SLA o DMLS consistentemente logran tolerancias sub‑0,1 mm.
Otras, como extrusión de material gran formato o DED, pueden producir desviaciones mayores pero admiten volúmenes de construcción mayores.
Por último, no pases por alto post‑procesado. Retirada de soportes, lijado, infiltración y tratamientos térmicos afectan plazo y coste. Si velocidad y acabado mínimo importan más, apunta a procesos con estrategias de soporte limpias o flujos de post‑procesado automatizados.
¿Qué método de impresión 3D es más preciso?
Si tu prioridad máxima es precisión, fotopolimerización en cuba —especialmente SLA y DLP— es tu mejor apuesta. Estos métodos logran resoluciones tan finas como 25‑50 micras, produciendo bordes nítidos, acabados superficiales lisos y características intrincadas.
Para piezas metálicas de alta precisión, tecnologías de fusión por lecho de polvo como DMLS o SLM también son excelentes, manteniendo tolerancias de ±0,1‑0,2 mm.
Sin embargo, precisión final aún depende de post‑procesado como mecanizado o tratamiento térmico para corregir contracción.
Métodos de inyección de material como PolyJet e inyección de fotopolímero también destacan en precisión y son ideales para componentes pequeños que necesitan control dimensional ajustado y detalle visual.
En contraste, impresión 3D FDM generalmente ofrece menor resolución y líneas de capa visibles, aunque máquinas afinadas pueden lograr resultados decentes —especialmente para prototipado bajo coste o fijaciones donde tolerancias son menos críticas.
Así que, si apuntas a piezas ultra‑precisas, empieza con SLA, DLP o PolyJet, y considera fusión por lecho de polvo metálico cuando resistencia y fidelidad dimensional deben combinarse.
¿Cuál es el tipo de impresión 3D más común?
Modelado por deposición fundida (FDM) es el método de impresión 3D más usado en segmentos consumidor, educativo e industrial.
Este proceso de extrusión de material domina por su asequibilidad, facilidad de uso y amplia disponibilidad de filamentos plásticos.
Impresoras 3D FDM de escritorio a menudo cotizan bajo 500 $, ideales para aulas, aficionados y pequeños negocios. Muchos diseñadores de producto y startups las usan para prototipado y desarrollo temprano.
Sistemas FDM industriales pueden manejar termoplásticos grado ingeniería con puntos de fusión más altos, permitiendo tiradas de producción de piezas duraderas. La popularidad de FDM viene de su baja barrera de entrada y escalabilidad que ofrece en múltiples casos de uso.
¿Qué proceso es mejor para geometrías complejas?
Fusión por lecho de polvo (PBF), incluyendo sinterizado láser selectivo y fusión láser selectiva, es el mejor método para imprimir geometrías intrincadas.
Destaca produciendo piezas con canales internos, estructuras de celosía finas y voladizos sin soporte, especialmente usando polvo polimérico o metálico como material base.
Procesos de fotopolimerización en cuba basados en resina, como SLA o procesamiento digital de luz, también rinden excepcionalmente bien con características finas y estructuras delicadas. Proporcionan impresiones de alta resolución y son favorecidos en industrias requiriendo precisión, como modelado dental y dispositivos médicos.
Inyección de aglutinante ofrece libertad similar ya que el lecho de polvo circundante soporta voladizos naturalmente. Sin embargo, ten en cuenta que propiedades finales dependen de post‑procesado como sinterizado o infiltración. Si diseñas componentes con alta complejidad, estas tecnologías ofrecen mayor libertad de diseño.
¿Qué método produce superficies más lisas?
SLA consistentemente entrega el acabado superficial más liso entre todos los métodos de impresión 3D. Usa láser UV para curar resina líquida capa a capa, produciendo líneas de capa mínimas y alto detalle. Esto hace SLA ideal para prototipos visuales, diseño de joyería o modelos dentales.
Inyección de material también rinde alta en calidad superficial. Estos sistemas inyectan gotitas diminutas de fotopolímero y las curan instantáneamente con luz UV. El resultado es superficie casi pulida sin necesidad de lijado o pulido.
Para otros métodos como FDM o SLS, lograr acabados similares usualmente requiere post‑procesado adicional. Lijado, alisado por vapor o recubrimiento pueden reducir líneas de capa visibles, pero la impresión base típicamente no igualará suavidad nativa de tecnologías de fotopolímero.
¿Cuál es el método de impresión 3D más barato?
Modelado por deposición fundida (FDM) es típicamente el método de impresión 3D más asequible disponible. Encontrarás máquinas de escritorio bajo 500 $, y filamentos termoplásticos básicos son baratos y ampliamente accesibles.
Esto hace FDM ideal para aficionados, educadores y startups experimentando con prototipado o modelos conceptuales.
Incluso en entornos de producción pequeña, su bajo coste de material y requisitos mínimos de soporte mantienen costes unitarios bajos.
Para impresiones grandes o piezas complejas, sin embargo, FDM no siempre sigue siendo el más barato. Impresoras de resina e inyección de aglutinante con yeso también pueden ofrecer eficiencia de coste, especialmente cuando precisión o modelado a color es esencial y post‑procesado es mínimo.
¿Qué tipo de impresión 3D es más caro?
Fusión por lecho de polvo (PBF) para metales, especialmente DMLS, SLM y EBM es actualmente la forma más cara de impresión 3D. Estas máquinas dependen de láseres de alta potencia o haces de electrones, requiriendo deposición de energía precisa, manejo de gas inerte y polvo metálico extremadamente fino.
El coste va más allá del equipamiento. También hay que factorizar sistemas de manejo de polvo, herramientas de post‑procesado y técnicos altamente cualificados. Las piezas pueden necesitar tratamiento térmico o mecanizado para tolerancias finales, añadiendo mano de obra y tiempo.
Estos sistemas se usan a menudo en aeroespacial o médico donde rendimiento justifica la inversión, pero para la mayoría de usuarios, la etiqueta de precio es barrera mayor de entrada.
¿Qué proceso de impresión 3D es más rápido?
Producción de Interfaz Líquida Continua (CLIP), desarrollado por Carbon, está entre los procesos de impresión 3D más rápidos. Construye piezas continuamente sin parar entre capas, a diferencia de la mayoría de técnicas capa a capa.
En otras categorías de alta velocidad, Multi Jet Fusion (MJF) e inyección de aglutinante también rinden bien. Estos métodos aplican capas enteras de polvo y aglutinante en una pasada, reduciendo tiempo de construcción significativamente para ciertas geometrías.
Extrusión de material puede ser rápida usando sistemas alimentados por pellets y boquillas grandes, aunque sacrificas detalle fino. Si necesitas velocidad de producción sin sacrificar resolución, MJF y DLP (procesamiento digital de luz) ofrecen fuerte balance.
¿Qué impresión 3D es mejor para piezas metálicas?
Procesos de fusión por lecho de polvo, específicamente DMLS, SLM y EBM son las mejores opciones para impresión 3D metálica. Producen componentes metálicos totalmente densos y de alta resistencia que pueden igualar o superar rendimiento de piezas fundidas o mecanizadas.
Estas tecnologías son especialmente efectivas para geometrías complejas, tolerancias ajustadas y aplicaciones críticas en aeroespacial, médico o utillaje.
Post‑procesado adecuado como retirada de soportes, acabado superficial y tratamientos térmicos asegura resultados óptimos.
Inyección de aglutinante es alternativa para lotes mayores o piezas metálicas de menor coste. Aunque propiedades mecánicas pueden ser ligeramente menores, ofrece throughput más rápido y costes de material menores. Para reparaciones o características grandes, deposición de energía dirigida (DED) proporciona flexibilidad añadida.
Conclusión
Sí, hemos cubierto mucho, pero aquí está la verdad: elegir el método de impresión 3D correcto no es escoger el “mejor”. Es encontrar el que te encaja.
Cada proceso, desde simple fabricación por filamento fundido (FDM) hasta impresión metálica de alto nivel como DMLS o EBM, tiene sus propias fortalezas, costes y materiales. Y ya sea que estés construyendo un prototipo rápido, una pieza funcional o algo que parece salido de película sci‑fi, hay una solución de impresión 3D esperándote.
Quizás estés empezando con impresora de escritorio barata y algo de PLA. O quizás trabajes con materiales grado ingeniería para piezas aeroespaciales.
De cualquier forma, esta tecnología te deja crear más rápido, inteligente y flexible que fabricación tradicional nunca pudo. Hoy, la impresión 3D no es solo para experimentar, está moldeando producción real en industrias.
La mejor parte? No tienes que hacerlo solo. Si no estás seguro qué camino tomar, contacta a expertos y proveedores de servicios de impresión 3D como 3ERP que conocen máquinas, materiales y métodos.
Tu combinación perfecta no solo está ahí fuera, ya está imprimiendo.
máquina CNC
- Mejore la Eficiencia de Fabricación con Servicios Avanzados de Mecanizado CNC
- Router CNC madera 1313 personalizado para entrega en EE. UU.
- Dominando los Talleres de Mecanizado CNC: Guía Completa para Profesionales
- Cree un Modelo de Santa Claus Usando un Grabador CNC 5 Ejes
- Dominando el mecanizado CNC de precisión: fundamentos para fabricación precisa y fiable
- Los 7 Mejores Fabricantes de Fresadoras CNC en India: Calidad y Soporte de Confianza
- FMC China: Guía probada paso a paso para equipos B2B
- Máquinas de Corte Digital Aceleran la Producción de EPP: Tendencias, Tecnología y Diseño
- Cómo los aranceles encarecen las máquinas CNC nuevas y por qué comprar usada es jugada maestra
- CNC vs VMC: Diferencias Clave entre Torno CNC y Centro de Mecanizado Vertical
- Mecanizado CNC Impulsado por IA: Aumentando Precisión, Velocidad y Eficiencia de Producción