



Configuración del Ángulo Inicial en Círculos de Agujeros G70 – Ejemplo Práctico CNC
El G-code G70 Círculo de Agujeros de Tornillo (ciclo enlatado) es muy simple de programar debido a su pequeño número de parámetros.
Los parámetros del G70 círculo de agujeros de tornillo son muy autoexplicativos, pero este ejemplo de programación CNC enfatiza el parámetro de Ángulo Inicial (G70 J).
Parámetro de Ángulo Inicial G70 J – Este es el valor del ángulo de inicio del primer agujero (0 a 360° CCW desde la horizontal en la posición de las 3 en punto).
Ejemplo de Programa CNC
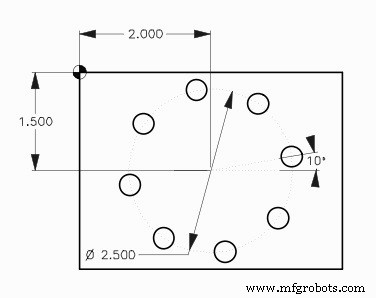
Ejemplo G70 Círculo de Agujeros de Tornillo
O1009 N10 T15 M06 N20 G90 G54 G00 X2. Y-1.5 N30 S1620 M03 N40 G43 H15 Z1. M08 N50 G81 G99 Z-0.45 R0.1 F8. L0 N60 G70 I1.25 J10. L8 N70 G80 G00 Z1. M09 N80 G53 G49 Z0. M05 N90 M30
G71 Arco de Agujeros de Tornillo: Programación Fácil de Fresadora CNC para Taladrado Preciso en Arco
Programa de Muestra CNC: G83 Taladrado a Picado con G70 Círculo de Agujeros para Agujeros Profundos Espaciados
máquina CNC
- Estableciendo Frecuencias de Inspección para Mantenimiento Preventivo: Guía Práctica
- Construya un Almacén de Alto Rendimiento: Diseño Experto y Checklist de Lanzamiento
- Dominar Lean Seis Sigma: guía paso a paso para su implementación
- Guía para Principiantes: Configuración, Depuración y Uso de un Cortador por Plasma
- Configuración precisa del cero de pieza en router CNC: Evita colisiones fresa-mesa
- Domine la Programación CNC: Ciclo de Desbaste G71 y Acabado G70 de Fanuc con Ejemplo
- Fanuc G70 y G71: Ejemplo de Programa CNC para Ciclos Desbaste y Acabado
- CNC G72 Agujeros de Tornillo en Ángulo – Código de Muestra para Taladrado Preciso
- Programación Eficiente G72: Taladrado de Agujeros de Tornillo Espaciados Uniformemente a lo Largo de un Ángulo
- Cómo quitar un tornillo o perno oxidado de forma segura — Consejos de expertos y métodos probados
- Guía profesional: Cortar ángulo de hierro con precisión y eficiencia