



Macro BHC Fanuc – Herramienta personalizada de círculo de tornillos para CNC
Enviado por: programador CNC
Dibujo/Imagen
Programa CNC
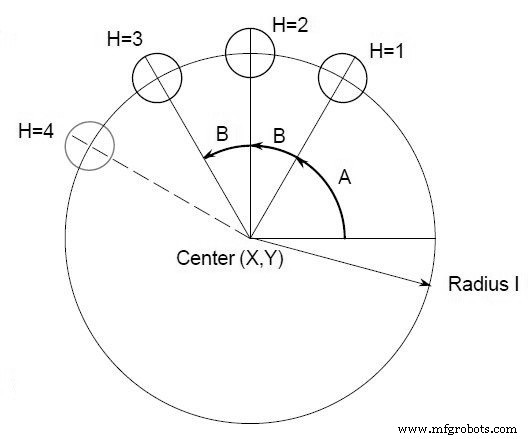
/*Parámetros G65 P9100 Xx Yy Zz Rr Ff Ii Aa Bb Hh X: Coordenada X del centro del círculo (#24) Y: Coordenada Y del centro del círculo (#25) Z: Profundidad del agujero (#26) R: Coordenadas de punto de aproximación (#18) F: Avance de corte (#9) I: Radio del círculo (#4) A: Ángulo inicio taladrado (#1) B: Ángulo incremental (horario si negativo) (#2) H: Número de agujeros (#11) */ O9100 #3=#4003 G81 Z#26 R#18 F#9 K0 IF[#3 EQ 90]GOTO 1 #24=#5001+#24 #25=#5002+#25 N1 WHILE[#11 GT 0]DO 1 #5=#24+#4*COS[#1] #6=#25+#4*SIN[#1] G90 X#5 Y#6 #1=#1+#2 #11=#11-1 END 1 G#3 G80 M99 /*Ejemplo de macro Bolt Hole Fanuc Llamada a macro para taladrar 5 agujeros a intervalos de 45° tras ángulo inicio 0° en circunferencia de radio 4”. Centro absoluto del círculo (10”, 5”).*/ O0002 G90 G92 X0 Y0 Z4.0 G65 P9100 X10.0 Y5.0 R1.0 Z-2.0 F20 I4.0 A0 B45.0 H5 M30
Programa macro‑B OD Jaw optimizado para DOOSAN PUMA en FANUC 31i
Ejemplo de programación CNC conversacional Heidenhain paso a paso
máquina CNC
- Mejora de la eficiencia del desanidador de copas de precisión con retrofit de doble robot Fanuc
- Soluciones Expertas de Mecanizado CNC Personalizado: Precisión y Confiabilidad
- Mecanizado CNC de Precisión para Piezas Personalizadas: Soluciones Rápidas, Exactas y a Medida
- Eleve su Marca con Regalos Navideños Personalizados Grabados Láser
- CNC G72 Agujeros de Tornillo en Ángulo – Código de Muestra para Taladrado Preciso
- Fanuc G68 Rotación de Coordenadas: Alineación Precisa de Ejes para Mecanizado CNC
- Dominando el Comando de Pausa G04 de Fanuc para Temporización CNC Precisa
- Fanuc G04 Pausa: Dominar los comandos de pausa en CNC
- Crear un ciclo de taladrado G81 personalizado usando macro Fanuc y llamada modal G66
- Nueva serie Alpha X de tornos con controles personalizados para un rendimiento superior
- Referenciar variables de macro personalizada por nombre en sistemas CNC FANUC