



Guía para Principiantes: Configuración, Depuración y Uso de un Cortador por Plasma
¿Qué es un Cortador por Plasma?
Herramienta eléctrica que usa tecnología de corte por plasma para fundir y evaporar la incisión de la pieza metálica mediante el calor del arco de plasma con argón, hidrógeno, nitrógeno, oxígeno, aire, vapor de agua y gases mixtos, formando la incisión.
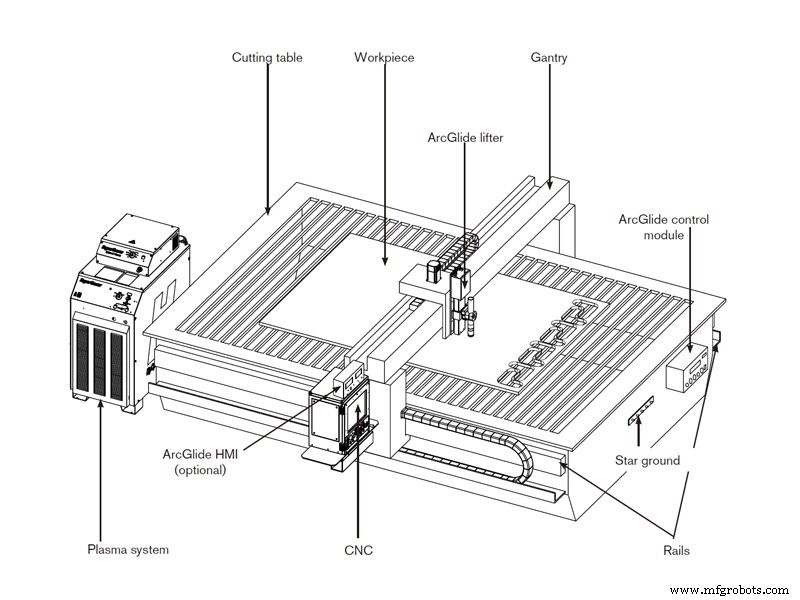
¿Cómo Funciona un Cortador por Plasma?
Hay mesas de corte por plasma CNC de gran formato con brazos robóticos para corte preciso, y cortadores portátiles aerodinámicos para talleres manuales. Sea cual sea el tamaño, todos se basan en el mismo principio y diseño estructural similar. Al trabajar, envía gas comprimido (nitrógeno, argón u oxígeno) por un tubo estrecho. Un electrodo negativo en el centro del tubo. Al alimentar el electrodo y contactar la boquilla con el metal, se forma un circuito conductor y se genera chispa de alta energía entre electrodo y metal. Al fluir gas inerte por el tubo, la chispa calienta el gas hasta el cuarto estado de la materia. Esto produce un chorro de plasma a ~16.649 °C y 6.096 m/s, que convierte el metal en escoria rápidamente. La corriente fluye a través del propio plasma. Mientras el electrodo recibe energía y el plasma contacta el metal, el ciclo del arco es continuo. Para mantener este contacto evitando daños por oxidación y otras características desconocidas del plasma, la boquilla tiene otro juego de tubos que emiten gas protector continuamente. La presión del gas protector controla el radio del plasma columnar. La instalación debe estar lejos de grandes equipos eléctricos y zonas con interferencias eléctricas frecuentes.
¿Para Qué Sirve un Cortador por Plasma?
Corta acero al carbono, acero inoxidable, hierro, aluminio, cobre, titanio, níquel y otros metales. Ampliamente usado en locomotoras, automóviles, recipientes a presión, maquinaria de ingeniería, industria nuclear, maquinaria general, barcos, aviación, estructuras de acero, etc.
¿Cómo Configurar un Cortador por Plasma CNC?
En producción diaria, el uso genera mucho polvo, por lo que se deben instalar fuertes dispositivos de ventilación para extraer humo. Antes de encender, verificar que todos los interruptores estén en OFF y el interruptor rotativo trasero de la fuente de plasma en posición horizontal.
- Encender alimentación del armario de interruptor principal para dar corriente a los dos cables.
- Poner disyuntor en caja de control de máquina en ON.
- Encender controlador CNC con llave; debe aparecer interfaz principal en pantalla.
- Girar interruptor rotativo trasero de fuente de plasma 90° a posición vertical; indicador de potencia frontal debe encenderse.
- Encender compresor (caudal 1 m³/min), ajustar interruptor de presión para que salida esté entre 6,1-8,2 bar; si <6,1 bar, presión cae durante corte, calidad inestable; si >8,3 bar, daña filtro de aire en fuente de plasma. Ajustar perilla de presión en fuente de plasma a 5,5-6,0 bar. Girar perilla de corriente/prueba de gas a posición prueba para confirmar que presión no baja de 5 bar. Si <5 bar, calidad se afecta gravemente, incluso la fuente de plasma deja de funcionar.
Si el entorno no garantiza limpieza del aire de alimentación, instalar sistema de filtración combinado multi-etapa antes de la fuente de plasma. De lo contrario, aire con aceite, humedad y polvo causa fallos de arco y daños en la antorcha.
Si se usa corte por plasma, la preparación de arranque está completa.
¿Cómo Usar Correctamente un Cortador por Plasma?
Tanto principiante como maquinista CNC, siga estos 7 consejos:
- Colocar placa a cortar en posición adecuada en mesa, sin tocar la guía.
- Compilar programa según dibujo o software; corte en vacío si necesario, verificar exactitud de programación.
- Al cortar: encender cortador, buscar punto de entrada, ajustar parámetros, abrir fuente de aire, encender cortador, entrar en programa para controlar corte.
- Prohibido pararse sobre placa cortada y guía; no molestar componentes eléctricos y de transmisión.
- Mantener siempre cremallera de transmisión, guía y correa de acero limpias para precisión.
- Atención especial a limpieza y mantenimiento de consola; procesado y programación bajo guía de personal técnico.
- Al usar grúas para elevar placas, cumplir estrictamente reglamento de seguridad de operaciones con grúa y tierra (gancho), cooperar estrechamente.
¿A Qué Prestar Atención al Usar un Cortador por Plasma?
Durante operación, limpiar polvo en máquina y suciedad en componentes regularmente, verificar envejecimiento de cables. Mal contacto entre cable de tierra y pieza. La puesta a tierra es preparación indispensable antes del corte. Si no se usa herramienta de tierra dedicada, aislamiento en superficie de pieza y uso prolongado de cable de tierra muy envejecido causan mal contacto. Usar herramientas de tierra dedicadas, verificar aislamiento afectando cable y superficie, evitar cables de tierra envejecidos. Cuando generador de chispas no corta arco automáticamente, la máquina debe encender arco de plasma primero. Oscilador de alta frecuencia excita gas entre electrodo y pared interna de boquilla para descarga de alta frecuencia, ionizando parcialmente gas para formar pequeño arco. Pequeño arco sometido a aire comprimido sale por boquilla e incendia arco de plasma; es la tarea principal del generador de chispas.
- Presión y caudal de gas correctos: Vitales para vida de consumibles. Presión alta → vida electrodo reducida drásticamente; presión baja → vida boquilla afectada.
- Distancia de corte razonable: Según manual. Distancia = boquilla a superficie de pieza. Al perforar, usar el doble de distancia normal o altura máxima de transmisión de arco.
- Espesor de perforación dentro de rango permitido: No perforar chapa que exceda espesor de trabajo. Perforación usual = 1/2 espesor de corte normal.
- No sobrecargar boquilla: Si corriente de trabajo excede, boquilla se daña rápido. Intensidad = 95% corriente de trabajo boquilla. Ej.: boquilla 100A → 95A.
- Gas de plasma seco y limpio: Sistema necesita gas seco/limpio. Gas sucio = problema en compresor, acorta vida consumibles, daños anómalos. Prueba: antorcha en estado prueba, espejo debajo; si aparece vapor/niebla, buscar causa y corregir.
- Iniciar corte desde borde, no perforando: Prolonga vida consumibles. Método: apuntar boquilla a borde de pieza antes de encender arco.
- Evitar extensión del arco: Si arco solo se extiende para contactar superficie, produce extensión al inicio/final, daño anómalo a boquilla. Evitable con técnica correcta de inicio en borde y tiempo adecuado de «rotura de arco».
- Reducir «arranque de arco» innecesario: Boquilla y electrodo se consumen rápido al arrancar. Antes de iniciar, colocar antorcha a distancia de corte del metal.
- Recubrimiento anti-salpicaduras en carcasa protectora: Reduce acumulación de escoria. Retirar carcasa antes de aplicar pintura.
- Eliminar escoria en carcasa protectora.
máquina CNC
- Dominando las Técnicas de Afiladora de Herramientas: Guía Práctica
- Corte por Plasma Explicado: Funcionamiento y Beneficios Clave
- Selección óptima de herramienta CNC y programación para máximo rendimiento
- Consejos Esenciales de Corte por Plasma para Aficionados al Bricolaje: 7 Directrices Expertas
- Qué Temperatura Alcanza un Cortador Plasma: Entendiendo las Temperaturas Extremas Detrás del Corte Metálico
- Elige el Cortador Plasma Ideal: Guía para Cortes Rápidos y Precisos
- Dominando los Tornos Metálicos: Guía Paso a Paso para Principiantes
- Infineon XDPL8221: Driver LED dual‑stage robusto y rentable para iluminación inteligente e IoT
- Dominando tipos Signed y Unsigned en VHDL: Guía práctica
- Dominando sentencias Wait en VHDL: Wait On, Wait Until y uso combinado
- Dominando constructos Loop y Exit en VHDL: Guía práctica