



Microtaladrado: Precisión, Desafíos e Innovaciones de Vanguardia
El microtaladrado nunca ha sido mi fuerte. He realizado mucho taladrado, pero nunca nada mucho menor de 1/64 de pulgada. Si usted también pertenece a ese club, existe todo un mundo del taladrado que nunca ha experimentado, y están ocurriendo cosas bastante asombrosas. Algunas de las investigaciones más recientes que he hecho sobre microtaladrado han sido muy reveladoras, y el proyecto en el que estoy trabajando actualmente ha sido uno de los más desafiantes de mi carrera: todo para taladrar agujeros apenas más grandes que un cabello humano. Analizaremos muchas de las cosas a las que prestar atención y algunos parámetros básicos para iniciar sus propios proyectos de investigación.
Al igual que cualquier otra cosa en el mundo del mecanizado, las cifras no mienten. Muchas de las mismas fórmulas se aplican. Sin embargo, hay MUCHO menos margen de error. Todo, desde la longitud de la ranura hasta la geometría de la punta de la broca, debe ser examinado minuciosamente, y en el microtaladrado no hay respuestas fáciles para nada. Los fabricantes de herramientas serán su mejor recurso para obtener parámetros iniciales, ya que son los expertos en sus propias herramientas. No soy vendedor de herramientas, así que no voy a promocionar una marca sobre otra. Eso, amigos, debe ser parte de su investigación.
Paso 1 en Microtaladrado – Investigar el Material
Eso me lleva al primer paso de su aventura en microtaladrado: la investigación. Debe conocer su máquina, su material, su refrigerante y sistema de refrigeración, y sus herramientas. Cuando digo que necesita "conocer", no me refiero a un conocimiento básico. Investíguelo, conviértase en todo un experto en todo lo que va a hacer antes siquiera de considerar cortar metal. En cuanto al microtaladrado en general, hay mucha investigación disponible, y gran parte de ella proporciona información contradictoria o confusa. Armése con el conocimiento para abrirse paso a través de ella y estará bien. Investigue diferentes refrigerantes, investigue diferentes brocas. Los proveedores de brocas y de refrigerantes deberían tener personas con las que pueda hablar por teléfono para obtener más información – lo más importante, información específica sobre su material.
Actualmente estoy taladrando agujeros de 0,008" en acero inoxidable 15-5 PH. Lo primero que hice fue aprender todo lo posible sobre el acero inoxidable 15-5. Es un material interesante porque se considera un acero inoxidable, pero se comporta como un acero para matrices. Como sabía eso antes de hacer mi investigación, pude navegar por las tablas de los fabricantes de herramientas, saltarme directamente la sección de acero inoxidable y tomar los parámetros de la sección de acero para matrices. Evité muchos dolores de cabeza, porque los parámetros eran muy diferentes – velocidad de husillo mucho más lenta para el acero inoxidable. Mi punto es: el conocimiento del material es clave. Conózcalo primero.
Paso 2 en Microtaladrado – Comprender el Refrigerante
El segundo paso, después de hacer su tarea y determinar los detalles del material que va a mecanizar, el refrigerante que va a usar y reducirlo a dos o tres fabricantes de brocas, es mirar su programa. Ante todo, al programar una operación de microtaladrado, está el ciclo de taladrado en sí. Hay información variada disponible sobre la estrategia más exitosa, pero una cosa en la que todos están de acuerdo es que tiene que ser un ciclo de picoteo. Un ciclo de rompimiento de viruta (donde la broca no se retracta completamente del agujero, solo lo suficiente para romper la viruta) es generalmente ineficaz porque deja virutas en el agujero. En una broca estándar, la ranura lleva esas virutas hacia arriba y fuera del agujero. Técnicamente, las microbrocas harán lo mismo, excepto que realmente no quiere que lo hagan. Brocas tan pequeñas (0,008" en mi caso) NO toleran el re-corte de virutas y eventualmente se romperán por ello. Una retracción completa en cada picoteo es la estrategia que elijo, y aunque pueda tomar un poco más de tiempo, es la mejor manera de asegurar la vida más larga de su broca. Hay mecanizadores (y fabricantes de herramientas) que sugerirán una estrategia de "rompe viruta, rompe viruta, picoteo completo", que será más rápida, pero solo la aplicaría en el extremo superior de la escala del "microtaladrado". Esta escala, por cierto, es otro punto de controversia. Un agujero microtaladrado generalmente se considera cualquier agujero menor de 0,1", pero siempre habrá gente que no esté de acuerdo. Llámelo como quiera, es pequeño. De todos modos, volvamos al tema. La estrategia es muy importante. Quiere asegurarse de que la herramienta despeje el agujero con suficiente distancia y tiempo para evacuar la viruta y recibir algo de refrigerante.
Refrigerante Óptimo para Microtaladrado
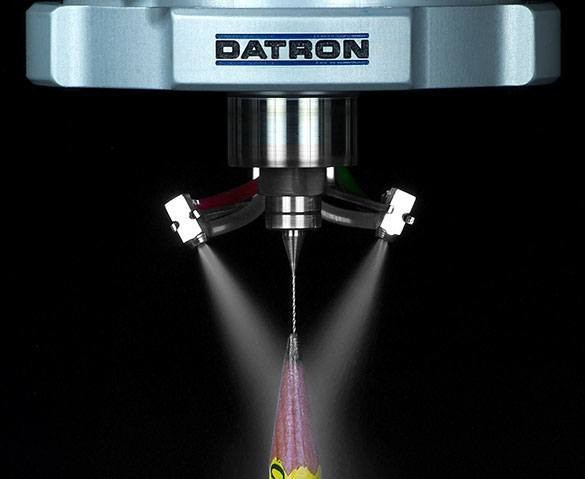
En el microtaladrado, el refrigerante es una consideración clave. Aquí una niebla pulverizada (refrigerante de cantidad mínima) rocía sobre una microbroca (mostrada en comparación con la punta de un lápiz). ¡Sí, taladramos la punta del lápiz… porque podemos!
Refrigerante. Es un término interesante – fiel a la vida, ya que en realidad está enfriando la herramienta, o al menos actuando como vehículo para la transferencia de calor. Sin embargo, en el microtaladrado, el aspecto más importante es la lubricación. Los refrigerantes solubles en agua hacen algo muy curioso que la mayoría de la gente no se da cuenta cuando está taladrando. Cuando el fondo de su agujero se llena de refrigerante y la herramienta entra en el agujero, en realidad se presuriza. En circunstancias normales esto no es una preocupación, pero con microbrocas tan frágiles puede ser suficiente para sobrepasar la herramienta. Estoy usando un sistema de nebulización para mi operación, junto con un aceite fino que fluye bien. Lo que ocurre es que el aceite se acumula en la parte superior de la pieza, así que no importa qué, la broca pasa a través del refrigerante y la lubricación antes de contactar la pieza. El único problema que esto presenta son las virutas. A medida que mecaniza agujeros, nota virutas acumulándose alrededor de los agujeros completados. Debido a que el aceite no fluye como un refrigerante por inundación, no arrastra las virutas. Este es actualmente un problema que estoy tratando de remediar, pero de nuevo es un proceso muy lento que implica mucha paciencia… y frustración. Estará bien. Planee romper algunas brocas, y planee probar diferentes cosas. Solo no planee taladrar cien agujeros en diez minutos. El microtaladrado no es, y no debe considerarse, una operación de mecanizado de alta velocidad. Requiere cuidado y precisión.
Herramientas Óptimas para Microtaladrado
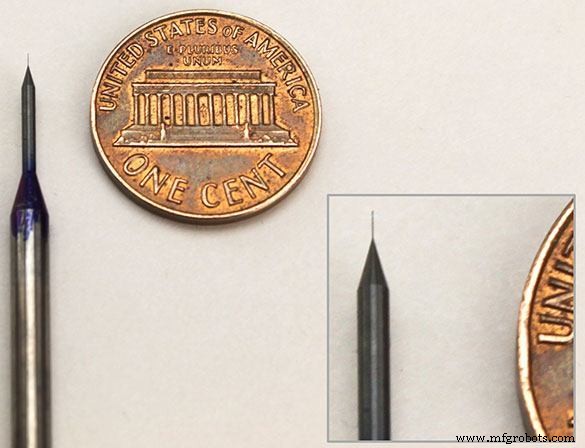
Finalmente, voy a hablar un poco sobre las herramientas en sí. Hay muchas empresas de herramientas que proporcionan microbrocas. En su investigación encontrará que muchas de ellas tienen información muy específica sobre la geometría que usan para sus cortadores, los recubrimientos y cualquier otra campana y silbato que pueda imaginar. Hágase un favor y preste atención. Parte de eso puede parecer relleno, lo cual puede ser, pero parte es muy importante. Si ha leído alguno de mis otros blogs, sabe que a veces cosas aparentemente pequeñas marcan toda la diferencia. Este es el caso. Estas herramientas deben ser rectificadas con precisión e increíblemente afiladas. Como ocurre con la mayoría de los aspectos del microtaladrado, hay opiniones diferentes sobre el material de la herramienta – metal duro o acero de alta velocidad (HSS). Mientras que el metal duro ofrece mejor rigidez y mayor sostenibilidad del filo de corte, el acero de alta velocidad ofrece más flexibilidad. El metal duro es frágil y se romperá en cuanto se desafile – el acero de alta velocidad es más indulgente y de menor costo. Todo se reduce al material de la pieza de trabajo. Esta es otra situación en la que se lo dejo a los verdaderos expertos – los que fabrican las herramientas. Un último consejo sobre las herramientas – no compre barato. Si hace su investigación y descubre que puede alcanzar sus objetivos con una broca de $15, eso es fantástico. Solo no evite una broca solo porque cueste $75. El nombre del juego es el valor, y asegúrese de explicarle a su departamento financiero que el mejor valor no significa la broca más barata. Si la "Broca A" cuesta $15 y taladra 100 agujeros, y la "Broca B" cuesta $75 pero taladra 1.000 agujeros, entonces el mejor valor es la Broca B, incluso a cinco veces el costo.
Le daría una idea de algunos de los parámetros que estoy usando, pero eso esencialmente derrotaría el propósito de mi publicación. Haga su investigación, encuentre sus números y ejecútelos. He estado muy impresionado con el éxito de los parámetros base que he recibido de las empresas de herramientas, así que siempre recuerde – confíe en los números.
máquina CNC
- Guía Experta de Máquinas de Taladrado y Roscado: Personalización y Versatilidad
- Características y Ventajas Esenciales de las Máquinas de Fresado y Taladrado
- Diferencias entre Taladrado, Mandrinado y Escariado: Guía Clave
- Taladradoras de Avance Manual vs. Avance Automático: Guía Completa
- Taladrado explicado: Definición, proceso y 12 consejos expertos para metal
- Máquinas de Taladrado Explicadas: Definiciones, Tipos y Operaciones
- Optimización del taladrado y fresado de compuestos CFRP en aeroespacial
- Servicios de Grabado y Marcado Láser de Precisión: Diseños Personalizados en Aluminio, Cuero, Madera y Más
- Crear un ciclo de taladrado G81 personalizado usando macro Fanuc y llamada modal G66
- Principales Causas de Accidentes y Desastres en Plataformas de Perforación: Lo Que Debe Saber
- Congatec presenta ecosistema 100 W para edge embebido de alto rendimiento y micro‑servidores