



Mecanizado 5 ejes simplificado: Desmitificando y desbloqueando capacidades avanzadas
En febrero 2013 publiqué "5 ejes… no es tan aterrador", uno de mis artículos más leídos. Expando ahora un poco más, profundizando en lo que se puede hacer con tecnología 5 ejes… y mostrando cómo incluso funciones avanzadas no son más que sentido común multieje, si se desglosan.
Con todo el ruido sobre mecanizado 5 ejes, ha sido fácil educar a talleres sobre el beneficio de cambiar a plataforma 5 caras o 3+2, para mayor eficiencia y rentabilidad. Pero regularmente surge el argumento: aunque ven el beneficio de una sola preparación, creen que solo pueden mecanizar una pieza a la vez… y eso simplemente no es cierto. Con creatividad en utillaje o usando utillaje OEM profesional disponible, se pueden añadir más piezas al proceso —e incluso automatizar total o parcialmente si se desea.
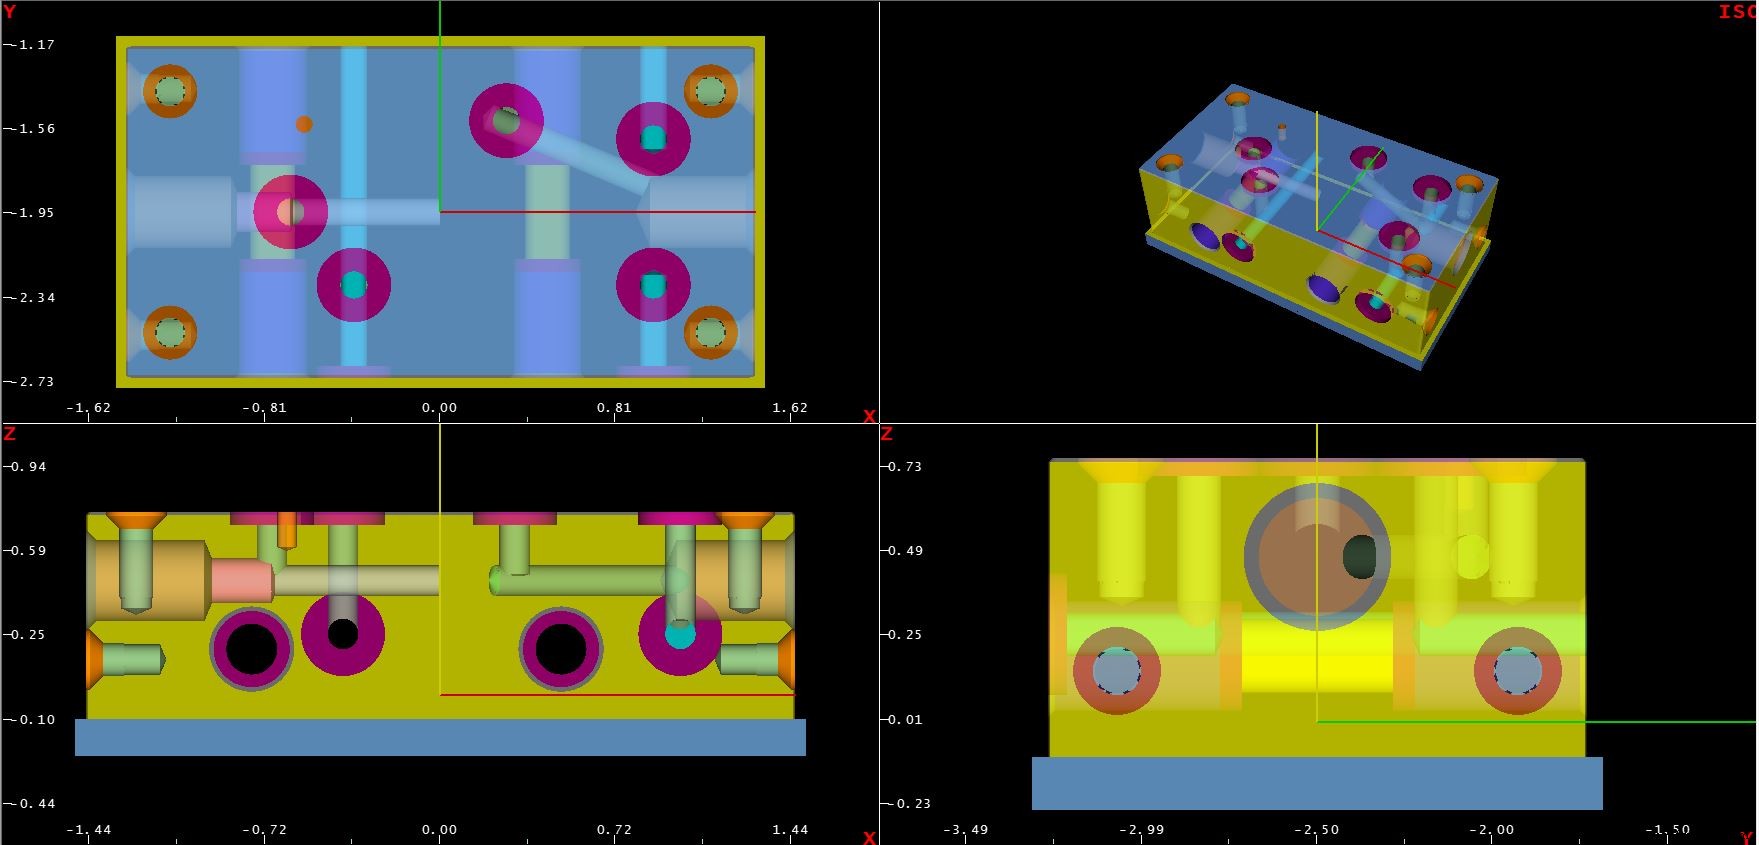
Trabajé recientemente con un cliente que mecanizaba un colector rectangular simple, con 5 caras con características simples (puertos, roscados/cónicos, ranuras tóricas) para procesar en mínimas preparaciones… ¡candidato perfecto para 5 caras o 3+2!
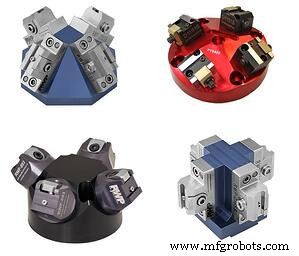
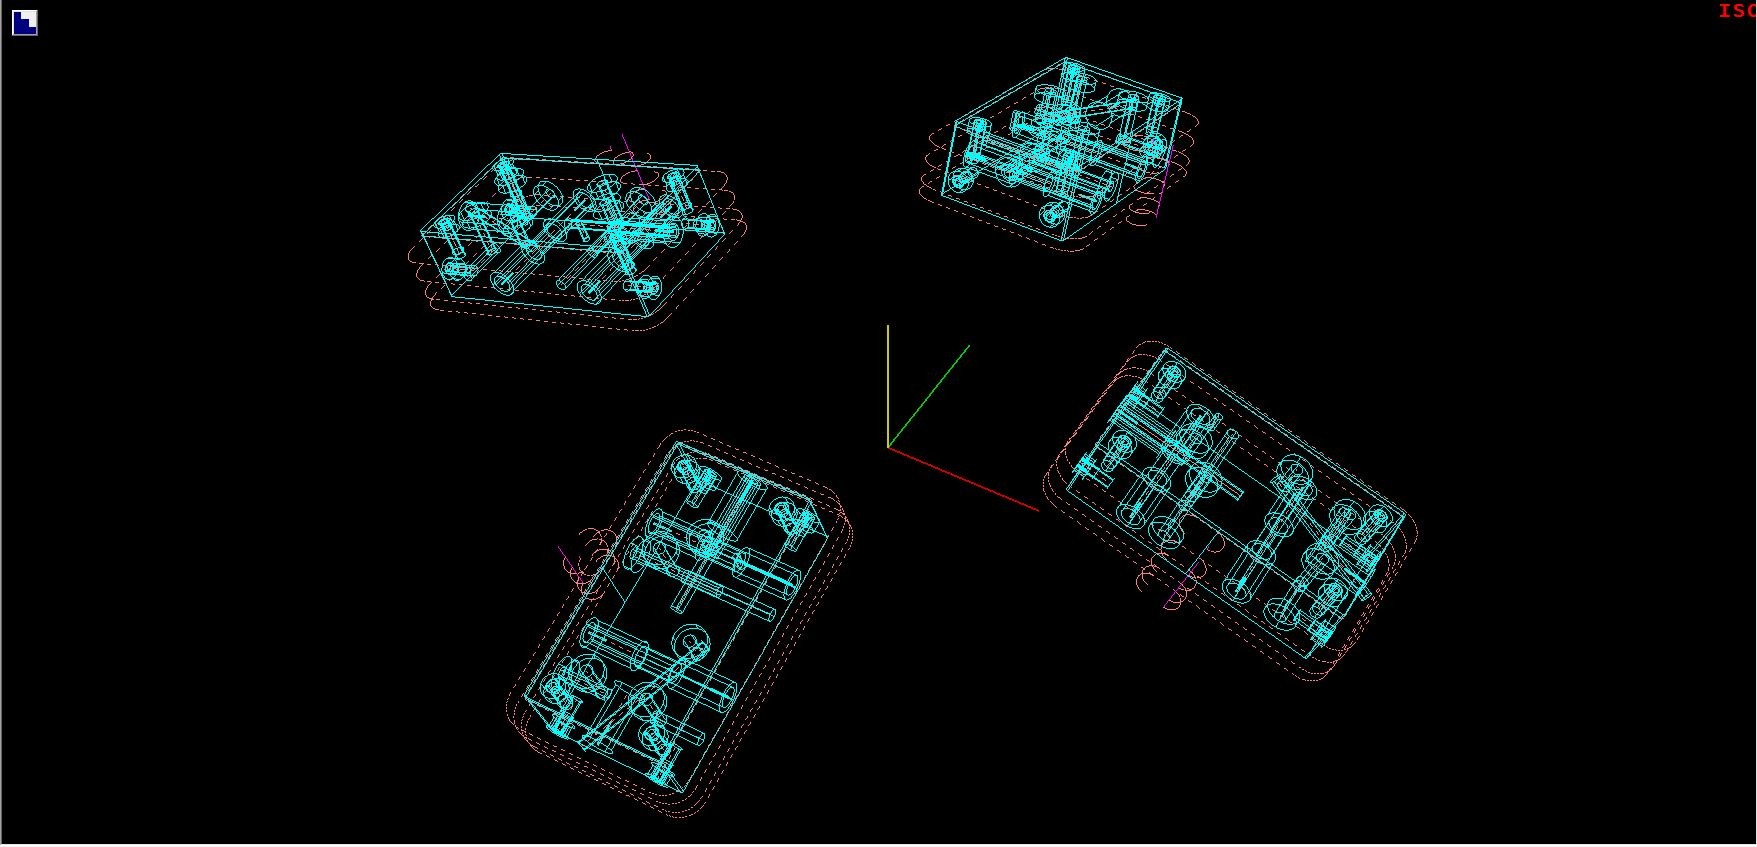
Analizando la pieza, vio que —usando un utillaje comercial con 4 prensas en pirámide de 20°— podía llevar este proceso al siguiente nivel. Este utillaje da suficiente clearance para alcanzar las 5 caras de las 4 piezas, incluyendo un taladro inclinado, y obtiene 4 piezas completas cada vez que abre las puertas… todo con UNA SOLA PREPARACIÓN DE PIEZA. Al ser trabajo repetitivo, cambian fácilmente de un trabajo complejo a otro muy rápido, completando múltiples operaciones en múltiples piezas en una sola preparación… y solo tienen que captar una coordenada de trabajo fácil de encontrar.
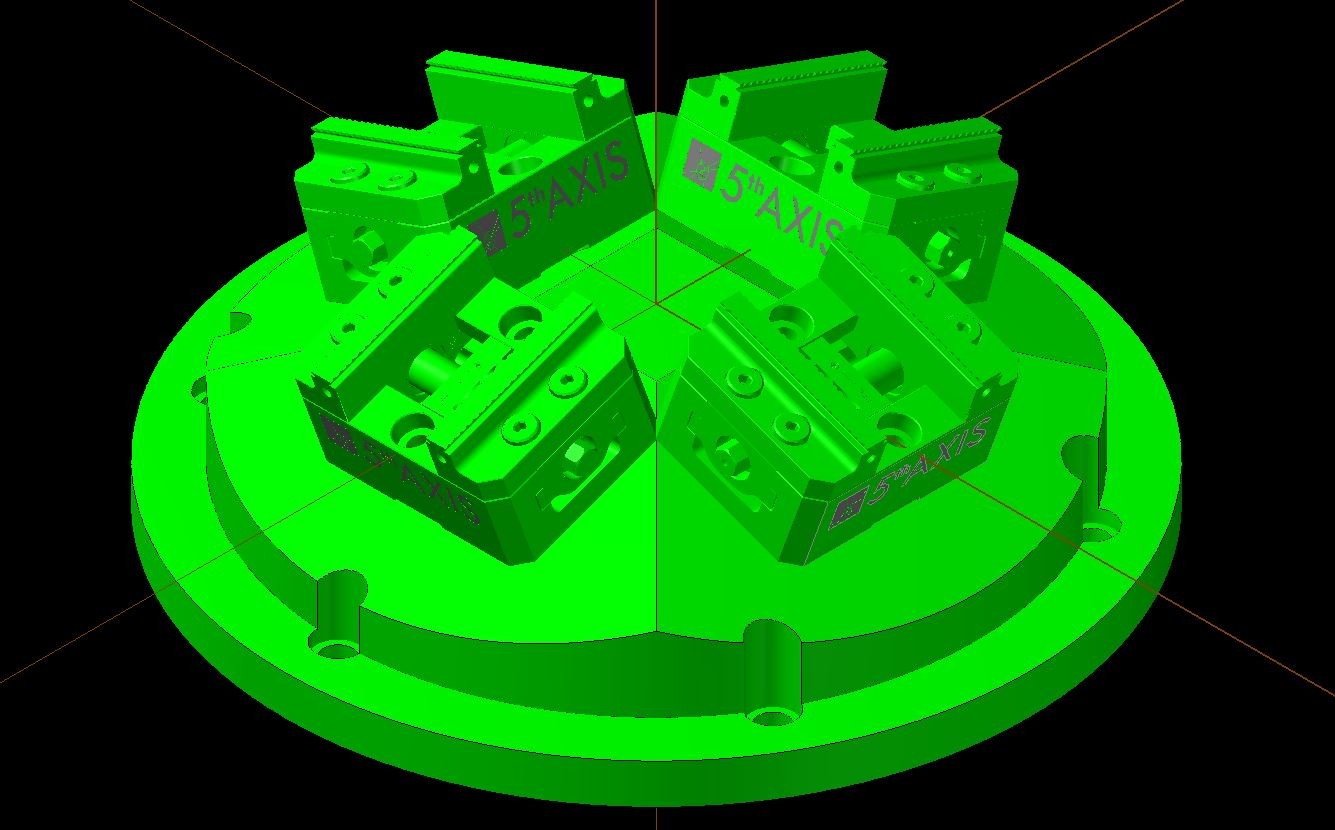
¿Qué tan difícil es la programación? Apuesto a que piensa que debe ser una pesadilla rastrear todas esas piezas, caras y ángulos cambiantes. ¿Me creería si le digo que realmente es bastante simple?
Como es el artículo 2 de una serie, empiezo donde terminó el anterior. Si necesita refrescar o aprender sobre programación 5 caras, consulte mi artículo anterior o esta serie corta de videos: videos de formación 5 caras.
Para repetir y optimizar un programa, primero debemos tener un programa que repetir y optimizar. Usando principios del artículo anterior o videos, asumamos que creamos un programa exitoso para una sola pieza, pero tras probarlo decidimos usar utillaje multilateral y optimizar todo el proceso… a posteriori. Asumamos también que la pieza se programó desde un punto de referencia en el centro de la cara inferior de la pieza (usaremos la pieza del cliente referenciada).
Si hubiéramos decidido usar el utillaje multilateral desde el principio, habríamos abordado el proceso distinto. Pero como quiero mostrar que un cambio de proceso "a mitad de camino" no debe alarmar, usaremos funciones simples del control para lograrlo con éxito.
Una vez cargadas todas las piezas en el utillaje, lo primero es reubicar el punto de origen —del punto de referencia previo en la pieza única, a la nueva ubicación para este nuevo proceso. Como mecanizamos múltiples piezas en utillaje redondo, el lugar obvio para referenciar sería el centro superior del propio utillaje. Como no queremos reprogramar la pieza, contaremos esta variación de posición con un bloque de plano de transformación. Un plano de transformación típicamente reorienta y localiza un cambio temporal de plano de trabajo, pero aquí lo usaremos para reubicar y orientar temporalmente un programa de pieza completo. Como los planos de transformación pueden apilarse —si no se cancelan, uno nuevo es un cambio incremental del anterior— mantendremos este primero activo hasta el final del programa/proceso, y luego lo cancelaremos.
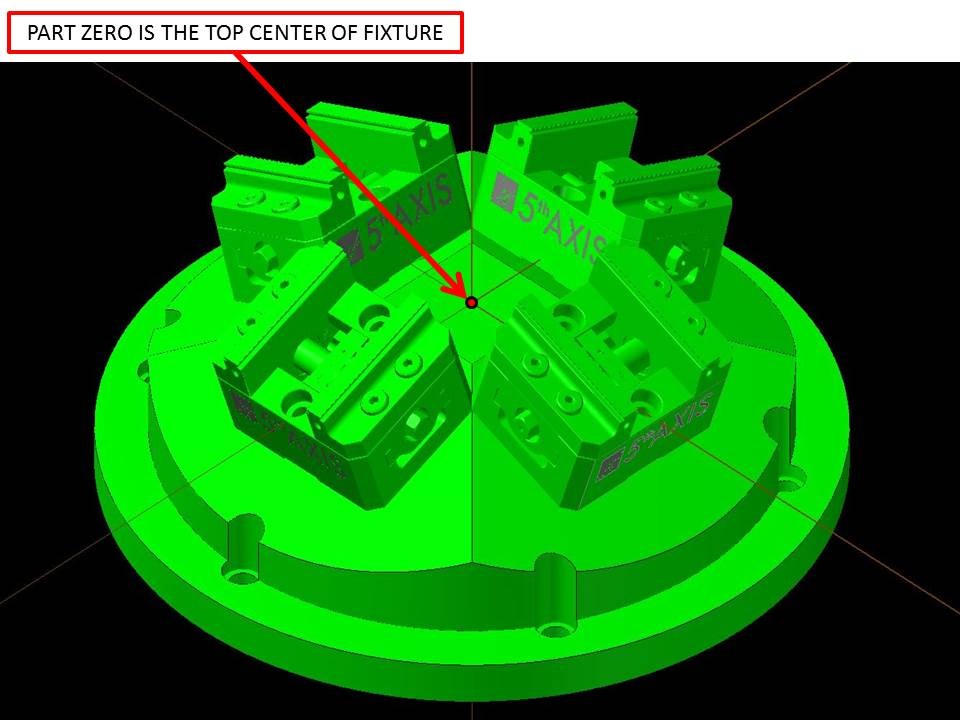
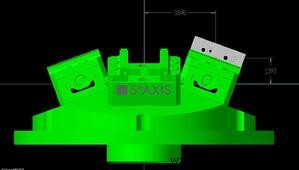
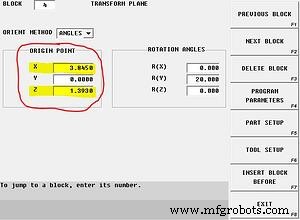
En este ejemplo, la primera pieza (posición 3 en punto) está a 3.845" en X positivo desde el centro del utillaje; y 1.393" positivo en Z (imagen referencia). Ingresamos estos valores en campos XYZ de "punto de origen" del plano de transformación. Ahora inclinamos 20° alrededor del eje Y para alinear con el utillaje. Ingresamos +20 en campo "ángulo de rotación" para rotación alrededor de Y. El ejemplo muestra bloque conversacional, pero en NC sería: G68.2 X3.845 Y0 Z1.393 B20… G68.2 designa plano de transformación, XYZ reubican punto de referencia, e inclinación alrededor de Y es cambio en eje B.
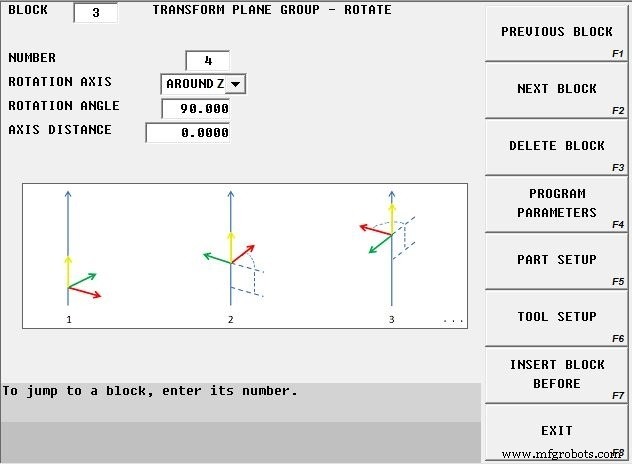
Hecho esto para la primera pieza, debemos abordar las otras tres. Lo haremos "bucleando" el paso previo, ejecutando el programa de pieza en los intervalos restantes de 90°. Esto se logra con comando "grupo de plano de transformación". Permite patronar un plano de transformación en cualquier dirección —aquí rotar (bucle) 4 veces alrededor del centro del utillaje en eje Z, cada 90°.
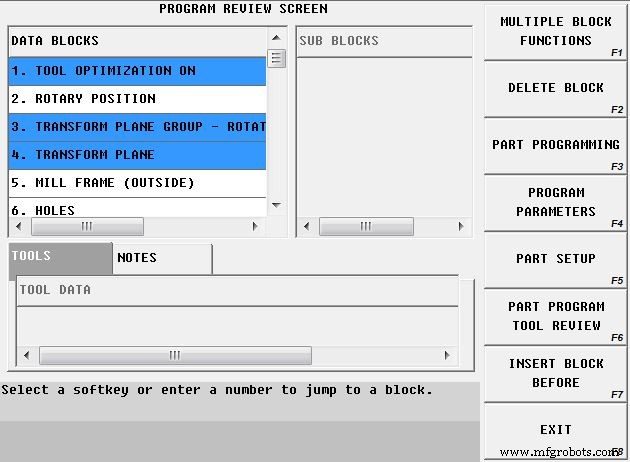
Finalmente, cambios de herramienta. Como el programa usa >20 herramientas y fue escrito para una sola pieza, al ejecutarlo completaría una pieza entera antes de pasar a la siguiente… nada eficiente. Activaremos "optimización de cambio de herramienta" (TCO). El bloque TCO optimiza cambios: cada vez que una herramienta entra al husillo, el control busca en todo el proceso cuántas veces y en qué ubicaciones se usa esa herramienta… y ejecuta todos esos procesos antes de otro cambio. Esto reduce cambios de 80 (para completar cada pieza antes de la siguiente) a solo 20 (número de herramientas del programa).
Resultado final: 4 piezas terminadas, en una sola operación, en utillaje multiparte, desde un programa simple de una pieza, con una sola preparación fácil de localizar. ¿No fue fácil?
Para más sobre tecnología 5 ejes, vea nuestro webinar grabado "Take Five for 5-Axis… complex technology simplified", o visite www.5-axis.org.
máquina CNC
- Más Allá de los Tickets: Cómo el Portal de Solicitudes de Trabajo de Fiix Impulsa el Mantenimiento Productivo Total
- 12 Tendencias de Fabricación por Contrato que Moldean el Futuro: Parte 3
- 12 Tendencias Clave que Transforman la Fabricación por Contrato – Parte 2
- 12 Tendencias de Fabricación por Contrato que Reforman la Industria: Parte 1
- Cómo las cotizaciones de corte pueden revolucionar tu estrategia de precios: guía completa
- Cilindricidad en GD&T: Logrando Redondez y Rectitud Precisas
- Mecanizado 5 ejes desmitificado: Por qué no es tan intimidante como parece
- Dominando el Diseño para Manufacturabilidad: Parte 2 – Tolerancias y Optimización de Características
- Aplicaciones de Grabado Láser: Tipos Comunes de Superficies en Diversas Industrias
- Servicios de Mecanizado de Piezas Pequeñas de Precisión para la Excelencia Industrial
- Lux Research Revela el Verdadero Valor de las Patentes de Sensores en Todas las Industrias