



Configuración Eficiente de Offsets de Herramienta y Pieza con G10 (Entrada Programable de Datos)
El código G10 (entrada programable de datos) se usa para ingresar datos de offset de herramienta y offset de fijación (offset de pieza) en la máquina CNC. Es un método muy sencillo para tomar offsets. G10 sirve en el programa de posición de datum. Este código es muy útil cuando se desea operar en múltiples fijaciones o repetir el mismo proceso. Usándolo, se ahorra el tiempo requerido para la configuración de offsets.
1. ENTRADA DE DATOS DE OFFSET DE HERRAMIENTA
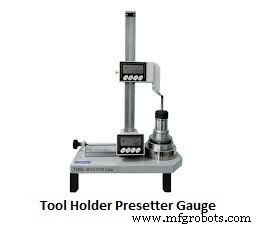
El Calibrador Preajustador de Portaherrramientas se usa para medir el offset de la herramienta. Se obtienen los valores de X e Y (diámetro y longitud), y se ingresan directamente en la pantalla de offsets.
G10 L10 P1 R200 (Offset programable, L10 = longitud de herramienta, P1 = nº offset herramienta, R200 = valor longitud)
G10 L11 P1 R195 (Offset programable, L11 = desgaste longitud, P1 = nº offset, R195 = valor desgaste longitud)
G10 L12 P1 R50 (Offset programable, L12 = radio herramienta, P1 = nº offset, R50 = valor radio)
G10 L13 P1 R47 (Offset programable, L13 = desgaste radio, P1 = nº offset, R47 = valor desgaste radio)
2. ENTRADA DE DATOS DE OFFSET DE FIJACIÓN (OFFSET DE PIEZA)
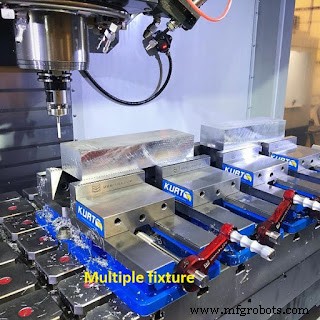
Aquí se toman offsets de múltiples fijaciones. El número de offset de pieza suele ser P1 a P6 para entender la coordenada de offset de la fijación respecto a la máquina.
Donde:
P1 = G54 (coordenada offset pieza)
P2 = G55 P3 = G56 P4 = G57 P5 = G58 P6 = G59
Bloque: G10 L2 P1 X-302.5 Y-309.50 Z-522.6 A0.0
(Offset programable, L2 = datos offset fijación, P1 = coordenada offset pieza. Use según necesidad, ingrese valores medidos X, Y, Z. A0.0 = en algunas máquinas existen ejes A, B, C; aquí se pone cero)
Ejemplo:
O0123 ;
N10 M06 T01 ;
N20 G90 G10 L2 P1 X-302.5 Y-309.50 Z-522.6 A0.0 ;
N30 G43 H01 ;
N40 G99 G81 G91 X30 Y0 Z-45 R5 K4 F120 ;
N70 G98 G90 G80 G00 Z100 ;
N80 M05 M09 M30 ;máquina CNC
- Maximice la ventaja de su organización: Convierta datos en insights estratégicos
- Optimizando la Vida de la Herramienta con Datos de Máquina: Una Guía Moderna
- Dominar operación fresadora CNC con NC Studio: Guía paso a paso
- Técnicas Esenciales de Entrada de Herramienta para Mecanizado de Precisión
- Técnicas Precisas Desplazamiento Herramienta Tornos CNC en Controles Fanuc
- Desbloqueando Sinumerik 840D: Domine Variables $TC_DP Datos Herramienta para Programación CNC Precisa
- Configuración de Desplazamientos de Herramienta en Torno SINUMERIK 808D: Guía Paso a Paso
- Restablecer Todos los Offsets en Máquinas Haas CNC Usando Código G G10
- Memoria de Offset de Herramienta: Definición Clave en Diccionario CNC
- Sensores MEDLI2 capturan datos críticos durante el aterrizaje del Perseverance en Marte
- Aprovechar los datos en el Internet de la Fiabilidad: estrategias para una gestión efectiva