



Maquinabilidad explicada: Factores clave, técnicas de mejora y medición
La facilidad de cortar metal con herramienta de corte se llama maquinabilidad. Sin embargo, es difícil cuantificar esta característica por los muchos factores que la determinan. Este artículo introduce los fundamentos: qué es, factores que influyen, tabla de maquinabilidad de metales, cómo mejorarla y medirla.
¿Qué es la maquinabilidad?
Es una medida de lo fácil que es cortar un material con herramienta de corte, o lo fácil de cortar metal. Define qué tan fácilmente un material (principalmente metal) puede cortarse o conformarse proporcionando acabado superficial satisfactorio. Materiales con buena maquinabilidad requieren poca potencia, producen acabado suave y minimizan desgaste de herramienta. En cambio, materiales de baja maquinabilidad requieren fuerzas de corte altas, dan mal acabado y desgastan herramientas. Por tanto, son más caros de procesar.
El Instituto Americano del Hierro y Acero (AISI) estableció índice de maquinabilidad del 100% relativo al acero B1112 de 160 Brinell. Metales con mayor maquinabilidad se califican >100%, menores <100%. El índice se determina midiendo promedio ponderado de velocidad de corte normal, acabado superficial y vida de herramienta para cada material.
Tabla de maquinabilidad de metales
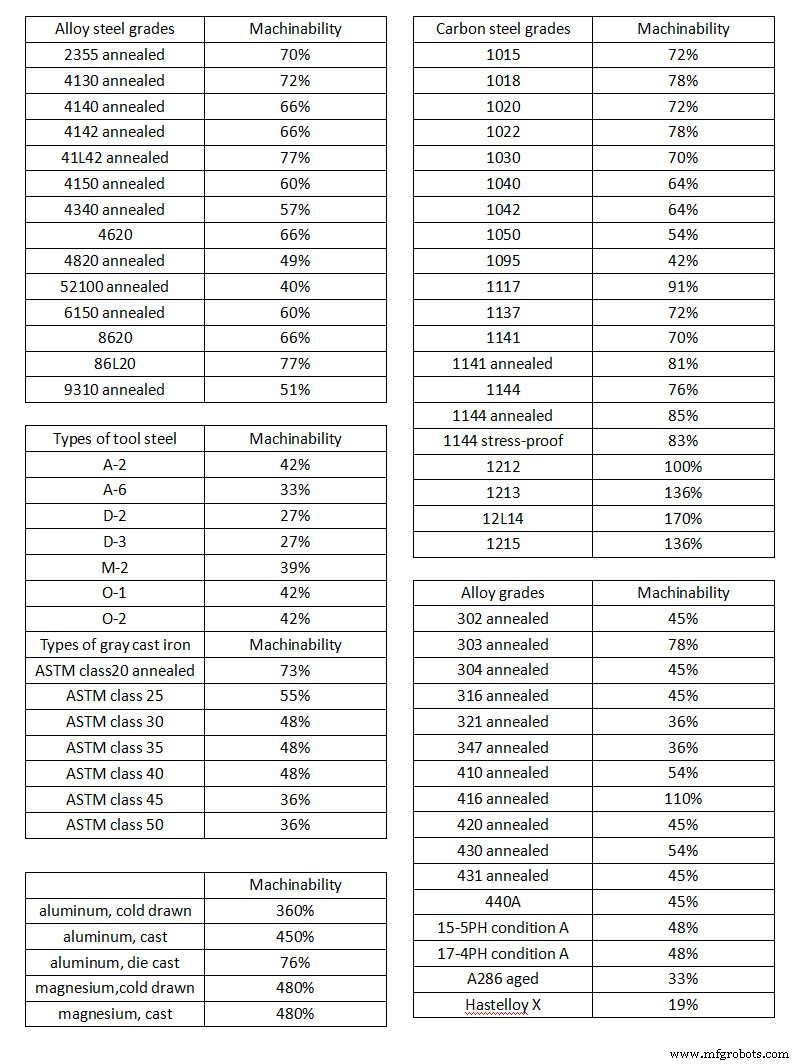
(Fuente: https://www.cnclathing.com/guide/cnc-machining-material-machinability-chart-machinability-of-metals-and-plastics-cnclathing)
Factores que afectan la maquinabilidad
1) Factores relacionados con características de la pieza
Dureza del metal:
Si el metal es duro, requiere más potencia y genera alta temperatura. Por tanto, puede ocurrir desgaste de herramienta, resultando en mala maquinabilidad.
Composición química:
Al mecanizar metales puros, fuerzas de corte y desgaste son muy altos. Pero añadiendo pequeñas cantidades de carbono, manganeso, plomo, azufre y fósforo al acero, mejora la maquinabilidad. Productividad y acabado también mejoran.
- Aceros bajo carbono (0.01%-0.15% C): mala maquinabilidad por alta ductilidad y tenacidad.
- Contenido de carbono 0.25%-0.3%: buena maquinabilidad.
- Adición de 1% Mn y 0.15% P mejora maquinabilidad.
- Si hay azufre y fósforo, las virutas tienden a romperse por fragilidad.
- Algunos metales añadidos al acero (silicio, níquel, cromo, vanadio, molibdeno) tienen efecto perjudicial.
Microestructura:
Metales muestran mala maquinabilidad si contienen inclusiones abrasivas, estructura no uniforme, granos grandes y distorsionados.
Tratamiento de metales:
- Acero trabajado en frío: mejor maquinabilidad, aumenta vida de herramienta y permite velocidades de corte altas.
- Maquinabilidad de aceros alto carbono mejora con trabajado en caliente.
- Tratamientos térmicos (normalizado, recocido, revenido) ayudan a mejorar maquinabilidad.
2) Factores relacionados con herramienta
- Material de herramienta
- Geometría de herramienta
- Naturaleza de corte
- Rigidez de herramienta
3) Factores relacionados con condiciones de corte
- Velocidad de corte
- Avance y profundidad de corte
- Temperatura de corte
- Refrigerante/lubricante
4) Factores relacionados con máquinas
Las máquinas herramienta deben ser rígidas y robustas para mejor maquinabilidad de la pieza.
Mejorar la maquinabilidad de materiales
Aunque los metales tienen propiedades físicas fijas, el estado de la pieza puede alterarse para facilitar mecanizado. También pueden añadirse aditivos a la aleación.
- Aditivos: Añadir elementos de otros materiales para facilitar corte. Ej.: al mecanizar acero, añadir plomo y azufre facilita corte.
- Tratamiento térmico: Calentar y enfriar metales para cambiar propiedades. Reduce dureza, facilitando trabajo. Ej.: recocido de aleaciones base níquel mejora maquinabilidad.
- Factores externos: Facilitan mecanizado sin cambiar material. Ej.: ajustar material de herramienta, velocidad, ángulo, condiciones de operación y otros parámetros facilita corte de materiales difíciles.
Medición de la maquinabilidad
Por los muchos factores que afectan, la maquinabilidad es un concepto vago difícil de cuantificar.
Sin embargo, ingenieros y científicos intentan medirla mediante métricas como: consumo de potencia (energía para cortar), vida de herramienta (qué tan rápido se desgasta), acabado superficial (suavidad resultante).
- Consumo de potencia: Evaluar por fuerza requerida, medida con métricas energéticas estándar.
- Vida de herramienta: Calcular cuánto dura la herramienta cortando un material dado.
- Acabado superficial: Notar grado de reborde acumulado durante mecanizado; materiales muy maquinables no desarrollan reborde.
Proceso de manufactura
- Tipos de Bombas Industriales Explicados: Funciones, Aplicaciones y Diferencias Clave
- Dominando el corte por hilo: Guía completa de EDM por hilo
- Centro de Mecanizado vs Centro de Torneado: Comparación Experta y Guía
- Mecanizado CNC en Torno Versátil: Del Metal al Plástico
- Sierra Circular para Corte de Metal: Guía Completa
- Mecanizado avanzado de titanio y superaleaciones HRSA: Optimizando mecanizabilidad, refrigerantes y utillaje
- Factores Clave para Lograr Resultados Precisos en Corte por Plasma
- Factores Clave que Influyen en los Costes de Corte Láser
- Entendiendo la Tecnología Láser: Guía Completa para Corte y Grabado
- Dominando los Sistemas de Corte por Perfil: Técnicas Avanzadas para el Metal Moderno
- Corte láser explicado: Tecnología, aplicaciones y beneficios