



Factores Clave para Lograr Resultados Precisos en Corte por Plasma
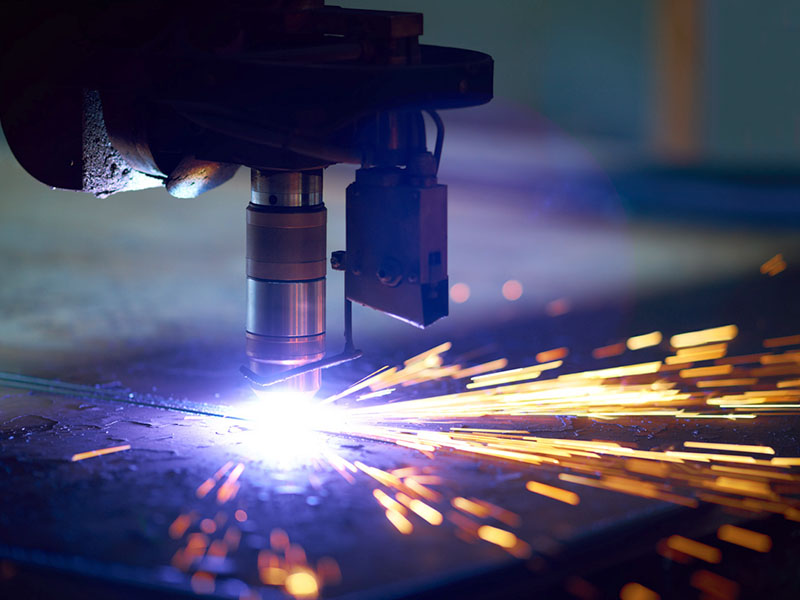
1. Gas de Trabajo
El gas de trabajo y su caudal son el parámetro principal que afecta la calidad de corte. El aire en plasma es solo uno de muchos gases; usado por bajo coste, pero efecto limitado. Incluye gas formador de plasma y gas auxiliar; algunos equipos requieren gas de arranque. Seleccionar gas según material, espesor y método. El gas debe formar el chorro de plasma y expulsar metal fundido y óxidos del corte. Flujo excesivo lleva más calor del arco, acorta chorro, reduce capacidad de corte y desestabiliza arco; flujo insuficiente pierde rectitud del arco, penetración menor, escoria. Por tanto, flujo debe coincidir con corriente y velocidad. Máquinas actuales controlan flujo mediante presión de gas (boquilla fija → presión controla flujo). Presión para un espesor dado se elige según datos del fabricante; aplicaciones especiales requieren prueba real.
Gases más comunes: argón, nitrógeno, oxígeno, aire, H35, mezcla argón-nitrógeno.
- A. Aire: ~78 % N₂ → escoria similar a nitrógeno; ~21 % O₂ → alta velocidad en acero bajo carbono; gas más económico. Problemas: colgado de escoria, oxidación del corte, aumento de nitrógeno, menor vida de electrodo/boquilla, afecta eficiencia y coste.
- B. Oxígeno: Aumenta velocidad en acero dulce. Modo similar a corte por llama. Arco de alta T y energía → mayor velocidad. Requiere electrodo resistente a oxidación a alta T y protección contra impacto al arrancar para alargar vida.
- C. Hidrógeno: Gas auxiliar mezclado. H35 (35 % H₂, resto Ar) = uno de los gases con mayor capacidad de corte plasma. H₂ aumenta tensión de arco; chorro plasma H₂ tiene alto entalpía; mezclado con Ar, capacidad de corte mejora mucho. Para materiales >70 mm, Ar+H₂ habitual; con chorro de agua que comprime arco Ar+H₂, mayor eficiencia.
- D. Nitrógeno: Gas común. A mayor tensión de alimentación, arco plasma N₂ más estable y energía de chorro > Ar; incluso en metales viscosos (acero inox, aleaciones Ni) escoria en borde inferior mínima. Solo o mezclado. En corte automático, N₂ o aire son gases estándar para corte rápido de acero al carbono. A veces N₂ como gas de arranque para plasma O₂.
- E. Argón: Casi no reacciona con metales a alta T; arco muy estable; boquillas y electrodos duran más. Pero tensión baja, entalpía baja, capacidad limitada. Espesor de corte ~25 % menor que con aire. Tensión superficial de metal fundido en ambiente Ar ~30 % > que en N₂ → más colgado de escoria. Incluso mezclas Ar tienden a pegar escoria. Hoy raro usar Ar puro solo.
2. Velocidad de Corte por Plasma
Además del gas, la velocidad influye decisivamente en calidad. Velocidad óptima según manual o prueba. Varía según espesor, material, punto de fusión, conductividad térmica, tensión superficial fundido.
- A. Aumento moderado mejora calidad: ranura más estrecha, superficie más lisa, menos deformación.
- B. Velocidad excesiva → energía lineal < requerida; chorro no expulsa fundido a tiempo → gran arrastre posterior, calidad baja.
- C. Velocidad muy baja: zona de corte = ánodo; para mantener arco estable, arco busca conducción cerca de ranura → transfiere más calor radialmente → ranura se ensancha. Fundido en bordes se acumula y solidifica en borde inferior formando escoria difícil; borde superior se funde y redondea.
- D. Velocidad extremadamente baja: arco puede extinguirse por ranura too ancha. Buena calidad y velocidad son inseparables.
3. Corriente de Corte por Plasma
Parámetro clave: determina espesor y velocidad de corte = capacidad de corte. Para uso correcto y corte rápido de calidad, entender y dominar parámetros.
- A. Aumentar corriente → energía de arco ↑ → capacidad ↑ → velocidad ↑.
- B. Aumentar corriente → diámetro arco ↑ → arco más grueso → ranura más ancha.
- C. Corriente excesiva → carga térmica boquilla ↑ → boquilla dañada prematuramente → calidad baja, incluso corte normal imposible.
Al elegir fuente de alimentación: ni demasiado grande (despilfarro, coste alto, corriente no usable) ni demasiado pequeña (no cumple requisitos, daña máquina). Elegir corriente y boquilla según espesor de material.
4. Altura de Boquilla
Distancia entre cara de boquilla y superficie de corte; parte de longitud total de arco. Plasma usa fuente de corriente constante o caída pronunciada. Al aumentar altura: corriente cambia poco, pero longitud de arco ↑ → tensión de arco ↑ → potencia de arco ↑; pero arco expuesto al ambiente más largo → pérdidas de energía ↑. Efecto combinado: a menudo el primero anulado por segundo → energía efectiva de corte ↓ → capacidad ↓. Síntomas: fuerza de soplado de chorro debilitada, escoria residual en parte inferior ↑, borde superior sobrefundido con redondeo. Además, chorro plasma se expande tras salir de boquilla; mayor altura → ranura más ancha. Por tanto, altura mínima mejora velocidad y calidad. Pero altura too baja → doble arco. Boquilla cerámica externa permite altura cero (cara boquilla toca superficie) con buen resultado.
5. Potencia de Arco
Para arco plasma altamente comprimido: boquilla con orificio menor, longitud mayor, refrigeración reforzada → aumenta densidad de corriente en sección efectiva = densidad de potencia de arco ↑. Pero compresión también aumenta pérdidas de potencia de arco. Energía efectiva real < potencia de fuente. Pérdidas 25–50 %; compresión por agua aún mayor. Considerar en diseño de parámetros o cálculo económico.
Espesores industriales <50 mm. Corte con arco plasma convencional en este rango suele dar ranuras ancho desigual; borde superior pierde precisión dimensional y aumenta post-procesado. Con plasma O₂/N₂ en acero al carbono, Al, inox, espesor 10–25 mm: cuanto más grueso, mejor perpendicularidad; error angular 1–4°. Espesor <1 mm: error angular aumenta de 3–4° a 15–25° al disminuir espesor.
Causa: desequilibrio aporte calorífico de chorro plasma en superficies de corte; energía liberada más en parte superior que inferior. Desequilibrio ligado a compresión de arco, velocidad, distancia boquilla-pieza. Aumentar compresión extiende chorro de alta T formando zona alta T más uniforme; mayor velocidad de chorro reduce diferencia ancho sup/inf. Pero compresión excesiva en boquillas convencionales causa doble arco: consume electrodo/boquilla, imposibilita proceso, baja calidad. Velocidad excesiva y altura boquilla excesiva también aumentan diferencia ancho sup/inf.
máquina CNC
- Elegir la máquina de corte por plasma CNC adecuada para su taller: Guía práctica
- Factores Clave que Influyen en los Costes de Corte Láser
- Factores Clave que Impulsan los Costes de Corte Láser: Lo Que Necesita Saber
- Cómo se Determinan los Precios de Corte Láser – Una Guía Clara
- Láser vs. Plasma: Elegir la Tecnología de Corte de Metal Adecuada
- Corte por plasma vs. corte por láser: Diferencias clave y cuándo usar cada uno
- Corte Láser: Precisión, Versatilidad y Beneficios Clave para la Fabricación Moderna
- Corte de Precisión en Metal con Sistemas Plasma y Oxi/Combustible
- Maximice la eficiencia del corte por plasma con tecnología True-Hole
- Cómo Elegir la Mesa de Plasma CNC Ideal para su Taller
- Factores Clave que Impulsan los Costos de Fabricación de Metales — Guía Práctica