



Entendiendo la Simetría GD&T: Definición, Aplicación y Alternativas
Qué es la Simetría
La simetría GD&T es una tolerancia 3D que asegura que las características de la pieza sean simétricas respecto al plano de datum. La dimensión define un plano central y crea una zona de tolerancia alrededor de él. Esta tolerancia es similar a la concéntrica, y la verificación de tolerancia de simetría también consume mucho tiempo y es difícil. Generalmente se recomienda usar posición, paralelismo o rectitud en lugar de tolerancia simétrica.
La cotación simétrica GD&T asegura el control de simetría verificando la distancia entre dos puntos correspondientes en ambos lados del plano de datum y calculando su punto medio. Estos puntos medios deben ubicarse cerca del plano de datum y dentro de la zona de tolerancia simétrica especificada en el marco de control de característica.
Zona de Tolerancia de Simetría
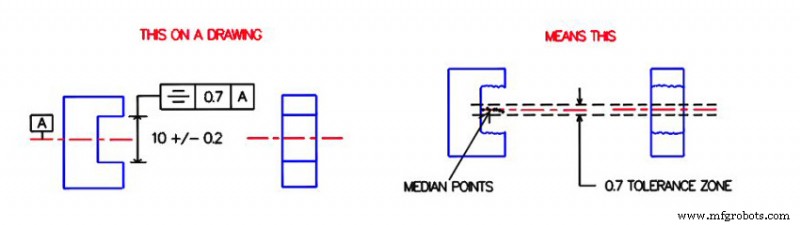
Un plano paralelo en el mismo lado que el plano de datum central. El punto medio de la superficie simétrica debe estar todo dentro de esta zona.
Ejemplos de tolerancias simétricas se muestran a continuación. La figura anterior muestra el símbolo de simetría aplicado a la muesca. El símbolo enmarcado puede entenderse como "el punto medio de estas superficies relativas debe ser simétrico respecto al eje de datum a dentro del rango de tolerancia de 0,7". La siguiente figura muestra una sección de ejemplo que cumple este requisito. El punto medio debe estar entre dos planos 0,7 separados y equidistantes alrededor del eje de datum A. Todos los puntos en el plano mediano deben estar dentro del volumen entre los dos planos de la zona de tolerancia para ser aprobados.
Simetría vs Otras Especificaciones
Simetría y posición real
Tanto la simetría como la posición real pueden usarse para definir la posición ideal de características de piezas. En algunos casos, incluso pueden usarse indistintamente. Sin embargo, comparado con la simetría, el uso de posición real es mucho más amplio. Puede hacer todo lo que la simetría puede hacer, pero lo contrario no es cierto.
La anotación de posición real puede establecer una zona de tolerancia general amplia y un área circular. Esto aumenta el rango de funciones que puede controlar. Las tolerancias adicionales están permitidas para posición real y no para simetría. La simetría tampoco permite desplazamiento de característica de datum y zona de tolerancia proyectada, ambas posibles en posición real.
Otra diferencia es que la posición real puede llamarse relativa al tamaño de característica (RFS) o con condiciones de material mínimo/máximo (LMC/MMC). La simetría siempre se aplica a RFS.
Simetría y concéntrica
La dimensión de concéntrica controla la concéntrica de superficies cilíndricas, mientras que el control de simetría generalmente se usa para cualquier superficie no cilíndrica. Algunas personas llaman a la concéntrica la versión circular de la simetría. ASME Y14.5m-1994, 5.14 establece: "el control de simetría y concéntrica son el mismo principio, excepto por diferentes configuraciones de componentes."
La simetría GD&T controla los puntos de las dos opciones desarrollando el plano de referencia. Por otro lado, la imagen de concéntrica verifica la concéntrica estableciendo un eje de referencia central. Luego expande gradualmente los centros de sección transversal cilíndrica verdaderos y si están dentro de la zona de tolerancia cilíndrica cerca del eje de datum grande. La concéntrica deriva el eje central exacto en lugar del plano medio.
Cómo medir la simetría
En todas las dimensiones GD&T, la simetría es una de las dimensiones más difíciles de medir. El punto medio que debe estar dentro de la zona de tolerancia es una característica derivada, y no hay una superficie real lista para medir. El símbolo de simetría necesita calcular estos puntos medios y las características bajo control de simetría. Este cálculo requiere mucho tiempo y operadores calificados.
Hay dos métodos principales para medir la tolerancia de simetría.
Usar un calibre o micrómetro
Usar una máquina de medición por coordenadas
Usar un calibre o micrómetro
Los micrómetros o calibres pueden usarse en algunos casos donde la simetría es más simple. Sin embargo, la habilidad del operador y errores de instrumento afectarán la precisión de tales mediciones, por lo que generalmente no se recomienda.
Diferentes diseños de instrumentos pueden usarse para diferentes formas y mediciones de posición. Pueden medir dimensiones eficazmente, pero pueden no ser tan precisos al verificar la forma. Otra desventaja es que este método requiere registro manual de mediciones.
Usar una máquina de medición por coordenadas
Esta es la forma más común de medir la simetría. La máquina de medición por coordenadas (CMM) solo necesita tocar el palpador con puntos relativos para dibujar todos los puntos medios. Comparado con calibre o micrómetro, este método proporciona precisión relativamente mayor.
Inicialmente, la CMM se configura para establecer el plano central teórico. Luego, use el palpador CMM para medir ambos lados de la simetría para calcular la posición del punto medio. Las posiciones de todos los puntos medios a lo largo de la longitud de la característica se comparan con el plano de datum. El inspector aprobará la pieza siempre que ningún punto medio exceda el límite de tolerancia alrededor del plano de datum.
La CMM registra los resultados de medición. Aunque este método requiere menos operadores, todavía es relativamente complejo obtener resultados precisos.
Notas Finales:
Debido a sus requisitos funcionales específicos y dificultad de medición, la simetría debe evitarse en la mayoría de los casos. Con planicidad, paralelismo y posición real, puede encontrar exactamente las mismas restricciones en la pieza, aunque se requieran más dimensiones y mediciones. Sin embargo, ya que se pueden usar calibres para medir la posición real (si se usa MMC), y la planicidad es controlada automáticamente por dimensiones y medida directamente desde la superficie, estos pueden controlarse en un proceso y no se requiere medición CMM oportuna.
Proceso de manufactura
- Moldeo por inserción explicado: Aumente la eficiencia y reduzca costes en producción multi-material
- Prototipado Explicado: El Paso Clave de Validación para Startups
- Entendiendo los Motores Lineales: De Energía Eléctrica a Movimiento Lineal Preciso
- Torneado CNC Explicado: Mecanizado de Precisión para Piezas de Alta Calidad
- Entendiendo las Fundiciones: Donde el Metal se Convierte en Bloques de Construcción de la Industria Moderna
- Entendiendo las Bombas Multietapa: Funcionamiento, Usos y Beneficios
- Entendiendo los Alimentadores de Prensa: Mecanismo, Función y Aplicaciones Industriales
- Comprender las Bombas Sumergibles: Funcionamiento y Beneficios Clave
- Comprender los Robots de Bebidas: Tecnología, Automatización y su Papel en la Industria de Bebidas
- Tolerancias en Ingeniería: Definición, Tipos y Aplicaciones Prácticas
- ¿Qué es el acero A2? Un grado de acero para herramientas versátil y rentable para aplicaciones industriales y de carpintería