



Optimizando la Fabricación de Piezas de Pared Delgada: Técnicas y Desafíos
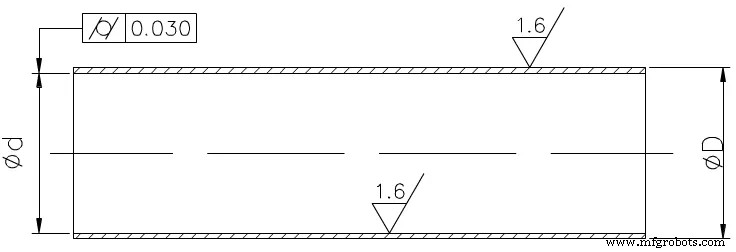
En el proceso de corte, la pared delgada se deforma fácilmente por la fuerza de corte, lo que lleva a la aparición de una ovalación o una "forma de cintura" con centro pequeño y extremos grandes. Además, los casquillos de pared delgada son propensos a deformación térmica debido a la mala disipación de calor durante el procesamiento, y es difícil garantizar la calidad de procesamiento de las piezas. Las piezas mostradas en la figura a continuación no solo son incómodas de instalar y sujetar, sino también difíciles de procesar. Es necesario diseñar un casquillo de pared delgada especial y un protector de eje.
Análisis del Proceso
Según los requisitos técnicos proporcionados en el dibujo, la pieza se procesa con tubo de acero sin costura. La rugosidad superficial del orificio interior y pared exterior es Ra1,6μm, que puede lograrse con torneado, pero la cilindricidad del orificio interior es 0,03mm, lo que se requiere para piezas de pared delgada más alto. En producción en masa, la ruta de proceso es aproximadamente: corte-tratamiento térmico-torneado de cara final-torneado de círculo exterior-torneado de orificio interior-inspección de calidad.
El proceso de "mecanizado de orificio interior" es la clave para el control de calidad. Es difícil para nosotros cortar el orificio interior sin el círculo exterior y el casquillo de pared delgada para garantizar un cilindro de 0,03mm.
La Tecnología Clave del Torneado de Orificio
La tecnología clave del torneado de orificio es resolver el problema de rigidez y evacuación de virutas de la herramienta de torneado de orificio interior. Para aumentar la rigidez de la herramienta de torneado de orificio interior, tome las siguientes medidas:
(1) Intente aumentar el área transversal del portaherramientas, generalmente la punta de la herramienta de torneado de orificio interior está ubicada en la parte superior del portaherramientas, por lo que el área transversal del portaherramientas es menor, menos de 1/4 del área transversal del orificio, como se muestra en la figura izquierda a continuación. Si la punta de la herramienta de torneado de orificio interior está ubicada en la línea central del portaherramientas, el área transversal del portaherramientas en el orificio puede aumentarse enormemente, como se muestra en la figura derecha a continuación.
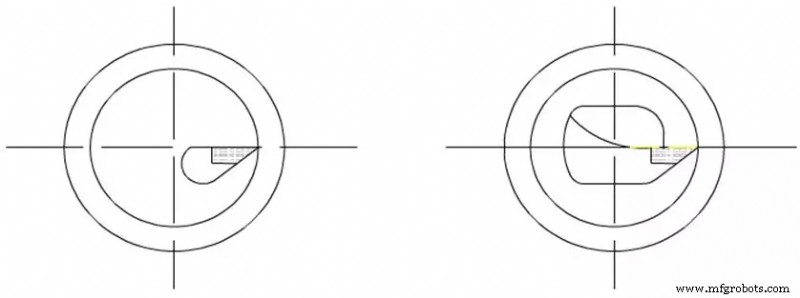
(2) La longitud extendida del portaherramientas debe ser de 5-8mm como la longitud de la pieza procesada, para aumentar la rigidez del portaherramientas de torneado y reducir la vibración durante el proceso de corte.
Resolver el Problema de Evacuación de Virutas
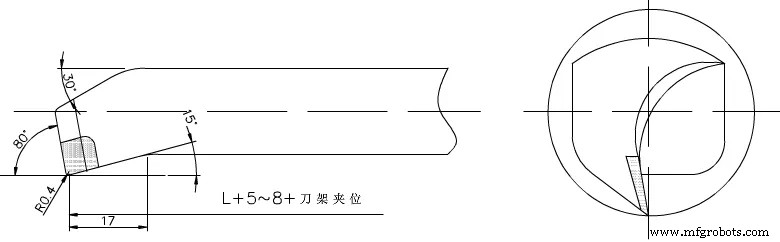
Principalmente controlar la dirección de salida del corte. La herramienta de desbaste requiere que las virutas fluyan hacia la superficie a mecanizar (evacuación frontal de virutas). Para esto, se usa una herramienta de torneado de orificio interior con inclinación de filo positiva, como se muestra en la figura a continuación.
Al terminar el torneado, se requiere que las virutas fluyan hacia el centro para inclinar la viruta hacia adelante (evacuación de virutas hacia el centro del orificio), por lo que al afilar la herramienta, preste atención a la dirección de afilado del filo, y el método de evacuación de virutas inclinando el arco hacia adelante, como se muestra en la figura a continuación para la herramienta de acabado. La aleación de acabado usa YA6, el tipo M actual, que tiene mejor resistencia a la flexión, resistencia al desgaste, tenacidad al impacto, y resistencia al acero y temperatura.
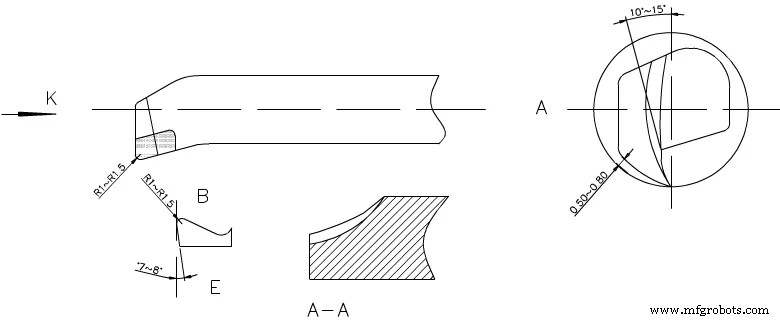
Al afilar, el ángulo de ataque se redondea a un ángulo arqueado de 10-15°, y el ángulo de despeje es de 0,5-0,8mm lejos de la pared según el arco de mecanizado (la línea base de la herramienta está en radianes), y el ángulo de filo de c es §0,5-1. El limpiador en el punto B del filo de viruta es R1-1,5, el ángulo de despeje auxiliar se afila a 7-8°, y el punto AA del borde interior E se afila en círculo para evacuar virutas.
Métodos de Mecanizado
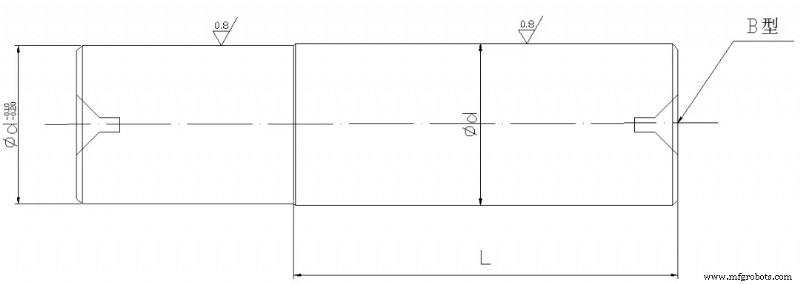
(1) Debe hacerse un protector de eje antes del procesamiento. El propósito principal del protector de eje es cubrir el orificio interior del casquillo de pared delgada del torneado con el tamaño original, y fijarlo con los centros delantero y trasero para procesar el círculo exterior sin deformación, y mantener la calidad y precisión del círculo exterior. Por tanto, el procesamiento del protector de eje es un eslabón clave en el proceso de procesamiento del casquillo de pared delgada.
Acero estructural al carbono 45# se usa para procesar el bruto del protector de eje; torneado de cara final, se abren dos agujeros centrales en forma de B, torneado de círculo exterior en bruto, y se deja un margen de 1mm. Después de tratamiento térmico, temple y conformado, y luego torneado fino, dejando un margen de 0,2mm para rectificado. Re-calentar la superficie de fuego roto a una dureza de HRC50, y luego rectificarlo con rectificadora cilíndrica como se muestra en la figura a continuación. La precisión cumple los requisitos y se usará después de completarse.
(2) Para completar el procesamiento de la pieza de una vez, el bruto retiene la posición de sujeción y margen de corte.
(3) Primero, trate térmicamente los brutos, temple y revenido, la dureza es HRC28-30 (el rango de dureza de procesamiento).
(4) La herramienta de torneado adopta C620. Primero, ponga el centro delantero en el cono del husillo y fíjelo. Para prevenir la deformación de la pieza al sujetar el casquillo de pared delgada, se agrega un manguito grueso de bucle abierto, como se muestra en la figura a continuación.
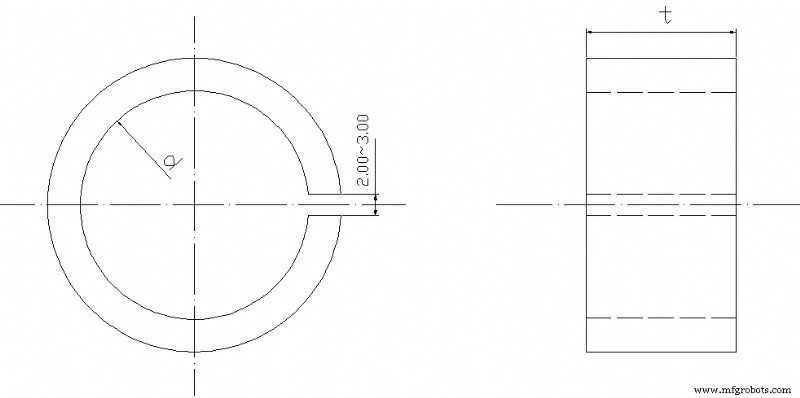
Para mantener la producción en masa, el extremo exterior del casquillo de pared delgada se procesa a un tamaño uniforme d, la regla de t es la posición de sujeción axial, y el casquillo de pared delgada se comprime para mejorar la calidad del orificio interior del torneado y mantener el tamaño. Considerando que se genera calor de corte, el tamaño de expansión de la pieza es difícil de controlar. Es necesario verter suficiente fluido de corte para reducir la deformación térmica de la pieza.
(5) Sujete firmemente la pieza con un mandril de tres garras de centrado automático, tornee la cara final, y desbaste el círculo interior.
Deje un margen de 0,1-0,2mm para torneado fino, y reemplácelo con una herramienta de torneado fino para procesar el margen de corte hasta que el eje protector cumpla con los requisitos de exceso de ajuste y rugosidad. Remueva la herramienta de torneado de orificio interior, inserte el eje protector al centro delantero, use el centro del contrapunto para sujetar según los requisitos de longitud, cambie la herramienta de torneado exterior para desbastar el círculo exterior, y luego torneado fino a los requisitos del dibujo. Después de pasar la inspección, use un cuchillo de corte para cortar la longitud según el tamaño requerido. Para hacer el corte suave cuando la pieza se desconecta, el filo debe afilarse para hacer la cara final de la pieza suave; la pequeña parte del eje protector debe rectificarse para reducir el espacio dejado por el corte, y el eje protector es para reducir la deformación de la pieza, prevenir vibración, y la razón de la caída y magulladura al cortar.
Conclusión
El método anterior para mecanizar casquillos de pared delgada resuelve el problema de deformación o causar errores dimensionales y de forma que no cumplen los requisitos. La práctica ha demostrado que la eficiencia de procesamiento es alta, fácil de operar, y adecuado para procesar piezas de pared delgada largas, y el tamaño es fácil de controlar. Finalización de una vez, la producción en masa también es más práctica.
Proceso de manufactura
- Encendiendo su Carrera: El Poder de la Capacitación Personalizada
- DARVA – Asistente de Eventos: De Fieltro a Animación en Vivo
- Entendiendo las Ventajas de un Husillo de Torneado en Operaciones de Torno
- Maximizar Productividad Combinando Fresado y Torneado con Herramientas de Torreta
- Herramientas de Torneado Premium para Toda Aplicación de Mecanizado
- Centros de Mecanizado Torno-Fresadora: Soluciones Duales de Fresado y Torneado
- Centros de Torneado Avanzados y Tecnología CNC de Máquinas
- Centros de torneado: características clave y aplicaciones
- Maximice la Longevidad de la Herramienta: Cómo los Ángulos de Entrada Moldean el Rendimiento en Torneado
- Dominando el Torneado en Duro: Superando Desafíos con Herramientas Avanzadas
- Dominar piezas torneadas CNC de pared delgada: consejos expertos para resistencia y precisión