



Guía Experta para Mecanizado de Ejes: Técnicas, Consejos y Errores Comunes
Las piezas de eje son un tipo común. Su estructura es un cuerpo giratorio, longitud generalmente mayor que diámetro. Se usan ampliamente en equipos mecánicos para soportar elementos de transmisión, transmitir par y soportar cargas. El mecanizado de piezas de eje debe seguir ciertas reglas. En este artículo conocerá los pasos específicos de procesado y los puntos de atención.
1. Ruta Básica de Procesado de Piezas de Eje
Las superficies principales de mecanizado son la superficie exterior y superficies especiales comunes. Por tanto, debe seleccionarse el método más adecuado según niveles de precisión y rugosidad requeridos. Las rutas básicas se resumen en cuatro.
- Desbaste → Semiacabado → Acabado: ruta más importante para torneado exterior de ejes de materiales comunes.
- Desbaste → Semiacabado → Desbaste de rectificado → Rectificado fino: para metales ferrosos con requisitos de precisión y rugosidad bajos, y piezas que requieren temple; el rectificado es el proceso posterior ideal.
- Desbaste → Semiacabado → Acabado → Torneado con diamante: para metales no ferrosos, de baja dureza y que taponan fácilmente el grano abrasivo; el rectificado no logra rugosidad requerida, por eso se usa torneado fino y diamante.
- Desbaste → Semiacabado → Rectificado grueso → Rectificado fino → Acabado: usado a menudo para piezas de metales ferrosos templadas que exigen alta precisión y rugosidad muy baja.
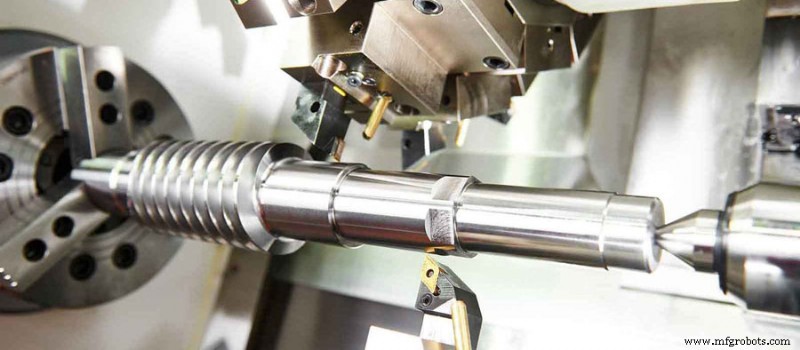
2. Pre-mecanizado de Piezas de Eje
Antes de tornear el exterior de ejes, deben realizarse procesos de preparación: el pre-mecanizado. Lo más importante es el enderezado. El bruto suele doblarse/deformarse durante fabricación, transporte y almacenamiento. Para asegurar sujeción fiable y distribución uniforme de exceso de mecanizado, en frío se usan prensas o enderezadoras.
3. Referencia de Posicionamiento para Mecanizado de Ejes
Primero, el orificio central de la pieza como referencia de posicionamiento.
En mecanizado de ejes, la coaxialidad de superficie exterior, agujero cónico, superficie roscada, y perpendicularidad de cara frontal al eje de rotación son manifestaciones clave de precisión de posición. Estas superficies toman como referencia de diseño la línea central del eje; el orificio central para posicionamiento cumple el principio de coincidencia de referencias. El orificio central no solo es referencia de posicionamiento en torneado, sino también en otros procesos e inspección, cumpliendo unificación de referencias. Con dos orificios centrales, pueden mecanearse múltiples exteriores y caras en una sola sujeción.
Segundo, la circunferencia exterior y el orificio central como referencia de posicionamiento.
Este método supera la baja rigidez de posicionamiento del orificio central, especialmente en piezas pesadas donde el centrado causa sujeción inestable y no permite gran corte. Con exterior + orificio central no hay ese problema. En desbaste, usar superficie exterior del eje y un orificio central como referencia soporta gran par de corte; es el método más común para ejes.
Tercero, dos superficies circulares exteriores como referencia de posicionamiento.
Al mecanizar agujero interior de eje hueco, el orificio central no puede usarse como referencia; deben usarse las dos superficies circulares exteriores. Al mecanizar husillo principal de máquina, los dos cojinetes de apoyo suelen usarse como referencia, asegurando coaxialidad del agujero cónico respecto al cojinete y eliminando errores por desalineación de referencias.
Finalmente, el tapón cónico con orificio central como referencia de posicionamiento.
Método más usado en mecanizado exterior de ejes huecos.
4. Sujeción de Piezas de Eje
El procesado del tapón cónico y del mandril cónico debe tener alta precisión. El orificio central no solo es referencia de posicionamiento hecha por sí mismo, sino también referencia para acabado del exterior del eje hueco. La superficie cónica del tapón o mandril debe tener alta coaxialidad con el orificio central. Por tanto, al elegir método de sujeción, minimice el número de instalaciones del tapón cónico, reduciendo error de reinstalación. En producción real, tras instalar el tapón, generalmente no se retira ni reemplaza hasta terminar el mecanizado.
Proceso de manufactura
- 10 Estrategias Comprobadas para Minimizar los Costos de Mecanizado CNC
- Guía Experta: Mecanizado CNC de Piezas con Rebajes - Consejos y Mejores Prácticas
- Los 5 elementos esenciales para cotizaciones precisas de mecanizado CNC
- Prevención de la deformación en piezas CNC de aluminio: estrategias probadas
- Consejos Esenciales de Taladrado: Mejore Rendimiento y Calidad
- Materiales óptimos para piezas torneadas de precisión CNC
- 7 consejos expertos para crear piezas mecanizadas CNC de alta precisión
- Diseño de piezas roscadas CNC: Consejos de expertos para precisión y fiabilidad
- Consejos Profesionales de Mecanizado CNC para Titanio — Aeroespacial, Automotriz y Más
- VTC 1000: acelera torneado de rango medio con precisión modular
- Centro de torneado ultra-precisión Miyano GN-3200: Excelencia en piezas pequeñas