



Diseño de Piezas para Mecanizado CNC en Pequeños Lotes: Aumenta Precisión y Velocidad
En los últimos años, el mecanizado CNC ha transformado las prácticas de taller. Casi cualquier industria que dependa del mecanizado CNC de piezas usa máquinas de alta precisión propias o recurre a servicios profesionales que convierten materia prima en piezas mecanizadas a medida. Abre un mundo de posibilidades para diseñadores de piezas mecánicas de series pequeñas y medianas.
Esta consideración temprana reduce tiempo y gasto en fabricación, crítico al pedir miles de piezas.
Si la pieza es un prototipo, un diseño precipitado puede resultar en costes de producción elevados y múltiples rediseños antes de pasar a serie. Para evitarlo, considere algunas directrices de diseño antes de solicitar presupuesto de mecanizado CNC en pequeño lote.
Consideraciones de Coste
El taller fijará precio base para preparar cualquier orden de producción. Los datos se analizan y programan en la máquina. Luego, operadores preparan su trabajo y usan útiles y herramientas adecuados. Estos costes se reparten entre las unidades del pedido. Cuanto menor el pedido, mayor el coste de preparación por unidad. Además, pedir cantidades pequeñas de material requiere más inversión por unidad que compras al por mayor.
Otra consideración de coste en pedidos pequeños es cómo el taller procesa el pedido. Cuanto mayor el pedido, más buscará el taller mejorar eficiencia productiva. Pero esos métodos no son rentables en pequeños lotes, porque se producen de una vez, elevando el coste unitario.
Criterios de Diseño
Algunas estrategias de diseño para facilitar la fabricación:
Ángulo Interior
Cuanto más agudo el ángulo interior, menor la herramienta. Herramientas pequeñas requieren más pasadas de fresado para remover material, aumentando tiempo y coste. Los mecanizadores pueden usar herramientas mayores para fresar piezas diseñadas y acelerar el proceso. Esto se logra especificando radios mayores en lugar de ángulos interiores agudos.
Taladros
Operadores usan brocas y fresas de extremo. Al determinar diámetro del taladro en diseño, use broca estándar métrica o imperial como guía. Técnicamente, cualquier diámetro > 1 mm es posible. Para taladros muy precisos, use escariadores y barrenos de acabado. Recomendado para diámetros estándar < 20 mm.
Roscas
Tamaño de rosca recomendado M6 o mayor, mínimo M2. El operador usa herramienta de roscar CNC para cortar hasta M6, reduciendo riesgo de rotura de macho. Puede cortar machos y matrices hasta M2.
Longitud de rosca recomendada = 1,5 × diámetro nominal mínimo. Para roscas < M6, añada longitud sin roscar = 1,5 × diámetro nominal en fondo de taladro. Para > M6, el taladro puede roscarse toda su longitud.
Borde Interior
Radio de esquina vertical interior recomendado ≥ 1/3 profundidad de cavidad. Usando radio recomendado, se usará herramienta de diámetro que cumpla directrices de profundidad. Radio ligeramente superior al recomendado permite cortar por trayectoria circular en vez de ángulo 90°, dando excelente acabado.
Profundidad de Cavidad
Las herramientas CNC no alcanzan superficie interior más allá de cierta profundidad. Para evitar diseños imposibles de mecanizar, limite profundidad de cavidad a 4× ancho de herramienta.
Alineación de Características
Forma y contorno determinan método de procesado y número de reposicionamientos. Más compleja la pieza, mayor coste. Simplificar diseño reduce reposicionamientos necesarios. Reposicionar no solo aumenta tiempo y coste, sino que introduce errores de posición.
No Sobreespecifique Tolerancias
Piezas con tolerancias específicas son más caras que las que usan tolerancias por defecto. A veces se eligen por repetición, no porque el diseño lo requiera. Si su diseño no necesita tolerancias especiales, no las use.
Si quiere tolerancias más ajustadas, espere costes mayores. Cuanto mayor exigencia, más tiempo de mecanizado, máquinas e instrumentos de inspección más avanzados.
Material y Acabado Superficial
Hoy el coste de materiales es más volátil que nunca. El material elegido no solo reduce coste global, sino que acorta tiempo de producción (según disponibilidad). El acabado superficial también incrementa coste; si sus piezas no requieren acabado único, no lo pida.
Pared Fina
Idealmente, pared de pieza CNC ≥ 0,8 mm (metal) y ≥ 1,5 mm (plástico), aunque técnicamente posible 0,5 mm.
Paredes más finas aumentan vibración y reducen precisión. Paredes plásticas finas también pueden alabearse por tensiones residuales o ajustarse por subida de temperatura.
Planos de Fabricación
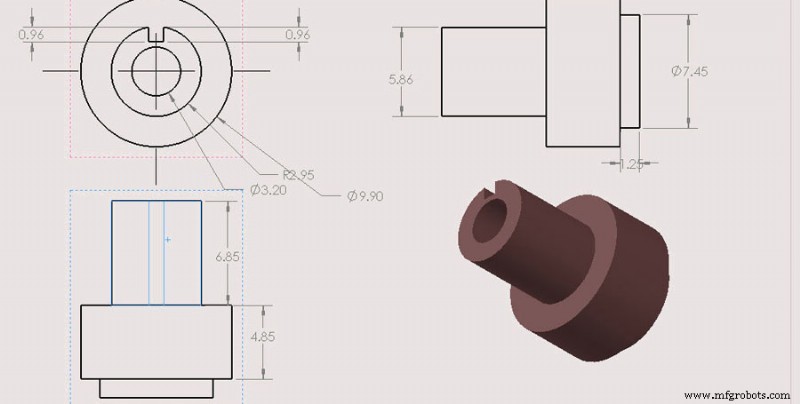
Incluir planos de ingeniería en el modelo CAD agiliza puesta a punto especificando roscas, tolerancias, acabado u otras notas.
Recuerde: los requisitos de la pieza final determinan el diseño. Estas directrices solo ilustran cómo ahorrar tiempo y dinero cuando el diseño lo permite. La mejor opción es trabajar con un taller de mecanizado CNC para diseñar las piezas más rentables para pequeños lotes.
SANS Machining tiene grandes ventajas en piezas mecanizadas en pequeño volumen; ofrecemos servicio para industria de automatización a medida y empresas comerciales industriales. Si tiene proyecto relacionado, envíe dibujo para presupuesto gratuito.
Proceso de manufactura
- Los 5 elementos esenciales para cotizaciones precisas de mecanizado CNC
- Reduce costes en mecanizado CNC sin comprometer calidad
- Domine el mecanizado por lotes CNC: Optimice su flujo de trabajo de programación
- Guía completa de acabados superficiales para mecanizado CNC
- Domine el mecanizado CNC: Estrategias de diseño probadas para piezas óptimas
- Elegir un Taller de Mecanizado CNC de Confianza: Guía para Producción Fiable de Piezas CNC
- Mecanizado CNC de Precisión para Piezas Personalizadas: Soluciones Rápidas, Exactas y a Medida
- Mecanizado CNC de Piezas Grandes: Estrategias para Superar Limitaciones de Tamaño
- Soluciones Avanzadas de Mecanizado CNC para Cerámicas
- Mecanizado CNC Personalizado para Piezas de Motocicleta: Precisión y Durabilidad
- Tornado T2M: Centro de torneado CNC de precisión para piezas pequeñas