



EDM vs Mecanizado Convencional: ¿Cuál es Mejor para sus Necesidades de Fabricación?
Cuando el fresado, torneado y rectificado no pueden completar la tarea, los ingenieros de fabricación eligen la electroerosión (EDM). Es como una elección binaria: si el procesamiento no es posible, elija EDM. La EDM y los procesos tradicionales van de la mano. La tasa de corte por hilo es menor que la del fresado o torneado, pero el proceso obtiene mejores puntuaciones en otros aspectos.
Ventajas de la EDM frente al Procesamiento Tradicional:
Mecanizado de Formas Complejas
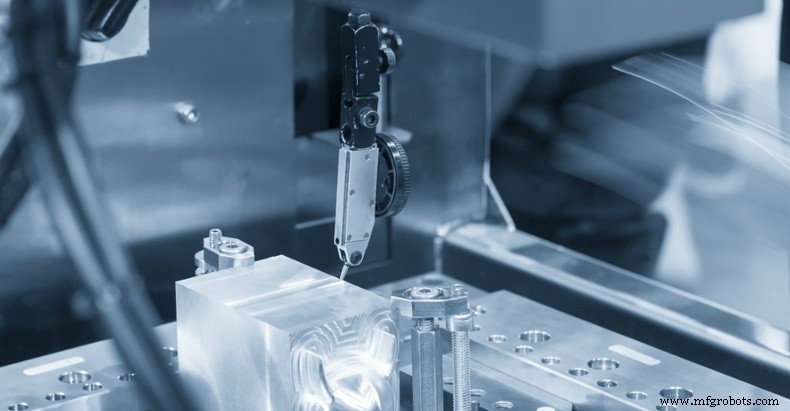
Al usar EDM, no hay fuerza de corte y ni la herramienta ni la pieza girarán. Además, el procesamiento por hilo generalmente se realiza con hilos de 0,010 pulgadas de diámetro. Todo esto significa:
- Es posible crear paredes delgadas.
- Cortar esquinas internas con radio pequeño.
- Usar máquina de corte por hilo para cortar ranuras en matrices de extrusión.
- Usar EDM de hundimiento para producir cavidades con agujeros ciegos y altas relaciones de aspecto.
- Crear aberturas y agujeros no circulares.
- Sustituye el bruñido de formas 2D como engranajes.
Procesamiento de Materiales Duros
La dureza del material casi no afecta la velocidad de la electroerosión por hilo y no limita la geometría de la pieza. Carburo de tungsteno, acero para herramientas, Inconel y cualquier metal más duro que RC38 son ideales para el mecanizado convencional lento y costoso.
Un beneficio especial es la capacidad de ajustar la pieza a su tamaño final después del tratamiento térmico. Esto elimina la deformación causada por el endurecimiento y el alivio de tensiones.
Acabado Superficial Elevado
A diferencia de los procesos tradicionales, la superficie EDM tiene una textura muy aleatoria. Esto es ventajoso cuando la direccionalidad o "disposición" pueden afectar el rendimiento del producto. Además, la EDM puede producir una superficie lisa de 5 RMS o aproximadamente 4 micro-pulgadas Ra. (Esto requiere múltiples pasadas de acabado, por lo que la velocidad de corte por hilo debe ser muy baja.)
Reducción de Costos
En el trabajo adecuado - geometría 2D compleja, material duro - la EDM ahorra costos comparada con procesos tradicionales. Por ejemplo:
- No se requieren herramientas especiales (ahorra dinero y tiempo de entrega).
- Las pasadas de acabado eliminan operaciones de acabado secundarias.
- Laminar capas para cortar múltiples piezas simultáneamente.
- Se pueden reutilizar las piezas cortadas en lugar de producir virutas.
- Evitar mover piezas a través de múltiples procedimientos rutinarios. La forma final puede completarse en una sola configuración (esto también mejora la precisión).
Situaciones de Ingeniería Específicas donde la EDM Supera a las Máquinas CNC Convencionales:
Cuando se Necesitan Esquinas Internas Agudas
Siempre que se seleccionen el tipo de hilo, tensión y condiciones de avance correctos, la EDM (especialmente máquinas de electroerosión por hilo) funcionará al procesar esquinas internas agudas.
Al usar una máquina herramienta CNC tradicional, es difícil lograr esquinas internas agudas o cuadradas, porque las herramientas de corte son generalmente redondas, dejando un radio en la pieza. Hay formas de resolver esto, como fresas de extremo cuadrado y rebajes unilaterales, pero los mecanizadores a menudo aceptan la necesidad de redondear las esquinas internas.
Aunque el hilo usado en la EDM por hilo también es redondo, es mucho más delgado que las herramientas de corte CNC y puede formar casi una esquina interna cuadrada. Usando EDM por hilo, el radio de la esquina puede reducirse a 0,005 pulgadas.
Cuando se Requiere un Corte Profundo
Al usar una máquina herramienta CNC convencional, el corte profundo y el fresado de cavidades requieren herramientas de corte largas. Sin embargo, una herramienta con alta relación de aspecto puede causar vibraciones (vibración excesiva de la herramienta) y resultar en mala calidad de mecanizado.
La EDM proporciona una solución para el corte profundo porque no es propensa a vibraciones. En la mayoría de los casos, la EDM puede hacer cómodamente agujeros con relación longitud-diámetro de hasta 20:1, pero en algunos casos, la relación puede ser tan alta como 100:1.
Cuando el Material de la Pieza es Muy Duro
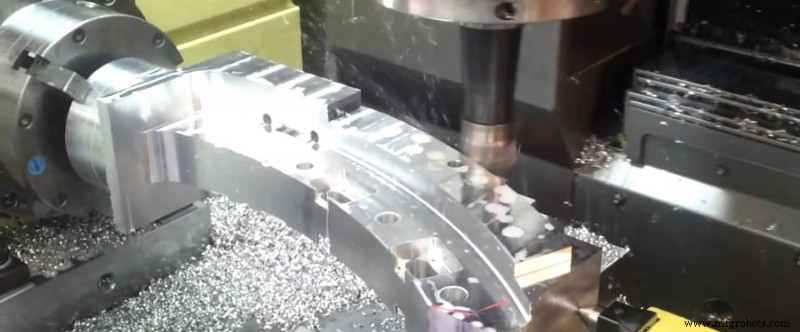
Uno de los principales usos de la EDM es procesar artículos como moldes, matrices e incluso las propias herramientas de corte de máquinas. Estos artículos suelen hacerse de materiales muy duros, como acero endurecido o carburo de tungsteno, difíciles de penetrar con herramientas de corte.
La ventaja de la EDM es que la dureza de estos metales no afecta en gran medida la capacidad de la máquina para cumplir tolerancias estrictas.
Otros metales que pueden cortarse con EDM incluyen Hastelloy (aleación níquel-molibdeno), titanio y aleación Inconel.
Cuando las Piezas Necesitan Pulido Espejo
El acabado superficial de las piezas producidas por EDM suele consistir en picaduras. Sin embargo, controlando estrictamente ciertos parámetros, este proceso produce un excelente acabado espejo sin pulido.
Es importante que la EDM no produzca una superficie orientada con "disposición" como el mecanizado tradicional.
Realizando el procesamiento EDM muy lentamente con baja potencia, el tamaño de los poros de contracción o picaduras puede reducirse significativamente. Al final es posible crear un acabado superficial muy liso de aproximadamente 5 RMS (4 micro-pulgadas Ra).
Al Fabricar un Molde
Al fabricar moldes, la EDM a veces es preferible al mecanizado CNC, partly porque puede cortar con precisión metales duros como el acero para herramientas. A veces, se usa primero una fresadora CNC o EDM de hundimiento, y luego EDM por hilo para cortes detallados o más profundos.
Muchas empresas de moldeo por inyección combinan mecanizado CNC con EDM y eligen según su trabajo.
Cuando se Requieren Tolerancias Estrictas
Usar EDM puede simplificar el mecanizado de precisión porque puede lograr tolerancias muy estrictas. Importante: como no hay contacto físico, es poco probable que la pieza se deforme por la EDM.
Mediante múltiples procesamientos, la EDM puede alcanzar una tolerancia de +/- 0,0002 pulgadas. Sin embargo, la velocidad de corte debe reducirse drásticamente para garantizar la máxima precisión.
Proceso de manufactura
- Mecanizado de Precisión de Formas Complejas: Ventajas de la Electroerosión (EDM)
- Dominando el corte por hilo: Guía completa de EDM por hilo
- Mejores Máquinas CNC EDM para Mecanizado de Precisión
- Mecanizado Convencional vs. No Convencional: Técnicas, Aplicaciones y Beneficios
- Mecanizado Convencional: Fundamentos, Técnicas y Limitaciones
- 7 Escenarios Clave Donde el EDM Supera al Mecanizado CNC Tradicional
- Corte por Hilo vs Hundimiento por Matriz: Dominando el Mecanizado por Descarga Eléctrica (EDM)
- CNC vs. Mecanizado Convencional: Elegir el Mejor Enfoque para el Éxito de Prototipos a Producción
- Mecanizado por descarga eléctrica (EDM): corte metálico de precisión sin contacto
- Corte por Chorro de Agua vs EDM: Elegir la Tecnología de Corte Adecuada para Trabajos de Precisión
- Exploración de Procesos Clave de Mecanizado para Fabricación de Precisión