



Lentes Plásticos para Gafas: Historia, Materiales y Fabricación
Introducción
Los lentes para gafas —fabricados en vidrio o plástico— son componentes ópticos de precisión que se montan en armazones para corregir o mejorar la visión. El primer lente óptico, una lupa inventada a principios del 1200, se hizo de cuarzo y berilo. Su éxito demostró que superficies reflectantes cuidadosamente pulidas podían amplificar la claridad visual. En el siglo XVI, Alessandro di Spina popularizó las gafas entre el público general, y al crecer la demanda, el cuarzo y berilo fueron reemplazados mayormente por vidrio. La introducción del lente convexo corrigió la hipermetropía, mientras los cóncavos abordaron la miopía. Diseños más sofisticados, como los para astigmatismo, siguieron, culminando en los bifocales de Benjamin Franklin en 1784.
Hoy, más del 80 % de las gafas usan lentes plásticos. Aunque el vidrio dominó hasta la década de 1950, los lentes plásticos —más ligeros y resistentes al impacto— lo superaron rápidamente. Las técnicas modernas de producción son prácticamente iguales para ambos materiales, involucrando etapas sucesivas de pulido, pulido y conformado. El mismo proceso aplica a lentes para telescopios, microscopios y cámaras, aunque estos requieren mayor precisión y tamaños mayores. Este artículo se centra en lentes plásticos para gafas.
Históricamente, los ópticos subcontrataban la fabricación de lentes a laboratorios especializados. Las ópticas de servicio completo contemporáneas pueden producir lentes in situ, pero aún dependen de lentes "en blanco" —discos plásticos pre-pulidos que coinciden con prescripciones ópticas específicas— enviados por laboratorios externos. Estos blancos vienen con curvas frontales pre-pulidas y grosores variables, usualmente de 0,25 a 0,75 mm, según la prescripción.
Materias Primas
Los blancos plásticos recibidos de laboratorios son típicamente discos redondos de policarbonato, aproximadamente 25 mm de espesor o más, y ligeramente mayores que las dimensiones finales del lente. Los lentes terminados se pulen a al menos 0,25 mm de espesor, con variaciones según la potencia de la prescripción. Otros materiales usados en la fabricación incluyen cinta adhesiva, líquidos de aleación de plomo, componentes metálicos, y tintes para coloración.
- Cinta adhesiva
- Líquido de aleación de plomo
- Componentes metálicos
- Tintes y colorantes
Diseño
Los lentes se moldean para coincidir con la geometría del armazón. El grosor y contorno varían con la prescripción óptica. Tras recibir los blancos, un técnico usa un lenteómetro para localizar y marcar el centro óptico —el punto que se alinea con la pupila del usuario. El bisel alrededor del borde del lente se diseña para asegurar el lente en el armazón elegido, requiriendo precisión extra para monturas metálicas o sin aro.
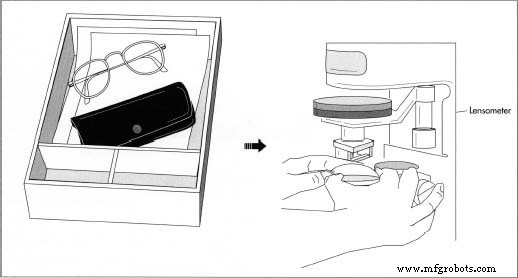
Los lentes convexos y cóncavos (esféricos) requieren una sola curva pulida por lado, mientras las correcciones de astigmatismo demandan curvas adicionales. El grado y ángulo de cada curva determinan la potencia óptica del lente.
Tras el conformado, los lentes reciben recubrimientos o tintes. Los recubrimientos se aplican sumergiendo los lentes en baños calentados con el tratamiento deseado —protección UV, resistencia a arañazos o impacto. Los tintes fotocromáticos, que oscurecen con luz solar intensa, combinan claridad de lente transparente con protección solar.
El plástico más popular es el policarbonato "Feather-Weight" —material resistente al impacto que es 30 % más delgado y ligero que el plástico estándar. Otras opciones comunes incluyen plástico monómero CR-39 y lentes de alto índice, que pueden ser 20 % más delgados y ligeros que el plástico ordinario.
Proceso de Fabricación
Los siguientes pasos describen cómo un laboratorio óptico típico produce un par de lentes plásticos.
- El técnico introduce la prescripción en el ordenador del laboratorio, que genera una hoja de trabajo detallada.
- Usando la hoja, el técnico selecciona el blanco apropiado y lo coloca, junto con los armazones y orden de trabajo, en una bandeja de prescripción. Monta el lente en un generador de curvas para pulir las curvas traseras requeridas, tras lo cual el lente se pule y bisela. Cualquier tinte necesario se aplica antes de montar el lente en el armazón.
- El técnico coloca el lente en un lenteómetro para verificar el centro óptico y lo marca con cinta adhesiva para proteger la superficie frontal. El lente se fija en una máquina bloqueadora que suelda un bloque de aleación de plomo a la superficie frontal, asegurándolo durante pulido y pulido.
- El lente se monta en un generador configurado para la prescripción. Este talla las precisas curvas traseras. Tras el pulido, el lente pasa a una etapa de acabado (pulido).
- El pulido se realiza en una máquina de afinado usando una serie de almohadillas: una de lija, una de plástico liso y una final con compuesto de pulido de óxido de aluminio. Agua circula para enfriar y limpiar el lente.
- Tras el pulido, el bloque se retira con un martillo suave y la cinta adhesiva se quita a mano. El lente se marca L o R con lápiz graso para indicar ojo izquierdo o derecho.
- El lente se coloca en una máquina biseladora que forma el bisel para ajustarse a la geometría del armazón. Para armazones metálicos o sin aro, se puede usar una esmeriladora manual de mano para precisión adicional.
- Finalmente, el lente se sumerge en el baño de tinte o tratamiento elegido, se seca y queda listo para inserción en los armazones.
Bloqueo
- La cinta adhesiva protege la superficie frontal durante el bloqueo.
- Un bloque de aleación de plomo asegura el lente para pulido y pulido.
Pulido
- Almohadillas de acabado alisan progresivamente la superficie.
- Compuestos de pulido mejoran la claridad y reducen imperfecciones superficiales.
- Todo el equipo se esteriliza entre usos para mantener higiene.
Biselado
- El bisel se maquina para coincidir con el contorno del borde del armazón.
- Esmerilado manual adicional asegura ajuste perfecto para armazones de alta precisión.
- Baños de tinte o tratamiento finalizan el lente antes del montaje final.
Subproductos
Los residuos del proceso incluyen polvo plástico, virutas finas y lodo de pulido (óxido de aluminio, agua y polímeros). Estos materiales se recogen en contenedores metálicos, se tratan con agentes sanitizantes y se desechan tras 48 horas de cuarentena.
Control de Calidad
Los lentes plásticos para gafas deben cumplir estrictas normas del Instituto Nacional de Estándares de EE. UU. (ANSI) y la Administración de Alimentos y Medicamentos (FDA). Los laboratorios ópticos licenciados pertenecen a la Asociación Óptica Nacional, que exige rigurosas directrices de calidad y seguridad. Durante la producción, los lentes pasan cuatro inspecciones clave: verificación de prescripción, alineación del centro óptico, inspección visual de defectos y alineación final con los armazones. Controles periódicos adicionales pueden realizarse según requerimientos.
Proceso de manufactura
- Consideraciones Clave para el Mecanizado Suizo de Alto Volumen
- Guía de Prototipado CNC: Precisión, Velocidad y Producción Rentable
- Diseño revolucionario de metalente listo para reemplazar lentes refractivas convencionales
- Componentes Clave de una Mira Telescópica: Guía Completa
- Lentes de Contacto Inteligentes Inalámbricas Detectan y Tratan la Diabetes
- Lentes de Contacto Blandas Innovadoras para Detección Temprana y Monitorización de Enfermedades Oculares
- Lente Holográfica Flexible y Ligera Abre Camino a Telescopios Espaciales de Próxima Generación
- Sensor Ultra-Fino Revolucionario Mejora la Funcionalidad de Lentes de Contacto Inteligentes
- Diseño de óptica IR de vanguardia para UAVs: rendimiento, SWaP y entornos hostiles
- Construcción del Telescopio Gigante Magallanes: Una Perspectiva de Ingeniería Industrial
- Película antifog Lexan HP92AF: claridad inigualable para EPP contra COVID-19 y lentes industriales