



Fibra de vidrio: producción, materiales y perspectivas de la industria
Introducción
La fibra de vidrio se refiere a una familia de productos fabricados a partir de fibras de vidrio individuales unidas en diversas formas. Las fibras de vidrio se dividen ampliamente en dos grupos según geometría: fibras continuas, que se hilan en hilados y tejen en textiles, y fibras cortas discontinuas, usadas como mantas, paneles o tableros para aislamiento y filtración.
Las fibras continuas pueden hilverse como lana o algodón, y tejerse en telas con aplicaciones de nicho como cortinas. Estos textiles a menudo refuerzan plásticos moldeados y laminados. La lana de vidrio de fibra corta —material denso y esponjoso— proporciona aislamiento térmico y absorción acústica. Se instala ampliamente en mamparos de barcos y submarinos, compartimentos de motor automotriz, sistemas de hornos y HVAC, paneles acústicos y tabiques arquitectónicos. La fibra de vidrio puede diseñarse para clases de rendimiento específicas: fibras Tipo E (eléctricas) sirven como cinta aislante y refuerzo; Tipo C resisten ácidos para aplicaciones químicas; y Tipo T ofrecen aislamiento a alta temperatura.
Aunque el uso comercial de fibra de vidrio es relativamente reciente, artesanos han empleado hebras de vidrio para fines decorativos durante mucho tiempo. En 1713, el físico francés René-Antoine Ferchault de Réaumur creó textiles adornados con finas hebras de vidrio, técnica duplicada en 1822 por inventores británicos. Un tejedor de seda británico produjo tela de vidrio en 1842, y el inventor Edward Libbey exhibió un vestido tejido de vidrio en la Exposición Colombina de 1893 en Chicago.
La lana de vidrio —haz irregular de fibras cortas— se fabricó primero en Europa alrededor del cambio de siglo XX. El proceso implicaba estirar fibras horizontalmente desde varillas sobre un tambor rotatorio. Décadas posteriores vieron desarrollo de proceso de hilado patentado. Alemania produjo el primer aislamiento de fibra de vidrio industrial durante la Primera Guerra Mundial. En EE. UU., los 1930 marcaron progreso significativo bajo liderazgo de Owens-Illinois Glass Company y Corning Glass Works, pioneros en fibra de vidrio fina, flexible y bajo coste al estirar vidrio fundido a través de orificios microscópicos. La fusión de ambas firmas en 1938 creó Owens-Corning Fiberglas Corp., hoy conocida simplemente como Owens-Corning —líder de 3.000 millones $/año en el mercado de fibra de vidrio.
Materias primas
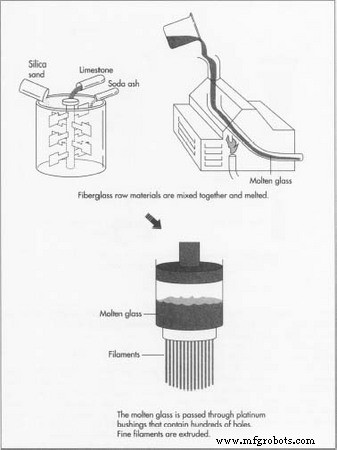
Los ingredientes principales para productos de fibra de vidrio incluyen minerales naturales y químicos manufacturados. Arena de sílice, caliza y ceniza de sodio forman la matriz básica. Aditivos adicionales —como alúmina calcinada, bórax, feldespató, sienita nefelina, magnesita y arcilla caolín— adaptan propiedades específicas. La arena de sílice actúa como formador de vidrio; ceniza de sodio y caliza bajan temperatura de fusión; y bórax mejora resistencia química. El vidrio de desecho, o cascarilla, también se incorpora. El dosificado preciso, con pesos exactos y mezcla exhaustiva, precede a la fusión.
Proceso de fabricación
Fusión
- 1. Tras dosificado, la mezcla se alimenta a un horno que puede ser eléctrico, combustible fósil o híbrido. El control de temperatura es crítico para mantener flujo de vidrio suave y estable. El vidrio fundido debe alcanzar unos 2.500 °F (1.371 °C) —más alto que otros vidrios— para permitir formación de fibra. Una vez fundido, el vidrio se transfiere a estación de conformado vía canal de forehearth.
Formación en fibras
- 2. El método para producir fibras depende del tipo deseado. Las fibras textiles pueden estirarse directamente del horno o pasar primero por máquina que crea canicas de ~0,62 pulg (1,6 cm), permitiendo inspección visual de impurezas. En ambos procesos directo y de canicas, el vidrio se alimenta a hileras eléctricamente calentadas —de platino o aleación— con 200 a 3.000 orificios ultra-finos. El vidrio fundido emerge como filamentos finos.
Proceso de filamento continuo
- 3. Fibras continuas largas se producen estirando vidrio fundido a través de la hilera y bobinándolo inmediatamente en bobinador de alta velocidad. El bobinador gira a ~2 millas (3 km) por minuto, superando ampliamente la tasa de flujo de vidrio. La tensión estira los filamentos aún fundidos, creando hebras menores que los orificios de la hilera. Se aplica aglutinante químico para proteger la fibra en procesamiento posterior. El filamento se bobina en tubos, luego se retuerce y pliega en hilo.
Proceso de fibra corta (staple)
- 4. Alternativamente, el proceso de fibra corta enfría el vidrio fundido con chorros de aire rápido, que simultáneamente enfrían y fragmentan los filamentos en longitudes de 8-15 pulg (20-38 cm). Estas fibras cortas caen a través de spray lubricante sobre tambor rotatorio, formando tela fina. La tela se extrae del tambor en hebra suelta que puede hilarse en hilo usando técnicas textiles estándar.
Fibra picada
- 5. En lugar de hilar hilo, hebras continuas o de staple largo pueden picarse en trozos cortos. La hebra se monta en creel —juego de bobinas— y se alimenta a máquina que la corta a longitudes predeterminadas. Las fibras picadas forman esteras, a las que se añade aglutinante. Tras curado en horno, la estera se enrolla. Variaciones en peso y espesor producen productos para tejas, cubiertas multicapa o esteras decorativas.
Lana de vidrio
- 6. La lana de vidrio se fabrica usando proceso rotativo o de hilera. Vidrio fundido fluye del horno a cámara cilíndrica con numerosos orificios. Al girar la cámara rápidamente, chorros horizontales de vidrio son eyectados. Una ráfaga de aire, gas caliente o ambos convierten estos chorros en fibras que caen sobre cinta transportadora, entrelazándose en masa afelpada. La lana puede rociarse con aglutinante, comprimirse al espesor deseado y curarse en horno. El calor fija el aglutinante, produciendo tablero rígido, semirrígido o manta flexible.
Recubrimientos protectores
- 7. Más allá de aglutinantes, los productos de fibra de vidrio requieren recubrimientos adicionales. Lubricantes reducen abrasión de fibra y se rocían directamente o mezclan en aglutinante. Agentes antiestáticos también pueden rociarse durante enfriamiento; aire de enfriamiento impulsa agente a través del espesor de la estera. El agente combina material minimizador de estática con inhibidor de corrosión y estabilizador. El apresto —cualquier recubrimiento aplicado durante conformado— puede contener lubricantes, aglutinantes o agentes de acoplamiento. Los agentes de acoplamiento fortalecen el enlace cuando fibras refuerzan plásticos.
Conformado en formas
- 8. Los productos de fibra de vidrio se moldean mediante múltiples técnicas. Por ejemplo, aislamiento de tubería se enrolla sobre mandriles tipo varilla directamente desde unidades de conformado, luego se cura en horno. Las longitudes curadas —típicamente 3 pies (91 cm) o menos— se desmoldean longitudinalmente y se aserran a especificación. Caras se añaden si se requiere, y el producto terminado se empaqueta para envío.
Control de calidad
Durante producción de aislamiento de fibra de vidrio, muestreo ocurre en varios puntos críticos: lote mezclado, vidrio fundido de la bujía, fibra saliendo del fiberizador, y producto final curado. Muestras de vidrio a granel y fibra se analizan químicamente e inspeccionan por defectos usando analizadores avanzados y microscopios. La distribución de tamaño de partícula se mide tamizando el lote a través de mallas varias. Dimensiones finales, como espesor, se verifican tras empaquetado; desviaciones indican calidad de vidrio subestándar.
Los fabricantes emplean procedimientos de prueba estandarizados para cuantificar y optimizar resistencia acústica, absorción sonora y rendimiento barrera. Ajustando diámetro de fibra, densidad aparente, espesor y contenido de aglutinante, productores adaptan propiedades acústicas. El rendimiento térmico se controla similarmente mediante parámetros comparables.
El futuro
La industria de fibra de vidrio enfrenta varios retos en los 1990 y más allá. Aumento de producción —impulsado por filiales estadounidenses de firmas extranjeras y ganancias de productividad— ha creado exceso de capacidad que mercados actuales y proyectados no pueden absorber.
Materiales aislantes competidores, como lana de roca —beneficiada por avances recientes de proceso y producto—, espuma y celulosa (usada en aislamiento de áticos), también compiten por cuota de mercado.
Con mercado inmobiliario suave exigiendo precios menores, consumidores esperan productos más baratos, tendencia intensificada por consolidación de minoristas y contratistas. Consecuentemente, la industria debe continuar reducciones de costes en dos áreas clave: energía y medio ambiente. Hornos más eficientes que dependan de fuentes energéticas diversificadas serán esenciales.
Al acercarse vertederos a capacidad, fabricantes deben apuntar a residuos sólidos cercanos a cero sin inflar costes. Esto exige procesos mejorados que reduzcan residuos líquidos y gaseosos y maximicen reutilización. Reprocesado y refundido de residuos para recuperar materias primas ya está en marcha en varias instalaciones.
Proceso de manufactura
- Paradas Lean: 10 estrategias probadas para recortar costes y optimizar operaciones
- ¿Qué es el Mecanizado VMC? Guía Experta de Centros de Mecanizado Vertical
- Guía Experta de Marcado Láser en Aluminio: Precisión, Durabilidad y Aplicaciones Industriales
- Soldadura MIG vs. TIG: Seleccionando la Técnica de Arco Adecuada para su Proyecto
- Guía Completa de Marcado Láser: Tipos, Beneficios y Aplicaciones
- Consideraciones Clave para el Mecanizado Suizo de Alto Volumen
- Guía de Prototipado CNC: Precisión, Velocidad y Producción Rentable
- Fabricación Experta de Ejes: Procesos de Precisión y Soluciones Personalizadas
- Electropulido vs. Pasivado: Elegir el Acabado Correcto para Acero Inoxidable
- Pasivado de Acero Inoxidable: Mejora de la Resistencia a la Corrosión y Rendimiento
- Diferencias Clave entre Cal Grasa e Hidráulica: Guía Comparativa