



Lentes de contacto: historia, materiales e innovaciones futuras
Introducción
Las lentes de contacto son dispositivos finos y transparentes colocados directamente sobre la córnea para corregir errores refractivos o alterar el color del ojo. Flotan sobre la película lagrimal, proporcionando una superficie óptica estable. Para ciertos trastornos visuales, las lentes de contacto pueden ofrecer agudeza visual superior a las gafas. Más allá de la corrección visual, muchos usuarios eligen lentes por beneficios estéticos o la libertad que brindan durante actividades físicas. El mercado lo dominan tres categorías principales: blandas, duras (permeables a gas rígidas) e híbridas, cada una equilibrando comodidad, durabilidad y permeabilidad al oxígeno. Las lentes de uso diario se retiran nocturnamente para limpieza, mientras que opciones de uso prolongado y desechables de un día amplían la comodidad.
Historia
La primera lente de contacto la fabricó el fisiólogo alemán Adolf Fick en 1887. La lente de Fick era de vidrio y clasificada como esclerótica porque cubría la parte blanca del ojo. En 1912, el óptico Carl Zeiss introdujo una lente corneal de vidrio que se ajustaba sobre la córnea. En 1938, los científicos Obrig y Müller pioneros en lente esclerótica de plástico hecha de Plexiglás, más ligera y cómoda que el vidrio. Kevin Touhy siguió en 1948 con la primera lente corneal de plástico, inicialmente de 10,5 mm de diámetro; en 1954 la redujo a 9,5 mm para mejor portabilidad. Hacia esa época, Bausch & Lomb desarrolló el queratómetro, eliminando la necesidad de impresiones del globo ocular.
Las lentes blandas surgieron a principios de los 1950 cuando químicos checos en la Universidad Técnica de Praga descubrieron un hidrogel hidrofílico (pHEMA) adecuado para implantes oculares. Otto Wichterle, figura clave, refinó el material en casa, produciendo 5.500 lentes de prueba en 1961. El avance captó la atención de Bausch & Lomb, llevando al lanzamiento de Softlens en 1971. Solo ese año se vendieron 100.000 pares, estableciendo las lentes blandas como opción principal.
Materias primas
Las lentes de contacto se fabrican con plásticos poliméricos. Las duras suelen ser de polimetilmetacrilato (PMMA). Las blandas usan polímeros hidrofílicos como polihidroxietilmetacrilato (pHEMA) que absorben agua manteniendo claridad óptica. Los fabricantes refinan continuamente estos materiales, y las formulaciones específicas varían por marca.
Proceso de fabricación
La producción comienza dando forma a un blanco plástico en las curvaturas requeridas. Dos curvas primarias se forman primero: la curva anterior central (CAC) que determina el poder refractivo, y la curva posterior central (CPC) que se adapta al ojo. Una lente se considera semi-terminada tras estas curvas; se termina al añadir curvas periféricas e intermedias y definir el borde.
Método de moldeo
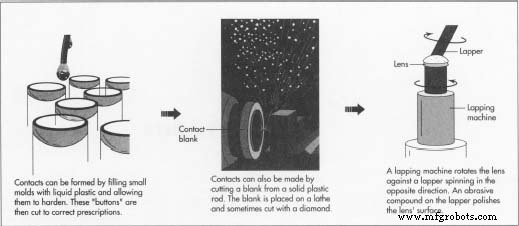
- Las primeras lentes de Praga usaban centrifugado: polímero fluido se vertía en moldes rotatorios, con fuerza centrífuga moldeando la curvatura interna. La técnica sentó bases para producción en masa moderna.
- La inyección domina ahora: polímero fundido se fuerza en molde a presión, luego se enfría. La lente puede terminarse totalmente por mecanizado controlado por ordenador, eliminando necesidad de torneado en torno.
- Imágenes ilustrando lentes centrifugadas e inyectadas:
Proceso en torno
- Alternativamente, un blanco plástico se corta primero de una barra o lámina. El blanco se monta en un botón de acero con cera y gira en torno. Una herramienta de diamante o láser graba la CPC a profundidad precisa.
- El blanco se pulimenta luego: se frota contra un disco abrasivo rotatorio que coincide con la CPC, puliendo la superficie mientras un movimiento en ocho asegura uniformidad.
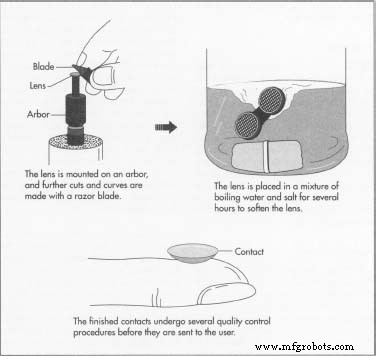
- Tras el pulimentado, la lente se monta en un arbol cuyo extremo se rectifica para coincidir con la CPC. El torno crea entonces cortes convexos para la CAC, seguido de pulido final de ambos lados. La lente está ahora semi-terminada.
Acabado
- Cortes someros adicionales crean curvas anteriores/posteriores periféricas e intermedias que definen el borde de la lente. Se rectifican con papel de esmeril o cuchillas. El diámetro de la lente también puede recortarse en esta etapa.
Control de calidad
- Cada etapa de producción pasa inspección meticulosa. Las lentes se examinan bajo aumento por defectos y se miden con sistema de gráfica de sombra que proyecta una silueta magnificada en pantalla calibrada. Cualquier anomalía de forma aparece como distorsión en la sombra, permitiendo correcciones automatizadas.
Envasado
- Tras pasar inspección, las lentes se esterilizan hirviendo en solución salina-agua para ablandar el material. Luego se sellan en viales de vidrio con solución salina, que hidrata las lentes hidrofílicas a consistencia cómoda, similar a lágrima. El vial se tapona con goma o metal para mantener esterilidad.
El futuro
La investigación en nuevos polímeros sigue ampliando límites de comodidad, durabilidad y permeabilidad al oxígeno. El siloxano —compuesto silicio-oxígeno— ha mostrado potencial para permitir hasta 25 veces más oxígeno a la córnea que lentes blandas convencionales. Retos como suciedad lipídica y mala humectabilidad se abordan con fluoración y adición de surfactantes que se vuelven absorbentes de agua tras inmersión en salina. Estos avances podrían permitir lentes de uso prolongado seguras y cómodas por semanas.
Innovaciones también apuntan a lentes escleróticas, que reposan en la esclerota y abovedan la córnea, proporcionando reservorio de lágrimas artificiales para córneas dañadas. Nuevos materiales buscan aumentar permeabilidad al oxígeno y reducir acumulación de residuos, ofreciendo potencial alivio no quirúrgico para pacientes con enfermedad corneal grave.
Incluso experimentos en vuelos espaciales —como los a bordo del transbordador Endeavour de la NASA— han explorado la influencia de la microgravedad en formación de polímeros, prometiendo materiales que repelen residuos y mejoran transporte de oxígeno. Aunque aún experimentales, tales investigaciones insinúan futuro donde lentes de contacto podrían fabricarse en órbita, aprovechando condiciones que laboratorios tradicionales no pueden replicar.
Proceso de manufactura
- Excelencia en Confiabilidad: Dominar el Factor Humano para Éxito Transformacional
- Cualidades clave para evaluar al seleccionar un fabricante de PCB
- Tornos automáticos (Chucker Lathes): herramienta rara de alto rendimiento en producción OEM automotriz
- El Rol del Planificador de Mantenimiento: Optimizar Operaciones y Garantizar Confiabilidad
- Entendiendo la fabricación por contrato: Beneficios y conceptos clave
- Micro Med Machining: Precisión más allá de los estándares de tornos suizos
- Mecánicos industriales (Millwrights): Roles clave, responsabilidades y su valor en Canadá
- El papel de un aparejador (rigger): Responsabilidades y habilidades clave
- Muñones (trunnions): soportes giratorios para estabilidad y resistencia
- Los 3 Principios S del Color: Tono, Estabilidad, Seguridad en Pinturas, Colorantes y Extractos Herbales
- Cómo el Color Moldea Cada Industria: De Textiles a Alimentos