



Tornillos: historia, materiales, diseño, fabricación y estándares de calidad
Introducción
Los tornillos pertenecen a la familia de sujetadores roscados que también incluye pernos, espárragos y tipos especializados como tornillos de carpintero para madera y tornillos de cabeza hexagonal para automoción. Se presentan en dos variedades principales: tornillos de máquina, que tienen diámetro constante y se usan típicamente con tuercas, y tornillos para madera, que se estrechan para agarrar la superficie de la madera. Las roscas pueden ser dextrógiras o levógiras, cónicas, rectas o paralelas.
Historia
Aunque el concepto de tornillo se remonta a alrededor del 200 a.C., el tornillo metálico familiar hoy surgió durante el Renacimiento. Los primeros tornillos se limaban a mano, imposibilitando la producción en masa. El avance llegó en 1586 cuando Jacques Besson introdujo la primera máquina roscadora, sentando bases para futuras innovaciones.
En 1760, los hermanos ingleses Job y William Wyatt patentaron un dispositivo automático de corte de roscas que podía producir 10 tornillos por minuto, paso clave hacia la producción industrial. A principios del siglo XIX, Henry Maudslay en Inglaterra y David Wilkinson en EE. UU. desarrollaron los primeros tornos roscadores accionados por energía. Avances posteriores incluyeron el torno torreta de Stephen Finch (1845) y el torno totalmente automático de Christopher Walker tras la Guerra Civil.
La primera fábrica de tornillos, Abom & Jackson, abrió en Rhode Island en 1810. Para 1895, los fabricantes de tornillos estadounidenses organizaron sindicatos exigiendo salario mínimo de $1,75 por jornada de diez horas para miembros y $1,25 para aprendices. Innovaciones continuaron, como el método de corte de rosca angular de John E. Sweet, que cortaba una rosca completa desde un lado.
En 1836, William Keane desarrolló el roscado por laminado (thread‑rolling), un proceso que, tras desafíos iniciales, se convirtió en el método de fabricación dominante porque produce roscas sin eliminar material, preservando así la resistencia y mejorando la precisión.
Materias primas
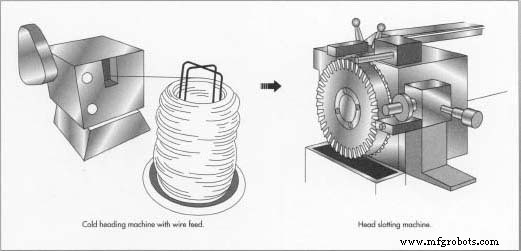
Los tornillos se forjan típicamente de alambre de acero de bajo a medio carbono, pero también se usan acero inoxidable, latón, aleaciones de níquel y aleaciones de aluminio cuando se requiere mayor resistencia o resistencia a la corrosión. La calidad del metal es crítica para prevenir grietas. Una máquina de embutición en frío corta una longitud de alambre, luego forma la cabeza con uno o dos punzones. Después, una máquina de ranurado de cabeza da forma a los espárragos de tornillo. Los acabados superficiales deben ser compatibles con el metal; recubrimientos comunes incluyen galvanizado, cadmio, níquel y cromo para protección añadida.
Diseño
Para un tornillo de rosca simple, el paso (lead) iguala al paso (pitch). En un tornillo de doble rosca, el paso es el doble del paso; para tornillos de triple rosca, es tres veces el paso. El paso —la distancia entre dos roscas adyacentes— también se expresa como número de roscas por pulgada o por centímetro. El paso mide cuánto avanza el tornillo por revolución.
Proceso de fabricación
El mecanizado se reserva para tornillos únicos o miniatura. La gran mayoría se produce mediante roscado por laminado, que es más rápido, menos desperdicioso y más económico.
Embutición en frío (Cold Heading)
- El alambre se alimenta desde una bobina a través de una enderezadora previa, luego se corta automáticamente a longitud y se troquela en una cabeza. La máquina usa troquel abierto o cerrado; el troquel cerrado ofrece mayor precisión. La embutición en frío produce típicamente 100‑550 espárragos de tornillo por minuto.
Roscado por laminado (Thread Rolling)
- Los espárragos embutidos en frío se alimentan automáticamente desde una tolva vibratoria a los troqueles de roscado.
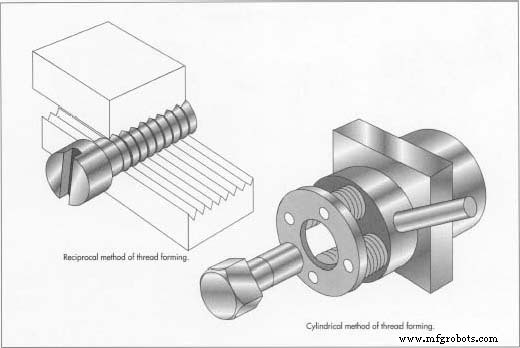
- El espárrago se forma usando uno de tres métodos:
- Troquel alternativo: un troquel fijo y uno móvil laminan el espárrago.
- Troquel cilíndrico sin centro: el espárrago rueda entre dos o tres troqueles redondos.
- Troquel rotativo planetario: el espárrago permanece estacionario mientras múltiples troqueles giran alrededor.
- El roscado por laminado impresiona la rosca en el espárrago en lugar de cortarla, preservando la resistencia del material y logrando mayor precisión dimensional. El troquel rotativo planetario es el más productivo, alcanzando 60‑2.000 piezas por minuto.
Control de calidad
En 1928 la Comisión Nacional de Roscas de Tornillo estableció estándares de intercambiabilidad. La Declaración Internacional de Acuerdo de 1948 adoptó el sistema de Rosca Unificada. La ISO introdujo un estándar global en 1966, definiendo rangos de tamaños métricos y en pulgadas con pasos gruesos y finos. Estos estándares aseguran calidad consistente en todo el mundo.
Proceso de manufactura
- Guía completa de unidades de soporte para husillos de bolas
- Micrómetro de Tornillo: Definición, Historia, Partes, Funcionamiento y Uso Práctico
- Tipos de tornillos y pernos para un ensamblaje óptimo
- Tornillo vs. perno: diferencias clave, tipos y aplicaciones
- Tornillos Estructurales: Los Sujetadores de Uso Intensivo en los que Confía Todo Constructor
- Tornillos para Terrazas Explicados: Tipos, Beneficios y Comparación con Tornillos para Madera
- Entender el paso vs. avance del tornillo: diferencias clave explicadas
- Prevenga el desgaste de tornillos: consejos expertos para sujetadores duraderos
- Tornillos Avellanados: Diseño, Aplicaciones y Beneficios
- Entendiendo la Anatomía de un Tornillo: Partes, Funciones y Aplicaciones
- Tornillos de Cabeza Cilíndrica Explicados: Tipos, Aplicaciones y Cómo Elegir el Correcto