



Garantizando Ensamblaje Sin Fisuras: Guía Completa de Ingeniería de Ajuste (Fitment)
Hacer piezas que encajen juntas es realmente uno de los entregables clave para una consultoría de desarrollo de producto de servicio completo. Claro que la gente quiere que se vea bien y pase todas las especificaciones regulatorias, pero absolutamente tiene que poder ensamblarse y encajar bien, consistentemente.
A menudo donde las cosas primero van mal es en la ausencia de decidir cómo serán las líneas de partición y ruptura de piezas, dónde se necesitan los fit‑ups o características de ajuste críticos o de control, y hacer un análisis de tolerancias razonable para entender el reto por delante. En toda la emoción que es el desarrollo de producto, estos detalles clave de ajuste no pueden pasarse por alto, pero a menudo lo son.
Las líneas de ruptura de pieza son en realidad una característica clave de diseño que puede realzar la apariencia de un producto, pero también pueden perjudicarla si se exageran o son innecesariamente onerosas. Cosas a tener en cuenta que impulsan líneas de partición pueden estar detrás de escena de cómo se ve el producto por fuera, o pueden estar impulsadas por rupturas de color y textura en la piel exterior, o incluso usarse para comunicar zonas de interacción.
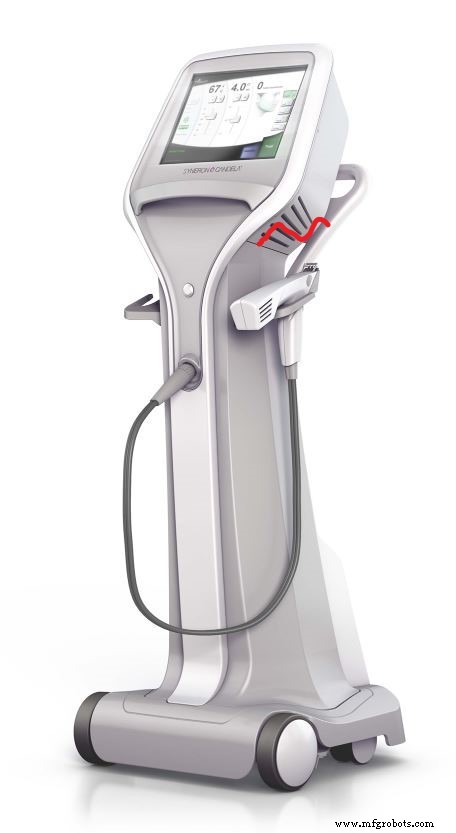
Las decisiones de fabricación a veces también impulsan detalles de línea de pieza. Las piezas moldeadas son de menor coste si el núcleo metálico de la herramienta, la porción que forma el interior de la pieza plástica, puede extraerse recto del interior de la pieza plástica, sin acciones laterales, deslizadores o lifters adicionales en la herramienta. Las uniones de pieza en medio de superficies visuales primarias o puntos de contacto con el usuario también son usualmente indeseables. Las soluciones elegantes suelen venir cuando todo el equipo de desarrollo de producto (diseñador, ingenieros y fabricantes) se reúne y discute la ruptura de pieza temprano.
Además, ten en cuenta que las piezas de inyección, especialmente a medida que crecen, tenderán a tener contracción y alabeo post ciclo de inyección, así que dos piezas uniéndose solo complica esto. Si las piezas son rígidas entonces nervios y solapes en los puntos de encuentro son más desafiados para atraer las dos piezas a alineación. Cuanto más larga o compleja la costura a lo largo de la cual las dos piezas se encuentran, o más ajustado el ajuste previsto, más complica las cosas, dificultando entregar productos repetibles de alta calidad, y eso antes de añadir una tercera pieza a la unión. Sí, revisión ajustada de geometrías individuales de pieza y buen diseño de molde con análisis de flujo de molde pueden ayudar a mitigar distorsión de pieza, pero no eliminarla, y algunos diseños tienen características de pieza que son necesarias o deseadas que empujarán los límites del moldeo por inyección de todos modos. Así que no importa qué tan bien encajen las piezas en el mundo virtual, el mundo real presentará otros retos, y usualmente unos pocos que no se anticiparán.
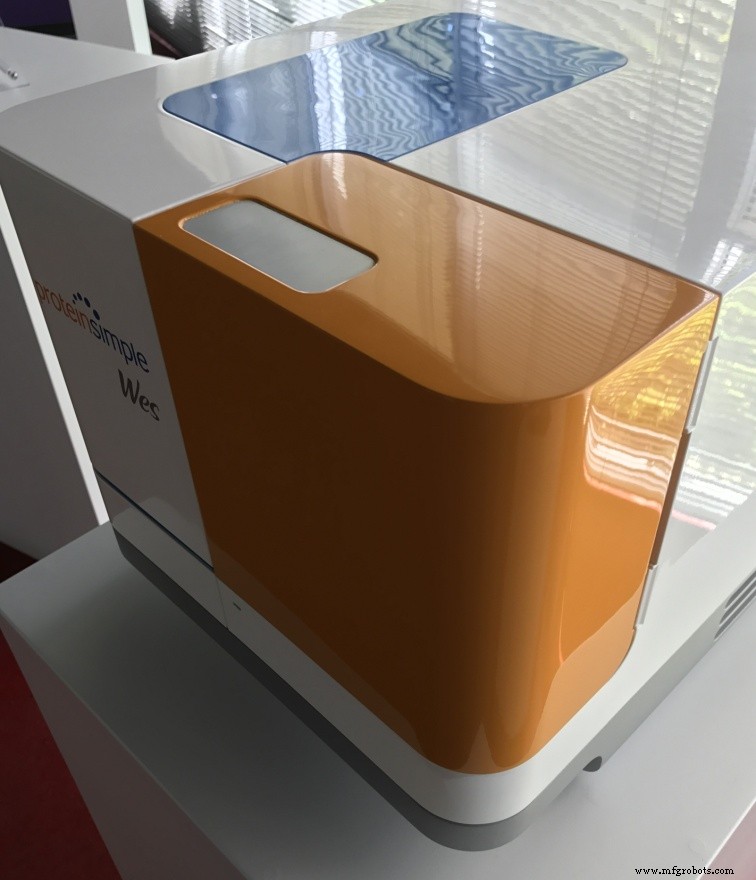
Aquí es donde decidir dónde se necesitan realmente ajustes críticos y decidir si ir por el camino de complejidad innecesaria sin valor es crucial. A menudo un reveal (gap planificado y controlado) entre dos piezas, o solape de superficies de dos piezas, o nervios de posicionamiento localizados, y fronteras pieza‑a‑pieza más directas pueden ayudar mucho a entregar buena apariencia, menor coste y menor tiempo de mercado para el nuevo producto. Si un zero reveal, o ajuste línea‑a‑línea es realmente necesario para la apariencia, el equipo debe enfrentar los retos añadidos de frente estableciendo preocupaciones clave de alineación y características de control, revisión temprana del moldeador para identificar alabeo en las piezas, planificar fixtures adicionales de pieza para control de forma post‑moldeo, y el golpe general de coste de pieza añadido al resultado final.
Todos estos desafíos pueden no ser plenamente entendidos si no se hace la debida diligencia respecto al stack‑up de tolerancias temprano. Todas las piezas tendrán un rango dentro del cual su tamaño variará, y ensamblar piezas sobre piezas sumará las variancias, a veces compensándose entre sí, y otras empeorando las cosas. Además, solo encontrar resultados de estudios de tolerancia que muestren qué tan mal pueden variar las cosas no es donde debe terminar. Debe haber una revisión exhaustiva y pensamiento puesto en dónde la desalineación podría diseñarse fuera o hacerse menos problemática con opciones de fabricación. Encontramos muchas empresas, nuevas o establecidas, que en realidad no han realizado estudios de tolerancia exhaustivos de sus diseños y se preguntan por qué tienen tales variaciones en producción. Contabilizar propiamente forma y posición de característica de pieza, y aún considerando expectativas razonables para fabricación de característica de pieza, son necesarios para productos de calidad consistente. En muchos casos el mero número de piezas esperadas para trabajar juntas para lograr alguna alineación o aspecto terminado, asignado por un ingeniero de sistemas o persona de marketing nunca visto, es descaradamente irreal, y en algunos casos todavía hay una discusión innecesaria sobre solo gastar más dinero para hacer las piezas a tolerancias más altas. Esto no es necesario si algunas de las piezas contribuyendo al stack‑up de tolerancia pueden ser removidas de impulsar el fit‑up de las piezas de acoplamiento. Si marcos clave u otras estrategias de montaje pueden emplearse para alinear mejor el fitment pieza‑a‑pieza. Puede tomar un poco más de tiempo en el proceso de diseño pero esto será nada comparado al dolor de cabeza de resultados inconsistentes durante producción inicial y los retrasos asociados con intentar arreglar cosas en etapas tardías de desarrollo.
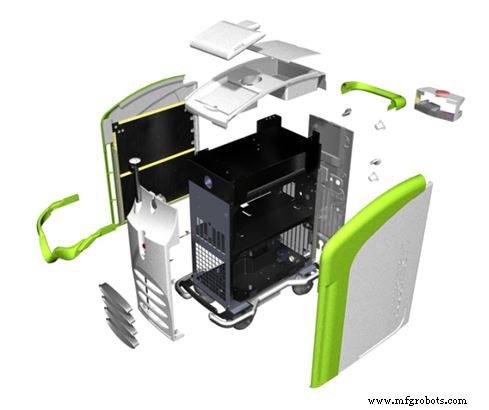
Una vez que un conjunto más directo de características de diseño e interacciones controladas por tolerancia están en su lugar, el fitment de las piezas de carcasa, ya sea pieza‑a‑pieza, características de montaje en sub‑frames, o una estrategia de ensamblaje enfatizando ubicaciones clave de fit‑up, seguirá siendo importante haber planificado holguras apropiadas donde se necesiten y puntos clave de contacto de pieza a superficies de montaje para asegurar el posicionamiento. Esto es un poco como un puzzle 3D a veces, pero es importante recordar que para cada fit línea‑a‑línea algún otro fit línea‑a‑línea puede luchar con él o empujar la pieza fuera de posición, y esto puede solo ocurrir cuando la pieza está en el lado grande o pequeño de su rango de tolerancia. Tener una estrategia, de nuevo, donde las piezas se unen con puntos clave de toque y montajes duros es clave, y muchas veces estos pueden estar detrás de escena, por así decirlo, dejando visible una costura de ruptura de pieza ligera pero consistente, solape o reveal.
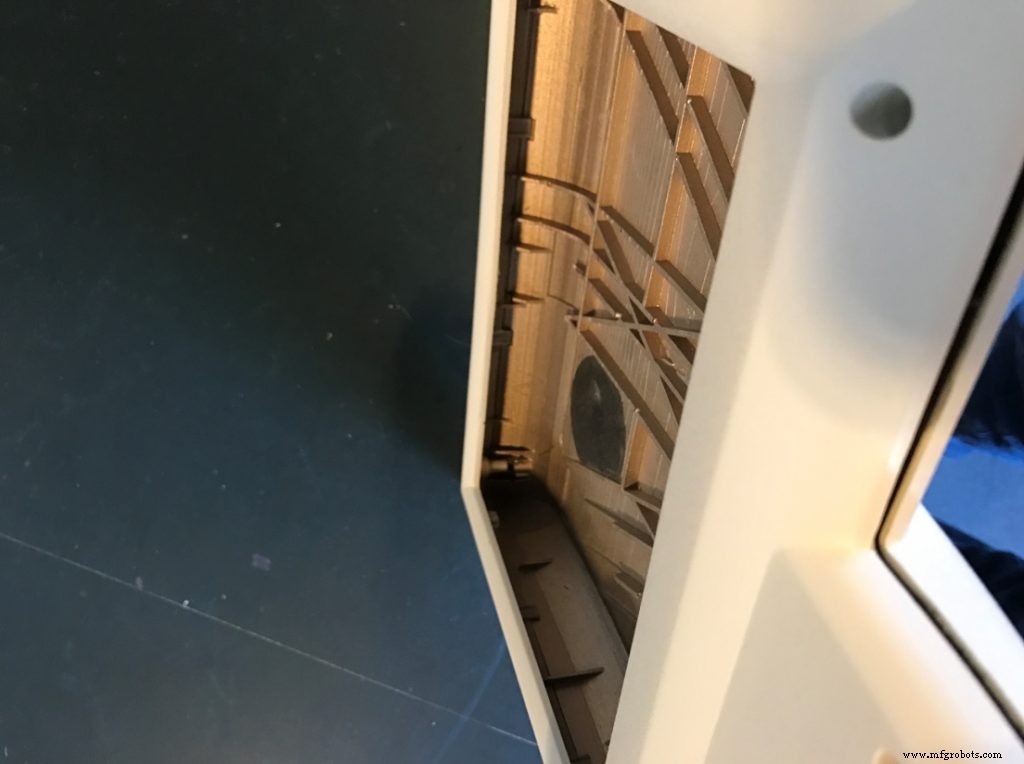
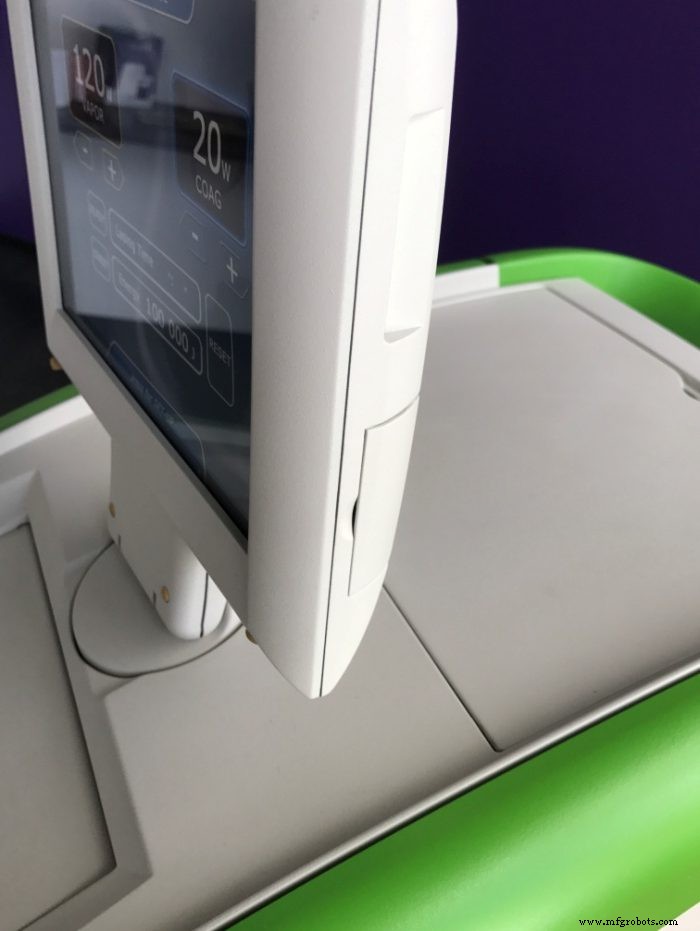
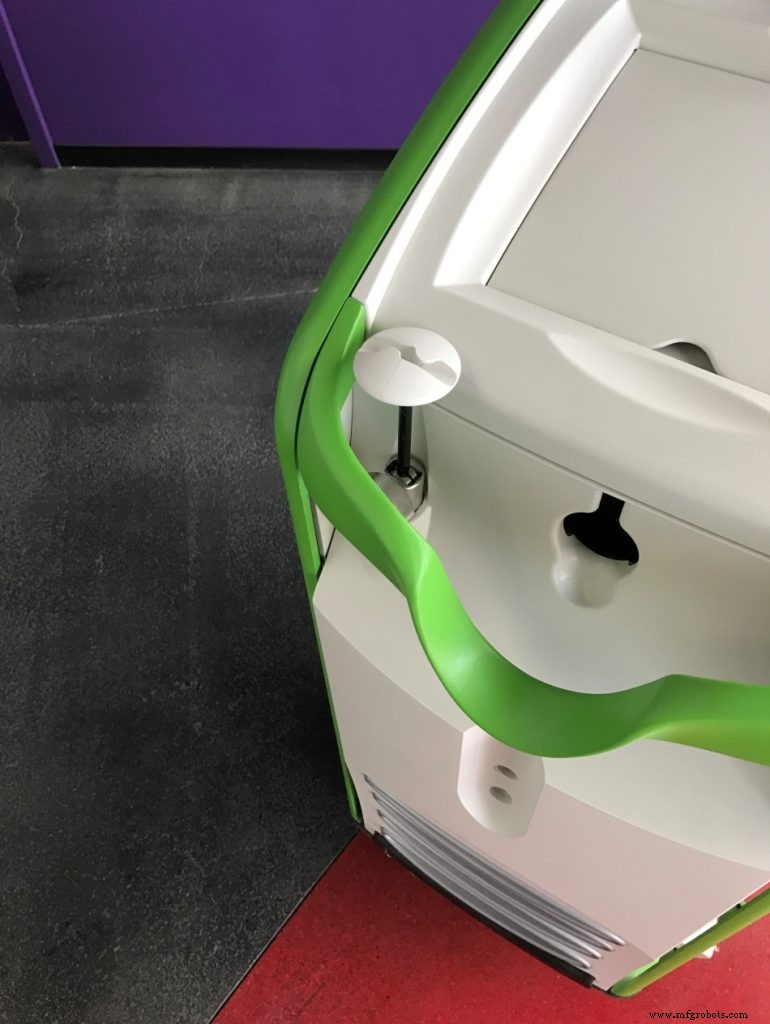
Esta carcasa personalizada de pantalla táctil tenía que tener acabado liso y ser estructuralmente sólida para ser estable durante la interacción. Además, tenía que ser resistente a ingreso de fluidos. Las carcasas exteriores de inyección confiaban en varias nervaduras entrelazadas, snaps y solape de reveal como se ve mirando hacia arriba en una carcasa en la imagen derecha. Estas características mantenían los lados y bordes alineados y ayudaban a que la carcasa exterior fuera más rígida cuando ensamblada.
Seguirán habiendo posibles desafíos de alabeo de pieza de inyección con costuras largas, pero ligeros insetos de superficie planificados, gaps y redondeos de borde en piezas pueden ocultar estas imperfecciones restantes incluso en ensamblajes que parecen tener superficies continuas con solo ligeras rupturas entre piezas. Puedes producir un producto con docenas de juntas ajustadas correctamente diseñadas, pero tu equipo de diseño solo recordará la única interferencia pieza‑a‑pieza que no alinea cuando se ensambla por primera vez.
Una vez que tu estrategia de diseño está decidida con tu equipo de desarrollo y los detalles se han trabajado, tu build de prototipo será tu oportunidad para confirmar fitment apropiado y facilidad de ensamblaje en el mundo real. Espera aprender de tu prototipo, ya que una pieza vale 1000 imágenes, pero necesitarás inspeccionar tus piezas de prototipo entrantes para asegurar que realmente están en especificación a tu diseño. Y no solo inspecciones tus piezas donde encuentras un problema mientras buscas la causa, sino inspeciónalas en cualquier área de característica crítica ya que no quieres una pieza fuera de especificación confirmar que tu diseño se une bien solo para encontrar en producción que cuando la pieza se hace correctamente a especificación no encajará. Tu prototipo debe estudiarse para asegurar que tu estrategia de ensamblaje, características de localización y rango de tolerancia producirán repetidamente ensamblajes de alta calidad al moverte a producción. También es una oportunidad para "Walk in", características de localización y montajes para lograr el fitment deseado a piezas adyacentes. A veces producimos deliberadamente características clave de localización en un prototipo ligeramente más grandes para que el material pueda removerse fácilmente para aprender cuál será el mejor tamaño de característica para fit‑up. Por supuesto para piezas moldeadas de producción lo opuesto es cierto ya que ligeramente sub‑dimensionar una característica clave de fitment permitirá al fabricante de herramientas remover material del molde metálico aumentando el tamaño de la pieza plástica para optimizar fit. Esto se refiere a ser "steel safe" ya que remover material de un molde formador metálico es mucho más fácil y barato que añadir material. Pero este enfoque necesita discutirse durante desarrollo con tu fabricante de herramientas y moldeador para que entiendan cuál es el resultado deseado de la pieza plástica.
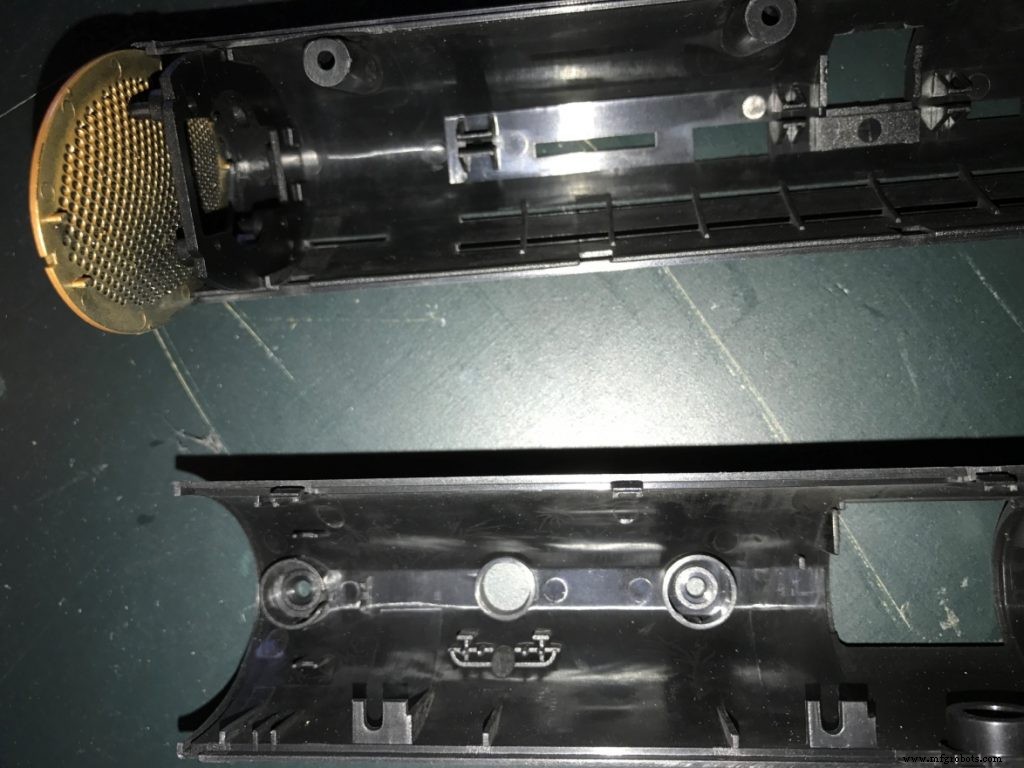
En todos los casos, tener involucración de todo el equipo temprano debería ayudar a tomar decisiones respecto a fitment, calidad, diseño, y cumplir objetivos de coste mientras se elimina tiempo perdido de mercado para el nuevo producto en desarrollo de forma mucho más eficiente. Enfoques de diseño inteligentes pueden ocultar irregularidades de unión de pieza y desajuste en juntas mientras mantienen geometría individual de pieza simple y control dimensional y a costes de fabricación más bajos si el ensamblaje se considera desde el principio y el diseño se evalúa por valor global para el cliente.
Proceso de manufactura
- Construye una Consola Portátil RetroPie con Raspberry Pi – Parte 1
- Dominando el diseño de piezas mecanizadas: Guía completa
- Garantizando la precisión dimensional en piezas impresas en 3D
- Elementos esenciales de automatización: guía para principiantes sobre integración robótica
- Maestría en fabricación sin luces: Su guía completa para producción sin operador
- Mecanizado 5 ejes desmitificado: Por qué no es tan intimidante como parece
- Guía Completa de Piezas Mecanizadas: Ventajas, Aplicaciones y Soluciones Rentables
- Hyper Quadrex 200MSY: Husillos gemelos de 30 hp y control C-axis CNC completo para producción de alta precisión en gran volumen
- Guía Experta de Mantenimiento de Telesillas y Piezas Clave
- Guía Experta para la Adquisición de Piezas Industriales: Decisiones Informadas para el Éxito en Fabricación
- Guía Completa de Componentes de Frenos Industriales