



Moldeo por Inyección Desmitificado: Guía Completa para Producción de Piezas Plásticas
Entendiendo el Moldeo por Inyección
El moldeo por inyección es una técnica de fabricación de precisión que fabrica piezas plásticas de alta calidad forzando polímero fundido en un molde hecho a medida. La resina se calienta bien por encima de su punto de fusión, luego se inyecta a alta presión, permitiéndole llenar cada detalle de la cavidad antes de enfriar y solidificarse en la geometría final.
Principios de Funcionamiento
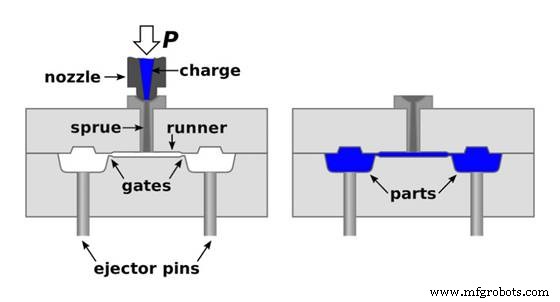
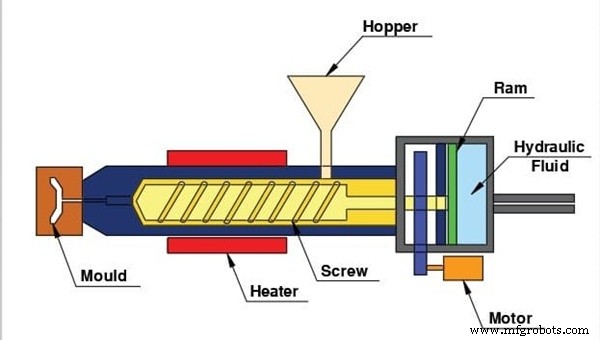
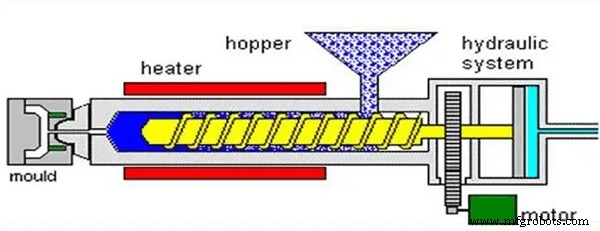
El proceso se asemeja a una jeringa: gránulos crudos se alimentan en una tolva, se calientan en un barril hasta licuarse, y luego un tornillo hidráulico fuerza el plástico fundido al molde cerrado. La inyección ocurre a presiones de 100–150 MPa, asegurando que la cavidad se llene completamente antes de que la pieza empiece a enfriar.
Una vez que el molde se abre, pines eyectores expulsan la pieza solidificada. El ciclo se repite en segundos, permitiendo la producción de miles de unidades por minuto.
1. Diseño y Creación del Molde
El molde es la piedra angular del proceso. Define la forma, tamaño y características estructurales de la pieza. El mecanizado CNC o impresión 3D avanzada se usan típicamente para lograr la geometría exacta, ángulos de desmoldeo y dimensiones críticas requeridas para eyección y refrigeración fiables.
Los moldes de inyección suelen hacerse de aluminio o acero y constan de componentes de núcleo y cavidad, canales de entrada, corredores, boquillas y sistemas de eyección. La selección adecuada de material y precisión de mecanizado son esenciales para durabilidad y repetibilidad.
2. Selección de Material
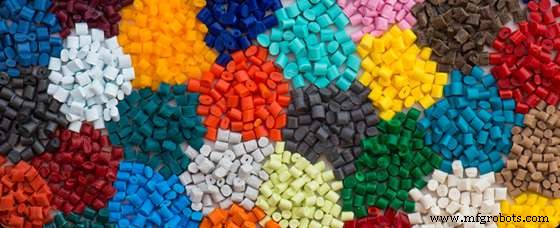
Elegir el polímero correcto es crucial. Considere resistencia mecánica, flexibilidad, resistencia química y tolerancia a temperatura para igualar el uso previsto de la pieza. Termoplásticos comúnmente usados incluyen ABS, polipropileno y nylon, cada uno ofreciendo características de rendimiento distintas.
3. Configuración de Máquina
Antes de la producción, los operadores ajustan parámetros de temperatura, presión y tiempo de ciclo. También alinean el molde, cargan el plástico y ejecutan una inyección de prueba para verificar integridad del sistema y calidad de la pieza.
4. Ciclo de Moldeo por Inyección
Durante el ciclo, el plástico fundido llena la cavidad, se adapta a los contornos del molde y comienza a solidificarse. El tiempo de enfriamiento varía con material, espesor de pared y tamaño de pieza; canales de refrigeración internos ayudan a mantener temperatura uniforme y reducir defectos.
5. Eyección de Piezas
Tras enfriamiento suficiente, el molde se abre y pines o placas eyectoras liberan la pieza automáticamente. Esta eyección automatizada previene daños y acelera el rendimiento.
6. Inspección y Post-Procesado
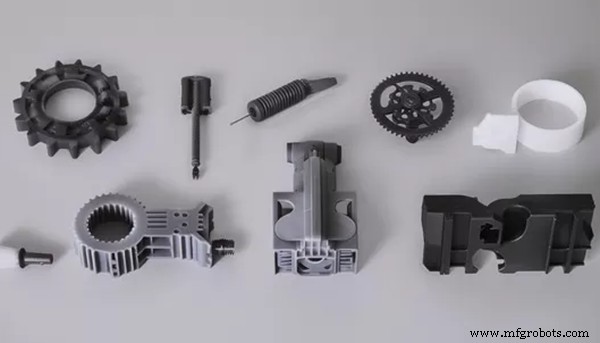
Post-eyección, los equipos de control de calidad realizan inspecciones visuales, comprobaciones dimensionales y pruebas mecánicas para asegurar cumplimiento de especificaciones. Según la aplicación, las piezas pueden someterse a acabados superficiales, mecanizado o operaciones de ensamblaje.
Consideraciones Básicas de Diseño
El moldeo por inyección exitoso se basa en diseño cuidadoso. A continuación, factores clave a considerar.
Tolerancias
Las tolerancias típicas son ±0,005 pulgadas. Lograr tolerancias más estrechas aumenta coste, y la tasa de contracción de cada polímero debe considerarse en el diseño para evitar deriva dimensional.
Espesor de Pared
El espesor de pared uniforme reduce alabeo y marcas de hundimiento. Apunte a variaciones no mayores de 0,04–0,15 pulgadas, ajustadas por tamaño de pieza y material.
Geometría del Núcleo
Diseñe el núcleo para promover flujo de material uniforme y refrigeración eficiente. Evite esquinas internas agudas que introducen concentraciones de tensión y debilitan la pieza.
Ángulo de Desmoldeo
Aplique un desmoldeo de 1–2 grados (o más para características profundas) para facilitar eyección fácil sin dañar la pieza.
Rebajes
Minimice o elimine rebajes a menos que sirvan a un propósito funcional, ya que complican el diseño del molde y aumentan el coste.
Canales de Entrada (Gates)
El tamaño y ubicación de la entrada influyen en flujo, tiempo de ciclo y calidad superficial. Piezas de precisión se benefician de entradas más pequeñas, estratégicamente colocadas.
Nervios (Ribs)
Los nervios refuerzan la resistencia manteniendo el espesor de pared consistente. Mantenga el espesor de nervio al 40–60 % de la pared circundante para evitar marcas de hundimiento.
Pines Eyectores
Posicione pines eyectores para evitar marcas visibles o deformación. Un desmoldeo adecuado puede eliminar la necesidad de pines por completo.
Tipos de Procesos de Moldeo por Inyección
El moldeo por inyección abarca varias técnicas especializadas.
Moldeo con Inserto (Insert Molding)
Integra componentes pre-fabricados —como insertos metálicos o elementos roscados— directamente en la pieza plástica, creando una estructura robusta multi-material.
Soplado (Blow Molding)
Ideal para artículos huecos como botellas. Plástico calentado se sopla contra las paredes de un molde, formando un contenedor ligero y duradero.
Sobremoldeo (Overmolding)
Capa un polímero más suave sobre un sustrato rígido, usado a menudo para añadir agarre o crear componentes bi-material.
Moldeo por Inyección Líquido (Caucho de Silicona Líquido)
Emplea polímeros termoestables para producir piezas flexibles y resistentes al calor como juntas y sellos médicos.
Resinas Poliméricas de Uso Común
A continuación, referencia rápida de los termoplásticos más empleados.
ABS (Acrilonitrilo Butadieno Estireno)
Ofrece tenacidad, resistencia al impacto y acabado suave. Ampliamente usado en automoción, electrónica y bienes de consumo.
Nylon (Poliamida)
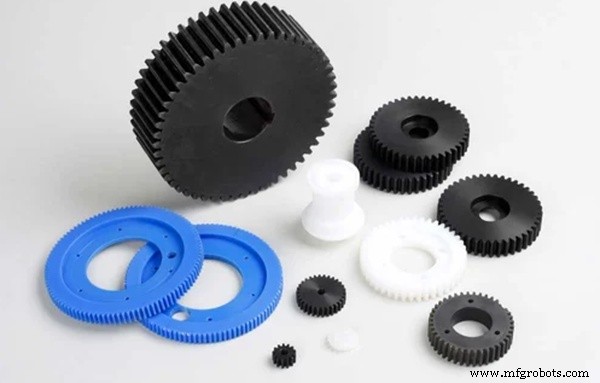
Alta resistencia, resistencia al desgaste y estabilidad térmica hacen al nylon ideal para engranajes, cojinetes y piezas mecánicas complejas.
Policarbonato (PC)
Resina transparente de alto impacto adecuada para carcasas ópticas y envolventes eléctricas; propensa a rayado pero térmicamente estable.
PMMA (Acrílico)
Transparente, ligero y fácil de moldear, pero menos resistente al impacto que el policarbonato.
Polipropileno (PP)
Ligero, resistente a químicos y rentable —común en embalaje y componentes automotrices.
Polietileno (PE)
Versátil, tenaz y flexible, con variantes HDPE ofreciendo resistencia adicional para contenedores y tuberías.
Aditivos
Mejoradores como PTFE, fibra de carbono, Kevlar, talco, arcilla y fibras de vidrio se mezclan en el polímero base para mejorar lubricidad, resistencia, resistencia al impacto o estabilidad dimensional.
Ventajas e Inconvenientes
Ventajas
- Alta Eficiencia: Ciclos rápidos permiten producción en masa con tiempo muerto mínimo.
- Precisión: Capaz de geometrías complejas con tolerancias estrechas.
- Bajo Desperdicio: Material excedente puede reciclarse entre ciclos.
- Versatilidad: Soporta termoplásticos, termoestables y polímeros especiales.
- Rentable a Escala: Alto coste inicial de utillaje se compensa con bajos costes unitarios en grandes volúmenes.
- Automatización: Las máquinas pueden operar con mínima intervención humana, mejorando consistencia.
Limitaciones
- Alto Coste Inicial: La creación de molde e inversión en máquina son significativas.
- Rigidez de Diseño: Cambios en el molde son costosos y lentos.
- Plazo de Entrega: Moldes personalizados pueden requerir semanas o meses para fabricación.
- Contracción y Alabeo: La selección adecuada de material y diseño mitigan pero no eliminan estos problemas.
- Preocupaciones Ambientales: Residuos plásticos y materiales no reciclables plantean retos de sostenibilidad.
Consejos de Expertos para el Éxito
Elija el Material Adecuado
Iguale propiedades del polímero —resistencia, flexibilidad, tolerancia térmica— a las demandas funcionales y exposición ambiental de la pieza.
Planifique para Producción en Volumen
El moldeo por inyección brilla cuando los volúmenes son altos. Trabajos de bajo lote pueden ser más económicos con mecanizado CNC o impresión 3D.
Optimice el Espesor de Pared
Espesor de pared consistente y mínimo reduce uso de material y tiempo de enfriamiento, pero debe cumplir requisitos de resistencia.
Reduzca Rebajes
Simplifique geometría para facilitar eyección y reducir coste de molde.
Ajuste Fino el Diseño de Entrada
El dimensionado y colocación adecuados de la entrada previenen defectos como llenado desigual o marcas de hundimiento. Piezas grandes pueden necesitar múltiples entradas.
Mejore Refrigeración y Ventilación
Canales de refrigeración y sistemas de ventilación bien diseñados promueven solidificación uniforme y eliminan porosidad de gas.
Aplicaciones Comunes
Automoción
Componentes ligeros —depósitos de combustible, paragolpes, paneles de puerta— mejoran eficiencia de combustible y seguridad.
Médica
Piezas biocompatibles y esterilizables como tubos IV, guantes y kits desechables se benefician de la precisión y eficiencia de coste del moldeo por inyección.
Envases de Alimentos y Bebidas
Botellas, bolsas y sobres plásticos reemplazan vidrio y metal, ofreciendo resistencia química y menor peso.
Aeroespacial
Polímeros de alto rendimiento como PEEK crean componentes estructurales e interiores ligeros y resistentes a la corrosión.
Electrónica y Eléctrica
Carcasas aislantes, terminaciones de cable y envolventes protectoras dependen de plásticos moldeados por inyección para seguridad y fiabilidad.
Cuándo Usar Moldeo por Inyección
Ideal para piezas repetibles de alto volumen que exigen tolerancias estrechas. Evite para prototipos de bajo volumen o diseños que cambian frecuentemente —procesos alternativos como impresión 3D o mecanizado CNC pueden ser más apropiados.
Bonus 1: Visión General de Maquinaria de Moldeo por Inyección
Las máquinas varían —hidráulicas, eléctricas o híbridas— pero todas comparten componentes centrales:
- Unidad de Cierre: Sujeta el molde durante la inyección.
- Unidad de Inyección: Funde e inyecta resina vía tornillo y barril.
- Molde: La herramienta de precisión que da forma a la pieza.
- Sistema de Control: Regula temperatura, presión y flujo.
- Sistema de Refrigeración: Acelera la solidificación.
- Sistema de Eyección: Expulsa piezas terminadas.
Bonus 2: Defectos Comunes y Mitigación
- Alabeo: Solucionado con refrigeración uniforme y flujo de material equilibrado.
- Marcas de Hundimiento: Minimizadas con espesor de pared consistente y refrigeración adecuada.
- Rebaba (Flash): Controlada mediante dimensionado adecuado de entrada y gestión de presión.
- Disparos Cortos (Short Shots): Evitados asegurando presión de inyección suficiente y llenado del molde.
- Marcas de Quemado: Reducidas optimizando ajustes de temperatura y flujo de aire.
Bonus 3: Estrategias de Reducción de Costes
- Mantenga espesor de pared uniforme para reducir complejidad de material y utillaje.
- Aproveche economías de escala con series de producción en volumen.
- Programe mantenimiento regular para extender vida de herramienta.
- Use resinas recicladas o rentables cuando el rendimiento lo permita.
El moldeo por inyección sigue siendo el estándar de la industria para producir piezas plásticas de alta precisión y rentables en diversos sectores. Adhiriéndose a principios de diseño sólidos y control de proceso, los fabricantes pueden maximizar rendimiento, minimizar desperdicio y entregar componentes fiables a escala.
Tecnología Industrial
- Etiquetas de Activos CMMS Duraderas con Recubrimiento Teflón Resistente a Pintura
- Fabricantes: Desbloquea Ventas Mayores con Optimización Web Experta
- Mujeres moldeando la manufactura de EE. UU.: Impulsando innovación e igualdad
- Dominar la compensación de herramienta: G41 vs G42 para mecanizado CNC preciso
- Arco Eléctrico (Arc Flash): Causas, Riesgos y Cómo Proteger a los Trabajadores
- Proteja su Negocio: Salvaguarde contra Ataques de Ransomware
- Dominando la fabricación de chapa metálica: Directrices expertas de diseño y mejores prácticas
- Construya su propio dron FPV: Guía experta paso a paso
- Construyendo sistemas micro-fulfillment regionales para fortalecer la estrategia de marca
- Seguridad en Generadores: 7 Precauciones Esenciales para Protegerle a Usted y su Propiedad
- Correas de Poliuretano: Durabilidad y Rendimiento Superiores al Caucho para Aplicaciones Industriales