



Fundición de Metales al Descubierto: Cuatro Métodos Principales y Esenciales de Diseño
La fundición de metales ha evolucionado desde la fabricación de espadas antiguas hasta la columna vertebral de componentes modernos de alto rendimiento, impulsando todo desde turbinas eólicas hasta piezas aeroespaciales. Para ingenieros, dominar los matices de cada ruta de fundición —y las reglas de diseño que las acompañan— es clave para entregar soluciones robustas y rentables a lo largo de la cadena de suministro.
¿Qué es la Fundición de Metales?
En su núcleo, la fundición de metales es el arte de verter metal fundido en un molde precisamente ingenierizado que define la forma final de la pieza. A medida que el metal se enfría y solidifica, adopta la geometría del molde, produciendo un componente near-net-shape listo para procesado posterior.
Aunque la fundición ofrece versatilidad notable, viene con restricciones de ingeniería estrictas. Todas las aleaciones se contraen durante la solidificación, típicamente 0.3%–1% dependiendo del metal. Los ingenieros deben calcular estas tasas de contracción por adelantado e incorporarlas en el diseño de tooling para mantener precisión dimensional.
Paso a Paso: El Proceso Central de Fundición de Metales
Independientemente de la variante específica, toda operación de fundición sigue un flujo de trabajo común. A continuación, la secuencia canónica que la mayoría de fundiciones emplean.
Paso 1: Creación del Modelo
Un modelo —una réplica fiel de la pieza deseada— forma la base para la cavidad del molde. Los modelos pueden ser permanentes (acero o aluminio) para altos volúmenes o flexibles (cera, madera o plástico) para series bajas o trabajo de prototipo.
Paso 2: Fabricación de Núcleos
Para geometrías huecas o internas, un núcleo se inserta en la cavidad del molde. El núcleo puede ser sacrificable (arcilla, cerámica) o permanente (metal), y su forma define los vacíos en la fundición final.
Paso 3: Construcción del Molde
La fabricación del molde se adapta a volumen y requisitos de pieza. Series de alto volumen usan matrices de acero para herramientas mecanizadas CNC, mientras que piezas de bajo volumen o prototipo dependen de moldes de arena apisonados alrededor del modelo.
Paso 4: Vertido del Metal
El metal se calienta a estado completamente líquido e introducido en el molde. El método de llenado —gravedad, presión o centrífugo— dicta la densidad de la pieza, acabado superficial y fidelidad dimensional.
Paso 5: Extracción de la Pieza
Una vez que el metal se ha solidificado, la pieza se remueve. Los moldes de arena son de un solo uso y deben destruirse; las matrices de acero se abren para liberar la pieza y reiniciar para el siguiente ciclo.
Paso 6: Post-procesado
Las fundiciones rara vez llegan listas para ensamblaje. Pasos típicos de post-procesado incluyen eliminación de rebabas, tratamiento térmico y mecanizado CNC para cumplir tolerancias precisas y especificaciones de superficie.
Los Cuatro Principales Procesos de Fundición de Metales
Aunque existen docenas de métodos de fundición especializados, cuatro dominan la producción industrial.
1. Fundición a Presión (Die Casting)
La fundición a presión usa moldes de acero para herramientas duraderos e inyección a alta presión para producir piezas complejas near-net-shape con tolerancias ajustadas (±0.05 mm) y acabado superficial superior. Aunque los costes de tooling iniciales son altos, el método destaca para series de alto volumen, estructuras ligeras en aluminio y magnesio.
2. Fundición por Gravedad (Molde Permanente)
La fundición por gravedad emplea tooling metálico reutilizable (típicamente hierro fundido) y depende de la gravedad natural para llenar la cavidad. El metal se pre-calienta para evitar solidificación prematura. Equilibra la precisión de la fundición a presión con costes de tooling menores, haciéndola adecuada para producción de volumen medio.
3. Fundición por Inversión (Lost-Wax / Cera Perdida)
La fundición por inversión comienza con un modelo de cera o resina que se recubre en cerámica. Tras quemar la cera, el metal fundido llena la cáscara cerámica. El proceso produce alta precisión dimensional (±0.1 mm) y excelente calidad superficial, ideal para componentes aeroespaciales y de alto rendimiento.
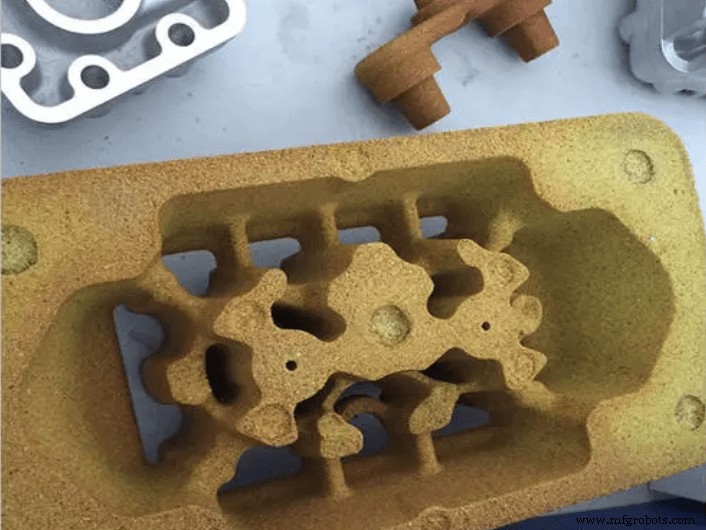
4. Fundición en Arena
La fundición en arena es la ruta más económica, usando arena mezclada con aglutinantes (arcilla o químicos). Puede acomodar piezas extremadamente grandes y geometrías complejas pero típicamente ofrece menor precisión dimensional (±0.5 mm). El método sigue siendo esencial para producción de bajo volumen o prototipo.
Pros y Contras: ¿Por Qué Elegir Fundición de Metales?
Beneficios Clave
- Capacidad a gran escala: componentes fundidos pueden exceder límites de tamaño de CNC o forja.
- Geometrías de pared gruesa: piezas fundidas pueden mantener integridad estructural sin deslaminación.
- Consolidación monolítica: fundiciones de una pieza eliminan soldadura o atornillado costosos.
- Rendimiento tribológico: metales fundidos proporcionan excelentes cualidades de cojinete para aplicaciones de carga pesada.
- Compatibilidad con aleaciones ligeras: fundiciones de aluminio y magnesio reducen peso sin comprometer fuerza.
- Versatilidad de material: una sola fundición puede procesar aleaciones ferrosas y no ferrosas.
Limitaciones Principales
- Susceptibilidad a defectos: porosidad, cavidades de contracción e inclusiones de escoria requieren control de calidad vigilante.
- Tolerancia dimensional: típicamente menos precisa que mecanizado CNC sustractivo.
- Intensidad laboral: fundición en arena tradicional demanda trabajo manual sustancial.
- Mínimos de producción altos: tooling de matriz y molde permanente necesitan cantidades de pedido grandes.
Otras Variaciones Avanzadas de Fundición
Más allá de los cuatro métodos principales, procesos especializados como moldeo de arcilla, moldeo de cáscara, fundición centrífuga y fundición continua abordan requisitos de nicho —por ejemplo, piezas cilíndricas de alta velocidad o producción de bruto para laminación.
Preguntas Frecuentes
P1: ¿Cómo difiere la fundición en arena de la fundición a presión?
R1: La fundición en arena usa un molde de arena desechable y es rentable para bajos volúmenes y piezas grandes. La fundición a presión emplea matrices de acero duraderas, inyectando metal bajo alta presión para tolerancias ajustadas y ciclos rápidos —ideal para series de alto volumen.
P2: ¿Cuándo se debe preferir forja o mecanizado CNC sobre fundición?
R2: Elige forja cuando se necesite máxima integridad estructural y resistencia al impacto; elige mecanizado CNC para tolerancias ajustadas, características afiladas o producción de bajo volumen. Opta por fundición cuando se requieran cavidades internas complejas, consolidación monolítica o geometría de pared gruesa.
Artículos Relacionados
Tecnología Industrial
- Acelera la cotización de tu diseño: Consejos expertos de Protocase
- Producción de Mazos de Cables: Pasos Clave Explicados
- Aislamiento Eléctrico con Transformadores: Análisis SPICE y Aplicaciones Prácticas
- 5 Errores Críticos a Evitar al Implementar un Sistema de Gestión de Activos para Proveedores de Servicios HVAC
- Cuchillo de torno para madera de carburo profesional: Guía de seguridad y uso
- Secuencias: Entendiendo las progresiones aritméticas y geométricas
- Holtec Gas Systems, LLC – Innovando en Soluciones de Gases Industriales
- Camcode Mejora la Organización de Almacenes con Soluciones Profesionales de Etiquetado
- Transformando Cadenas de Suministro: Adoptando Modelos Dirigidos por la Demanda al Estilo Amazon
- La transformación digital expone a las centrales eléctricas a ciberataques: Lo que necesita saber
- Límites seguros de rebobinado para motores industriales: Lo que necesita saber