



Factores críticos para garantizar la capacidad del proceso de ensamblaje BGA de alta calidad
El ensamblaje BGA (ball grid array) es totalmente compatible con la tecnología de ensamblaje por soldadura. El paso (pitch) de BGA a escala de chip puede ser 0.5mm, 0.65mm u 0.8mm y los componentes BGA de plástico o cerámica presentan pasos más anchos como 1.5mm, 1.27mm y 1mm. Los paquetes BGA con paso fino se dañan más fácilmente que los ICs (circuitos integrados) con paquetes de pines y los componentes BGA permiten la reducción selectiva de puntos de contacto para cumplir con el requisito específico en pines I/O. Como tecnología de vanguardia aplicada en el ensamblaje SMT (tecnología de montaje en superficie), los paquetes BGA se han convertido rápidamente en una selección significativa para conformar a la tecnología de paso fino y ultra fino, logrando interconexión de alta densidad con una tecnología de ensamblaje fiable, lo que conduce a aplicaciones cada vez mayores de este tipo de paquetes.
Aplicación del dispositivo de inspección por tomografía de rayos X en el ensamblaje BGA
La mayoría de los fabricantes de PCB (placas de circuito impreso) y fabricantes de electrónica no han notado demasiada necesidad de aplicar inspección de rayos X en su proceso de fabricación hasta que se aplican componentes BGA en el ensamblaje electrónico. Los métodos de inspección tradicionales se consideraban suficientes, como MVI (inspección visual manual) y prueba eléctrica incluyendo MDA (análisis de defectos de fabricación), ICT (prueba en circuito) y prueba de función. Sin embargo, todos esos métodos de inspección fallan en descubrir problemas ocultos de uniones de soldadura como cavidades, soldadura en frío y mala adhesión de soldadura de estaño. El sistema de inspección de rayos X es un tipo de herramienta de inspección que ha sido verificada como capaz de inspeccionar uniones de soldadura ocultas y ayudar a establecer y controlar el proceso de fabricación, analizar prototipos y confirmar el proceso. Diferente de MDA, ICT y AOI (Inspección Óptica Automatizada), el sistema de inspección de rayos X es capaz de confirmar cortocircuitos, circuitos abiertos, cavidades y alineación de bolas de soldadura BGA, monitorear la calidad del proceso y proporcionar datos de retroalimentación instantánea para SPC (control estadístico de proceso) con alta eficiencia de fabricación.
Los dispositivos de inspección por tomografía de rayos X pueden generar imágenes de tomografía mediante la captura de imágenes de uniones de soldadura que son capaces de implementar análisis automático de uniones de soldadura y escaneo de tomografía en tiempo real. Además, pueden realizar análisis de comparación preciso en todas las uniones de soldadura de componentes en ambos lados de la placa PCB dentro de unos segundos o 2 minutos, llevando a una conclusión sobre si las uniones de soldadura son calificadas o no.
Proceso de ensamblaje BGA y fuente de variación
Para usar el sistema de inspección de rayos X de manera más efectiva, los parámetros de control del proceso de ensamblaje BGA y las limitaciones de control de parámetros deben aclararse. El proceso de ensamblaje BGA se ajusta a la siguiente secuencia:

Cuando las bolas de soldadura eutécticas de componentes BGA se ensamblan en pasta de soldadura durante el proceso de ensamblaje, sus posiciones usualmente se corrigen a través de la auto-alineación del estaño de soldadura líquido. Por lo tanto, la precisión de montaje no parece tan esencial como los componentes de pines de paso fino y la fase de control principal en la tecnología de ensamblaje de componentes BGA es la impresión de pasta de soldadura y la soldadura por reflujo. Además, la variación en términos de forma y tamaño de la unión de soldadura también está asociada con muchos otros elementos.
Es casi imposible eliminar todas las variaciones, por lo que el punto clave en el control del proceso de fabricación es reducir la variación en cada fase de fabricación. La influencia de diferentes variaciones en los productos de ensamblaje finales debe analizarse cuidadosamente y procesarse cuantitativamente. Con todo el proceso desde componentes BGA hasta el proceso de ensamblaje de PCB considerado, los elementos principales que afectan la calidad de la unión de soldadura son:
1. Volumen de bolas de soldadura;
2. Tamaño del pad de componente BGA;
3. Tamaño del pad de PCB;
4. Volumen de pasta de soldadura;
5. Deformación del componente BGA durante el proceso de soldadura por reflujo;
6. Deformación de la PCB en el área de montaje BGA durante el proceso de soldadura por reflujo;
7. Precisión de colocación de montaje;
8. Curva de temperatura de soldadura por reflujo.
No importa qué tipo de dispositivo de inspección se use, debe haber base al juzgar si las uniones de soldadura son calificadas o no. IPC-A-610C regula la definición de criterios de aceptación de uniones de soldadura BGA en el ítem 12.2.12. Las excelentes uniones de soldadura BGA deben ser lisas, redondas, claras en el borde y sin cavidades. Diámetro, volumen, escala de grises y contraste deben ser los mismos para todas las uniones de soldadura con posición alineada y sin desplazamiento o torsión.
Capacidad del proceso de ensamblaje BGA
Se usa un tipo de componente BGA como ejemplo en la siguiente discusión. Este tipo de componentes BGA es PBGA (plastic ball grid array) con 520 pines y un tamaño de 2"x2", presentando bolas de soldadura eutécticas y aprovechando flux no-limpieza. Se implementa análisis de capacidad de proceso 6 sigma para testificar la precisión de colocación BGA, probabilidad de circuitos abiertos y cortocircuitos en uniones de soldadura. Los supuestos previos al cálculo son:
a. No ocurren variaciones en el pad de componente BGA o pad de PCB;
b. Los componentes BGA no sufren deformación (proceso de soldadura por reflujo);
c. La desviación promedio se calcula de acuerdo con el volumen promedio de uniones de soldadura después de la soldadura por reflujo;
d. El peso del componente BGA se asume equilibrado por flotación y tensión superficial;
e. El pad y las bolas de soldadura eutécticas deben presentar buena soldabilidad;
f. Todas las distribuciones son distribuciones normales.
• Colocación BGA
Se usa equipo SMT estándar para montar componentes BGA. El equipo de montaje ordinario es capaz de reconocer imágenes de bolas de soldadura eutécticas BGA con capacidades de proceso de colocación cubiertas como sigue:
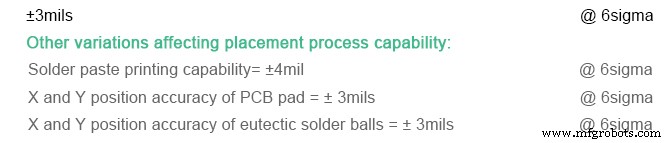
Basado en los datos anteriores, la desviación máxima de colocación es 6.53mil cuando la capacidad de proceso es 6sigma. Dado que el diámetro del pad es 28mil, la desviación de colocación puede ser despreciada entre la auto-alineación de los componentes que deriva de la tensión superficial cuando la pasta de soldadura se derrite. Cuando se trata del proceso de colocación de componentes BGA, este se ajusta al nivel 6sigma.
• Uniones de soldadura con circuitos abiertos
El proceso de ensamblaje tiende a ver uniones de soldadura abiertas debido a colapso insuficiente de la bola de soldadura eutéctica. En cuanto a PBGA con 520 pines, las bolas de soldadura eutécticas son bolas con diámetro de 30mils cuya desviación estándar es 500mils³ (con volumen participado) y el volumen está regulado a 14,130mils³. El diámetro del pad de BGA y PCB es 28mil con su espesor de pasta de soldadura siendo 6mil. Por lo tanto, la altura promedio del borde de la bola de soldadura BGA es aproximadamente 24mils. En cuanto a la capacidad de proceso 6sigma que refleja la variación de volumen de bola de soldadura,
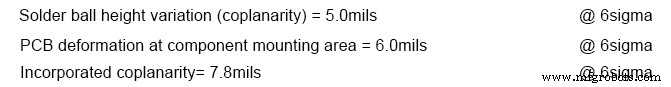
Después de la soldadura por reflujo, la altura del soporte de unión de soldadura determinada por el volumen promedio de uniones de soldadura es 19mils. Como la capacidad de proceso se establece en 6sigma, el espesor de la pasta de soldadura se mide en 4 a 8mils. Además, las bolas de soldadura BGA colapsarán en la pasta de soldadura por 3mils, lo que lleva a los siguientes datos calculados:
Espesor mínimo de pasta de soldadura debajo de las bolas de soldadura = 3mils
Colapso mínimo = 7mils
Colapso mínimo incorporado = 10mils
Desviación de seguridad mínima generada para evitar que ocurran circuitos abiertos = 2.2mils
Cuando las variaciones anteriores pueden controlarse en ciertos rangos, el proceso de soldadura por reflujo BGA puede alcanzar 6sigma.
Desafortunadamente, la deformación en componentes BGA y PCB usualmente lleva a inconsistencia de altura de la unión de soldadura durante el ensamblaje de soldadura por reflujo BGA. Los componentes BGA y el pad de PCB presentan diferencias que llevan a variación de proceso. En general, incluso aunque todas las variaciones se tomen en consideración, las uniones de soldadura abiertas aún ocurrirán. Por lo tanto, el sistema de inspección de rayos X puede usarse para realizar inspección de defectos en uniones de soldadura abiertas.
• Puente de uniones de soldadura (cortocircuitos)
El mismo método puede usarse para estimar la influencia de los cortocircuitos de uniones de soldadura en la capacidad del proceso de ensamblaje. Las uniones de soldadura difieren entre sí en términos de diámetro y los datos medidos indican que el volumen de unión de cada unión de soldadura está en el rango de 12800 a 19250mils³ bajo capacidad de proceso 6sigma. Como resultado, la altura del soporte mínimo de unión de soldadura es 15mils y luego el diámetro máximo de unión de soldadura puede ser hasta 38.5mils. Cuando se trata de componentes BGA con paso de 50mils, el puente de uniones de soldadura difícilmente ocurrirá.
Análisis de Control Estadístico de Proceso
El control efectivo del proceso de ensamblaje BGA conduce a menos variaciones en las conexiones de soldadura. En el proceso de ensamblaje práctico, sin embargo, las siguientes variaciones usualmente hacen fluctuar el proceso, requiriendo monitoreo consistente en ellas.
1. Altura y volumen de pasta de soldadura;
2. Diámetro de conexión lateral de componentes BGA;
3. Diámetro de conexión lateral de pad de PCB;
4. Diámetro de unión central de conexiones;
5. Tamaño de cavidad y tasa de ocurrencia;
6. Bolas de estaño.
El espesor de la pasta de soldadura puede ser monitoreado por equipo de inspección de rayos X y las variaciones de proceso pueden controlarse dentro de un cierto nivel basado en la forma y consistencia de la unión de soldadura.
Artículo escrito por el editor de PCBCart Dora Yang, originalmente publicado en la revista SMT007, edición de mayo de 2018.
PCBCart maneja el ensamblaje BGA profesionalmente
PCBCart ha estado proporcionando servicio de Ensamblaje de PCB durante muchos años, tenemos amplia experiencia en proyectos de Ensamblaje BGA. Podemos procesar paso BGA en 0.4mm o mayor, y nuestro conteo de bolas BGA está entre 2 y 50. Si su requisito de población de PCB involucra ensamblaje BGA, siéntase libre de contactarnos aquí para una solución práctica y rentable. O, puede hacer clic en el botón de abajo para enviar una solicitud de cotización de PCBA, le responderemos con costo y solución de ensamblaje de tarjeta de circuito personalizado lo antes posible.
Recursos útiles
• Breve Introducción de Tipos de Paquete BGA
• Introducción de la Tecnología de Empaquetado BGA
• Factores que Afectan la Calidad del Ensamblaje BGA
• El Servicio de Producción Integral de PCBCart Cubre Fabricación de PCB, Aprovisionamiento de Componentes y Ensamblaje Llave en Mano
Tecnología Industrial
- Dominando el ensamblaje de PCB: 6 pasos esenciales para calidad consistente
- Mecanizado Ultrasónico (USM): Fundamentos, Parámetros, Componentes y Beneficios Clave
- Herramientas Multifuncionales Imprescindibles para Todo Taller de Mecanizado
- 4 Industrias Clave Que Deberían Aprovechar el Rastreo de Activos para Eficiencia
- Optimización del anodizado de plásticos: Métodos avanzados para acabado y rendimiento superiores
- Dominando el Ensamblaje PCB: De Plano a Producto Final
- Ensamblaje de Placa de Circuito: Proceso de Fabricación Completo Explicado
- Dominar el ensamblaje de PCB impecable: prácticas clave
- Factores clave al externalizar servicios de ensamblaje Box Build
- Guía completa de ensamblaje PCB sin plomo: Proceso paso a paso
- Proceso de ensamblaje de PCB: Guía paso a paso para precisión y calidad